ARTE
BELEZA E BEM-ESTAR
ARTESANATO
CULTURA E HISTÓRIA
ENTRETENIMENTO
MEIO AMBIENTE
COMIDA E BEBIDAS
ENGENHARIA REVERSA
CIÊNCIAS
ESPORTES
TECNOLOGIA
TECNOLOGIA VESTÍVEL
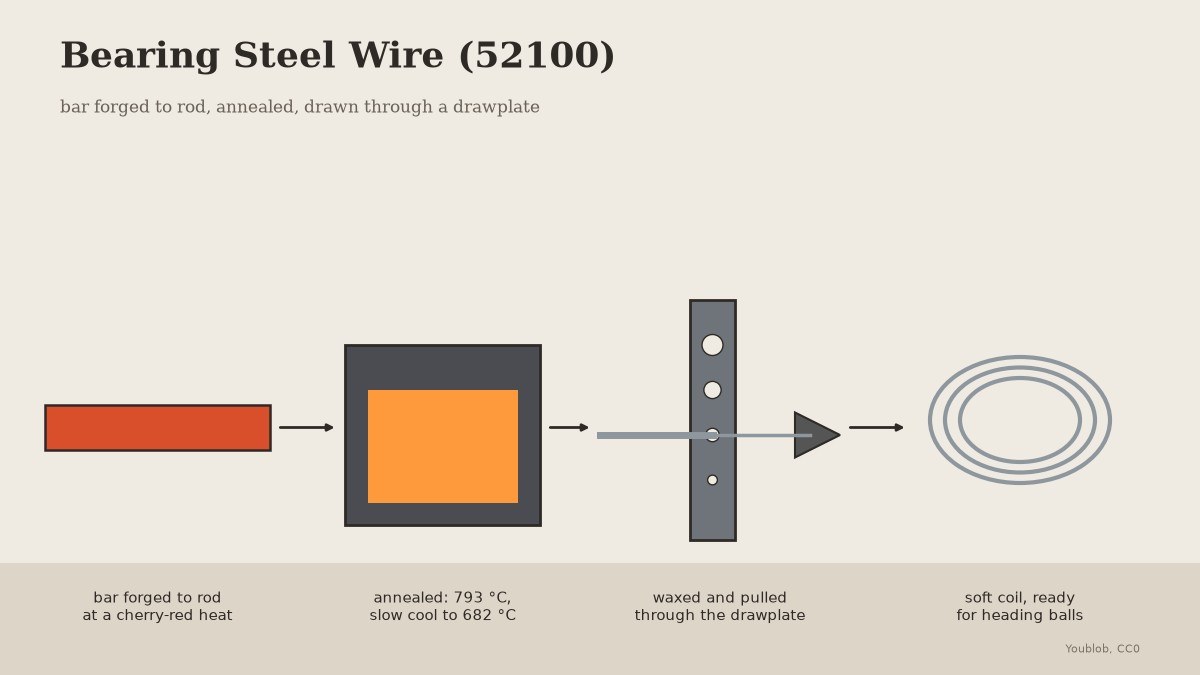


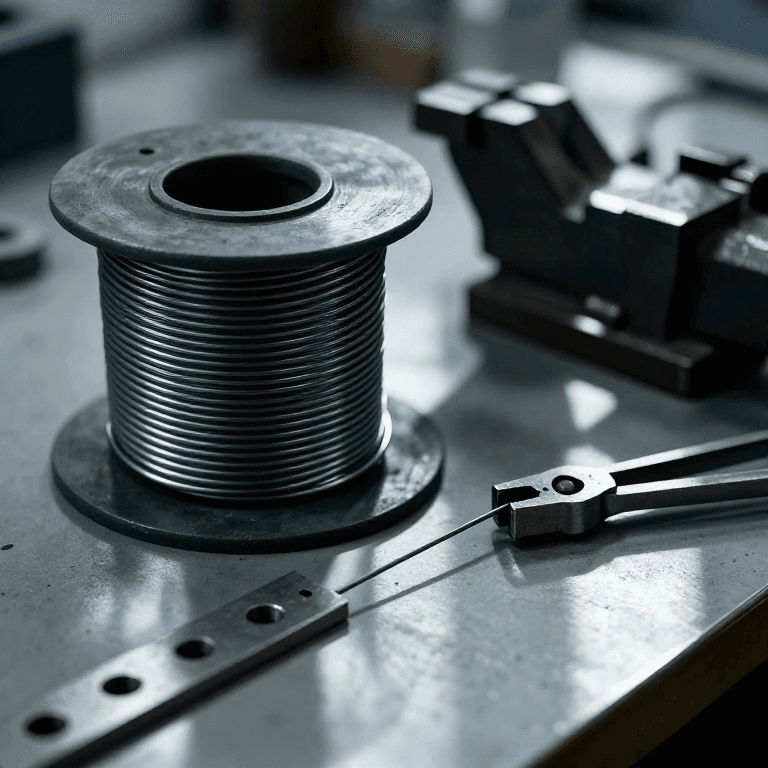
Bearing Steel Wire (52100): Drawn from Bar Through a Drawplate
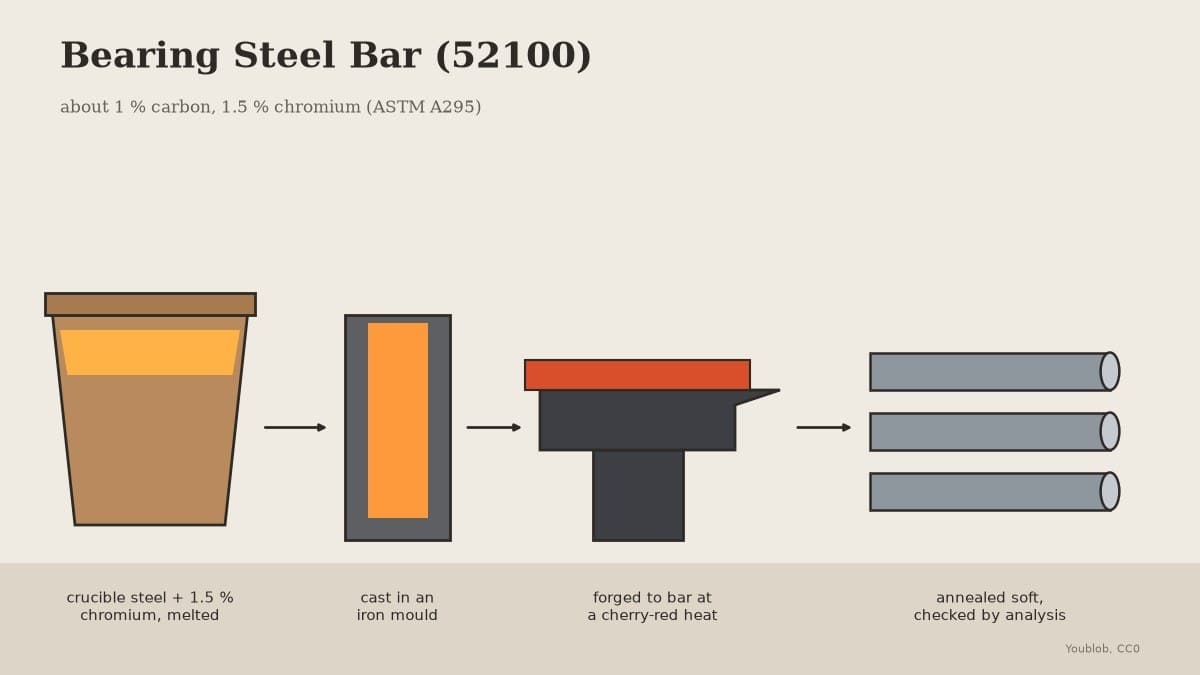
Bearing balls are headed from thick wire of 52100 steel. Here 52100 bar is forged to rod and drawn through a drawplate. At 1 % carbon it is much harder than mild steel, so it is annealed soft before drawing and again after every two holes, using the 52100 anneal Verhoeven recommends.
The picture: our drawing, bar to coil.
Avançado
2 days
Instruções
1
1
Forge to rod
Forge to rod
Heat the bar to a cherry-red heat and no hotter, and draw it out round on the anvil to a rod a little thicker than the drawplate's largest hole.
Materiais para este passo:
 Barra de aço para rolamentos (52100)1 kg
 Carvão vegetal1 as required
Ferramentas necessárias:
 Forja de ferreiro
 Bigorna
 Martelo de pena transversal
 Tenazes de ferreiro
 Luvas de soldador
 Óculos de segurança
2
2
Anneal
Anneal
In the oven, hold it at 793 °C (1460 °F) for 30 minutes, cool in the oven no faster than 500 °C an hour to 682 °C (1260 °F), then cool in air.
Ferramentas necessárias:
 Forno de tratamento térmico
 Termopar com mostradorTenazes de ferreiroLuvas de soldador
3
3
Clean and taper
Clean and taper
Brush off all the scale, then file a long taper on the first 3 cm so it passes the first hole.
Ferramentas necessárias:
 Conjunto de escovas de arame
 Jogo de limas
 Torno de bancada
4
4
Wax and draw
Wax and draw
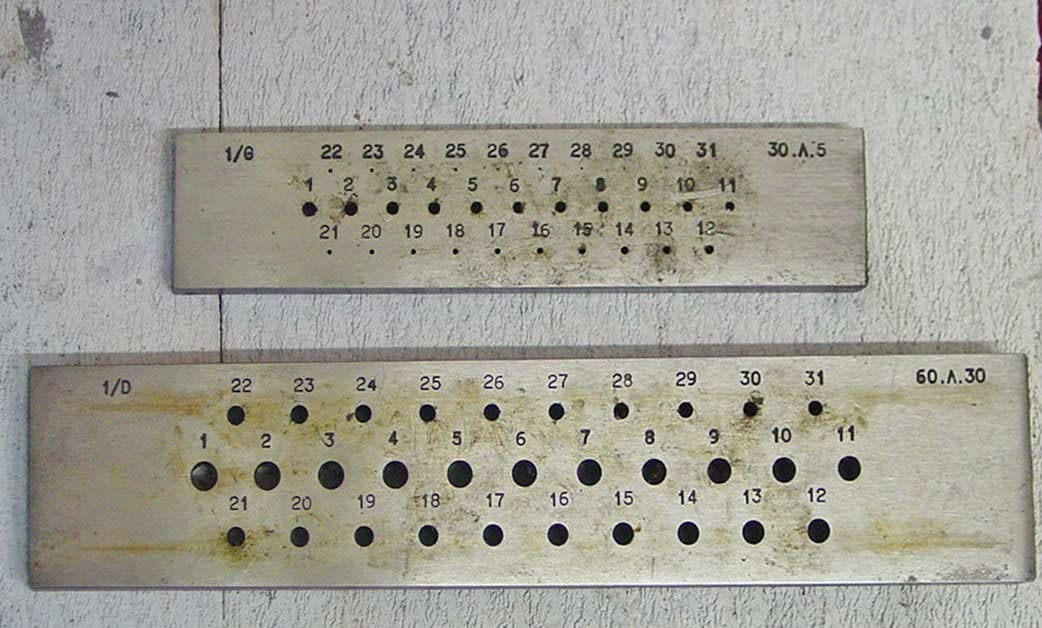
Clamp the drawplate in the vise. Wax the rod, push the taper through the first hole it does not slip through, and pull straight out with the draw tongs in one steady pull.
Materiais para este passo:
 Cera de abelha20 g
Ferramentas necessárias:
 Fieira de aço
 Tenazes de estirarTorno de bancada
 Luvas de trabalho em couro
5
5
Anneal every two holes
Anneal every two holes
Draw through each next hole without skipping. After every two holes, coil the wire and anneal it again: hold it at 793 °C (1460 °F) for 30 minutes, cool in the oven no faster than 500 °C an hour to 682 °C (1260 °F), then cool in air.
Materiais para este passo:
Cera de abelha1 peçaFerramentas necessárias:
Fieira de açoTenazes de estirarForno de tratamento térmicoTermopar com mostrador6
6
Finish soft
Finish soft
Stop at the diameter your balls need, checked with the caliper, and give the coil a last anneal so it is soft for heading.
Ferramentas necessárias:
 Paquímetro digital de 6 polegadasForno de tratamento térmicoTermopar com mostrador
7
7
Troubleshooting
Troubleshooting
Bearing steel wire troubleshooting.
Flow
Loading...
Materiais
3- Referência
- 1 as requiredReferência
- 1 peçaReferência
Ferramentas necessárias
15- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
Este projeto faz
Blueprints relacionados
Estes blueprints compartilham conhecimento — técnicas, materiais ou princípios
CC0 Domínio Público
Este blueprint é liberado sob CC0. Você é livre para copiar, modificar, distribuir e usar este trabalho para qualquer finalidade, sem pedir permissão.
Apoie o Maker comprando produtos através do Blueprint, onde ele ganha uma Comissão Maker definida pelos vendedores, ou crie uma nova versão deste Blueprint e inclua-o como conexão no seu próprio Blueprint para compartilhar receita.