
Prego de Ferro Grego — Forjando Pregos de Ferro Forjado
Instruções
Aqueça a Haste de Ferro na Forja
Aqueça a Haste de Ferro na Forja
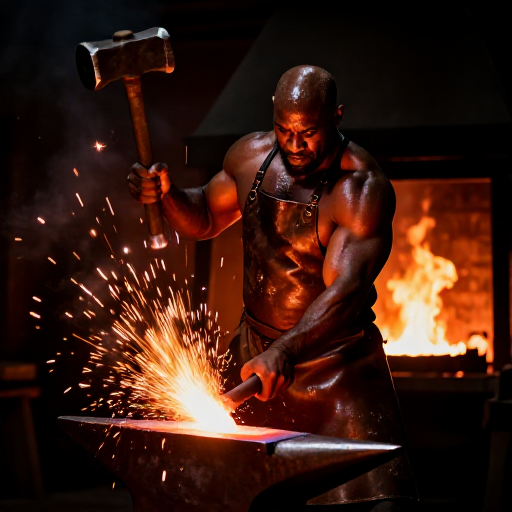
Coloque a extremidade de uma haste de ferro forjado ou aço doce na forja e aqueça-a até atingir uma cor amarelo-alaranjada brilhante, aproximadamente 900-1050 graus Celsius. Nesta temperatura, o ferro torna-se altamente plástico e pode ser moldado com golpes de martelo relativamente leves. O ferro deve ser trabalhado a quente — ao contrário do bronze, que pode ser martelado a frio e recozido, o ferro à temperatura ambiente é demasiado duro e quebradiço para uma moldagem eficiente. A adoção grega da tecnologia do ferro (começando por volta de 1050-900 BCE) representou uma grande mudança tecnológica, pois o minério de ferro é muito mais abundante do que o cobre e o estanho, mas exige temperaturas de fornalha mais elevadas e técnicas de fundição mais sofisticadas. O ferro grego primitivo era produzido em pequenas fornalhas de redução direta (bloomery), que davam origem a massas esponjosas de ferro forjado misturadas com escória.
Materiais para este passo:
 Chapa de aço macio50-60 cm cm
 Carvão vegetal triturado3-5 kg kg
Ferramentas necessárias:
 Forja
 Bigorna
 Martelo de forja
 Tenaz de forja
 Cabeceira de pregos
 Trabalho prático de genética de populações de Hardy-Weinberg
Estirar e Afinar a Haste do Prego
Estirar e Afinar a Haste do Prego
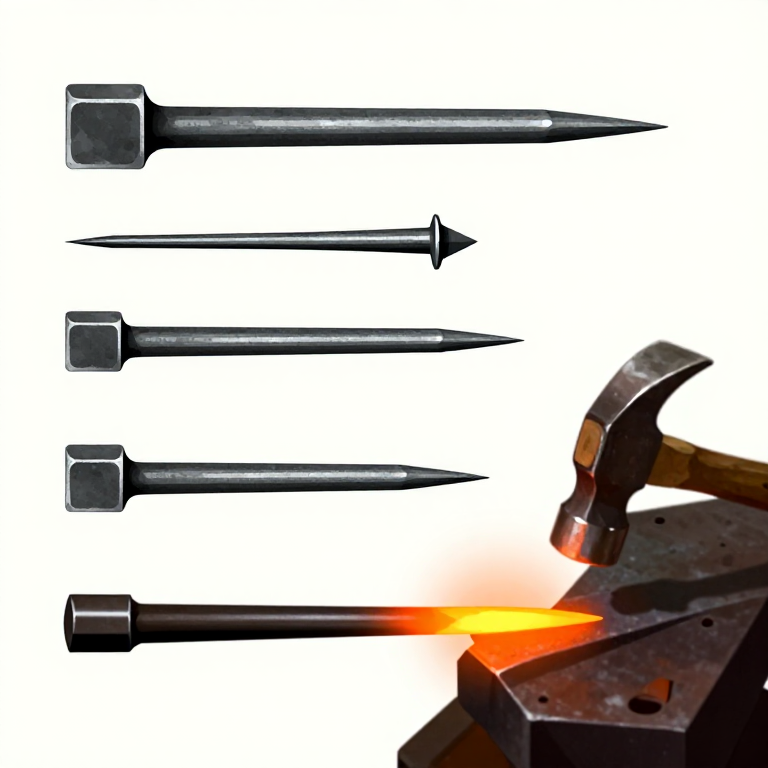
Retire a haste incandescente da forja com tenazes e coloque-a na bigorna. Martele a seção aquecida para estendê-la (alongá-la) enquanto a afina até formar uma ponta. Trabalhe primeiro em duas faces opostas e, em seguida, gire 90 graus e afine as outras duas faces, criando uma ponta de seção quadrada. A haste final do prego deve afinar uniformemente de aproximadamente 6 mm quadrados na extremidade da cabeça até uma ponta aguçada ao longo de um comprimento de 4-8 cm, dependendo do tamanho de prego desejado. Trabalhe rapidamente enquanto o ferro estiver quente — você tem aproximadamente 30-60 segundos de tempo de trabalho antes que o metal esfrie abaixo da temperatura de forjamento e precise ser reaquecido. Devolva a haste à forja conforme necessário.
Corte o Prego da Haste
Corte o Prego da Haste
Reaqueça o ferro e posicione a haste sobre o hardy (uma ferramenta de corte encaixada no furo hardy da bigorna) no ponto em que deseja separar o prego da haste original — deixando aproximadamente 5-8 mm de material extra acima do corte para formar a cabeça. Bata a haste contra a borda do hardy para cortar cerca de três quartos da espessura e, em seguida, quebre o prego soltando-o por dobramento. Alternativamente, use um cinzel de corte a quente apoiado contra a haste enquanto um assistente golpeia. O corte deve ser limpo e posicionado de modo que o toco restante acima da haste seja suficiente para ser recalcado (espalhado) formando a cabeça do prego.
Formar a Cabeça do Prego
Formar a Cabeça do Prego
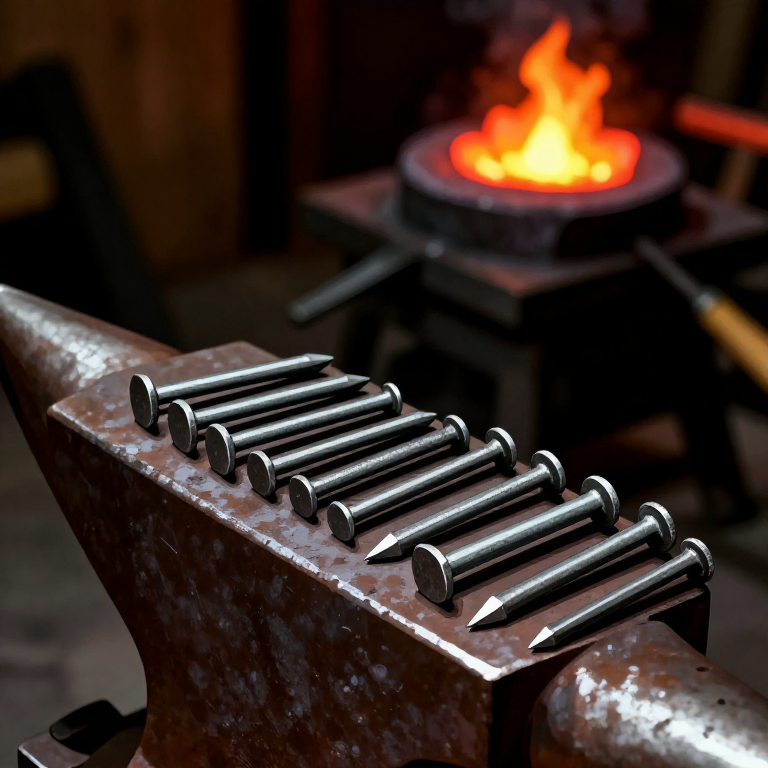
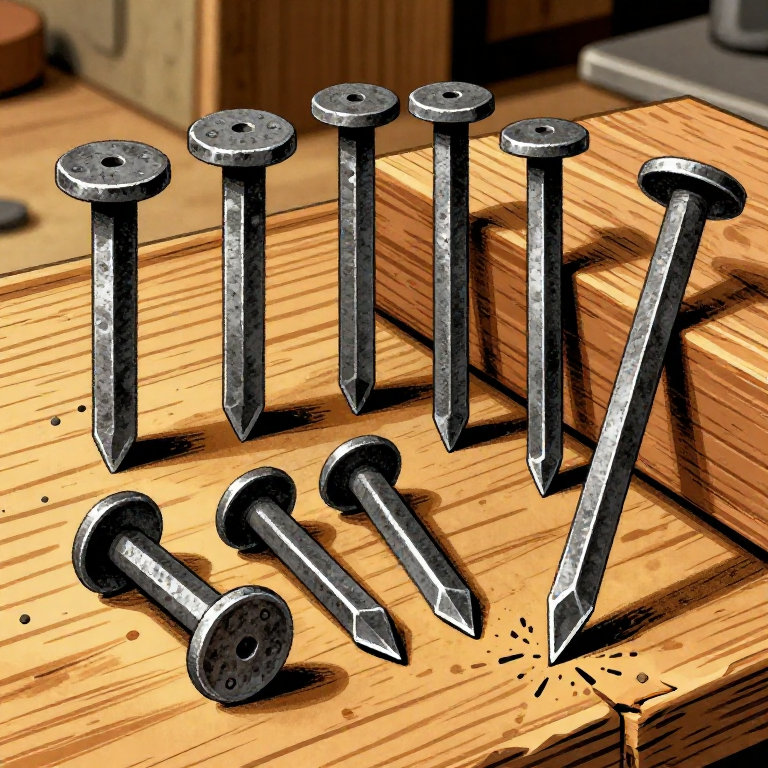
Reaqueça apenas a extremidade da cabeça do prego até o calor amarelo. Insira o prego com a ponta primeiro através do furo cônico em um cabeçote de pregos (uma placa metálica espessa com um furo escareado que sustenta o prego enquanto a cabeça é formada). A haste deve sair pelo furo, com apenas o material da cabeça visível acima. Golpeie firmemente o toco que sobressai com a face plana do martelo para recalcar (espalhar) para fora, formando uma cabeça plana, redonda ou quadrada. Isso é chamado de recalque. Podem ser necessárias duas ou três aquecidas para formar uma cabeça bem moldada. A cabeça deve ser mais larga que a haste em pelo menos 3-4 mm em todos os lados para proporcionar força de fixação ao ser cravada na madeira. Os pregos de cabeça de rosa (com uma cabeça levemente abaulada e facetada) foram a forma histórica mais comum.
Resfrie e Teste o Prego Acabado
Resfrie e Teste o Prego Acabado
Quando a cabeça estiver formada, resfrie o prego em água para esfriá-lo. Pregos de ferro forjado não precisam de tratamento térmico como as ferramentas de aço — o baixo teor de carbono do ferro forjado significa que ele não endurece significativamente quando resfriado bruscamente. O prego acabado deve ter um corpo reto e uniformemente afilado, com uma ponta afiada e uma cabeça plana e bem formada. Teste cravando-o em um pedaço de madeira macia — ele deve entrar reto sem dobrar, e a cabeça deve ficar rente ou ligeiramente abaixo da superfície da madeira. Um ferreiro habilidoso pode produzir de 200 a 400 pregos por dia. Os pregos forjados à mão eram uma mercadoria essencial no mundo antigo — só a construção naval consumia quantidades enormes. A trirreme ateniense (navio de guerra) exigia milhares de pregos e parafusos de bronze e ferro para fixar o revestimento do casco, e os arsenais navais mantinham grandes estoques de pregos como materiais estratégicos.
Materiais
3- 50-60 cm cmReferência
- 3-5 kg kgReferência
- 50-60 cm peçaReferência
Ferramentas necessárias
8- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
Este projeto faz
CC0 Domínio Público
Este blueprint é liberado sob CC0. Você é livre para copiar, modificar, distribuir e usar este trabalho para qualquer finalidade, sem pedir permissão.
Apoie o Maker comprando produtos através do Blueprint, onde ele ganha uma Comissão Maker definida pelos vendedores, ou crie uma nova versão deste Blueprint e inclua-o como conexão no seu próprio Blueprint para compartilhar receita.