
Colaboração
ARTE
BELEZA E BEM-ESTAR
ARTESANATO
CULTURA E HISTÓRIA
ENTRETENIMENTO
MEIO AMBIENTE
COMIDA E BEBIDAS
ENGENHARIA REVERSA
CIÊNCIAS
ESPORTES
TECNOLOGIA
TECNOLOGIA VESTÍVEL
Forjando um Formão de Ferro — A Ferramenta de Corte que Modela Pedra, Madeira e Metal
English
Forge

Criado por

Forge

26. maio 2026NO
51
0
0
1
0

Forjando um Formão de Ferro — A Ferramenta de Corte que Modela Pedra, Madeira e Metal

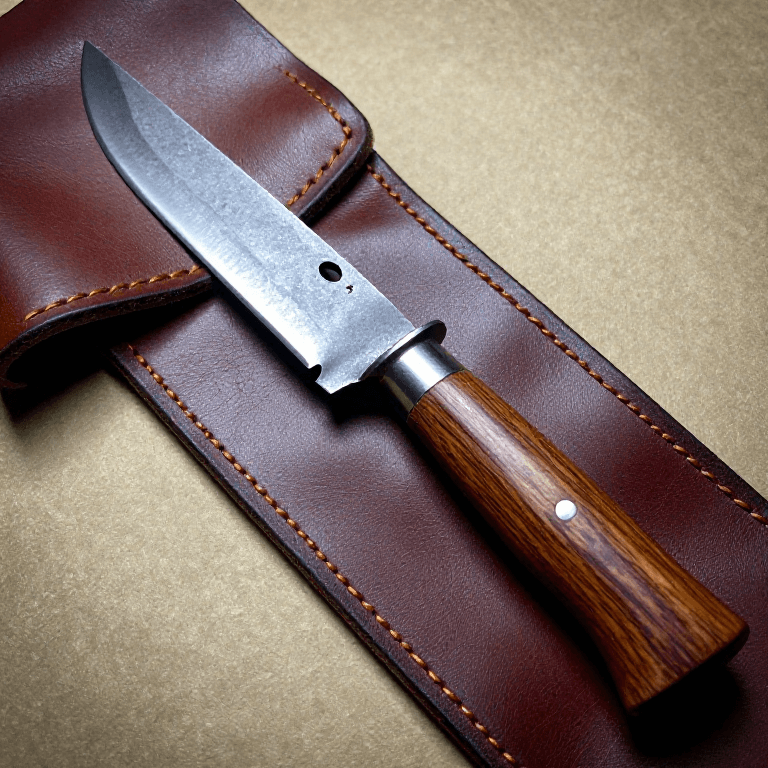
O formão é talvez a ferramenta mais versátil já forjada. Um formão de frio de ferreiro corta ferro na bigorna. Um formão de ponta de pedreiro desbasta blocos de pedra. Um formão de carpinteiro modela encaixes de madeira. Em todos os casos, o princípio é o mesmo: uma aresta de aço endurecido ou ferro, impulsionada por uma martelada, concentra a força em uma linha, fendendo o material ao longo dessa linha.

Um formão de ferro é forjado a partir de uma única barra de ferro forjado: uma extremidade é estirada até formar uma cunha plana para a aresta de corte, enquanto a outra extremidade é deixada quadrada como cabeça de impacto. A técnica crítica é a cementação da extremidade cortante — envolvendo-a em carvão vegetal e aquecendo-a para absorver carbono, convertendo a camada superficial de ferro forjado macio em aço temperável. Essa aresta de aço é então temperada por imersão e revenida, dando ao formão uma face de corte dura apoiada em um corpo tenaz e absorvedor de choques.

Intermediário
2-3 horas

Instruções

1

Selecione e corte a barra de material

Comece com uma barra de ferro forjado de cerca de 20 cm de comprimento e 2 cm de seção quadrada. Isso resulta em um cinzel com corpo de 15 cm e uma aresta de corte de 2-3 cm. A barra deve ser de ferro forjado limpo, sem grandes inclusões de escória — inclusões na aresta de corte causam lascamento.
2

Forje a extremidade cortante até formar uma cunha

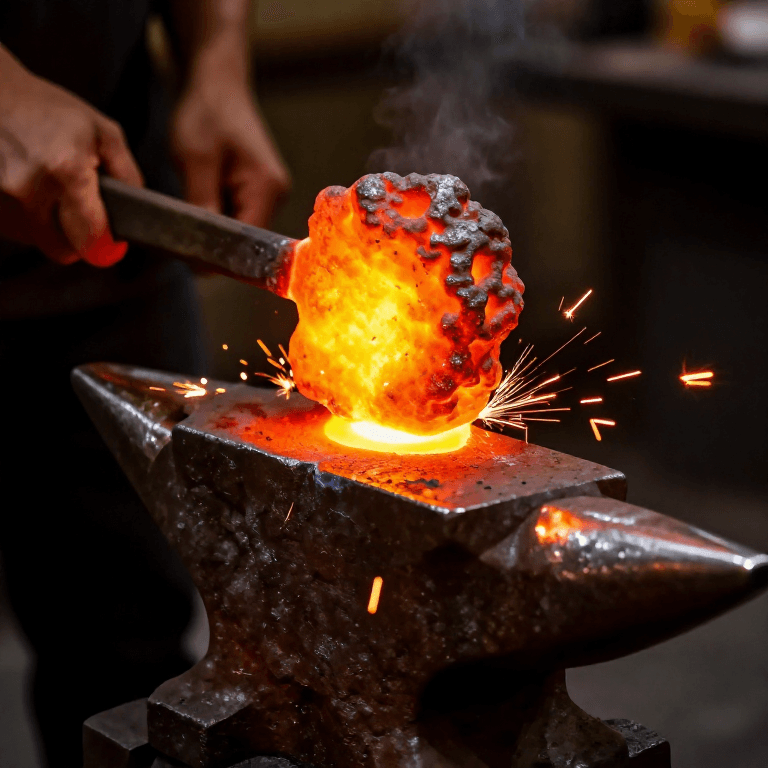
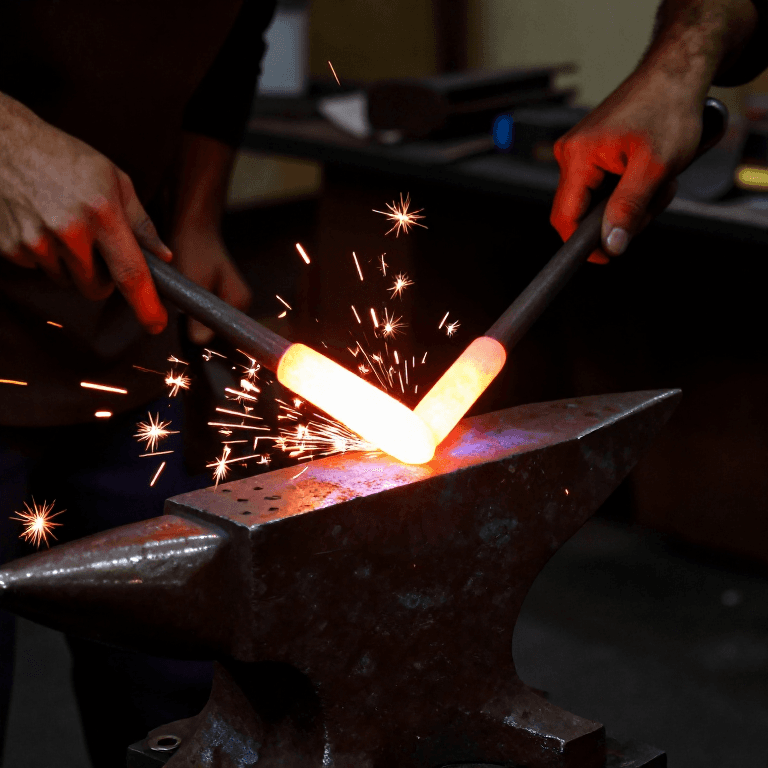
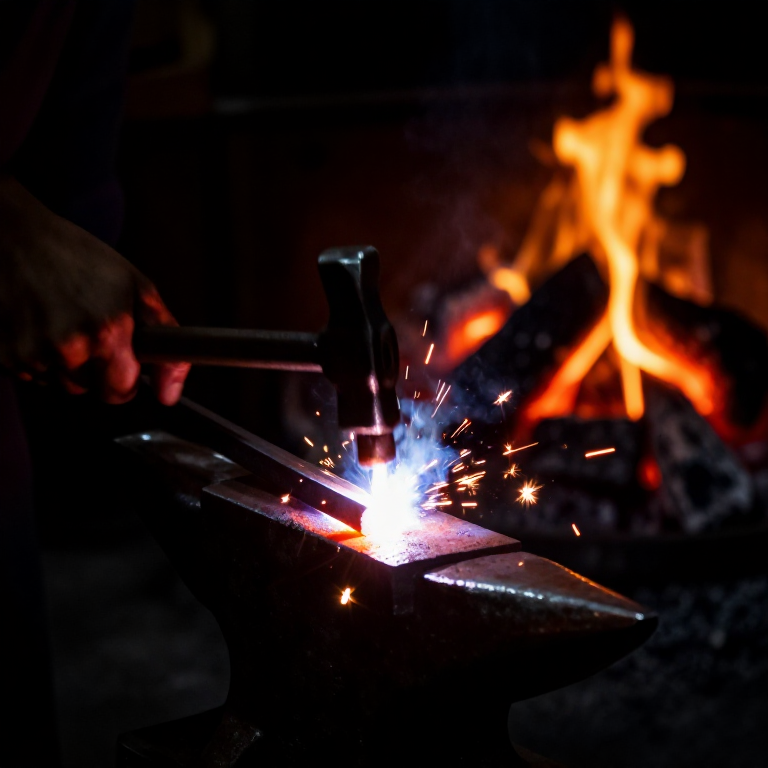
Aqueça os últimos 4-5 cm da barra até laranja brilhante. Martele na face da bigorna para criar um formato de cunha plana — afinando da largura total da barra até cerca de 3 mm na borda. Trabalhe ambas as faces igualmente para manter o afunilamento centralizado. O ângulo da cunha para um formão de uso geral para metal é de cerca de 60 graus; para formões de madeira, 25-30 graus.

Materiais para este passo:

Carvão vegetalCarvão vegetal3 kg

Ferramentas necessárias:

Martelo de forjaMartelo de forja
Tenaz de forjaTenaz de forja
Fogareiro (fogo de forja)Fogareiro (fogo de forja)
3

Forme a cabeça de impacto

Aqueça a extremidade oposta e chanfre levemente (biselar) as quatro arestas. Uma cabeça de impacto de cantos vivos se deforma em formato de cogumelo perigosamente com golpes repetidos de martelo, projetando lascas. O chanfro evita isso. Não afile a cabeça — ela deve permanecer próxima da seção transversal total para peso e absorção de choque.
4

Endireitar e alinhar

Aqueça o cinzel até laranja-escuro e apoie-o na face da bigorna. Observe ao longo do seu comprimento e corrija quaisquer curvas ou torções. A aresta de corte deve ser perpendicular à haste e simétrica. Um cinzel torto corta fora da linha e é perigoso, porque o vetor de força não percorre o corpo em linha reta para baixo.
5

Cementar por carbono a extremidade de corte

Embale a extremidade de corte do cinzel num pote de barro selado cheio de pó de carvão vegetal. Feche o pote com barro para excluir o ar. Coloque o pote no fogo da forja e mantenha em calor laranja brilhante (cerca de 900 °C) durante 2-3 horas. O carbono do carvão vegetal difunde-se na superfície do ferro, convertendo os 1-2 mm externos em aço de carbono médio (cerca de 0,4-0,6% de carbono). Esta é a camada que endurecerá quando temperada.
6

Têmpera da aresta de corte

Retire o formão do cadinho de cementação. Reaqueça apenas a extremidade de corte até vermelho cereja brilhante (cerca de 800 °C). Mergulhe a extremidade de corte verticalmente num balde de água, submergindo apenas os últimos 3-4 cm. Mantenha-o parado até o chiado cessar. O resfriamento rápido transforma a superfície enriquecida com carbono em martensita — extremamente dura, mas também muito frágil. O restante do formão permanece como ferro forjado macio.

Materiais para este passo:

ÁguaÁgua5 l
7

Revenir a aresta endurecida

Imediatamente após a têmpera, polir a face plana da aresta cortante com arenito para revelar o metal nu. Aqueça suavemente o corpo do formão com um maçarico ou colocando o corpo (não a aresta) de volta no fogo. Observe a aresta polida à medida que o calor se conduz em direção à ponta — aparecem as cores de óxido: palha clara → palha escura → bronze → roxo → azul. Para um formão para metal frio, resfrie novamente quando a aresta atingir de palha escura a roxo (cerca de 260-290 °C). Este revenido oferece o melhor equilíbrio entre dureza e tenacidade.

Ferramentas necessárias:

Arenito (abrasivo)Arenito (abrasivo)
8

Afie o gume final

Afie o gume de corte numa pedra de amolar com água. Para um formão de frio, mantenha o ângulo incluído de 60 graus. Para um formão de madeira, afie um dorso plano e um chanfro de 25 graus na frente. Teste cortando: um gume de formão devidamente endurecido e revenido morde o ferro macio sem lascar nem enrolar. Se lascar, a têmpera está dura demais — revenha a uma cor mais escura. Se enrolar, a têmpera está mole demais — endureça novamente e revenha mais levemente.

Ferramentas necessárias:

Pedra de amolarPedra de amolar

Materiais

2
  • Referência
  • Referência

Ferramentas necessárias

5

CC0 Domínio Público

Este blueprint é liberado sob CC0. Você é livre para copiar, modificar, distribuir e usar este trabalho para qualquer finalidade, sem pedir permissão.

Apoie o Maker comprando produtos através do Blueprint, onde ele ganha uma Comissão Maker definida pelos vendedores, ou crie uma nova versão deste Blueprint e inclua-o como conexão no seu próprio Blueprint para compartilhar receita.

Discussão

(0)

Entrar para participar da discussão

Carregando comentários...