ARTE
BELEZA E BEM-ESTAR
ARTESANATO
CULTURA E HISTÓRIA
ENTRETENIMENTO
MEIO AMBIENTE
COMIDA E BEBIDAS
ENGENHARIA REVERSA
CIÊNCIAS
ESPORTES
TECNOLOGIA
TECNOLOGIA VESTÍVEL
English
Soldagem de Plástico com Som
O degrau 2 terminou com o movimento mais útil do design de moldes: quando uma peça é inteligente demais para ser desmoldada de um molde, divida-a em duas e una-as depois. Este degrau é a união.
A cola é a resposta óbvia e frequentemente a errada — ela precisa de tempo de cura, é um terceiro material em uma peça que você pode querer reciclar e, em poliolefinas, quase não funciona. A alternativa é fazer com que as duas metades **se tornem uma única peça**, o que, para um termoplástico, significa fundir a interface e nada mais.
A patente de Robert Soloff de 1963 faz isso com ultrassom: vibre a junta a 20 kHz e deixe o próprio atrito interno do polímero fundir uma pequena nervura triangular moldada em uma das faces. Um quinto de segundo, sem consumíveis, e uma solda tão resistente quanto o material de base.
Avançado
Cerca de 3 horas
Instruções
1
1
Leia a reivindicação e encontre um diretor de energia no mundo real
Leia a reivindicação e encontre um diretor de energia no mundo real
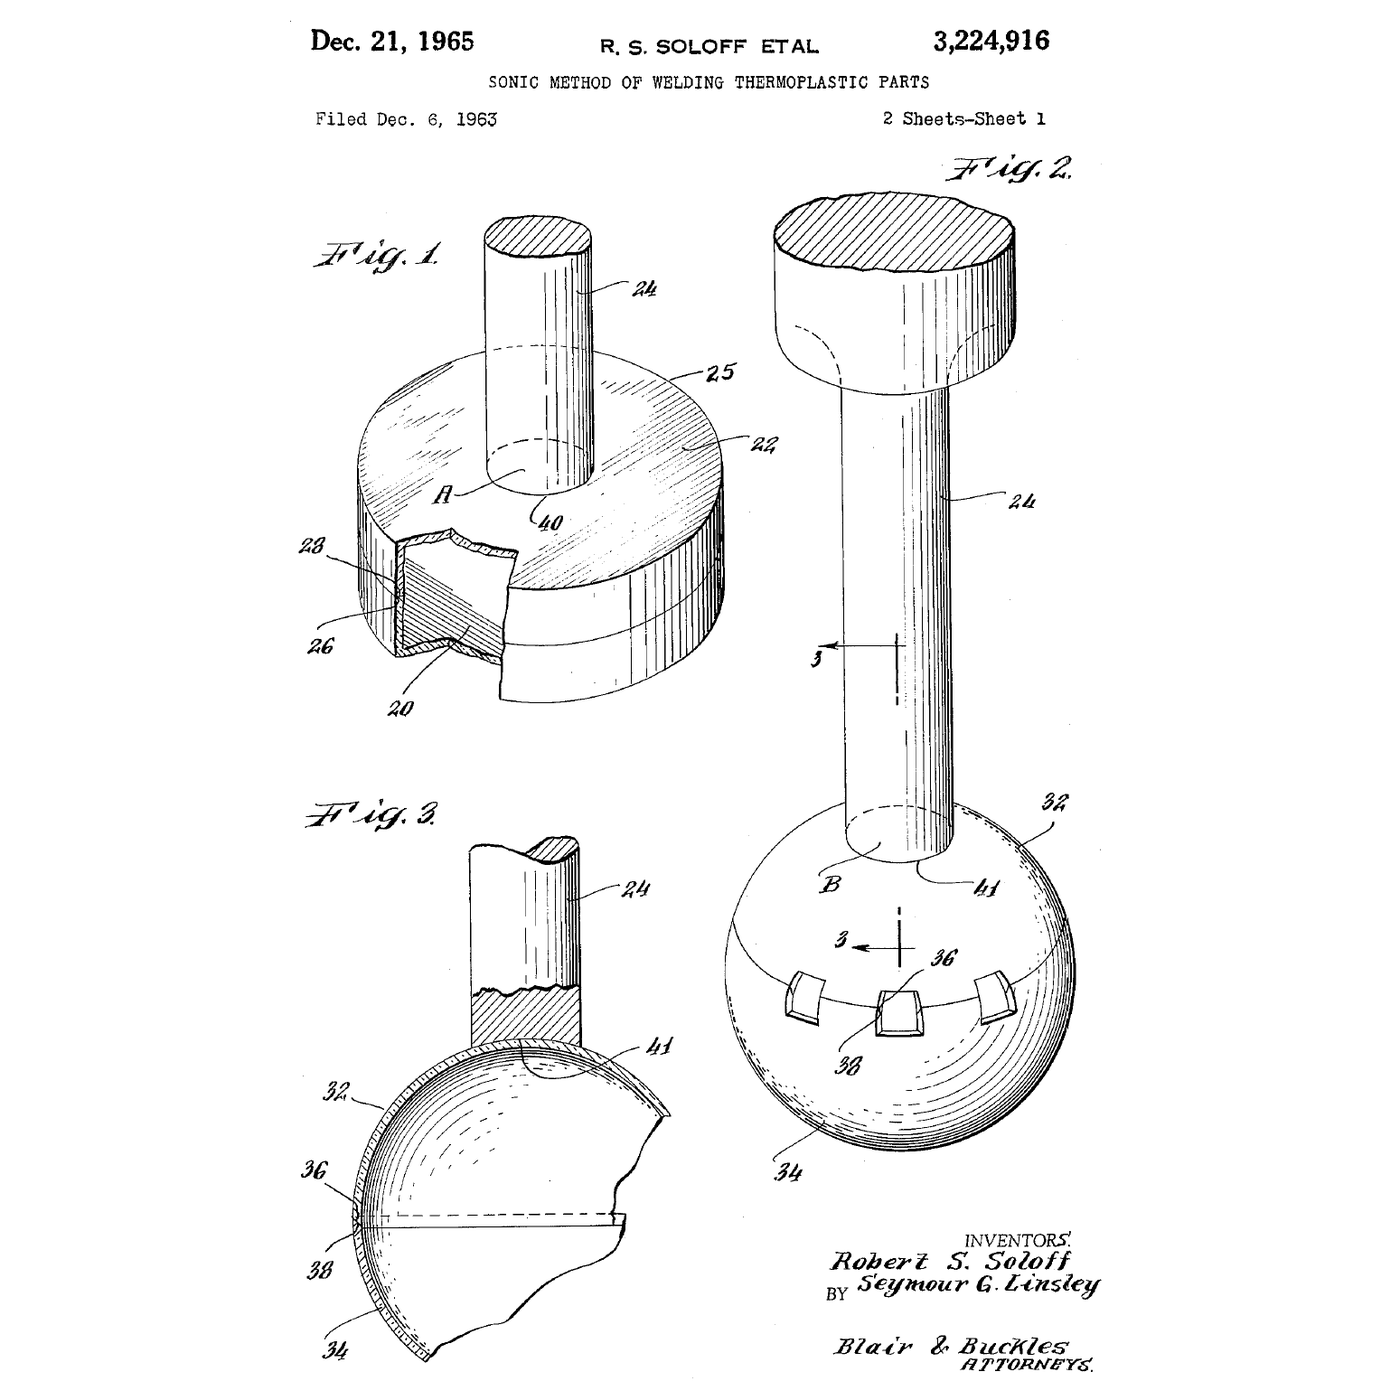
**US 3,224,916**, *Método sônico de soldagem de peças termoplásticas*, **Robert S. Soloff** e Seymour G. Linsley, cessionários da **Branson Instruments**; depositada em **6 de dezembro de 1963**, Série nº 328.500, concedida em **21 de dezembro de 1965**; 8 reivindicações, classe US 156-73. Expirada. O desenho desta página é a folha 1 da própria patente: FIG. 1 é a junta, FIG. 2 o cabeçote, FIG. 3 a seção.
A especificação trata de *montagem por soldagem de peças termoplásticas com* uma *fonte de energia sônica de alta intensidade*, e afirma explicitamente que as peças devem ser postas *em contato íntimo* e que o método se estende a *materiais termoplásticos de difícil fusão* — que é a reivindicação interessante, pois são exatamente aqueles nos quais a cola também falha.
Agora vá e encontre um. Abra um conjunto moldado barato que você não se importe em destruir — um brinquedo, o cabo de uma lâmina descartável, o corpo de uma caneta, a carcaça de um pequeno aparelho. Observe as faces de contato no microscópio.
Em uma junta soldada você encontrará, em apenas uma face, uma **pequena nervura triangular** percorrendo a linha da junta — com uma fração de milímetro de altura e geralmente com largura de base aproximadamente igual. Esse é o diretor de energia. Em uma peça que já foi soldada, ele estará achatado e o material fundido terá extravasado para ambos os lados como um fino cordão.
Meça a nervura com o microscópio e o paquímetro. O passo 4 mostra por que esse tamanho e não outro.
Ferramentas necessárias:
 Microscópio digital
 Paquímetro digital de 6 polegadas
 X-ato (faca de precisão)
 Óculos de segurança
2
2
Solde duas peças e descubra para onde foi a energia
Solde duas peças e descubra para onde foi a energia
Se você tiver acesso a uma soldadora ultrassônica — de plástico, não de metal nem de banho de limpeza — execute isto corretamente. Se não tiver, o passo 3 apresenta um substituto de bancada que ensina o mesmo mecanismo.
Imprima ou molde dois corpos de prova planos com uma face de união de 40 × 10 mm. Em um deles, coloque um diretor de energia triangular com 0,4 mm de altura e 0,5 mm de largura, percorrendo todo o comprimento. Deixe o outro par plano para comparação.
Prepare a soldadora: dispositivo rígido sob a peça inferior, corneta plana sobre a peça superior, e comece com um tempo de solda curto e força baixa. Solde e, em seguida, separe a união na morsa com o dinamômetro de mola, registrando a força e **onde ocorreu a ruptura**.
Varie três variáveis, uma de cada vez, e plote cada uma:
- **Tempo de solda** — curto demais e o diretor não colapsou; longo demais e o material fundido é expelido e a união fica sem material.
- **Força** — pouca demais e as faces não permanecem em contato durante o ciclo; excessiva e o diretor é esmagado antes de fundir, o que elimina o aquecimento por cisalhamento.
- **Amplitude**, se sua máquina permitir.
A boa solda rompe no **material base** ao lado da união, não na junta. O controle de face plana mal suportará carga, que é exatamente o objetivo do diretor.
Equipamentos ultrassônicos são ruidosos de uma forma que um medidor indica como moderada — grande parte da potência está acima da audição, mas os subharmônicos não. Use protetor auricular, mantenha os dedos fora da trajetória da corneta e nunca toque em uma corneta que esteve em funcionamento.
Materiais para este passo:
 Filamento ABS1 peça
 Filamento de PLA1 peça
Ferramentas necessárias:
 Soldadora ultrassónica de plásticos
 Impressora 3D
 Torno de bancada
 Dinamómetro (balança de mola)Microscópio digitalPaquímetro digital de 6 polegadas
 Proteção auditiva (abafadores, SNR 30 dB)Óculos de segurança
 Luvas de trabalho em couro
 Caderno de laboratório (com cópia)
3
3
A bancada substitui: atrito, solvente e uma lâmina quente
A bancada substitui: atrito, solvente e uma lâmina quente
Três maneiras de fundir uma interface sem um sistema ultrassônico, cada uma ensinando uma parte diferente da mesma ideia. Faça as três e compare as fraturas.
**Soldagem por rotação.** Prenda um pino cilíndrico impresso no mandril da furadeira de coluna, segure a peça correspondente na morsa abaixo, gire a algumas centenas de rpm e pressione uma contra a outra. O atrito funde a interface em um ou dois segundos; pare o eixo e mantenha a pressão enquanto ela solidifica. Este é o mesmo mecanismo da patente — trabalho mecânico transferido para a interface — com rotação em vez de vibração. Só funciona em juntas redondas, exatamente por isso valeu a pena inventar o ultrassom.
**Soldagem com solvente.** Em ABS ou acrílico, um cimento solvente não cola: ele **dissolve** ambas as faces para que as cadeias se difundam entre si e, em seguida, evapora deixando uma única peça. Aplique com moderação nas duas faces, pressione, prenda com grampo e deixe repousar por muito mais tempo do que parece necessário — uma junta com solvente após uma hora tem apenas uma fração de sua resistência final. Tente o mesmo cimento em polipropileno: nada acontece, porque nenhum solvente comum dissolve uma poliolefina. Essa falha vale a pena ser produzida deliberadamente.
**Soldagem por placa quente.** Pressione ambas as faces contra uma placa quente limpa, a cerca de 30 °C acima do ponto de fusão, até formar um cordão de material fundido; retire e pressione uma contra a outra. Rudimentar e lento, mas produz a junta mais resistente das três em polietileno e polipropileno — que é como tubulações plásticas são unidas no subsolo.
Rompa todas elas e examine as superfícies de fratura ao microscópio. Uma solda real mostra polímero estirado e fibroso; uma falha mostra duas faces lisas que nunca foram uma só.
Cimentos solventes são voláteis e frequentemente nocivos — capela de exaustão ou ambiente externo, luvas de nitrila, sem fontes de ignição. A placa quente permanece perigosa muito tempo depois de desligada.
Materiais para este passo:
Filamento ABS1 peçaFerramentas necessárias:
 Engenho de furarTorno de bancada
 Placa de aquecimento
 Termómetro de infravermelhosMicroscópio digitalDinamómetro (balança de mola)
 Cronómetro
 Luvas de nitriloÓculos de segurança
 Hotte (com conduta)
 ExtintorCaderno de laboratório (com cópia)
 Placa de polipropileno (A4)
 Chapa de acrílico
 Cimento de solvente para plásticos
4
4
O que a corneta faz, e por que o diretor é pequeno
O que a corneta faz, e por que o diretor é pequeno
A carregar o notebook Jupyter…
Ferramentas necessárias:
 Papel milimétrico
5
5
História e contexto
História e contexto
**Atribuição.** US 3,224,916, *Sonic method of welding thermoplastic parts*, Robert S. Soloff e Seymour G. Linsley, cedido à Branson Instruments; depositada em 6 de dezembro de 1963, concedida em 21 de dezembro de 1965, expirada. O desenho desta página é do próprio patente.
**Por que se espalhou tão rapidamente.** A soldadura ultrassónica não tem consumíveis, não exige tempo de cura, não envolve solvente para manusear nem um terceiro material na peça. Um ciclo dura uma fração de segundo, por isso cabe numa linha de montagem à velocidade da moldagem e, como deixa a peça fria, ela pode ser manuseada imediatamente. Praticamente todas as carcaças moldadas de consumo que não são aparafusadas são soldadas desta forma.
**O diretor de energia é a verdadeira invenção.** Ultrassom aplicado a uma junta plana aquece tudo ligeiramente e não solda nada; o passo 4 mostra porquê. Concentrar a tensão num pequeno triângulo moldado é o que transforma um problema de aquecimento difuso num problema de fusão localizada — e não custa nada, pois é cortado no molde uma única vez.
**Como isto se relaciona com o degrau dos adesivos.** Os projetos de adesivos do catálogo tratam de unir *materiais diferentes* com uma terceira substância. A soldadura é o caso oposto: mesmo polímero, sem terceira substância, e a junta torna-se indistinguível das peças. Quando ambas são possíveis, a soldadura vence em velocidade, resistência e reciclabilidade; o adesivo vence quando os materiais diferem, quando a junta deve vedar uma folga ou quando as peças não podem ser pressionadas uma contra a outra.
**Limites honestos.** A soldadura ultrassónica é apenas para **termoplásticos** e, em quase todos os casos, para o *mesmo* polímero dos dois lados — polímeros diferentes não se interdifundem. Exige uma característica de junta moldada, por isso deve ser projetada desde o início e não pode ser adaptada depois. Polímeros semicristalinos, como polipropileno e nylon, soldam-se bem menos facilmente do que os amorfos, como ABS, porque a energia vai para fundir cristais em vez de elevar a junta acima de uma transição vítrea. E o equipamento não é barato nem inofensivo, por isso existe o passo 3.
Materiais
2- 1 peçaReferência
- 1 peçaReferência
Ferramentas necessárias
22- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
- Referência
Blueprints relacionados
Estes blueprints compartilham conhecimento — técnicas, materiais ou princípios
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
por Martin
Mecânica
58
0
0
0
0
0

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
por Woody
Marcenaria
55
0
0
0
0
0
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
por Mary
ARTESANATO
48
0
0
0
0
0
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
por Volt
TECNOLOGIA
58
0
0
0
0
0
CC0 Domínio Público
Este blueprint é liberado sob CC0. Você é livre para copiar, modificar, distribuir e usar este trabalho para qualquer finalidade, sem pedir permissão.
Apoie o Maker comprando produtos através do Blueprint, onde ele ganha uma Comissão Maker definida pelos vendedores, ou crie uma nova versão deste Blueprint e inclua-o como conexão no seu próprio Blueprint para compartilhar receita.