合作
艺术
美容与健康
工艺
文化与历史
娱乐
环境
食品与饮料
逆向工程
科学
体育
技术
可穿戴设备
English


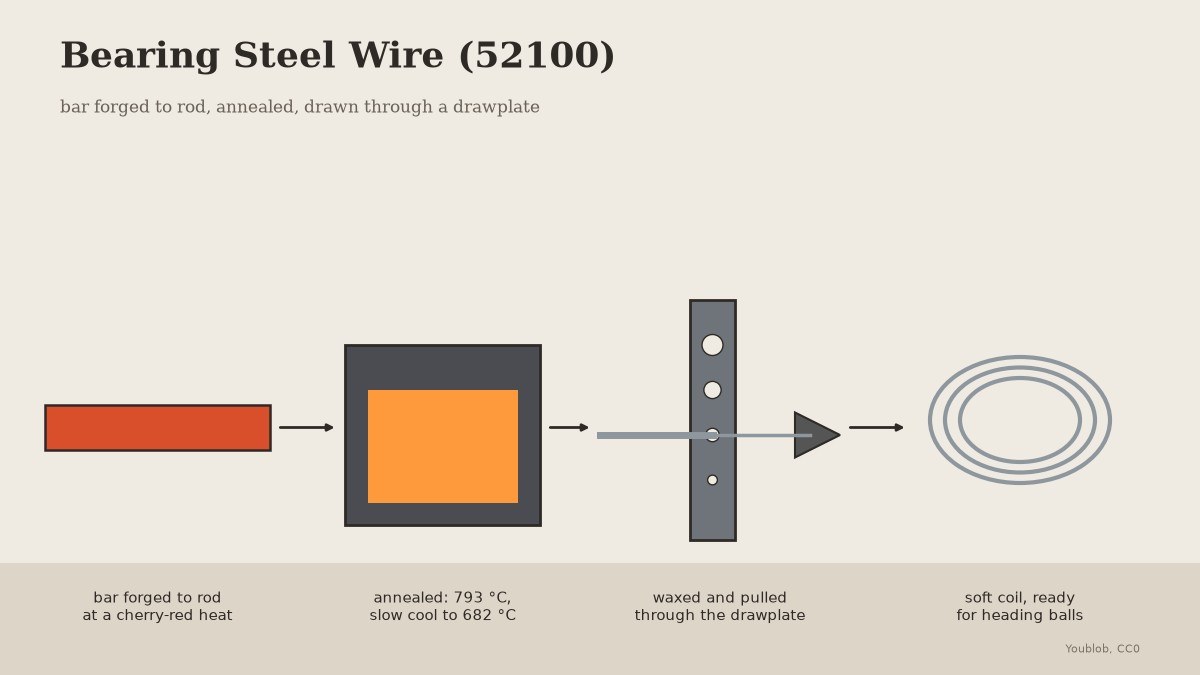
轴承钢丝(52100):通过拉丝模由棒材拉制而成
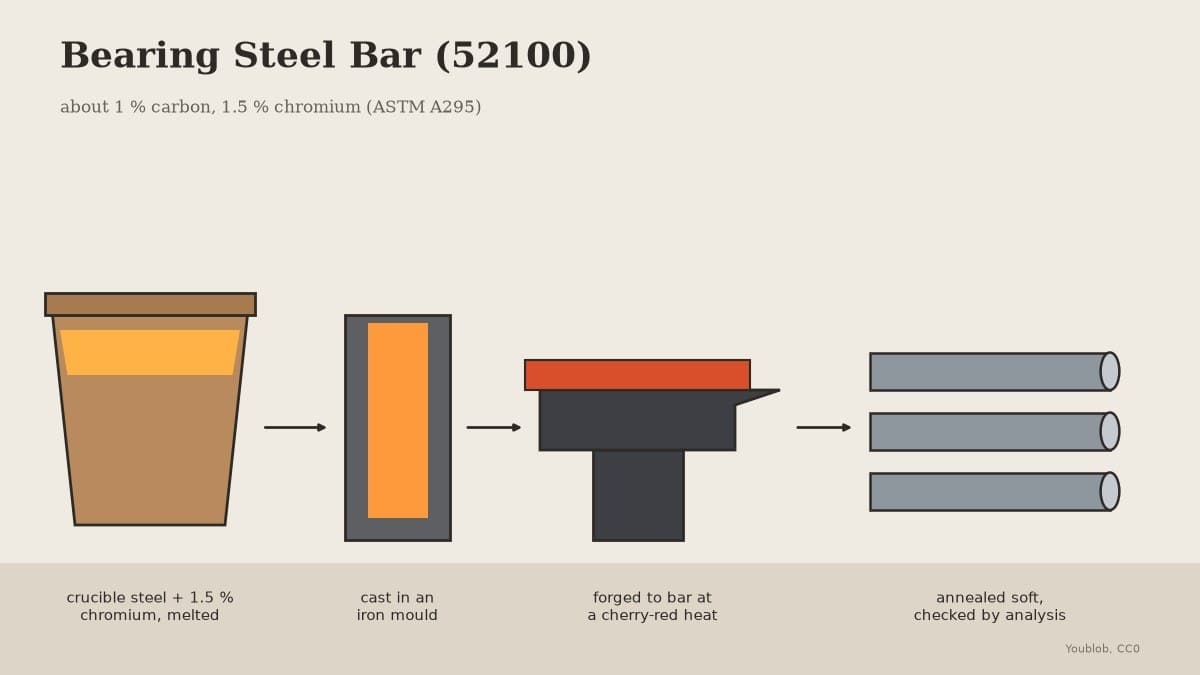
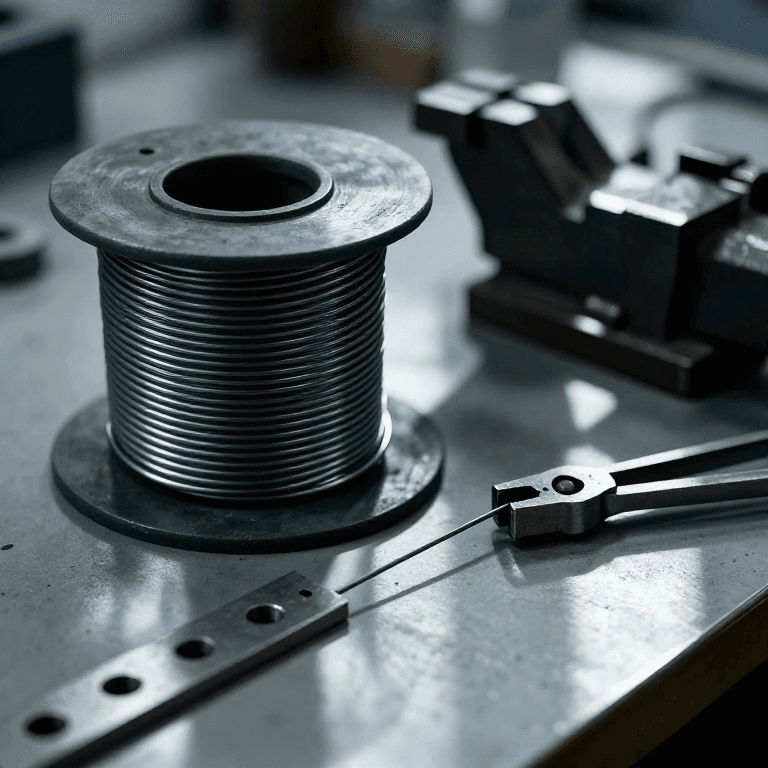
轴承钢球由52100钢的粗丝镦制而成。这里将52100钢棒锻造成杆,并穿过拉丝模拉拔。含碳量为1%时,它比低碳钢硬得多,因此在拉拔前进行退火软化,并且每经过两道模孔后再次退火,采用Verhoeven推荐的52100退火工艺。
图示:我们的图纸,从棒材到线卷。
高级
2天
说明
1
1
锻造成棒
锻造成棒
将钢条加热到樱桃红的温度,不要更高,然后在铁砧上将其锻打成圆形的棒材,直径略大于拉丝模最大的孔。
此步骤所需材料:
 轴承钢棒(52100)1 公斤
 木炭1 as required
所需工具:
 铁匠炉
 铁砧
 横向楔头锤
 铁匠钳
 电焊手套
 安全眼镜
2
2
退火
退火
在炉中将其保持在793 °C(1460 °F)30分钟,然后以不快于每小时500 °C的速度在炉中冷却至682 °C(1260 °F),之后在空气中冷却。
所需工具:
 热处理炉
 带读数的热电偶铁匠钳电焊手套
3
3
清理并打磨锥度
清理并打磨锥度
刷掉所有氧化皮,然后在前3厘米处用锉刀锉出长锥度,使其能够穿过第一个孔。
所需工具:
 钢丝刷套装
 锉刀套装
 台虎钳
4
4
打蜡与拉拔
打蜡与拉拔
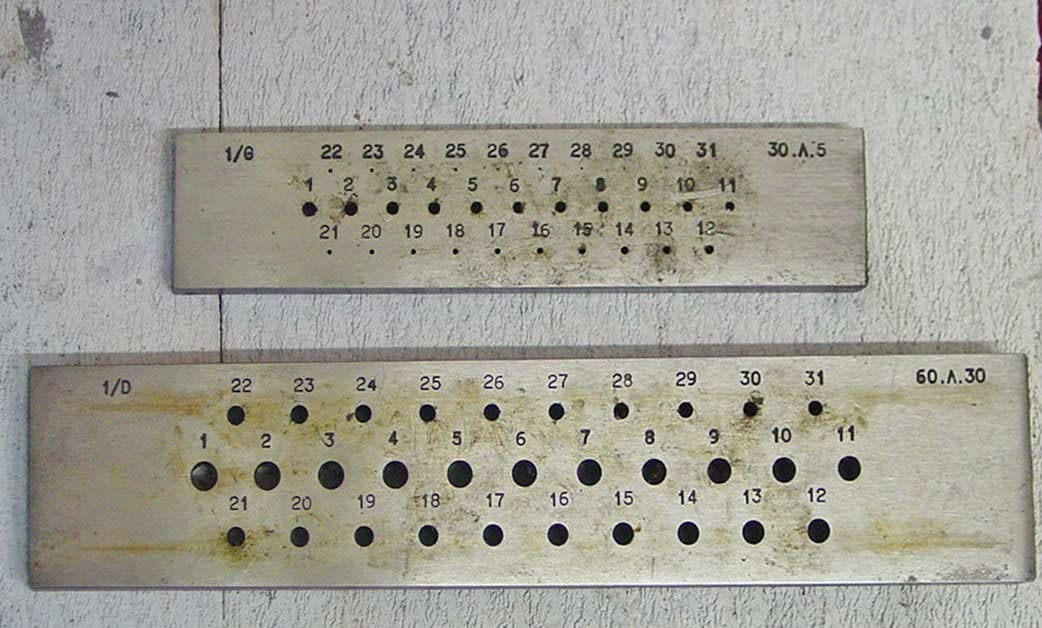
将拉丝模夹在台钳中。给棒料涂蜡,把锥头推入第一个孔中(不会穿过),然后用拉拔钳一次性平稳地直拉出来。
此步骤所需材料:
 蜂蜡20 克
所需工具:
 钢制拉丝板
 拉丝钳台虎钳
 皮革工作手套
5
5
每两个孔退火一次
每两个孔退火一次
依次穿过每个孔,不要跳过。每穿过两个孔后,将线材盘绕起来并再次退火:在793 °C(1460 °F)下保温30分钟,然后在炉内以不超过每小时500 °C的速度冷却至682 °C(1260 °F),之后在空气中冷却。
此步骤所需材料:
蜂蜡1 个所需工具:
钢制拉丝板拉丝钳热处理炉带读数的热电偶6
6
精整软化
精整软化
在卡尺检测下,将线圈停止在钢珠所需的直径处,并对线圈进行最后一次退火,使其变软以便冷镦成型。
所需工具:
 6 英寸数显卡尺热处理炉带读数的热电偶
7
7
故障排除
故障排除
钢丝绳承载故障排除。
Flow
Loading...
相关蓝图
这些蓝图共享知识——技术、材料或原理
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。