艺术
美容与健康
工艺
文化与历史
娱乐
环境
食品与饮料
逆向工程
科学
体育
技术
可穿戴设备
English


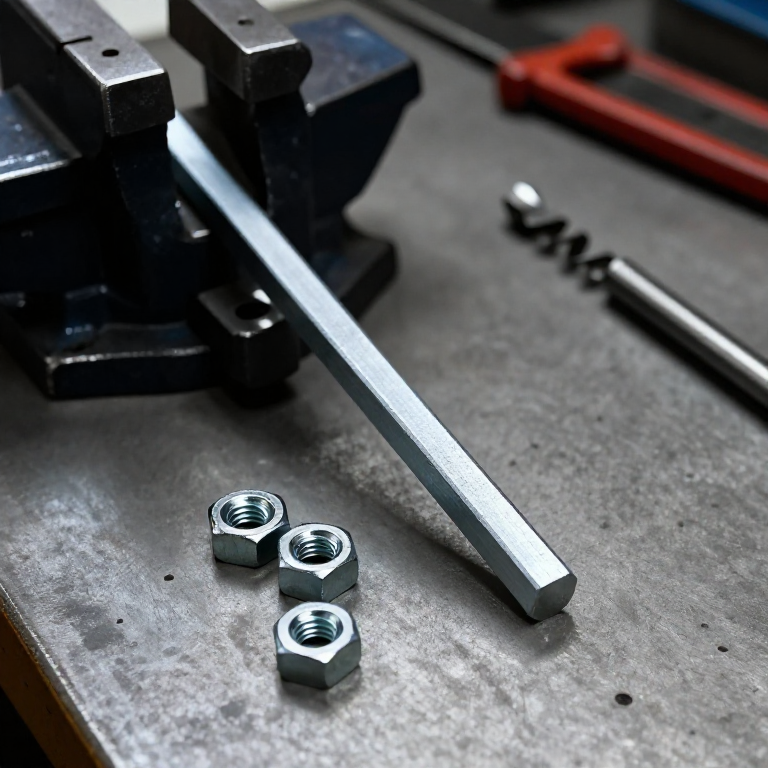
从六角棒料制作六角螺母
螺母是一段带有贯通攻丝孔的短六角棒料。在棒料端部钻孔并攻丝,锯下一个螺母的高度,然后重复此过程:棒料的平面尺寸已经符合扳手尺寸。示例为将 M6 加工为 ISO 4032:对边距 10 mm,高 5.2 mm,由 5.0 mm 孔攻丝为 M6 x 1.0。
笔记本中给出了加工 M5 M10 所需的棒料、钻头和高度。
初学者
10 个螺母需 1 小时
说明
1
1
尺寸
尺寸
正在加载 Jupyter 笔记本…
2
2
端面锯平
端面锯平
将 10 mm 对边宽(A/F)六角棒夹在台虎钳中,锯平端面并锉平。
此步骤所需材料:
 低碳钢六角棒0.2 米
所需工具:
 台虎钳
 钢锯
 锉刀套装
3
3
钻攻丝底孔
钻攻丝底孔
将棒料直立夹持在钻床下方的机用虎钳中。在端面中心冲眼,然后滴少量切削油,钻一个5.0 mm、深20 mm的孔。
所需工具:
 台钻
 机用虎钳
 钻头套装
 中心冲
 安全眼镜
 切削油
4
4
倒角孔
倒角孔
在孔口轻微锪窝,略超过螺纹的外径。
所需工具:
 锪孔钻头套装台钻
5
5
点击 M6
点击 M6
用机油润滑扭力扳手中的 M6 丝锥方榫。先顺时针旋入半圈,再逆时针回转四分之一圈以断屑,直至到达孔底。
所需工具:
 丝锥板牙套装
 丝锥扳手台虎钳切削油
6
6
锯掉一个螺母
锯掉一个螺母
从末端量取 5.2 mm 加上锯条的宽度并作标记,然后将其锯成直角。锉平切面,直至卡尺读数为 5.2 mm。
所需工具:
 划针
 蓝色显示剂钢锯锉刀套装
 6 英寸数显卡尺
7
7
倒角和去毛刺
倒角和去毛刺
在两个端面的边角处锉出小倒角,并对螺纹两端进行去毛刺。
所需工具:
锉刀套装 去毛刺刀
8
8
测试并重复
测试并重复
用手将螺母旋到 M6 螺栓上。重新车平棒料端面并重复此操作;一个 20 mm 孔可加工出三个螺母。
所需工具:
 六角螺栓组合
9
9
故障排除
故障排除
坚果制作故障排除。
Flow
Loading...
此蓝图制作

相关蓝图
这些蓝图共享知识——技术、材料或原理
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。