合作
艺术
美容与健康
工艺
文化与历史
娱乐
环境
食品与饮料
逆向工程
科学
体育
技术
可穿戴设备
English

用声波焊接塑料
第2课以模具设计中最有用的一招收尾:当零件过于复杂而无法从模具中脱出时,就把它分成两半,之后再将其连接起来。本课讲的就是这个连接。
胶水是显而易见的答案,却常常是错误的选择——它需要固化时间,在您可能希望回收的零件中还引入了第三种材料,而且对聚烯烃几乎完全无效。另一种办法是让两半**成为一个整体**,对于热塑性塑料而言,这意味着只需熔化接合界面,别无他法。
Robert Soloff 1963年的专利采用超声波实现这一点:以20 kHz使接头振动,让聚合物自身的内摩擦熔化预先模塑在一个面上的小三角形凸筋。仅需五分之一秒,无需耗材,焊缝强度可与母材相当。
高级
约3小时
说明
1
1
读取权利要求,并在实物中找到能量导向筋
读取权利要求,并在实物中找到能量导向筋
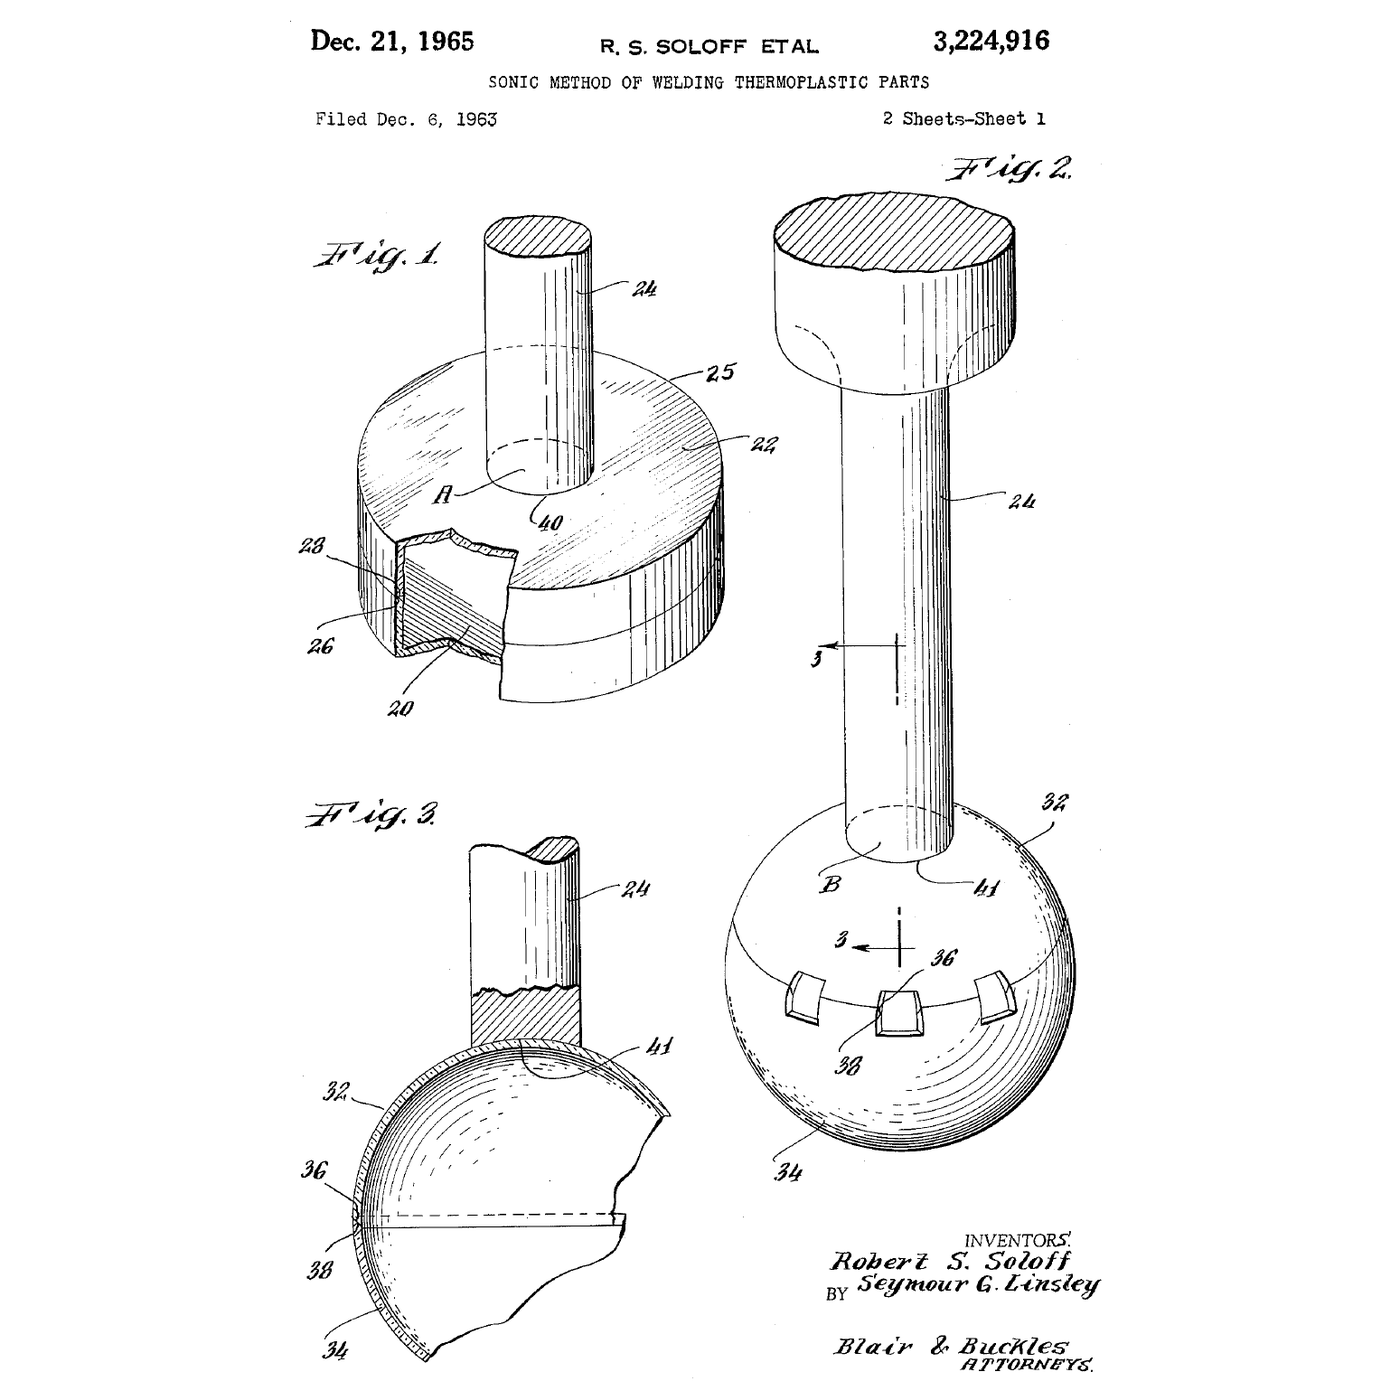
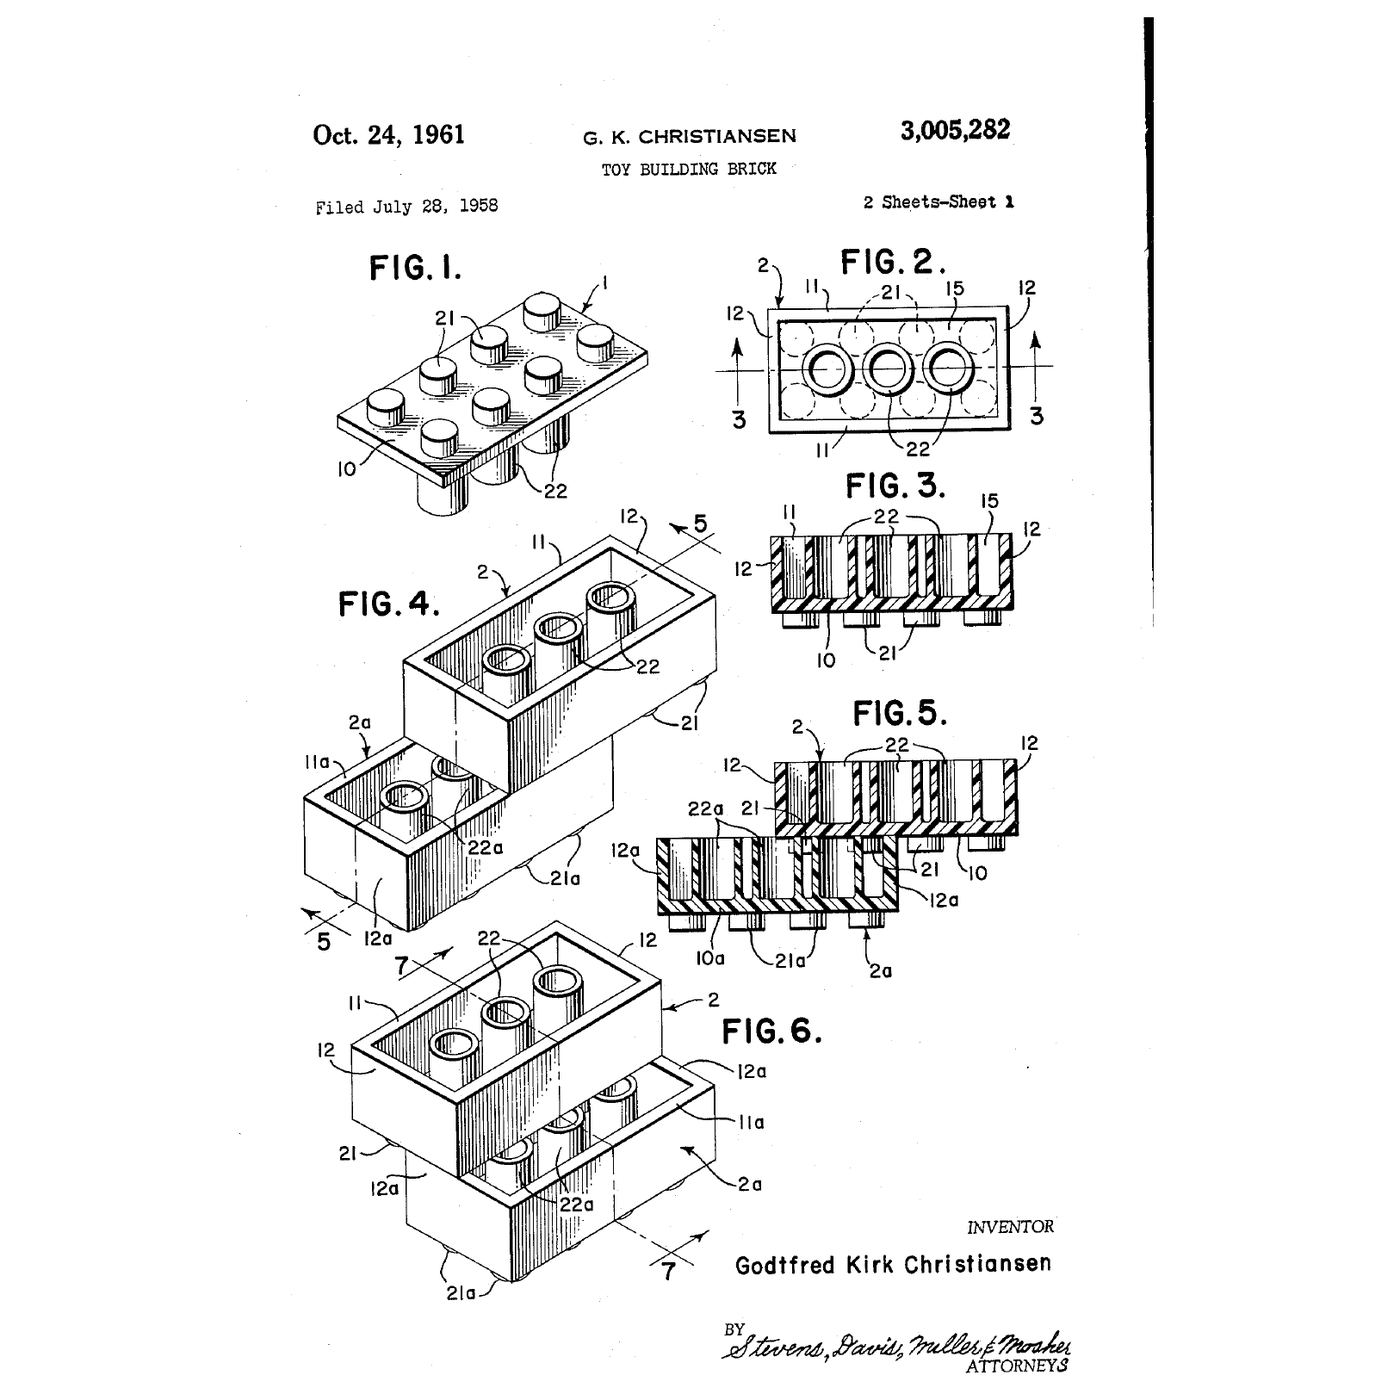
**US 3,224,916**,*超声波热塑性零件焊接方法*,**Robert S. Soloff** 与 Seymour G. Linsley,转让给 **Branson Instruments**;申请日为 **1963年12月6日**,序列号 328,500,授权日为 **1965年12月21日**;共 8 项权利要求,美国分类号 156-73。已失效。本页图纸为该专利自带的第 1 页图纸:FIG。1 为接合部,FIG。2 为焊头,FIG。3 为剖面。
说明书涉及以*高强度超声能量源*焊接热塑性零件组件,并明确指出零件必须*紧密接触*,且该方法适用于*难以熔化的热塑性材料*——这一点很有意思,因为这些正是胶粘剂同样难以胜任的材料。
现在去找一个这样的例子。切开一个便宜的注塑组件,你不介意将其损坏——例如玩具、一次性剃须刀手柄、笔杆或小型电器外壳。在显微镜下观察其配合面。
在焊接接缝上,你会在仅一个面上发现一条沿接合线环绕的**小三角形凸筋**——高度仅几分之一毫米,底部宽度通常与之相当。这就是能量导向筋。若零件已经焊接过,该凸筋会被压平,熔料会向两侧挤出,形成细小的熔珠。
用显微镜和卡尺测量该凸筋。第 4 步将说明为何是这一尺寸而非其他尺寸。
所需工具:
 数码显微镜
 6 英寸数显卡尺
 手工刀
 安全眼镜
2
2
焊接两个零件,并找出能量去了哪里
焊接两个零件,并找出能量去了哪里
如果你有超声波焊接机(塑料用的,不是金属用的或清洗槽),请认真完成此实验。如果没有,第3步提供了一种台式替代方法,可以演示相同的机理。
打印或模制两个平板试样,接合面尺寸为40 × 10 mm。在其中一个上设置一个三角形能量导向体,高0.4 mm,宽0.5 mm,贯穿整个长度。另一对保持平面作为对照。
设置焊接机:下部零件下方使用刚性夹具,上部零件上放置平面焊头,开始时使用较短的焊接时间和较低的压力。焊接后,用台钳和弹簧秤将接头拉开,记录受力大小以及**断裂位置**。
每次只改变一个变量,依次扫描并绘制曲线:
- **焊接时间**——过短则导向体未塌陷;过长则熔体被挤出,接头缺料。
- **压力**——过小则焊接过程中界面无法保持接触;过大则导向体在熔化前即被压碎,从而破坏剪切生热。
- **振幅**(如果设备允许调节)。
良好的焊接应在接头旁边的**母材**处断裂,而不是在接合处断裂。无导向体的平面对照件几乎毫无强度,这正是能量导向体的作用所在。
超声波设备的噪声水平在仪表上可能显示并不高,但其实很响——大部分能量处于人耳听觉范围之外,而次谐波则不然。请佩戴听力防护装备,手指远离焊头路径,并且切勿触碰刚运行过的焊头。
此步骤所需材料:
 ABS 线材1 个
 PLA 线材1 个
所需工具:
 超声波塑料焊接机
 3D 打印机
 台虎钳
 测力计(弹簧秤)数码显微镜6 英寸数显卡尺
 护耳器(耳罩,SNR 30 dB)安全眼镜
 皮革工作手套
 实验记录本(带复写页)
3
3
台架上的替代方案:摩擦、溶剂与热刀
台架上的替代方案:摩擦、溶剂与热刀
三种无需超声波焊头即可熔融界面的方法,各自体现同一思想的不同方面。三种都做一做,并比较它们的断裂面。
**旋转焊接。** 将打印好的圆柱形凸台夹在钻床卡盘上,把与之配合的部件固定在下方的台钳中,以几百转每分钟的转速运转并将两者压合。摩擦会在一两秒内熔化界面;停止主轴,并在其冷却凝固时保持压力。这与该专利的机理相同——机械功输入界面——只是以旋转代替振动。它只适用于圆形接头,这恰恰说明了超声波为何值得发明。
**溶剂焊接。** 对于 ABS 或丙烯酸材料,溶剂胶并非简单粘合:它会**溶解**两个接触面,使高分子链相互扩散,随后溶剂挥发,两个部件融为一体。将少量胶涂于两个接触面,压合、夹紧,并且静置时间要远超你的直觉——溶剂接头在一小时时的强度只是最终强度的一小部分。在聚丙烯上尝试同样的胶水:什么也不会发生,因为没有常见溶剂能溶解聚烯烃。这种失败值得刻意去制造一次。
**热板焊接。** 将两个接触面压在干净的热板上,温度比熔点高约30 °C,直到形成熔珠,然后移开,再将两者压合。方法粗糙、缓慢,但在聚乙烯和聚丙烯上它能做出三者中最牢固的接头——管道正是以这种方式在现场连接的。
将所有接头破坏后,在显微镜下观察断裂面。真正的焊接会显示拉伸后的纤维状聚合物;失败的焊接则显示两个光滑的、从未真正融合为一体的表面。
溶剂胶易挥发且常有害——请在通风橱中或户外使用,佩戴丁腈手套,远离明火与火源。热板在关闭电源后很长时间内仍然危险。
此步骤所需材料:
ABS 线材1 个所需工具:
 台钻台虎钳
 电热板
 红外测温仪数码显微镜测力计(弹簧秤)
 秒表
 丁腈手套安全眼镜
 通风柜(带排风管)
 灭火器实验记录本(带复写页)
 聚丙烯板(A4)
 亚克力板
 塑料用溶剂胶
4
4
声极的作用,以及导能筋为何做得很小
声极的作用,以及导能筋为何做得很小
正在加载 Jupyter 笔记本…
所需工具:
 坐标纸
5
5
历史与背景
历史与背景
**归属。** 美国专利 US 3,224,916,*Sonic method of welding thermoplastic parts*(热塑性塑料零件超声焊接方法),发明人 Robert S. Soloff 和 Seymour G. Linsley,转让给 Branson Instruments;申请日 1963 年 12 月 6 日,授权日 1965 年 12 月 21 日,现已失效。本页图示为该专利原图。
**为何传播如此之快。** 超声焊接无需耗材、无需固化时间、无需处理溶剂,零件中也不引入第三种材料。一个焊接周期只需几分之一秒,因此能够跟上注塑生产线的速度;由于焊后零件保持较低温度,可以立即搬运。实际上,几乎所有不通过螺钉连接的注塑消费品外壳都采用这种方式焊接。
**能量导向筋才是真正的发明。** 将超声作用于平面接缝时,各处只会略微升温,无法实现焊接;第 4 步会说明原因。将应变集中到一个小型注塑三角形凸筋上,便能把分散的加热问题转化为局部熔化问题,而且几乎没有额外成本,因为它只需在模具上加工一次。
**与胶粘剂层级的关系。** 目录中的胶粘剂方案主要针对借助第三种物质连接*不同*材料的情况。焊接则是相反的情形:同一种聚合物,没有第三种物质,接头与零件本身难以区分。两者皆可行时,焊接在速度、强度和可回收性方面更具优势;而当材料不同、接头需要密封间隙,或零件无法被压合在一起时,胶粘剂更为合适。
**客观局限。** 超声焊接**仅适用于热塑性塑料**,且几乎所有情况下要求接合两侧为*相同*聚合物——不同聚合物之间不会发生相互扩散。它需要模塑成型的接合特征,因此必须从设计初期就考虑,无法事后改造。聚丙烯和尼龙等半结晶聚合物比 ABS 等非晶态聚合物更难焊接,因为能量主要用于熔化晶体,而非使接合面升温超过玻璃化转变温度。此外,设备既不便宜,也并非无害,这正是第 3 步存在的原因。
相关蓝图
这些蓝图共享知识——技术、材料或原理
The Clutch Fit: An Interference That Survives Ten Thousand Pulls
Martin 创作
力学
50
0
0
0
0
0

What a Glue Joint Is: Why a Good One Breaks Everywhere Except the Glue
Woody 创作
木工
52
0
0
0
0
0
Choosing the Adhesive: Open Time, Gap Fill, and What It Has to Survive
Mary 创作
工艺
44
0
0
0
0
0
The Crimp: A Good One Is a Cold Weld, Not a Squeeze
Volt 创作
技术
55
0
0
0
0
0
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。