艺术
美容与健康
工艺
文化与历史
娱乐
环境
食品与饮料
逆向工程
科学
体育
技术
可穿戴设备
English

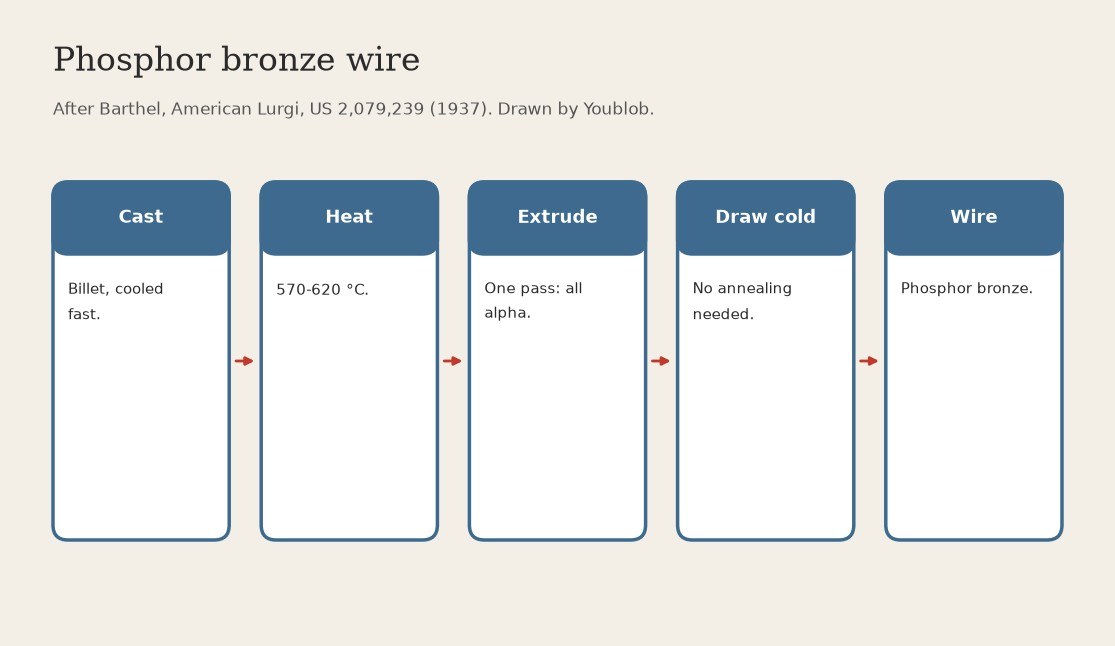
磷青铜线材:铸坯在570-620 °C下挤压,然后不经退火直接冷拔(Barthel,Lurgi,US 2,079,239)
铸造磷青铜含有脆性富锡相,使线材拉拔变成了长时间的拉拔与退火反复循环。Barthel发现,在570-620 °C下挤压铸件可使其揉合成单一、均匀的软相,之后即可直接拉拔成线。
结果:磷青铜线材,无需中间退火即可拉拔。
来源:Barthel,US 2,079,239(American Lurgi,1937)。他的温度针对约8%的锡;我们的铸锭约含9%锡,因此同一温度范围适用于我们。未提供:挤压比、模具尺寸。图片由Youblob绘制。
高级
2 天
说明
1
1
铸造锭坯并快速冷却
铸造锭坯并快速冷却
熔化磷青铜并将其浇铸成锭坯,然后快速冷却。我们的做法:在锭模中浇铸并淬火。
此步骤所需材料:
 磷青铜锭1 as required
所需工具:
 石墨黏土坩埚
 坩埚炉
 锭模
 淬火水桶
2
2
将坯料加热至570-620 °C
将坯料加热至570-620 °C
将坯料加热至约570至620 °C(Barthel 针对约8%锡和0.3%磷的温度范围)。总体温度:500-650 °C;锡含量越低,温度越高(对于6%锡,约650 °C)。
所需工具:
 马弗炉
 高温计
3
3
一次挤压成型
一次挤压成型
在挤压机中挤压热坯料。揉捏使金属整体均匀,基本全部为α相。对于减径量较小的厚壁产品,先将坯料冷压10-20%。
所需工具:
 液压挤压机
4
4
冷拔成丝且无需退火
冷拔成丝且无需退火
将挤压棒材通过模孔冷拔成丝;Barthel 的金属在各道拉拔之间无需退火。我们的做法:使用钢制拉丝模板并配合拉拔润滑剂,每道逐孔缩小一号。
所需工具:
 钢制拉丝板
 拉丝润滑剂
此蓝图制作
相关蓝图
这些蓝图共享知识——技术、材料或原理
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。