艺术
美容与健康
工艺
文化与历史
娱乐
环境
食品与饮料
逆向工程
科学
体育
技术
可穿戴设备
English


塑料注射器套件:模制针筒与软质聚乙烯活塞
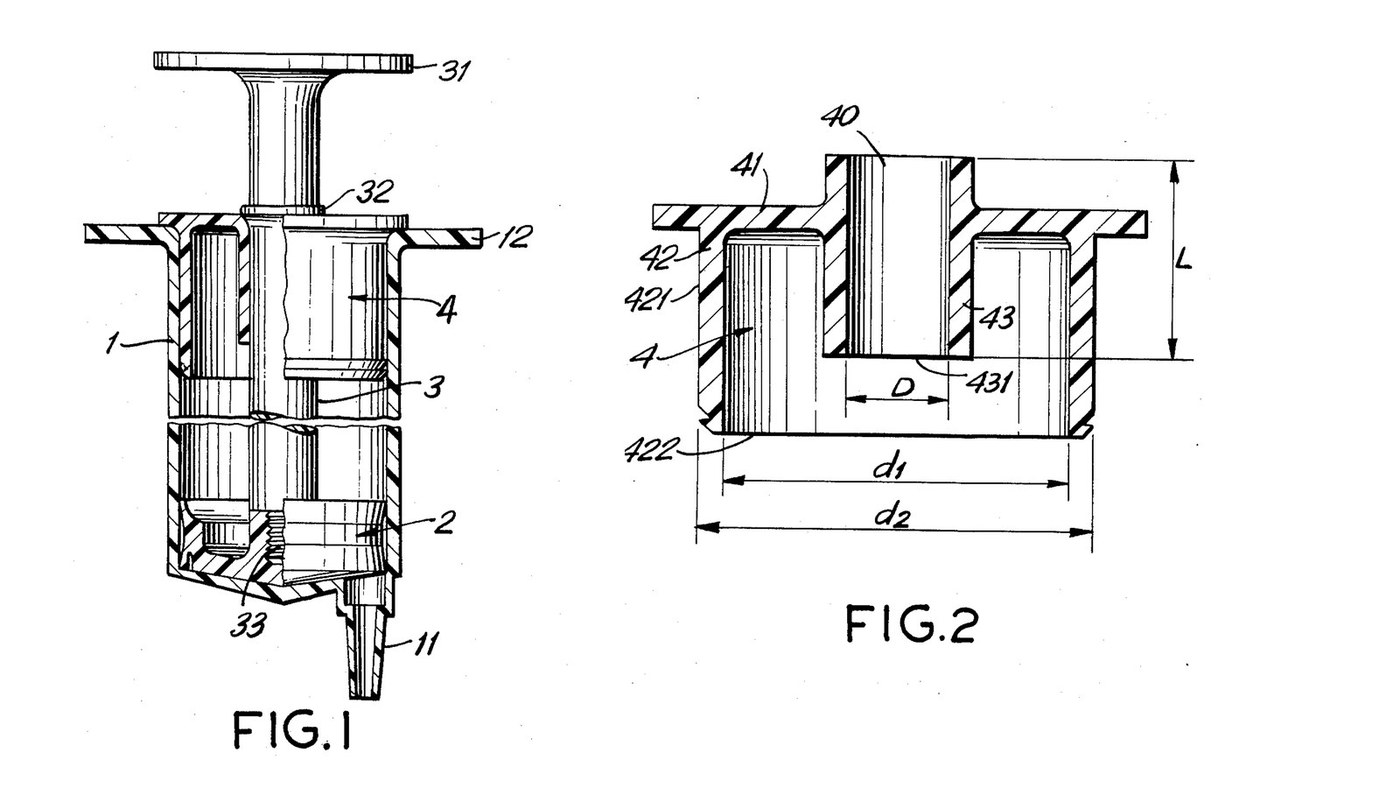
四个模制零件组成一个无橡胶密封圈、无润滑脂的塑料注射器:一个带锥形喷嘴的硬质针筒,一个钟形活塞,其薄型聚乙烯唇边紧贴筒壁密封,一根细长的柱塞杆,以及一个长套筒的端盖,用于引导杆身,使其不会弯曲并导致活塞倾斜(Adorján & Dávid,US 4,704,105,1987)。为液压模型用的一套注射器,每种尺寸各制作一套模具。
活塞图样来自专利。聚丙烯、LDPE、尺寸及模具制作均为我们自行设计。不得用于医疗用途。图示:图 1-2。
高级
3 天(模具)+ 每批 1 小时
说明
1
1
注塑成型工艺
注塑成型工艺
干燥、模具、注射、冷却和检验都遵循这一蓝图。以下步骤仅补充注射器所需的内容。
2
2
铣削料筒模具
铣削料筒模具
为料筒铣削一个双板模具(1):一个壁厚较硬的管体,一端由带标准针锥度的喷嘴(11)封闭(我们采用的是鲁尔锥度),开口端带有两个指握(12)。每种所需注射器规格需一个模具,例如5、50和60毫升(我们的规格)。
所需工具:
 铣床
 注塑模铝料(两板式)
 注塑模框
3
3
铣削活塞模具
铣削活塞模具
活塞(2)呈钟形:边缘高5-7毫米,其两侧边缘向外张开形成厚0.3-0.5毫米的唇部,前部有宽0.3-0.5毫米、深2-2.5毫米的凹槽,并带有中央柄部。唇部必须比枪管膛孔宽0.2-0.6毫米;两唇之间的边缘宽度不得超过膛孔。
所需工具:
铣床注塑模铝料(两板式)注塑模框 6 英寸数显卡尺
4
4
铣削轴和盖的模具
铣削轴和盖的模具
轴 (3):拇指托 (31)、一个珠状凸起 (32) 以及一个比活塞孔径略大的端部凸起 (33)。盖 (4):一个圆盘,带有外部环圈 (42),该环圈与桶体过盈配合,以及一个内部套筒 (43),其长度至少与轴的厚度相同。
所需工具:
铣床注塑模铝料(两板式)注塑模框5
5
塑造桶体
塑造桶体
用原生塑料模压成型桶体。专利仅要求刚性塑料;我们采用的是聚丙烯。
此步骤所需材料:
 聚丙烯颗粒1 batch
所需工具:
 颗粒干燥机
 注塑机
6
6
模制活塞
模制活塞
用原生聚乙烯模制活塞,专利要求硬度为65-90邵氏(未注明标尺)。我们的:LDPE;请查阅您所用牌号的数据表。
此步骤所需材料:
 LDPE颗粒1 batch
所需工具:
颗粒干燥机注塑机7
7
模制轴和盖帽
模制轴和盖帽
模制轴和盖帽。这些可以是再加工塑料,因为它们从不接触液体。我们的:聚丙烯。
此步骤所需材料:
聚丙烯颗粒1 batch所需工具:
注塑机8
8
检查唇口尺寸
检查唇口尺寸
测量筒体内孔和活塞唇口。唇口应比内孔宽0.2-0.6 mm。如不符合,请调整模具。
所需工具:
6 英寸数显卡尺9
9
将轴卡入活塞中
将轴卡入活塞中
将轴的凸出部分穿过活塞后部的小孔,直到它卡入后方较宽的腔体中。
10
10
组装
组装
将活塞推入枪管。将轴穿过盖子的套筒,并把盖子的外环强行压入枪管的开口端。拉回活塞至最末端时,盖子的端面会将其挡住。
11
11
锁紧笔帽
锁紧笔帽
用加热工具在笔杆壁上压出两个相对的凹痕,使其穿过笔杆壁压入笔帽套环,以防止笔帽脱出。我们使用的是电烙铁烙铁头。
所需工具:
 电烙铁
12
12
测试密封件
测试密封件
沿整个行程抽水并推出,全程不涂油脂。密封件应从开始就顺畅移动,且不会从唇口渗漏。记录尺寸并将其归入你的备件清单。
所需工具:
 水
 玻璃烧杯
相关蓝图
这些蓝图共享知识——技术、材料或原理
CC0 公共领域
此蓝图以 CC0 协议发布。你可以自由复制、修改、分发和使用此作品,无需征得许可。
通过购买蓝图中的产品支持创客,他们将获得 创客佣金 (由供应商设定),或创建此蓝图的新版本并将其作为连接包含在你自己的蓝图中以分享收入。