
Verhüttung von Tamahagane-Stahl in einem Tatara-Ofen — traditionelle japanische Stahlherstellung
Anweisungen
Den Tatara-Ofen bauen
Den Tatara-Ofen bauen
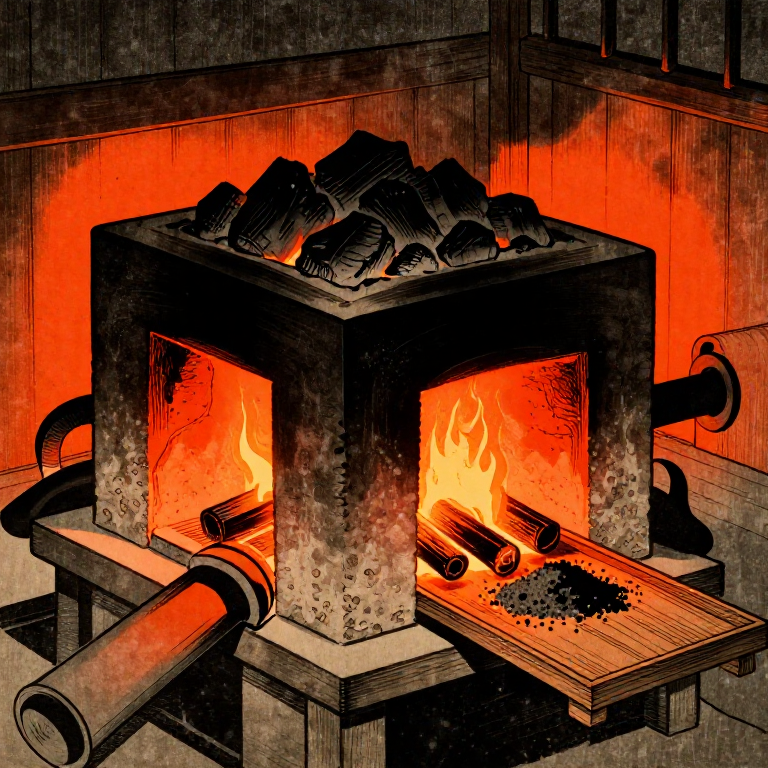
Baue einen rechteckigen Kastenofen von etwa 120 cm Länge, 40 cm Breite und 120 cm Höhe aus feuerfestem Lehm, der zur Verbesserung der Temperaturwechselbeständigkeit mit Reisstroh vermischt ist. Die Wände sollten 10-15 cm dick sein. Errichte den Ofen auf einem erhöhten Sandbett, damit Feuchtigkeit abfließen kann und Dampfexplosionen während des Brennens verhindert werden. Installiere entlang beider Längsseiten im Abstand von 15-20 cm Düsenlöcher (Lufteinlassöffnungen), die 10-15 cm über dem Boden liegen. In diese Löcher werden die Düsen der Fuigo-Blasebälge eingesetzt. Lass den Ofen vor dem ersten Brennen mindestens eine Woche lang gründlich trocknen, um Risse durch restliche Feuchtigkeit zu vermeiden.
Materialien für diesen Schritt:
 Holzkohle, zerkleinert12-15 kg kg
 Wildton50-60 kg for furnace construction kg
 Feiner Sand20 kg kg
Vorheizen und Beschicken des Ofens
Vorheizen und Beschicken des Ofens
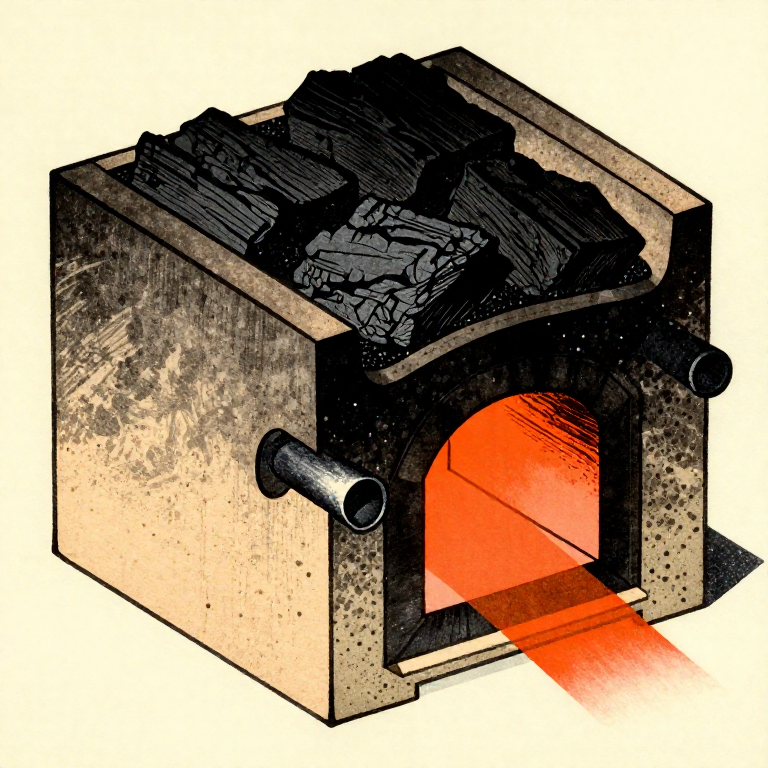
Den Ofen mit Holzkohle füllen und entzünden. Den Blasebalg kontinuierlich betreiben, um die Innentemperatur über 1200 Grad C zu bringen. Das Holzkohlebett sollte weißglühend sein, bevor Eisensand hinzugegeben wird. Das Beschicken beginnt, indem man abwechselnd Schichten aus zerkleinerter Holzkohle und Satetsu-Eisensand durch die offene Oberseite einbringt. Pro Beschickung etwa 2-3 kg Eisensand hinzufügen, gefolgt von einer Schicht Holzkohle. Jeder Beschickungszyklus dauert ungefähr 30 Minuten. Das bei der Verbrennung der Holzkohle entstehende Kohlenmonoxid reduziert das Eisenoxid (Fe2O3) im Sand zu metallischem Eisen, das beim Absinken durch den Ofen Kohlenstoff aus der Holzkohle aufnimmt.
Den Schmelzvorgang drei Tage lang aufrechterhalten
Den Schmelzvorgang drei Tage lang aufrechterhalten
Den Beschickungszyklus etwa 72 Stunden ohne Unterbrechung fortführen und alle 30 Minuten Eisensand und Holzkohle nachlegen. Das Blasebalg muss ständig in Betrieb sein, um die Temperatur aufrechtzuerhalten. Schlacke (ein glasartiges Eisensilikat) sammelt sich am Boden und muss regelmäßig durch ein Loch am Ofenboden abgestochen werden. Die Farbe der Schlacke zeigt die Ofenbedingungen an: dunkle, dünnflüssige Schlacke bedeutet gute Reduktion, während dicke, pastöse Schlacke darauf hinweist, dass die Temperatur zu niedrig ist. Mit fortschreitendem Schmelzvorgang sammeln sich reduziertes Eisen und Stahl als große Masse, die Kera genannt wird, am Boden des Ofens an.
Den Ofen öffnen und die Kera entnehmen
Den Ofen öffnen und die Kera entnehmen
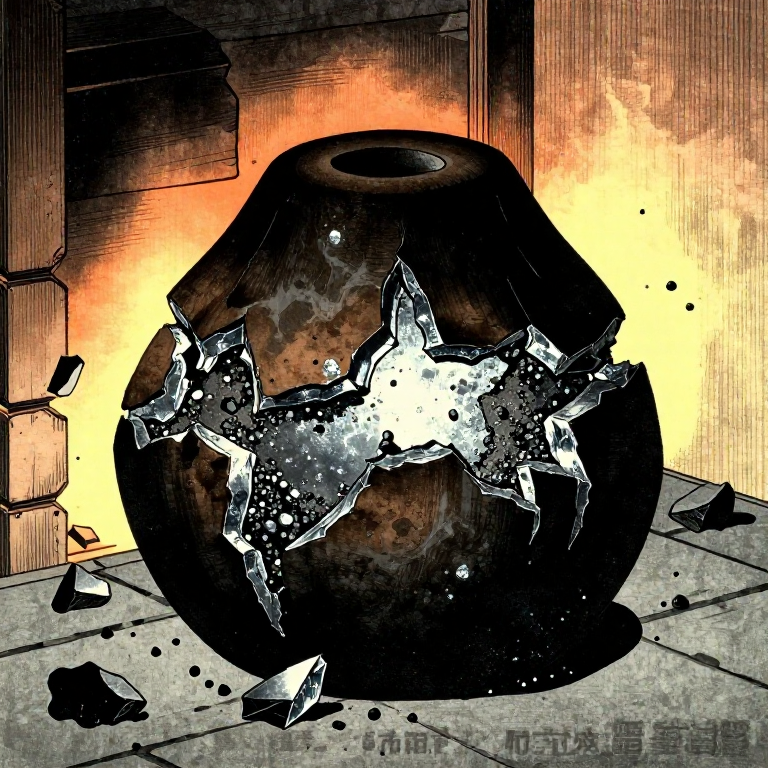
Nach der letzten Charge lässt man den Ofen mehrere Stunden abkühlen. Anschließend wird die vordere Wand mit Vorschlaghämmern aufgebrochen, um die Kera zu entnehmen, eine grobe Masse aus gemischtem Stahl und Eisen, die aus 8–10 kg Eisensand 2–3 kg wiegt. Die Kera enthält Zonen unterschiedlichen Kohlenstoffgehalts: Der kohlenstoffreiche Tamahagane (1,0–1,5 % C) findet sich in den oberen Bereichen, wo der Kontakt mit Holzkohle am stärksten war, während sich niedriggekohlseveral Eisen (Hocho-Tetsu) am Boden sammelt. Die Kera wird mit Vorschlaghämmern zerbrochen, um die innere Struktur sichtbar zu machen.
Stahl sortieren und klassifizieren
Stahl sortieren und klassifizieren
Brechen Sie die Kera mit einem schweren Vorschlaghammer in faustgroße Stücke. Untersuchen Sie die Bruchflächen, um den Stahl nach seinem Kohlenstoffgehalt zu klassifizieren. Hochkohlenstoff-Tamahagane weist eine helle, feinkörnige kristalline Bruchfläche mit silbrig-weißer Farbe auf. Niedrigkohlenstoffeisen zeigt einen faserigeren, grauen Bruch. Mittelkohlenstoffstahl liegt dazwischen. Sortieren Sie die Stücke nach Güteklasse in separate Haufen. Hochkohlenstoffstücke (Hagane) bilden die Schneide von Klingen, während Niedrigkohlenstoffstücke (Shingane) den weichen Kern bilden. Ein typischer Tatara-Durchgang liefert aus der ursprünglichen Kera etwa 1–2 kg verwendbaren Tamahagane, den hochwertigsten Stahl, der für das Schmieden von Klingen geeignet ist.
Materialien
7- 12-15 kg kgPlatzhalter
- 50-60 kg for furnace construction kgPlatzhalter
- 20 kg kgPlatzhalter
- 8-10 kg StückPlatzhalter
- 2-3 kg StückPlatzhalter
- 20 kg StückPlatzhalter
- 1 StückPlatzhalter
Benötigte Werkzeuge
6- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
Materialien verbundener Blueprints

Building a Box Bellows — The Breath That Makes Metal Obey Fire
von Emma
Holzbearbeitung

Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
von Mary
Metallbearbeitung

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
von Peter
Metallbearbeitung
Dieser Bauplan stellt her
CC0 Gemeinfrei
Dieser Blueprint ist unter CC0 veröffentlicht. Sie dürfen dieses Werk für jeden Zweck frei kopieren, ändern, verbreiten und verwenden, ohne um Erlaubnis zu fragen.
Unterstützen Sie den Maker, indem Sie Produkte über seinen Blueprint kaufen, wo er eine Maker-Provision von Anbietern festgelegt, verdient. Oder erstellen Sie eine neue Iteration dieses Blueprints und verbinden Sie ihn in Ihrem eigenen Blueprint, um Einnahmen zu teilen.