
Legieren von Stahl aus Eisen und Kohlenstoff — Das Metall, das die moderne Welt geformt hat
Stahl ist eine Legierung aus Eisen und Kohlenstoff, die typischerweise zwischen 0,2 % und 2,1 % Kohlenstoff nach Gewicht enthält. Dieser schmale Zusammensetzungsbereich verwandelt weiches, schmiedbares Schmiedeeisen in ein Material, das gehärtet, angelassen und federnd gemacht werden kann – Eigenschaften, die Stahl zum Rückgrat der Zivilisation machten, von Schwertern und Federn bis hin zu Brücken und Wolkenkratzern.
Der Unterschied zwischen Eisen und Stahl ist mit bloßem Auge unsichtbar, im Verhalten jedoch grundlegend. Reines Eisen (Ferrit) ist weich – ein Nagel aus reinem Eisen biegt sich leicht. Schon 0,8 % Kohlenstoff verwandeln das Eisen in Perlit: eine mikroskopisch feine, schichtartige Struktur aus Ferrit und Eisencarbid (Zementit, Fe₃C), die deutlich härter und fester ist. Oberhalb von 0,8 % Kohlenstoff wird die Legierung übereutektoid, wobei überschüssiger Zementit sie noch härter, aber zunehmend spröde macht. Die gesamte Wissenschaft der Stahlmetallurgie dreht sich um die Kontrolle dieses winzigen Kohlenstoffanteils und der Abkühlgeschwindigkeit der Legierung.
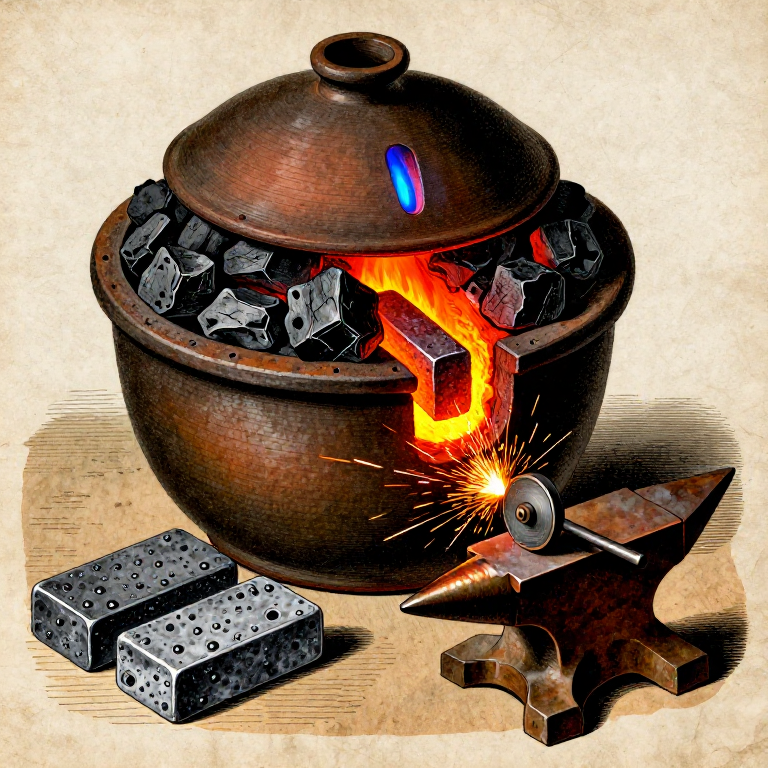
Historisch wurde Stahl auf zwei Wegen hergestellt: Aufkohlung (Zufuhr von Kohlenstoff zu Schmiedeeisen durch Erhitzen im Kontakt mit Holzkohle) und Entkohlung (Entfernen überschüssigen Kohlenstoffs aus Gusseisen durch Oxidation). Dieser Bauplan behandelt die Aufkohlung – auch Zementation genannt –, das dominierende Stahlherstellungsverfahren von der Antike bis ins 18. Jahrhundert. Sie packen Schmiedeeisenstäbe in Holzkohle in einen verschlossenen Tontiegel und erhitzen die Anordnung für mehrere Stunden auf etwa 900–950 °C. Kohlenstoffatome aus der Holzkohle diffundieren in das Kristallgitter des Eisens und wandeln die Oberflächenschichten in Stahl um. Das Ergebnis heißt Blasenstahl, benannt nach den Blasen, die durch eingeschlossenes Gas auf der Oberfläche entstehen.
HAZARD: Dieses Verfahren erfordert anhaltende Temperaturen von über 900 °C. Geschmolzener Zunder, heißes Metall und Kohlenmonoxidgas sind alle vorhanden. Arbeiten Sie im Freien oder unter starker Zwangsbelüftung. Tragen Sie einen P100-Atemschutz, Schutzbrille, Lederhandschuhe mit Stulpen und eine Lederschürze. Öffnen Sie den Tiegel niemals, während er auf Temperatur ist – der Luftstoß kann einen Aufflammen von brennendem Kohlenmonoxid verursachen.
Anweisungen
Das Eisen-Kohlenstoff-Phasendiagramm verstehen
Das Eisen-Kohlenstoff-Phasendiagramm verstehen
Das Eisen-Kohlenstoff-Phasendiagramm ist das wichtigste Diagramm in der Metallurgie. Bei Raumtemperatur liegt Eisen als Ferrit (α-Eisen) vor: raumzentriert kubisch, weich, magnetisch. Wird es über 727 °C erhitzt (die eutektoide Temperatur), wandelt sich Eisen in Austenit (γ-Eisen) um: flächenzentriert kubisch, nicht magnetisch und, entscheidend, in der Lage, weit mehr Kohlenstoff zu lösen als Ferrit. Ferrit löst nur 0,022 % Kohlenstoff; Austenit löst bis zu 2,14 %.
Deshalb funktioniert die Aufkohlung: Bei 900–950 °C ist die Eisenoberfläche Austenit, der Kohlenstoff aus der umgebenden Holzkohle aufnimmt. Wenn der Stahl langsam abkühlt, wandelt sich der Austenit zurück in Ferrit und Zementit (Fe₃C), angeordnet in der lamellaren Perlitstruktur. Bei schneller Abkühlung (Abschrecken) wird der Austenit als Martensit eingefroren, eine extrem harte, spröde, raumzentriert tetragonale Struktur. Jede Wärmebehandlung von Stahl – Härten, Anlassen, Glühen – beruht auf der Steuerung dieser Phasenumwandlungen.
Schmiedeeisen auswählen und vorbereiten
Schmiedeeisen auswählen und vorbereiten
Beginnen Sie mit Schmiedeeisen – kohlenstoffarmem Eisen (unter 0,08 % Kohlenstoff), das durch Luppenschmelzen erzeugt und durch Hämmern geschmiedet wurde, um das Metall zu verdichten und Schlacke auszutreiben. Das Eisen sollte sauber sein, frei von starkem Rost oder Zunder, und idealerweise in Form von Flachstäben mit etwa 5–10 mm Dicke und 20–30 mm Breite vorliegen. Dünnere Stäbe karburieren schneller, da der Kohlenstoff von der Oberfläche nach innen diffundieren muss – ein 10 mm dicker Stab benötigt bei 925 °C etwa 8 Stunden, bis er bis zur Mitte durchkarburiert ist.
Wenn Sie von einer Luppe oder rohem Eisen ausgehen, schmieden Sie es zuerst zu Flachstäben. Reinigen Sie die Oberfläche mit einer Drahtbürste oder Feile, um den Zunder (Eisenoxid) zu entfernen, der als Barriere für die Kohlenstoffdiffusion wirkt. Wiegen Sie die Stäbe – Sie werden nach der Zementation erneut wiegen, um den aufgenommenen Kohlenstoff zu berechnen (Stahl ist um das Gewicht des zugeführten Kohlenstoffs schwerer).
Materialien für diesen Schritt:
 Eisenerz (Raseneisenstein / Hämatit / Magnetit)1 Stück
Benötigte Werkzeuge:
 Metallfeile
 Digitale Präzisionswaage
Holzkohle für die Einsatzhärtungspackung vorbereiten
Holzkohle für die Einsatzhärtungspackung vorbereiten
Harthölzerne Holzkohle zu Stücken von etwa 5–10 mm Durchmesser zerkleinern – klein genug, um sie dicht um die Eisenstäbe zu packen, aber groß genug, um Luftspalte zu erhalten, durch die Kohlenmonoxidgas zirkulieren kann. Holzkohle ist die Kohlenstoffquelle: Bei hoher Temperatur reagiert sie mit Spuren von Sauerstoff und Feuchtigkeit und bildet Kohlenmonoxid (CO), das eigentliche Aufkohlungsmittel. Das CO-Gas zerfällt an der Eisenoberfläche und lagert atomaren Kohlenstoff ab, der in das Metall diffundiert.
Sie benötigen etwa das 3- bis 4-Fache des Eisengewichts an Holzkohle. Für 500 Gramm Eisenstäbe bereiten Sie 1,5–2 kg zerkleinerte Holzkohle vor. Manche historischen Rezepte fügten der Packung organische Materialien hinzu (Knochenmehl, Lederreste, Ruß) – diese zersetzen sich bei Temperatur und liefern zusätzlichen Kohlenstoff und Stickstoff. Für diese Anleitung ist reine Harthölzerkohle ausreichend und liefert die vorhersagbarsten Ergebnisse.
Materialien für diesen Schritt:
 Holzkohle2 kg
Benötigte Werkzeuge:
 Hammer
Tiegel für die Aufkohlung bauen oder vorbereiten
Tiegel für die Aufkohlung bauen oder vorbereiten
Der Tiegel muss luftdicht verschlossen sein, damit die Holzkohle in der Ofenatmosphäre nicht einfach verbrennt. Verwenden Sie einen tiefen feuerfesten Tontiegel mit einem passgenauen Deckel oder bauen Sie einen Aufkohlungskasten aus Schamottesteinen und feuerfestem Ton. Das Gefäß muss 950 °C über 8+ Stunden ohne Rissbildung standhalten. Ein Ton-Graphit-Tiegel ist ideal – er ist feuerfest, reagiert nicht mit dem Inhalt und kann mit einer Tonabdichtung (einer Paste aus Schamotteton und Wasser, die um die Deckelfuge aufgetragen wird) verschlossen werden.
Der Tiegel muss groß genug sein, um alle Eisenstäbe mit mindestens 25 mm Holzkohlepackung auf allen Seiten aufzunehmen. Es darf keinen direkten Luftweg zur Holzkohle geben – jede Luftundichtigkeit führt dazu, dass die Holzkohle verbrennt statt aufzukohlen, was Brennstoff verschwendet und zu ungleichmäßigen Ergebnissen führt.
Benötigte Werkzeuge:
 Schmelztiegel aus Schamotte
 Schamottesteine
Die Eisenstangen in Holzkohle im Tiegel verpacken
Die Eisenstangen in Holzkohle im Tiegel verpacken
Eine 25 mm dicke Schicht zerkleinerter Holzkohle auf den Boden des Tiegels geben. Den ersten Eisenstab auf dieses Bett legen und darauf achten, dass er die Tiegelwände nicht berührt – auf allen Seiten mindestens 15 mm Abstand. Mit einer weiteren 15–20 mm dicken Schicht Holzkohle bedecken und diese leicht andrücken, um große Lufteinschlüsse zu beseitigen. Den nächsten Stab einlegen und darauf achten, dass sich die Stäbe nicht berühren (die Holzkohle muss jedes Stück vollständig umschließen). Das Schichten fortsetzen, bis alle Stäbe verpackt sind.
Abschließend mit einer letzten 25 mm dicken Holzkohleschicht abdecken. Die Stäbe müssen vollständig eingebettet sein – freiliegendes Eisen wird an dieser Stelle nicht aufkohlen. Den Deckel mit einem Tonverschluss abdichten: Feuerton mit Wasser zu einer dicken Paste anrühren, eine 10 mm starke Wulst um die Deckelfuge auftragen und glattstreichen, sodass eine durchgehende Abdichtung entsteht. Den Verschluss mindestens 30 Minuten an der Luft trocknen lassen, bevor der Tiegel in den Ofen gestellt wird. Ein kleines Entlüftungsloch (2–3 mm) im Deckel lässt den Gasdruck entweichen, ohne dass die Abdichtung reißt.
Ofen vorbereiten und auf Zementierungstemperatur bringen
Ofen vorbereiten und auf Zementierungstemperatur bringen
Den verschlossenen Tiegel in einen Holzkohleofen mit Blasebalg oder einen propangefeuerten Ofen stellen. Der Ofen muss 900–950 °C über die gesamte Dauer des Zementierungsglühens aufrechterhalten – typischerweise 6–10 Stunden, je nach Dicke der Eisenstäbe. Dies ist der kritische Temperaturbereich, in dem sich Austenit bildet und die Kohlenstoffdiffusion mit einer brauchbaren Geschwindigkeit verläuft. Unterhalb von 850 °C ist die Diffusion zu langsam; oberhalb von 1000 °C kann das Eisen an den Korngrenzen zu schmelzen beginnen (Verbrennung), wodurch der Stahl ruiniert wird.
Den Ofen langsam anheizen – den Tiegel über 1–2 Stunden auf Temperatur bringen, um Thermoschock zu vermeiden. Die Lehmdichtung kann beim Trocknen und bei der Ausdehnung des Tiegels leicht reißen; das ist normal. Auf eine kleine blaue Flamme an der Entlüftungsöffnung achten – das ist Kohlenmonoxid, das beim Entweichen verbrennt und bestätigt, dass die Zementierungsreaktion im Tiegel abläuft.
Materialien für diesen Schritt:
Holzkohle10 kgBenötigte Werkzeuge:
 Blasebalg
 Vollsichtschutzbrille
 Lederstulpenhandschuhe
 Lederschürze
Zementierungsglühung beibehalten
Zementierungsglühung beibehalten
Den Ofen 6–10 Stunden lang bei 900–950 °C halten. Die Dauer hängt von der Stabdicke ab: Kohlenstoff diffundiert bei 925 °C in Eisen etwa 1 mm pro Stunde. Ein 5 mm dicker Stab (2,5 mm bis zur Mitte) benötigt etwa 6 Stunden für eine vollständige Durchkohlung; ein 10 mm dicker Stab benötigt 10+ Stunden. Zu kurzes Glühen erzeugt einsatzgehärteten Stahl (harte Oberfläche, weicher Kern), der für manche Anwendungen nützlich ist, aber keine gleichmäßige Legierung darstellt.
Überwachen Sie die Ofentemperatur anhand der Farbe des Tiegels: Dunkles Kirschrot entspricht etwa 750 °C (zu niedrig); helles Kirschrot entspricht 850 °C; Orange entspricht 950 °C; Gelborange entspricht 1050 °C (zu hoch). Halten Sie das Holzkohlebett im Ofen aufrecht und geben Sie bei Bedarf Brennstoff nach. Halten Sie den Blasebalg gleichmäßig in Betrieb – Unterbrechungen der Luftzufuhr lassen die Temperatur sinken, und das Wiederaufheizen verschwendet Zeit und Brennstoff. Die blaue Flamme am Entlüftungsloch sollte während der gesamten Glühdauer gleichmäßig brennen.
Benötigte Werkzeuge:
Blasebalg P100-Atemschutzmaske
 Zange mit langem Griff
Den Tiegel langsam im Ofen abkühlen lassen
Den Tiegel langsam im Ofen abkühlen lassen
Nach der vollen Haltezeit die Brennstoffzufuhr einstellen und das Blasebalg stoppen. Den Tiegel im Ofen abkühlen lassen – dies kann je nach Ofenmasse 6–12 Stunden dauern. Langsames Abkühlen ist essenziell: Es ermöglicht die Umwandlung des Austenits in Perlit (die Gleichgewichtsstruktur aus Ferrit + Zementit), wodurch Stahl entsteht, der hart, aber nicht spröde ist. Schnelles Abkühlen in diesem Stadium würde Martensit erzeugen – extrem hart, aber für die meisten Anwendungen ohne anschließendes Anlassen zu spröde.
Den Tiegel nicht öffnen oder bewegen, solange er über einer dunklen Rotglut liegt. Das Öffnen der Abdichtung, während das Holzkohlepaket noch heiß ist, lässt Sauerstoff eindringen, der die Holzkohle verbrennt und die Stahloberfläche oxidiert (entkohlt) – wodurch die Aufkohlung, die Sie gerade über Stunden erreicht haben, rückgängig gemacht wird. Geduld ist entscheidend. Der Tiegel kann geöffnet werden, wenn er mit schweren Handschuhen gehandhabt werden kann (unterhalb von etwa 200 °C).
Öffne den Schmelztiegel und entnimm den Blasenstahl
Öffne den Schmelztiegel und entnimm den Blasenstahl
Brich die Lehmdichtung auf und entferne den Deckel. Die Holzkohle im Inneren wird teilweise verbraucht sein – leichter und brüchiger als die ursprüngliche Packung. Entnimm vorsichtig die Eisenstäbe, nun Stahlstäbe, aus dem Kohlebett. Die Oberfläche zeigt charakteristische Blasen – erhöhte Beulen, die durch Gas verursacht werden, das während der Zementierung unter der Oberflächenschicht eingeschlossen wurde. Daher stammt der Begriff „Blasenstahl“, und dies bestätigt eine erfolgreiche Aufkohlung.
Die Stäbe sind außerdem mit einer dünnen Schicht Zunder (Eisenoxid) überzogen und haben möglicherweise Holzkohlereste an der Oberfläche haften. Die Oberfläche mit einer Drahtbürste oder Feile reinigen, um den darunterliegenden Stahl freizulegen. Farbe und Oberflächenstruktur unterscheiden sich deutlich vom ursprünglichen Schmiedeeisen – der Stahl hat ein feineres Korn und wirkt oft etwas dunkler und gleichmäßiger grau als das faserige, hellere Grau des Schmiedeeisens.
Benötigte Werkzeuge:
 TiegelzangeLederstulpenhandschuheMetallfeile
Stahl durch Funkenprobe und Härten prüfen
Stahl durch Funkenprobe und Härten prüfen
Der einfachste Feldtest für den Kohlenstoffgehalt ist die Funkenprobe: Halten Sie den Stahl an eine Schleifscheibe oder eine grobe Feile und beobachten Sie die Funken. Schmiedeeisen (niedriger Kohlenstoffgehalt) erzeugt lange, glatte, orangegelbe Funkenbahnen mit wenigen Verzweigungen. Mittelkohlenstoffstahl (0,4–0,6 %) erzeugt kürzere, hellere Funken mit deutlichen verzweigten Gabelungen. Hochkohlenstoffstahl (0,8 %+) erzeugt sehr kurze, brillante weiße Funken mit explosionsartigen Ausbrüchen an den Spitzen. Vergleichen Sie Ihre Funken des Blasenstahls mit einem bekannten Stück Schmiedeeisen – der Unterschied sollte deutlich sein.
Für einen eindeutigen Test erhitzen Sie ein kleines Stück bis zu hellem Kirschrot (etwa 800 °C) und schrecken es in Wasser ab. Schmiedeeisen bleibt nach dem Abschrecken weich; Stahl, der ausreichend Kohlenstoff aufgenommen hat, wird glashart. Versuchen Sie, das abgeschreckte Stück zu feilen – gleitet die Feile über die Oberfläche, ohne zu schneiden, ist der Stahl erfolgreich gehärtet. Dies bestätigt einen Kohlenstoffgehalt von über etwa 0,3 %.
Benötigte Werkzeuge:
Metallfeile Abschreckbottich
 Schmiedezange
Blasenstahl durch Schmiedeverdichtung konsolidieren (optional: Scherstahl)
Blasenstahl durch Schmiedeverdichtung konsolidieren (optional: Scherstahl)
Blasenstahl aus einem einzelnen Zementationsdurchgang kann eine ungleichmäßige Kohlenstoffverteilung aufweisen – höher an der Oberfläche, niedriger im Kern. Für eine gleichmäßigere Legierung kann der Stahl gefaltet und schmiedegeschweißt werden. Den Stab auf hellgelb-weiße Glut (etwa 1100 °C) erhitzen, über sich selbst falten und die Falz durch Hammerschweißen verschließen. Diesen Falt- und Schweißzyklus 3–4 Mal wiederholen. Jede Faltung halbiert die Strecke, die der Kohlenstoff diffundieren muss, und die mechanische Bearbeitung verteilt den Kohlenstoff gleichmäßiger über den gesamten Querschnitt.
Dieses gefaltete und verdichtete Produkt wird Scherstahl genannt (historisch für Scheren und Schneidwerkzeuge verwendet). Er ist gleichmäßiger und zuverlässiger als roher Blasenstahl. Eine weitere Veredelung – das Einschmelzen des Blasenstahls in einem Tiegel bei etwa 1500 °C – ergibt Tiegelstahl (Wootz-Stahl), den hochwertigsten Stahl vor dem Bessemer-Verfahren. Das Tiegelstahlschmelzen erfordert Temperaturen, die die meisten kleinmaßstäblichen Aufbauten nicht erreichen können, doch Zementation mit anschließendem Falten liefert hervorragenden Arbeitsstahl.
Benötigte Werkzeuge:
 SchmiedehammerSchmiedezange
 AmbossBlasebalg
Die Zementierungsergebnisse dokumentieren
Die Zementierungsergebnisse dokumentieren
Wiegen Sie die fertigen Stahlstäbe und vergleichen Sie das Gewicht mit dem Ausgangsgewicht. Die Gewichtszunahme entspricht dem aufgenommenen Kohlenstoff – bei einem Zielwert von 0,8 % Kohlenstoff sollten 500 Gramm Eisen etwa 4 Gramm zunehmen. Die tatsächliche Zunahme variiert mit Glühdauer, Temperatur und Stabdicke. Halten Sie die Zementierungsparameter fest: Stababmessungen, Art und Menge der Holzkohle, Glühdauer, geschätzte Temperatur und die Ergebnisse des Funkentests.
Lagern Sie den Blasenstahl an einem trockenen Ort, um Rost zu vermeiden. Stahl rostet schneller als Schmiedeeisen, weil die Kohlenstoffeinschlüsse elektrochemische Zellen bilden, die die Korrosion beschleunigen. Für die Langzeitlagerung mit Öl oder Wachs beschichten. Der Stahl ist nun bereit zum Schmieden von Werkzeugen, Klingen oder anderen Anwendungen, die ein hartes, festes Material erfordern. Die Wärmebehandlung (Härten und Anlassen) passt die endgültigen Eigenschaften an den jeweiligen Verwendungszweck an – ein Thema, das direkt auf den metallurgischen Grundlagen dieses Bauplans aufbaut.
Benötigte Werkzeuge:
Digitale PräzisionswaageMaterialien
2- Platzhalter
- 12 kgPlatzhalter
Benötigte Werkzeuge
16- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
- Platzhalter
Materialien verbundener Blueprints

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
von Peter
Metallbearbeitung

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
von Charlie
Chemie

Building a Box Bellows — The Breath That Makes Metal Obey Fire
von Emma
Holzbearbeitung

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
von Forge
Metallbearbeitung
Dieser Bauplan stellt her

Verwandte Blueprints
Diese Blueprints teilen Wissen — Techniken, Materialien oder Prinzipien

Building a Bloomery & Smelting Iron — The Iron Age
von Forge
Metallbearbeitung

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
von Mary
Metallbearbeitung
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
von Peter
Metallbearbeitung

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
von Forge
Uralt
CC0 Gemeinfrei
Dieser Blueprint ist unter CC0 veröffentlicht. Sie dürfen dieses Werk für jeden Zweck frei kopieren, ändern, verbreiten und verwenden, ohne um Erlaubnis zu fragen.
Unterstützen Sie den Maker, indem Sie Produkte über seinen Blueprint kaufen, wo er eine Maker-Provision von Anbietern festgelegt, verdient. Oder erstellen Sie eine neue Iteration dieses Blueprints und verbinden Sie ihn in Ihrem eigenen Blueprint, um Einnahmen zu teilen.