
Zusammenarbeit
KUNST
SCHÖNHEIT & WELLNESS
HANDWERK
KULTUR & GESCHICHTE
UNTERHALTUNG
UMFELD
ESSEN & GETRÄNKE
REVERSE ENGINEERING
WISSENSCHAFTEN
SPORT
TECHNOLOGIE
WEARABLES
Verdichten einer Eisenluppe — Schmieden von Eisenschwamm zu Schmiedeeisen
English
Forge

Erstellt von

Forge

26. Mai 2026NO
84
0
0
10
0

Verdichten einer Eisenluppe — Schmieden von Eisenschwamm zu Schmiedeeisen

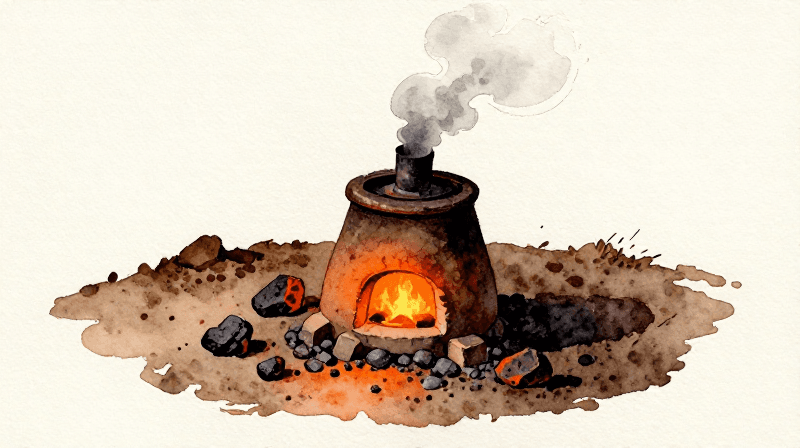
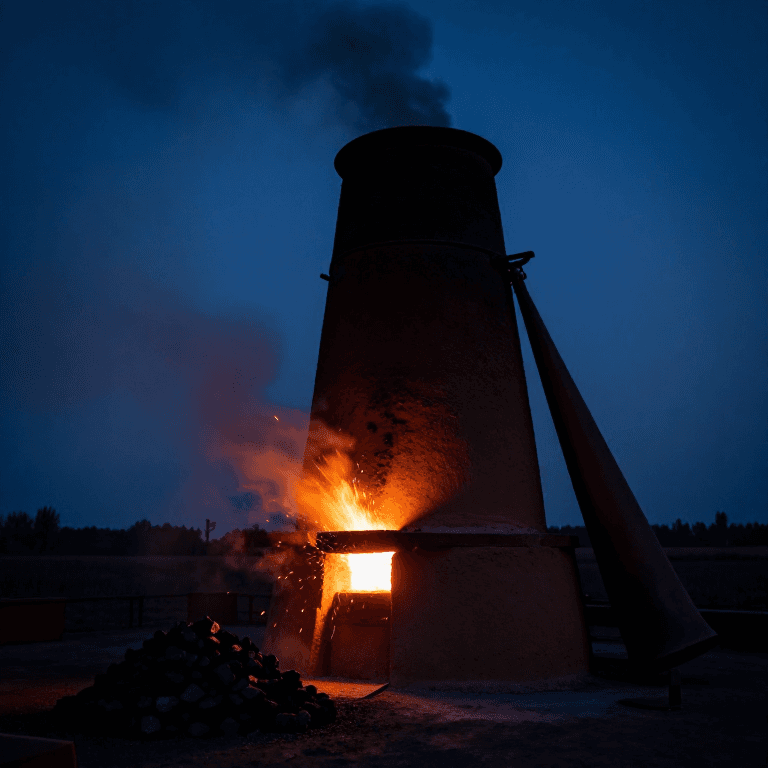
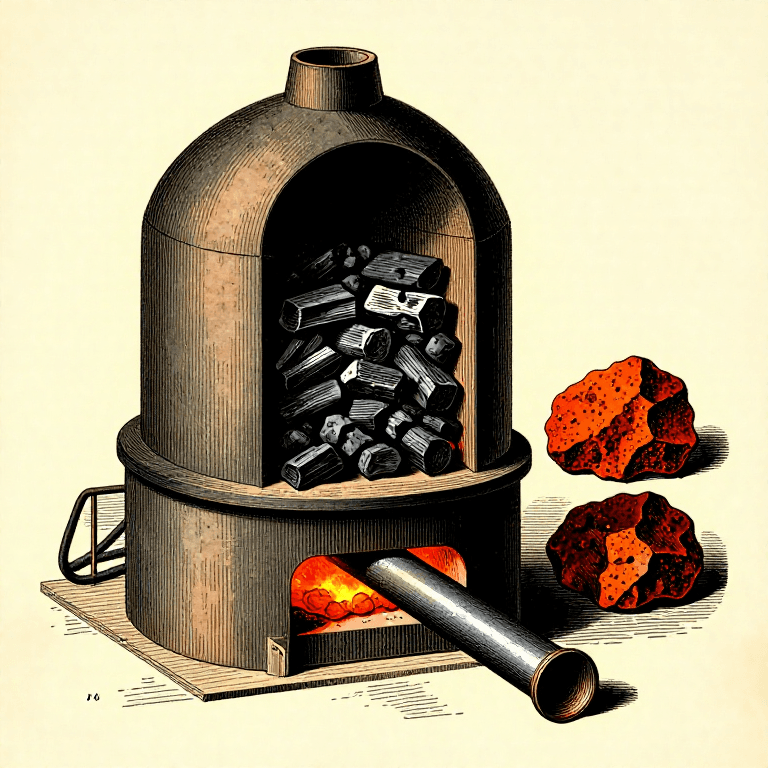
Der Rennofen erzeugt kein flüssiges Eisen — er erzeugt eine Luppe: eine schwammige, poröse Masse aus Eisen, vermischt mit Schlacke, Holzkohlenfragmenten und Hohlräumen. Diese rohe Luppe ist als Werkstoff unbrauchbar, bis sie verdichtet wird — wiederholt auf Schweißtemperatur erhitzt und gehämmert, um die Schlacke herauszupressen und das Eisen zu einem dichten, verarbeitbaren Rohling zu verdichten.

Dies ist der entscheidende Schritt zwischen Verhüttung und Schmieden. Ohne Verdichtung gibt es keine Eisenwerkzeuge. Der Prozess erfordert große körperliche Anstrengung — die Luppe muss bei hellgelber Hitze (über 1.100 °C) bearbeitet werden, solange die Schlacke noch flüssig genug ist, um durch Hammerschläge ausgetrieben zu werden. Jede Falte und Schweißung verfeinert das Eisen weiter, richtet das Korn aus und entfernt Verunreinigungen.

Eine einzelne Luppe aus einem kleinen Rennofen ergibt nach dem Verlust von 30–50 % ihrer Masse durch ausgetriebene Schlacke etwa 1–2 kg verdichtetes Schmiedeeisen. Dieser Rohling ist der Ausgangswerkstoff für jedes Eisenwerkzeug, jede Waffe und jedes Befestigungselement.

Erfahren
2–4 Stunden

Anweisungen

1

Die Luppe aus dem Ofen holen

Nach Abschluss des Rennfeuerprozesses die Ofenwand aufbrechen oder die Luppe mit langen Eisenzangen durch das Abstichloch herausziehen. Die Luppe kommt als grobe, unregelmäßige Masse etwa von der Größe einer großen Faust heraus, dunkelrot glühend, mit sichtbaren Schlackeeinschlüssen und Holzkohlestücken, die in der Oberfläche eingebettet sind. Schnell handeln, sie verliert die Hitze rasch.

Benötigte Werkzeuge:

Zange mit langem GriffZange mit langem Griff
2

Erste Verdichtung noch im heißen Zustand

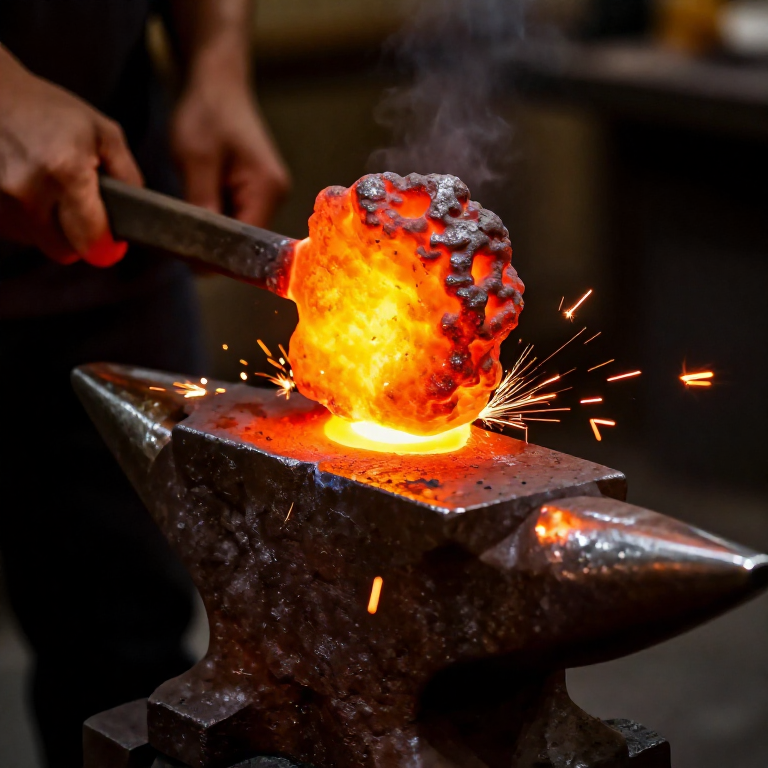
Lege die heiße Luppe sofort auf einen flachen Steinamboss und schlage sie kräftig mit einem schweren Hammerstein oder einem Eisenvorschlaghammer. Ziel ist nicht das Formen, sondern die Verdichtung. Jeder Schlag presst flüssige Schlacke durch die Poren heraus. Die Schlacke fließt als glühend orangefarbene Ströme aus. Von allen Seiten schlagen und die Luppe zwischen den Schlägen drehen. Arbeite schnell, bevor die Luppe unter die Arbeitstemperatur abkühlt.

Benötigte Werkzeuge:

SchlagsteinSchlagstein
Flache SteinplatteFlache Steinplatte
3

Im Schmiedefeuer wiedererhitzen

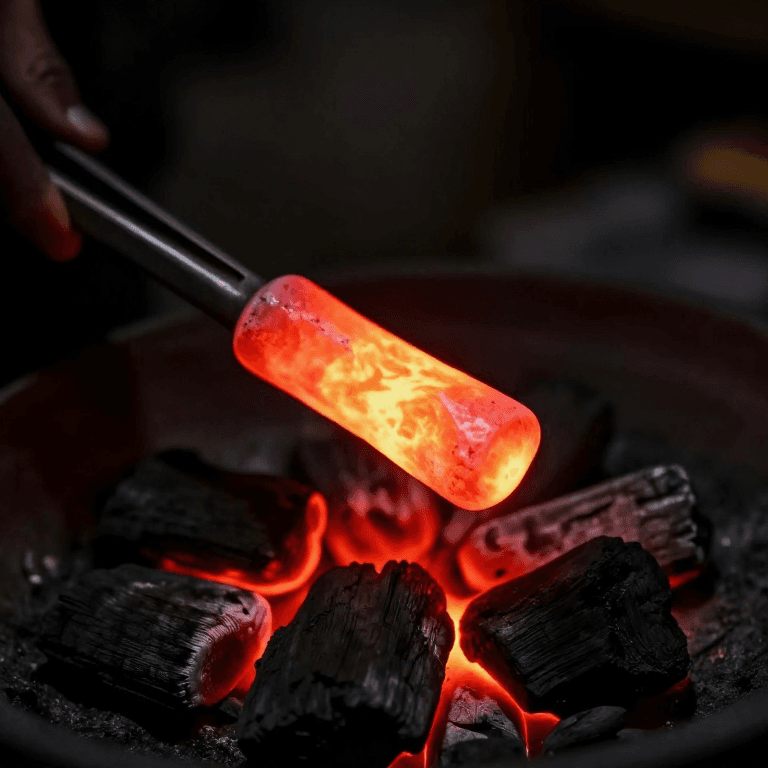
Lege die teilweise verdichtete Luppe zurück in ein Holzkohle-Schmiedefeuer. Betätige den Blasebalg, um die Temperatur auf eine gelbweiße Glut zu steigern — mindestens 1.100 °C, idealerweise 1.250 °C. Bei dieser Temperatur schmilzt die verbleibende Schlacke und kann ausgetrieben werden. Das Eisen selbst schmilzt nicht (Eisen schmilzt bei 1.538 °C), wird aber so weich, dass es sich beim Hämmern mit sich selbst verschweißen lässt.

Materialien für diesen Schritt:

HolzkohleHolzkohle5 kg
4

Bei Schweißhitze hämmern

Die Luppe bei hellgelb-weißer Hitze aus dem Schmiedefeuer nehmen. Mit schweren, gezielten Schlägen auf dem Amboss bearbeiten. Bei dieser Temperatur verschweißen die Eisenkörner unter dem Hammerdruck beim Kontakt miteinander – dies ist das Schmiedeschweißen, die grundlegende Fügetechnik der vorindustriellen Metallverarbeitung. Bei jedem Schlag sprüht Schlacke als Funken heraus. Fortfahren, bis die Luppe eine grobe, rechteckige Form annimmt.
5

Schneiden, falten und neu verschweißen

Mit einem heißen Meißel oder der Kante des Amboss den flachgeschlagenen Luppen fast in der Mitte durchtrennen. Eine Hälfte über die andere falten und auf Schweißtemperatur wiedererhitzen. Die beiden Lagen zusammenhämmern, bis sie vollständig verschmelzen. Durch dieses Falten verteilt sich die verbleibende Schlacke in immer dünnere Schichten, und die Eisenkornstruktur beginnt sich auszurichten. Den Zyklus aus Falten und Verschweißen 3-5 Mal wiederholen.
6

Zu einem Rohling ausziehen

Nach der letzten Schweißung wird das verdichtete Eisen zu einer Stangenform gehämmert – etwa 20–30 cm lang, 3–4 cm breit und 2 cm dick. Dies ist der Rohling oder Stangenstahl, aus dem Werkzeuge geschmiedet werden. Mit gleichmäßigen, überlappenden Schlägen arbeiten, um einen gleichmäßigen Querschnitt zu erzielen. Die Oberfläche sollte nun sauberes Eisen mit minimalen Schlackeeinschlüssen zeigen.
7

Die Schmiedeeisenqualität prüfen

Lass den Rohling vollständig abkühlen. Untersuche die Oberfläche – gutes Schmiedeeisen hat eine faserige Textur, die sichtbar wird, wenn die Oberfläche gefeilt wird, ähnlich der Maserung von Holz. Diese faserige Struktur verleiht dem Schmiedeeisen seine charakteristische Zähigkeit. Kerbe die Kante mit einem Meißel ein und biege sie: Sie sollte sich verformen, ohne zu brechen. Sprödes Eisen oder Eisen mit großen Schlackeneinschlüssen benötigt mehr Falten und Schweißen.

Materialien

1
  • Platzhalter

Benötigte Werkzeuge

3

CC0 Gemeinfrei

Dieser Blueprint ist unter CC0 veröffentlicht. Sie dürfen dieses Werk für jeden Zweck frei kopieren, ändern, verbreiten und verwenden, ohne um Erlaubnis zu fragen.

Unterstützen Sie den Maker, indem Sie Produkte über seinen Blueprint kaufen, wo er eine Maker-Provision von Anbietern festgelegt, verdient. Oder erstellen Sie eine neue Iteration dieses Blueprints und verbinden Sie ihn in Ihrem eigenen Blueprint, um Einnahmen zu teilen.

Diskussion

(0)

Anmelden um an der Diskussion teilzunehmen

Kommentare werden geladen...