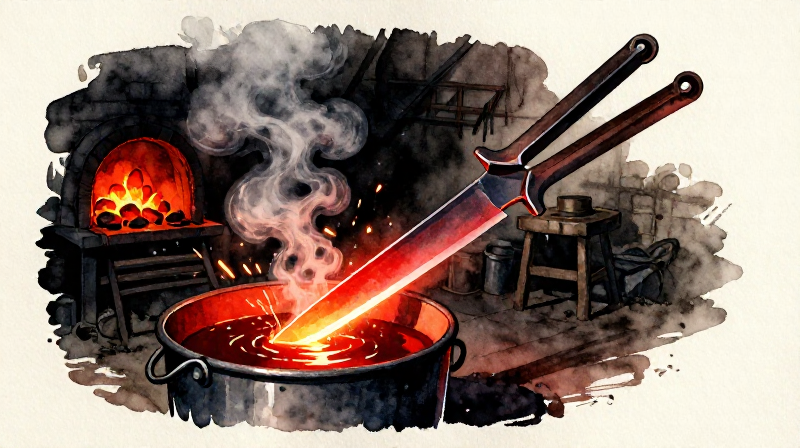


Abschrecken und Anlassen einer Stahlklinge — Grundlagen der Wärmebehandlung
Roher Stahl aus der Schmiede ist zäh, aber relativ weich — er hält eine Schneide nicht lange. Die Wärmebehandlung verwandelt dasselbe Stück Stahl in eine Klinge, die Haare rasieren, eine Schneide durch Knochen halten oder sich nach dem Biegen wieder aufrichten kann. Die Physik ist bemerkenswert: Indem ein Schmied steuert, wie schnell der Stahl abkühlt, ordnet er die Kristallstruktur der Eisenatome auf molekularer Ebene neu, ohne etwas hinzuzufügen.
Der Prozess hat zwei Stufen. Zuerst das Abschrecken: Der Stahl wird auf die kritische Temperatur (etwa 800°C, ein helles Kirschrot) erhitzt und in Öl oder Wasser getaucht. Die schnelle Abkühlung fängt Kohlenstoffatome im Kristallgitter des Eisens ein und erzeugt Martensit — eine Struktur, die so hart ist, dass sie Glas ritzen kann, aber so spröde, dass sie wie Keramik zerbricht. Zweitens das Anlassen: Der gehärtete Stahl wird auf eine niedrigere Temperatur (200–350°C) wieder erwärmt, um den Martensit gerade so weit zu entspannen, dass die Zähigkeit zurückkehrt, während der größte Teil der Härte erhalten bleibt.
Mittelalterliche Klingenschmiede beurteilten die Temperatur anhand der Oxidfarben, die sich beim Erhitzen auf poliertem Stahl bilden — strohgelb bei 220°C für Rasiermesser, bronze bei 260°C für Messer, blau bei 300°C für Federn. Dieses farbbasierte System wird von handschmiedenden Schmieden noch heute verwendet und benötigt kein Thermometer.
Anweisungen
Wählen Sie einen geeigneten Stahlrohling
Wählen Sie einen geeigneten Stahlrohling
Beginnen Sie mit einem Stück Stahl mit mittlerem oder hohem Kohlenstoffgehalt – Luppeneisen, das aufgekohlt wurde, oder ein beliebiger Stahl mit etwa 0,4–0,8 % Kohlenstoffgehalt. Schmiedeeisen mit niedrigem Kohlenstoffgehalt (unter 0,3 % Kohlenstoff) lässt sich durch Abschrecken nicht nennenswert härten. Prüfen Sie dies, indem Sie einen Funken an einem Schleifstein erzeugen: Stahl mit hohem Kohlenstoffgehalt erzeugt lange, verzweigte Funken; Eisen mit niedrigem Kohlenstoffgehalt erzeugt kurze, matte orangefarbene Funken ohne Verzweigungen.
Materialien für diesen Schritt:
 Luppeneisen (Schwammeisen)1 Stück
Benötigte Werkzeuge:
 Sandstein (Schleifmittel)
Rohling in Klingenform schmieden
Rohling in Klingenform schmieden
Erhitze den Stahl in einer Holzkohleschmiede auf helles Orange-Gelb (ungefähr 900-1000°C). Schlage ihn auf einem flachen Stein oder Amboss aus, um ihn in ein Klingenprofil zu strecken – verjüngte Angel an einem Ende, Klingenkörper zur Spitze hin breiter werdend. Bearbeite beide Seiten gleichmäßig. Die Klinge sollte am Rücken ungefähr 3-5 mm dick sein und zur Schneide hin auf etwa 1 mm abnehmen. Erzeuge noch keine scharfe Schneide – lass die Schneide vorerst etwa 1 mm dick.
Materialien für diesen Schritt:
 Holzkohle2 kg
Benötigte Werkzeuge:
 Schmiedehammer
 Schmiedezange
 Flache Steinplatte
 Blasebalg
Den Stahl normalisieren, um Spannungen abzubauen
Den Stahl normalisieren, um Spannungen abzubauen
Nach dem Schmieden weist der Stahl innere Spannungen durch ungleichmäßiges Erhitzen und Hämmern auf. Erhitzen Sie die Klinge gleichmäßig auf Kirschrot (etwa 800°C) und lassen Sie sie an ruhiger Luft auf einem Feuerziegel oder trockenem Sand abkühlen. Nicht abschrecken – die Luftabkühlung ist unerlässlich. Dieser Normalisierungsschritt verfeinert die Kornstruktur und baut die Schmiedespannungen ab und schafft so einen gleichmäßigen Ausgangspunkt für das Härten. Für beste Ergebnisse 2-3 Mal wiederholen.
Materialien für diesen Schritt:
Holzkohle1 kgBenötigte Werkzeuge:
SchmiedezangeBlasebalgKlingenprofil feilen und glätten
Klingenprofil feilen und glätten
Spanne die normalisierte Klinge ein und verfeinere das Profil mit einer Metallfeile. Entferne Hammerspuren, begradige die Schneidenlinie und säubere die Angel. Die Klinge muss vor dem Härten ihre endgültige Form haben, denn das Feilen von gehärtetem Stahl ist ohne moderne Werkzeuge nahezu unmöglich. Poliere eine Flachseite mit Sandstein auf Hochglanz. Diese polierte Fläche dient beim Anlassen als Temperaturanzeiger.
Benötigte Werkzeuge:
 MetallfeileSandstein (Schleifmittel)
Das Abschreckmedium vorbereiten
Das Abschreckmedium vorbereiten
Fülle einen Abschreckeimer mit Öl bis zu einer Tiefe, die die Klinge vollständig bedeckt. Leinöl, Talg oder jedes pflanzliche Öl eignet sich. Öl kühlt langsamer ab als Wasser, was das Risiko von Rissen oder Verzug verringert – entscheidend bei dünnen Klingen. Das Öl sollte Raumtemperatur haben oder leicht warm sein (30–40 °C). Verwende niemals kaltes Wasser für eine dünne Klinge – der Temperaturschock führt häufig zu Brüchen. Stelle den Eimer in Reichweite der Esse auf.
Materialien für diesen Schritt:
 Leinöl2 Liter
Benötigte Werkzeuge:
 Abschreckbottich
Die Klinge auf kritische Temperatur erhitzen
Die Klinge auf kritische Temperatur erhitzen
Lege die Klinge in die Esse und erhitze sie gleichmäßig. Beobachte die Farbe genau. Das Ziel ist ein gleichmäßiges helles Kirschrot – etwa 800°C für Stahl mit mittlerem Kohlenstoffgehalt. Bei schwachem Licht erscheint dies als kräftiges, leuchtendes Rot ohne dunkle Flecken. Der entscheidende Test: Halte einen Magneten nah an die Klinge (ohne sie zu berühren). Wenn der Stahl seine kritische Temperatur erreicht, wird er unmagnetisch. Sobald der Magnet den Stahl nicht mehr anzieht, ist die Austenit-Umwandlung abgeschlossen und die Klinge ist bereit zum Abschrecken.
Materialien für diesen Schritt:
Holzkohle1 kgBenötigte Werkzeuge:
SchmiedezangeBlasebalgKlinge in Öl abschrecken
Klinge in Öl abschrecken
Packen Sie die Klinge zügig am Angel mit einer Zange und tauchen Sie sie mit der Schneide voran in einer glatten Bewegung in das Öl. Drücken Sie gerade nach unten – niemals schräg halten oder kreisen, da dies zu ungleichmäßiger Abkühlung und Verzug führt. Das Öl kann an der Oberfläche kurz aufflammen – das ist normal und ungefährlich. Halten Sie die Klinge vollständig untergetaucht und bewegen Sie sie sanft vor und zurück (nicht seitlich) für 10–15 Sekunden, bis das Zischen aufhört. Die schnelle Abkühlung schließt Kohlenstoffatome im Eisengitter ein und bildet Martensit – die härteste Struktur, die Stahl erreichen kann.
Benötigte Werkzeuge:
SchmiedezangeAbschreckbottichDie Härte prüfen
Die Härte prüfen
Nimm die Klinge aus dem Öl und wische sie sauber. Prüfe die Härte sofort: Fahre mit einer Metallfeile über die Schneide. War das Abschrecken erfolgreich, gleitet die Feile mit einem glasartigen Gefühl über die Oberfläche und hinterlässt keine Spur – der Stahl ist nun härter als die Feile. Beißt sich die Feile in den Stahl, ist das Abschrecken fehlgeschlagen – die Klinge war entweder nicht heiß genug, der Stahl hat zu wenig Kohlenstoff oder das Abschrecken war zu langsam. Eine richtig abgeschreckte Klinge ist glashart, aber auch glasspröde – sie zerbricht, wenn sie fallen gelassen wird.
Benötigte Werkzeuge:
MetallfeileKlinge vor dem Anlassen reinigen und polieren
Klinge vor dem Anlassen reinigen und polieren
Die abgeschreckte Klinge mit Sandstein oder einem Schleifstein abbürsten, um sämtlichen Zunder, Ölrückstände und dunkles Oxid zu entfernen. Mindestens eine flache Fläche auf glänzend, spiegelähnlich polieren. Diese polierte Fläche ist entscheidend – sie dient als Temperaturanzeige während des Anlassens. Die Oxidfarben, die sich beim Erhitzen auf sauberem Stahl bilden, sind präzise Anzeichen der inneren Temperatur und auf 10°C genau. Ohne polierte Oberfläche lassen sich die Anlassfarben nicht ablesen.
Benötigte Werkzeuge:
Sandstein (Schleifmittel)Beginne mit dem Anlassen — langsam vom Rücken her erhitzen
Beginne mit dem Anlassen — langsam vom Rücken her erhitzen
Lege die Klinge mit dem Rücken nach unten auf ein flaches Stück heißes Eisen oder in ein Bett aus glühender Holzkohleglut (nicht direkte Flamme). Ziel ist es, die Klinge langsam und gleichmäßig vom Rücken in Richtung Schneide zu erhitzen. Beobachte die polierte Oberfläche. Mit steigender Temperatur bildet sich ein dünner Oxidfilm, der sich in einer vorhersehbaren Reihenfolge verfärbt: Strohgelb (220°C), Dunkelstrohgelb (240°C), Bronze (260°C), Purpur (280°C), Blau (300°C), Hellblau (320°C), Grau (340°C+).
Materialien für diesen Schritt:
Holzkohle1 kgBenötigte Werkzeuge:
SchmiedezangeDie Anlassfarben ablesen und am Ziel abschrecken
Die Anlassfarben ablesen und am Ziel abschrecken
Beobachte, wie sich das Farbband vom Rücken zur Schneide bewegt. Bei einem Messer oder Meißel: Abschrecken, sobald die Schneide dunkles Strohgelb bis Bronze (240–260 °C) erreicht – so ist die Klinge hart genug, um eine Schneide zu halten, aber zäh genug, um nicht auszubrechen. Bei einer Feder oder einem Schwert: Die Farbe bis Blau (300 °C) ablaufen lassen – maximale Flexibilität. Bei einem Rasiermesser oder Gravierwerkzeug: Bei hellem Strohgelb (220 °C) abschrecken – maximale Härte, minimale Zähigkeit. Sobald die Zielfarbe die Schneide erreicht, die Klinge sofort zurück in Öl tauchen.
Benötigte Werkzeuge:
SchmiedezangeAbschreckbottichDie angelassene Klinge prüfen
Die angelassene Klinge prüfen
Die Klinge sollte nun an der Schneide hart, am Rücken jedoch zäh sein – das Kennzeichen eines richtig angelassenen Werkzeugs. Prüfen Sie dies, indem Sie die Angel einspannen und die Klinge vorsichtig biegen. Ein richtig angelassenes Messer biegt sich leicht und federt wieder zurück. Bricht es, war das Anlassen zu hart (wiederholen Sie ab Schritt 6 mit einer niedrigeren Zielfarbe). Bleibt es verbogen, war das Anlassen zu weich. Prüfen Sie die Schneide, indem Sie aus einem Stück Hartholz eine Span-Locke abhobeln – eine gut angelassene Schneide greift sauber, ohne auszubrechen.
Abschließendes Schärfen auf einem Wetzstein
Abschließendes Schärfen auf einem Wetzstein
Schärfe die angelassene Schneide auf einem nassen Sandstein und halte dabei einen gleichmäßigen Winkel von etwa 15–20 Grad pro Seite ein. Der gehärtete Stahl nimmt eine deutlich feinere Schneide an als ungehärtetes Eisen – genau dies ist der eigentliche Zweck der Wärmebehandlung. Zum Abschluss wird, falls verfügbar, auf glattem Leder abgezogen. Die Klinge ist nun fertig: hart genug, um über längeren Gebrauch eine Schneide zu halten, und zäh genug, um Stöße aufzufangen, ohne zu zerspringen.
Benötigte Werkzeuge:
Sandstein (Schleifmittel)Materialien
3- 1 StückPlatzhalter
- 5 kgPlatzhalter
- 2 LiterPlatzhalter
Materialien verbundener Blueprints



Dieser Bauplan stellt her
Verwandte Blueprints
Diese Blueprints teilen Wissen — Techniken, Materialien oder Prinzipien


CC0 Gemeinfrei
Dieser Blueprint ist unter CC0 veröffentlicht. Sie dürfen dieses Werk für jeden Zweck frei kopieren, ändern, verbreiten und verwenden, ohne um Erlaubnis zu fragen.
Unterstützen Sie den Maker, indem Sie Produkte über seinen Blueprint kaufen, wo er eine Maker-Provision von Anbietern festgelegt, verdient. Oder erstellen Sie eine neue Iteration dieses Blueprints und verbinden Sie ihn in Ihrem eigenen Blueprint, um Einnahmen zu teilen.