Zusammenarbeit
KUNST
SCHÖNHEIT & WELLNESS
HANDWERK
KULTUR & GESCHICHTE
UNTERHALTUNG
UMFELD
ESSEN & GETRÄNKE
REVERSE ENGINEERING
WISSENSCHAFTEN
SPORT
TECHNOLOGIE
WEARABLES
English


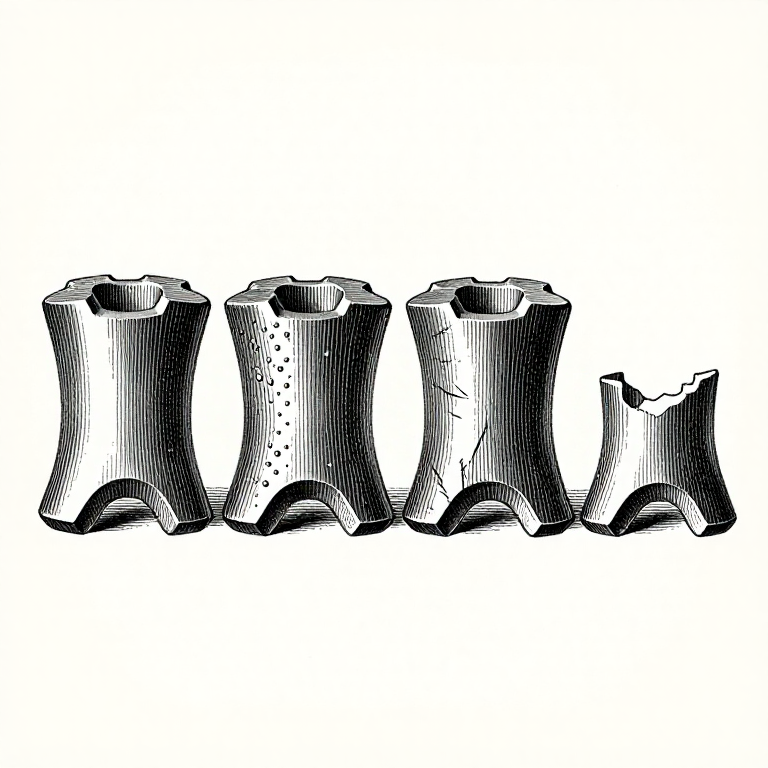
Ein abgenutzter Zahn lesen: Was der Schaden dir sagt
Ein Zahnrad, das gelaufen ist, ist ein geschriebenes Protokoll. Die Beschädigung an der Flanke ist nicht nur Verschleiß – sie folgt einem Muster, und das Muster benennt seine Ursache: wo am Zahn sie sitzt, ob sie an einem Zahn oder an allen auftritt, ob die Oberfläche poliert, genarbt, aufgerissen oder eingedrückt ist.
Der Grund, sie zu lesen, statt das Zahnrad einfach zu ersetzen, ist, dass die meisten Zahnradausfälle nicht die Schuld des Zahnrads sind. Grübchenbildung im Zahnfußbereich bedeutet, dass die Kontaktspannung zu hoch ist; Riefenbildung über die Zahnspitzen bedeutet, dass der Ölfilm zusammengebrochen ist; Schäden an drei gleichmäßig über das Rad verteilten Zähnen bedeuten ein Antriebsrad mit drei Fehlern, nicht ein Rad mit drei Fehlern. Wer ein neues Zahnrad einbaut, ohne das alte zu lesen, erlebt, dass das neue auf dieselbe Weise versagt.
Dieser Abschnitt behandelt das Vokabular, was jede Schadensart bedeutet und wie man sich zwischen Belassen, Beobachten und Stillsetzen entscheidet.
Fortgeschritten
3 Stunden
Anweisungen
1
1
Normaler Verschleiß und dort, wo der Zahn berührt
Normaler Verschleiß und dort, wo der Zahn berührt
Vor dem Schaden kommt die Geometrie – denn jede Verschleißart sitzt an einer bestimmten Stelle, und die Position ist die halbe Diagnose.
**Die Wälzlinie ist der Punkt, an dem der Kontakt ohne Gleiten abrollt.** Darüber und darunter gleiten die Flanken aneinander, in entgegengesetzte Richtungen, und das Gleiten ist am Kopf und am Fuß am schnellsten. Ein Ölfilm lässt sich daher an Kopf und Fuß am leichtesten halten, wo die Gleitgeschwindigkeit seine Bildung unterstützt, und am schwierigsten an der Wälzlinie, wo kein Gleiten vorhanden ist, das Öl hineinzieht.
**Deshalb bedeutet eine Schädigungszone an der Wälzlinie etwas anderes als Schäden an den Zahnköpfen.** Schäden an der Wälzlinie sind Kontaktspannung bei dünnem Film; Schäden an Kopf und Fuß sind Gleiten und Wärme.
**Das Einlaufen** ist normal und erwünscht: Die ersten Betriebsstunden unter moderater Last glätten die Bearbeitungsspuren an den Erhebungen, das Tragbild breitet sich aus, und die Oberfläche wird heller als zuvor. Ein korrekt eingelaufenes Zahnrad weist über 70–80 % der Zahnbreite eine gleichmäßige matt-bis-glänzende Flanke auf, wobei die ursprünglichen Fräsriefen an den Rändern des Tragbilds noch sichtbar sind.
**Normaler Verschleiß** danach ist ein langsamer, gleichmäßiger Materialabtrag über die gesamte aktive Flanke. Er ist hinnehmbar, bis die Zahndicke so weit reduziert ist, dass es relevant wird – eine übliche Werkstattgrenze liegt bei 10 % der Zahndicke für Kraftgetriebe und weniger für Getriebe, die positionieren.
**Messen statt schätzen.** Eine Zahnschublehre oder eine Messung über Rollen, verglichen mit dem Protokoll bei Neuzustand des Zahnrads, macht aus „sieht verschlissen aus“ eine Zahl und eine Rate. Die Rate ist der nützliche Teil.
Materialien für diesen Schritt:
 Stirnradsatz (Stahl, 20 Zähne)1 Stück
Benötigte Werkzeuge:
 Einschlaglupe
 Messschieber
2
2
Oberflächenermüdung: Grübchenbildung, Mikrograubchen und Abplatzungen
Oberflächenermüdung: Grübchenbildung, Mikrograubchen und Abplatzungen
**Grübchenbildung** (Pitting) sind kleine Hohlstellen, bei denen das Metall an der Oberfläche durch Ermüdung herausgebrochen ist. Es handelt sich um ein Problem der Kontaktspannung, nicht der Schmierung.
*Initiale oder korrigierende Grübchenbildung* tritt in den ersten Wochen auf, in einem Bereich knapp unterhalb des Wälzkreises, an den Hochpunkten eines unvollkommenen Tragbilds. Sie hört auf, sobald diese Stellen eingelaufen sind und sich die Last verteilt hat. Klein, vereinzelt, nicht wachsend – beobachten.
*Zerstörende Grübchenbildung* breitet sich aus: Die Grübchen vergrößern sich, verbinden sich, und die Flanke bricht auf. Die Last ist für den Werkstoff schlicht zu hoch, oder der Kontakt konzentriert sich durch Fluchtungsfehler auf einen Teil der Flanke. Sie hört nicht von selbst auf. Austauschen und die Ursache beheben.
**Mikropitting oder Frosting** ist eine graue, matte Stelle, die wie feine Ätzung aussieht und eine Grübchenbildung im Maßstab von Mikrometern darstellt. Sie bedeutet, dass der Schmierfilm dünner ist als die Oberflächenrauheit – zu dünnes Öl, zu geringe Geschwindigkeit oder eine zu raue Oberfläche. Es ist die häufigste Schädigung an einsatzgehärteten Zahnrädern, und die Abhilfe besteht meist in einem höherviskosen Öl, einer glatteren Oberfläche oder beidem.
**Abplatzungen** (Spalling) sind der große Bruder der Grübchenbildung: Es entstehen Schalen statt Grübchen, ausgehend von Ermüdungsrissen, die unterhalb der Oberfläche begonnen haben. Bei einem einsatzgehärteten Zahnrad bedeutet dies, dass die Einsatzhärteschicht für die Last zu dünn ist und das Spannungsmaximum unter der Oberfläche im weichen Kern liegt. Das Zahnrad ist dann am Ende – und ebenso die Spezifikation.
**Wo es sitzt, entscheidet, um welche Schadensart es sich handelt.** Ein Bereich unterhalb des Wälzkreises ist klassische Kontaktermüdung. Eine Stelle an einem Ende der Flanke ist Fluchtungsfehler, der lokal dasselbe bewirkt. Grübchen nur an wenigen Zähnen deuten auf einen Teilungsfehler oder einen einzelnen beschädigten Zahn am Gegenrad hin.
Materialien für diesen Schritt:
Stirnradsatz (Stahl, 20 Zähne)1 StückBenötigte Werkzeuge:
Einschlaglupe3
3
Schmierungs- und Lastschäden: Riefenbildung, Verschleiß und plastisches Fließen
Schmierungs- und Lastschäden: Riefenbildung, Verschleiß und plastisches Fließen
**Riefenbildung (Scoring)** ist radiales Aufreißen, meist nahe den Zahnkopf- und Zahnfußbereichen, wo die Gleitgeschwindigkeit am höchsten ist, oft mit einem hellen, zerrissenen, verschweißten Aussehen. Der Ölfilm ist zusammengebrochen, die Flanken berührten sich Metall auf Metall und verschweißten mikroskopisch, und die Bewegung riss die Schweißstellen wieder auf. Ursachen: zu dünnes Öl, zu hohe Temperatur, zu hohe Last oder ein neues Paar, das zu hart eingefahren wurde. Vor dem Einbau eines neuen Zahnrads zuerst Öl und Last korrigieren.
**Abrasiver Verschleiß** ist feines, gleichmäßiges Kratzen in Gleitrichtung. Er wird durch Schmutz verursacht: Gusssand, der im Gehäuse zurückgeblieben ist, Verschleißpartikel, die nie gefiltert wurden, oder ein Entlüfter ohne Filter. Gehäuse reinigen, Öl wechseln und herausfinden, wo der Schmutz eindringt.
**Plastisches Fließen** bedeutet, dass Metall verdrängt, nicht verloren wurde – ein Grat oder eine Lippe, die an der Zahnspitze umgeschlagen ist, oder ein Wulst entlang der Teilkreislinie. Es zeigt, dass das Material über seine Fließgrenze belastet wurde, was bei einem zu weichen Zahnrad unter Überlast geschieht. Es tritt häufig bei durchgehärteten Zahnrädern unter Stoßbelastung auf.
**Riffelbildung** ist ein regelmäßiges Wellenmuster über die Flanke, ähnlich wie Sandrippeln. Ursache sind Schwingungen und hohe Flankenpressung zugleich. Vor dem Verdächtigen Zahnrad sollte man prüfen, was die Torsionsschwingung antreibt.
**Korrosion und Verfärbung** ist ein chemischer Angriff: Wasser im Öl oder ein Additivpaket, das ein Bronzerad angreift. Bei einem Schneckenrad deutet ein grünlicher Schimmer auf korrodierende Bronze hin, und das Öl ist das falsche.
**Einlaufspuren am Zahnfuß** – ein polierter oder ausgegrabener Streifen ganz unten im Zahnlückengrund – bedeuten, dass die Spitze des Gegenzahns am Zahnfuß anschlägt. Die Achsabstände sind zu klein, oder eines der Räder hat nicht das Modul, das man annimmt.
Materialien für diesen Schritt:
Stirnradsatz (Stahl, 20 Zähne)1 Stück Schnecke und Schneckenrad (Stahl/Bronze)1 Stück
Benötigte Werkzeuge:
Einschlaglupe Fühlerlehrensatz
4
4
Gebrochene Zähne und die Entscheidung
Gebrochene Zähne und die Entscheidung
**Ein Ermüdungsbruch** beginnt als Riss am Zahnfußradius auf der belasteten Seite, breitet sich langsam aus und hinterlässt eine Bruchfläche mit Rastlinien (Beach Marks) und einer kleinen, rauen Restbruchzone. Er bedeutet, dass die Biegespannung für die Anzahl der Lastwechsel zu hoch ist – der Zahn wäre irgendwann ohnehin gebrochen. Der Zustand des Zahnfußradius ist hierbei entscheidend: Eine scharfe Fräsriefe oder eine Schleifkerbe am Fußradius halbiert die Lebensdauer.
**Ein Überlastbruch** ist ein einzelner grobkörniger Bruch ohne Rastlinien. Etwas hat geklemmt, oder ein Fremdkörper ist durch die Verzahnung gelaufen. Suchen Sie danach – er befindet sich noch im Getriebegehäuse.
**Ein gebrochener Zahn, die übrigen einwandfrei** ist fast immer ein Defekt an diesem Zahn oder ein einmaliges Ereignis. **Mehrere gebrochene Zähne in regelmäßigen Abständen** ist ein Fehler am Gegenrad, der sich wiederholt; zählen Sie den Abstand, und er wird mit der Zähnezahl des Gegenrads übereinstimmen.
**Die Entscheidung.**
*Belassen* – Einlaufpolitur, leichter gleichmäßiger Verschleiß, vereinzelte Anfangsgrübchen, die nicht wachsen. Dokumentieren und einen Termin festlegen.
*Beobachten* – alles, was sich verändert. Dieselben drei Zähne vor einem Maßstab fotografieren, die Zahndicke oder das Flankenspiel messen und nach Zeitplan wiederholen. Die Änderungsrate entscheidet, nicht das äußere Erscheinungsbild.
*Sofort stoppen* – jeder Riss am Zahnfußradius, Abplatzungen, sich ausbreitende zerstörerische Grübchenbildung oder anhaltendes Fressen. Ein gebrochener Zahn in einem laufenden Getriebe zerstört innerhalb von Minuten das Gegenrad und die Lager.
**Und beheben Sie immer zuerst die Ursache, bevor Sie das neue Zahnrad einbauen.** Das neue wird auf die gleiche Weise verschleißen, nur später, und Sie hätten doppelt bezahlt, um dasselbe zu lernen.
Materialien für diesen Schritt:
Stirnradsatz (Stahl, 20 Zähne)2 StückBenötigte Werkzeuge:
EinschlaglupeMessschieber Messuhr
Materialien
2- Platzhalter
- Platzhalter
Verwandte Blueprints
Diese Blueprints teilen Wissen — Techniken, Materialien oder Prinzipien

CC0 Gemeinfrei
Dieser Blueprint ist unter CC0 veröffentlicht. Sie dürfen dieses Werk für jeden Zweck frei kopieren, ändern, verbreiten und verwenden, ohne um Erlaubnis zu fragen.
Unterstützen Sie den Maker, indem Sie Produkte über seinen Blueprint kaufen, wo er eine Maker-Provision von Anbietern festgelegt, verdient. Oder erstellen Sie eine neue Iteration dieses Blueprints und verbinden Sie ihn in Ihrem eigenen Blueprint, um Einnahmen zu teilen.