
Fundición de acero tamahagane en un horno tatara: fabricación tradicional de acero japonés
Instrucciones
Construir el horno Tatara
Construir el horno Tatara
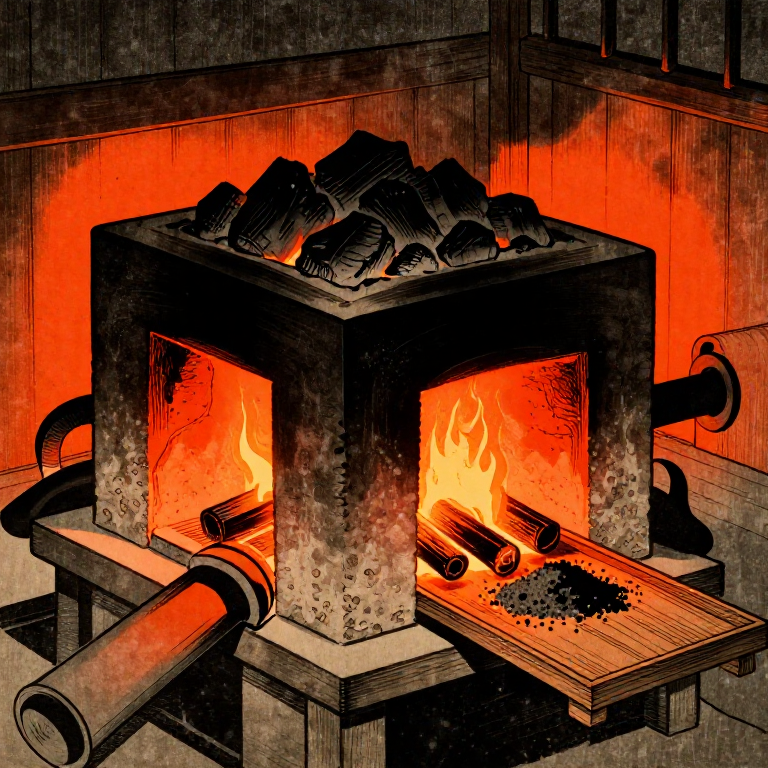
Construya un horno de caja rectangular de aproximadamente 120 cm de largo, 40 cm de ancho y 120 cm de alto con arcilla refractaria mezclada con paja de arroz para lograr resistencia al choque térmico. Las paredes deben tener un grosor de 10-15 cm. Construya el horno sobre un lecho de arena elevado que permita que la humedad drene, evitando explosiones de vapor durante la cocción. Instale orificios tuyere (puertos de entrada de aire) a lo largo de ambos lados largos a intervalos de 15-20 cm, colocados a 10-15 cm por encima de la base. Estos orificios reciben las boquillas de los fuelles fuigo. Deje que el horno se seque completamente durante al menos una semana antes de la primera cocción para evitar grietas causadas por la humedad residual.
Materiales para este paso:
 Carbón vegetal triturado12-15 kg kg
 Arcilla silvestre50-60 kg for furnace construction kg
 Arena fina20 kg kg
Precalentar y cargar el horno
Precalentar y cargar el horno
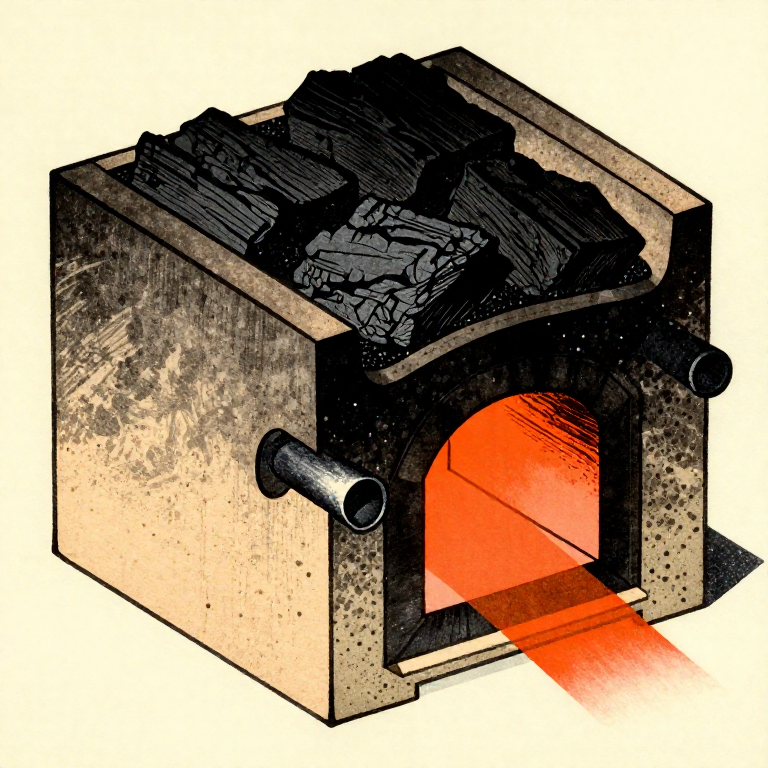
Llene el horno con carbón vegetal y enciéndalo. Accione los fuelles de forma continua para llevar la temperatura interior por encima de 1200 grados C. El lecho de carbón debe estar incandescente, de un blanco intenso, antes de añadir arena de hierro. Comience la carga alternando capas de carbón vegetal triturado y arena de hierro satetsu a través de la parte superior abierta. Añada aproximadamente 2-3 kg de arena de hierro por carga, seguidos de una capa de carbón vegetal. Cada ciclo de carga dura unos 30 minutos. El monóxido de carbono producido por la combustión del carbón vegetal reduce el óxido de hierro (Fe2O3) de la arena a hierro metálico, que absorbe carbono del carbón vegetal a medida que desciende por el horno.
Mantener la fundición durante tres días
Mantener la fundición durante tres días
Continuar el ciclo de carga durante aproximadamente 72 horas sin interrupción, añadiendo arena de hierro y carbón vegetal cada 30 minutos. Los fuelles deben funcionar continuamente para mantener la temperatura. La escoria (un silicato de hierro vítreo) se acumula en la base y debe sangrarse periódicamente a través de un orificio en la parte inferior del horno. El color de la escoria indica las condiciones del horno: una escoria fluida y oscura significa una buena reducción, mientras que una escoria espesa y pastosa indica que la temperatura es demasiado baja. A medida que avanza la fundición, el hierro y el acero reducidos se acumulan como una gran masa llamada kera en la parte inferior del horno.
Abra el horno y extraiga el kera
Abra el horno y extraiga el kera
Después de la carga final, deje que el horno se enfríe durante varias horas. Luego, rompa la pared frontal con mazos para extraer el kera, que es una masa irregular de acero y hierro mezclados que pesa 2-3 kg a partir de 8-10 kg de arena de hierro. El kera contiene regiones de distinto contenido de carbono: el tamahagane de alto carbono (1.0-1.5% C) se encuentra en las partes superiores, donde el contacto con el carbón vegetal fue mayor, mientras que el hierro de bajo carbono (hocho-tetsu) se acumula en el fondo. El kera se rompe con mazos para revelar la estructura interna.
Clasificar y graduar el acero
Clasificar y graduar el acero
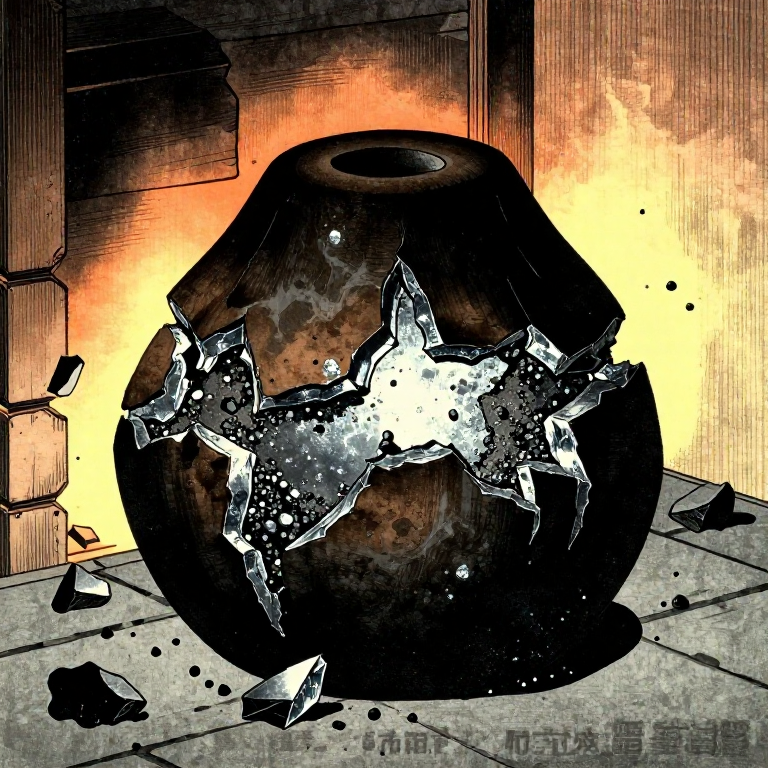
Rompa la kera en trozos del tamaño de un puño usando un mazo pesado. Examine las superficies de fractura para clasificar el acero según su contenido de carbono. El tamahagane de alto contenido de carbono presenta una superficie de fractura cristalina brillante y de grano fino, de color blanco plateado. El hierro de bajo contenido de carbono muestra una fractura más fibrosa y gris. El acero de contenido medio de carbono se sitúa entre estos. Separe las piezas en montones distintos según su grado. Las piezas de alto contenido de carbono (hagane) formarán el filo de las hojas, mientras que las de bajo contenido de carbono (shingane) se convertirán en el núcleo blando. Una colada típica de tatara produce aproximadamente 1-2 kg de tamahagane utilizable a partir de la kera original, que representa el acero de mayor calidad apto para la forja de hojas.
Materiales
7- 12-15 kg kgMarcador de posición
- 50-60 kg for furnace construction kgMarcador de posición
- 20 kg kgMarcador de posición
- 8-10 kg piezaMarcador de posición
- 2-3 kg piezaMarcador de posición
- 20 kg piezaMarcador de posición
- 1 piezaMarcador de posición
Herramientas requeridas
6- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
Materiales de Blueprints conectados
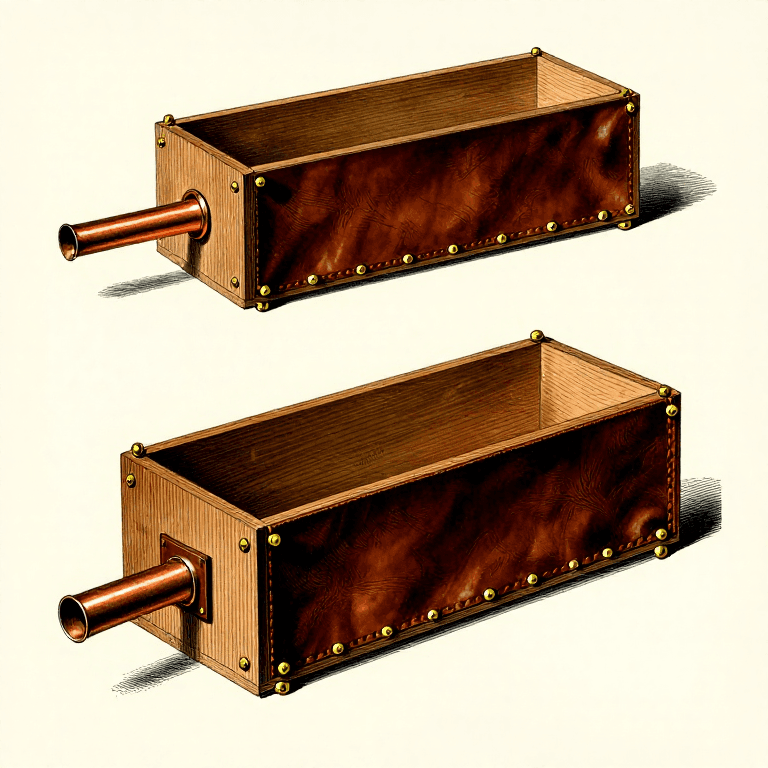
Building a Box Bellows — The Breath That Makes Metal Obey Fire
por Emma
Carpintería
Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
por Mary
Trabajo en Metal
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
por Peter
Trabajo en Metal
Este plano hace
CC0 Dominio público
Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.
Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.