Aleación de acero a partir de hierro y carbono: el metal que construyó el mundo moderno
El acero es una aleación de hierro y carbono, que normalmente contiene entre 0,2 % y 2,1 % de carbono en peso. Esta estrecha franja de composición transforma el hierro forjado, blando y maleable, en un material que puede endurecerse, templarse y utilizarse en resortes; propiedades que convirtieron al acero en la columna vertebral de la civilización, desde espadas y resortes hasta puentes y rascacielos.
La diferencia entre hierro y acero es invisible a simple vista, pero transformadora en su comportamiento. El hierro puro (ferrita) es blando: un clavo de hierro puro se dobla con facilidad. Basta añadir 0,8 % de carbono para que el hierro se convierta en perlita: una estructura microscópica en capas de ferrita y carburo de hierro (cementita, Fe₃C) que es mucho más dura y resistente. Por encima de 0,8 % de carbono, la aleación se vuelve hipereutectoide, con un exceso de cementita que la hace aún más dura, pero cada vez más frágil. Toda la ciencia metalúrgica del acero gira en torno al control de este pequeño porcentaje de carbono y de la velocidad a la que la aleación se enfría.
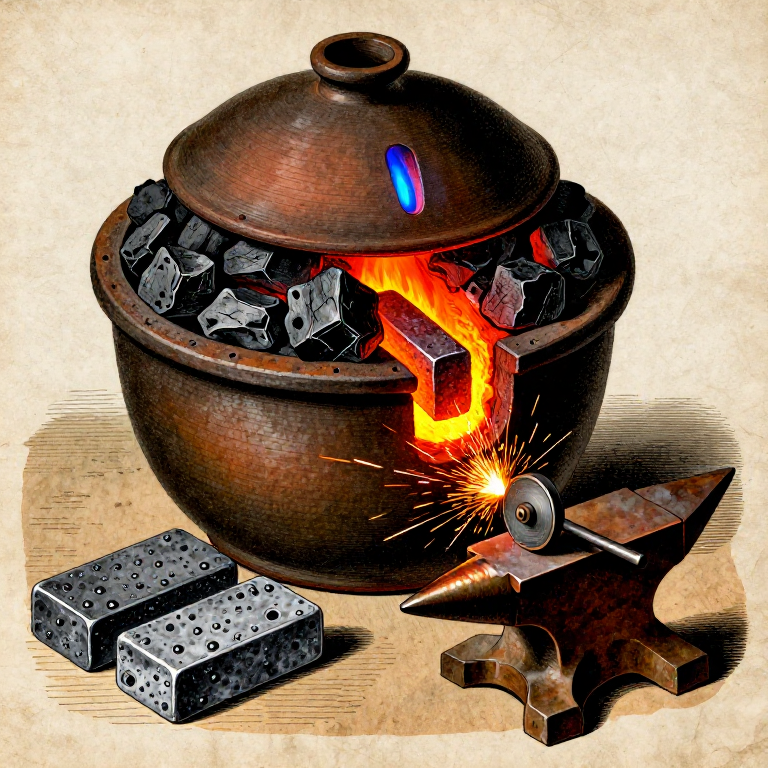
Históricamente, la fabricación de acero se logró por dos vías: carburación (añadir carbono al hierro forjado calentándolo en contacto con carbón vegetal) y descarburación (eliminar el exceso de carbono del hierro fundido mediante oxidación). Este plano cubre el método de carburación, también llamado cementación, que fue el proceso dominante de fabricación de acero desde la antigüedad hasta el siglo XVIII. Usted empaquetará barras de hierro forjado en carbón vegetal dentro de un crisol de arcilla sellado y calentará el conjunto a aproximadamente 900–950 °C durante varias horas. Los átomos de carbono del carbón vegetal se difunden en la red cristalina del hierro, convirtiendo las capas superficiales en acero. El resultado se llama acero de ampollas, por las ampollas que se forman en la superficie debido al gas atrapado.
HAZARD: Este proceso requiere temperaturas sostenidas por encima de 900 °C. Están presentes escoria fundida, metal caliente y monóxido de carbono. Trabaje al aire libre o con ventilación forzada intensa. Use un respirador P100, gafas de seguridad, guantes de cuero tipo manopla y un delantal de cuero. Nunca abra el crisol mientras esté a temperatura; la entrada repentina de aire puede provocar una llamarada de monóxido de carbono en combustión.
Instrucciones
Comprender el diagrama de fases hierro-carbono
Comprender el diagrama de fases hierro-carbono
El diagrama de fases hierro-carbono es el diagrama más importante en metalurgia. A temperatura ambiente, el hierro existe como ferrita (α-hierro): cúbica centrada en el cuerpo, blanda, magnética. Cuando se calienta por encima de 727 °C (la temperatura eutectoide), el hierro se transforma en austenita (γ-hierro): cúbica centrada en las caras, no magnética y, de manera crítica, capaz de disolver mucho más carbono que la ferrita. La ferrita disuelve solo 0,022 % de carbono; la austenita disuelve hasta 2,14 %.
Por eso funciona la cementación: a 900–950 °C la superficie del hierro es austenita, que absorbe carbono del carbón vegetal que la rodea. Cuando el acero se enfría lentamente, la austenita se transforma de nuevo en ferrita más cementita (Fe₃C), dispuestas en la estructura laminar de perlita. Si se enfría rápidamente (temple), la austenita queda atrapada como martensita: una estructura tetragonal centrada en el cuerpo, extremadamente dura y frágil. Todo el tratamiento térmico del acero —endurecimiento, revenido, recocido— manipula estas transformaciones de fase.
Seleccione y prepare el hierro forjado
Seleccione y prepare el hierro forjado
Comience con hierro forjado: hierro de bajo carbono (por debajo de 0,08 % de carbono) que ha sido fundido en horno de masa (bloom) y forjado a martillo para consolidar el metal y expulsar la escoria. El hierro debe estar limpio, libre de óxido pesado o cascarilla, e idealmente en forma de barra plana de aproximadamente 5–10 mm de grosor y 20–30 mm de ancho. Las barras más delgadas se carburan más rápido porque el carbono debe difundirse hacia el interior desde la superficie: una barra de 10 mm tarda aproximadamente 8 horas en carburarse hasta el centro a 925 °C.
Si parte de una masa o hierro en bruto, fórjelo primero en barras planas. Limpie la superficie con un cepillo de alambre o una lima para eliminar la cascarilla (óxido de hierro), que actúa como barrera a la difusión del carbono. Pese las barras: volverá a pesarlas después de la cementación para calcular el carbono absorbido (el acero pesa más por el peso del carbono añadido).
Materiales para este paso:
 Mineral de hierro (hierro de pantano / hematita / magnetita)1 pieza
Herramientas necesarias:
 Lima para metal
 Báscula digital de precisión
Prepare el carbón vegetal para la mezcla de cementación
Prepare el carbón vegetal para la mezcla de cementación
Triture el carbón vegetal de madera dura en trozos de aproximadamente 5–10 mm de tamaño: lo bastante pequeños para compactarlos firmemente alrededor de las barras de hierro, pero lo bastante grandes como para mantener huecos de aire que permitan que el gas monóxido de carbono circule. El carbón vegetal es la fuente de carbono: a alta temperatura reacciona con trazas de oxígeno y humedad para producir monóxido de carbono (CO), que es el verdadero agente carburante. El gas CO se disocia en la superficie del hierro, depositando carbono atómico que difunde en el metal.
Necesita aproximadamente 3–4 veces el peso del hierro en carbón vegetal. Para 500 gramos de barras de hierro, prepare de 1,5–2 kg de carbón vegetal triturado. Algunas recetas históricas añadían materiales orgánicos (harina de hueso, restos de cuero, hollín) a la mezcla; estos se descomponen con la temperatura y aportan carbono y nitrógeno adicionales. Para este plano, el carbón vegetal de madera dura puro es suficiente y produce los resultados más predecibles.
Materiales para este paso:
 Carbón vegetal2 kg
Herramientas necesarias:
 Martillo
Construir o preparar el crisol de cementación
Construir o preparar el crisol de cementación
El crisol debe estar sellado para evitar que el carbón simplemente se queme en la atmósfera del horno. Use un crisol de arcilla refractaria profundo con una tapa de ajuste hermético, o construya una caja de cementación con ladrillos refractarios y arcilla refractaria. El recipiente debe soportar 950 °C durante 8+ horas sin agrietarse. Un crisol de arcilla-grafito es ideal: es refractario, no reacciona con el contenido y puede sellarse con un lodo de arcilla (una pasta de arcilla refractaria y agua aplicada alrededor de la unión de la tapa).
El crisol debe ser lo suficientemente grande para contener todas las barras de hierro con al menos 25 mm de empaque de carbón en todos los lados. No debe haber una trayectoria directa para que el aire llegue al carbón: cualquier fuga de aire hará que el carbón se queme en lugar de carburar, desperdiciando combustible y produciendo resultados desiguales.
Herramientas necesarias:
 Crisol de arcilla refractaria
 Ladrillos refractarios
Empaque las barras de hierro en carbón vegetal dentro del crisol
Empaque las barras de hierro en carbón vegetal dentro del crisol
Coloque una capa de 25 mm de carbón vegetal triturado en el fondo del crisol. Coloque la primera barra de hierro sobre esta base, asegurándose de que no toque las paredes del crisol: al menos 15 mm de separación en todos los lados. Cubra con otra capa de 15–20 mm de carbón vegetal, presionándola suavemente para eliminar las bolsas de aire grandes. Coloque la siguiente barra, asegurándose de que las barras no se toquen entre sí (el carbón vegetal debe rodear completamente cada pieza). Continúe apilando capas hasta que todas las barras estén empaquetadas.
Cubra con una capa final de 25 mm de carbón vegetal. Las barras deben quedar completamente embebidas: cualquier hierro expuesto no se carburará en esa zona. Selle la tapa con un lodo de arcilla refractaria: mezcle arcilla de fuego con agua hasta obtener una pasta espesa, aplique un cordón de 10 mm alrededor de la unión de la tapa y alíselo para formar un sellado continuo. Deje secar el lodo al aire durante al menos 30 minutos antes de colocar el crisol en el horno. Un pequeño orificio de ventilación (2–3 mm) en la tapa permite que la presión de los gases escape sin agrietar el sellado.
Prepare el horno y llévelo a la temperatura de cementación
Prepare el horno y llévelo a la temperatura de cementación
Coloque el crisol sellado en un horno de carbón con fuelle, o en un horno de propano. El horno debe mantener 900–950 °C durante toda la duración del remojo de cementación, normalmente de 6–10 horas según el grosor de las barras de hierro. Este es el rango crítico de temperatura en el que se forma la austenita y la difusión del carbono avanza a una velocidad útil. Por debajo de 850 °C, la difusión es demasiado lenta; por encima de 1000 °C, el hierro puede comenzar a fundirse en los límites de grano (quemado), arruinando el acero.
Encienda el horno lentamente: lleve el crisol a temperatura durante 1–2 horas para evitar el choque térmico. El sellado de arcilla puede agrietarse ligeramente al secarse y expandirse el crisol; esto es normal. Observe si aparece una pequeña llama azul en el orificio de ventilación: es monóxido de carbono quemándose al escapar, lo que confirma que la reacción de cementación avanza dentro del crisol.
Materiales para este paso:
Carbón vegetal10 kgHerramientas necesarias:
 Fuelle
 Gafas de seguridad estancas
 Guantes de cuero de manopla larga
 Delantal de cuero
Mantenga el remojo de cementación
Mantenga el remojo de cementación
Mantenga el horno a 900–950 °C durante 6–10 horas. La duración depende del grosor de la barra: el carbono se difunde aproximadamente 1 mm por hora a 925 °C en el hierro. Una barra de 5 mm de grosor (2,5 mm hasta el centro) necesita aproximadamente 6 horas para una carburación completa a través de todo el espesor; una barra de 10 mm necesita 10 o más horas. Un remojo insuficiente produce acero con endurecimiento superficial (superficie dura, núcleo blando), útil para algunas aplicaciones, pero no una aleación uniforme.
Controle la temperatura del horno observando el color del crisol: el rojo cereza apagado es aproximadamente 750 °C (demasiado baja); el cereza brillante es 850 °C; el naranja es 950 °C; el naranja amarillento es 1050 °C (demasiado alta). Mantenga el lecho de carbón vegetal en el horno, añadiendo combustible según sea necesario. Mantenga constante el funcionamiento del fuelle: las interrupciones en el suministro de aire hacen que la temperatura baje, y recalentar desperdicia tiempo y combustible. La llama azul en el orificio de ventilación debe arder de manera constante durante todo el remojo.
Herramientas necesarias:
Fuelle Respirador P100
 Tenazas de mango largo
Enfríe el crisol lentamente en el horno
Enfríe el crisol lentamente en el horno
Después del tiempo completo de remojo, deje de añadir combustible y detenga los fuelles. Permita que el crisol se enfríe en el horno — esto puede tardar de 6 a 12 horas según la masa del horno. El enfriamiento lento es esencial: permite que la austenita se transforme en perlita (la estructura de equilibrio de ferrita + cementita), produciendo un acero que es duro pero no quebradizo. Un enfriamiento rápido en esta etapa produciría martensita — extremadamente dura pero demasiado frágil para la mayoría de usos sin un revenido posterior.
No abra ni moleste el crisol mientras esté por encima de un calor rojo opaco. Abrir el sello mientras el paquete de carbón vegetal aún esté caliente introduce oxígeno, que quema el carbón vegetal y oxida (descarburiza) la superficie del acero, deshaciendo la carburación que acaba de lograr durante horas. La paciencia es fundamental. El crisol está listo para abrirse cuando pueda manipularse con guantes gruesos (por debajo de aproximadamente 200 °C).
Abre el crisol y extrae el acero ampollado
Abre el crisol y extrae el acero ampollado
Rompe el sello de arcilla del lute y retira la tapa. El carbón vegetal del interior estará parcialmente consumido: más ligero y frágil que el paquete original. Extrae con cuidado las barras de hierro, ahora barras de acero, del lecho de carbón vegetal. La superficie mostrará ampollas características: protuberancias elevadas causadas por gas atrapado bajo la capa de escamas superficial durante la cementación. Este es el origen del término 'acero ampollado' y confirma una carburación exitosa.
Las barras también estarán cubiertas por una fina capa de escamas (óxido de hierro) y pueden tener fragmentos de carbón vegetal adheridos a la superficie. Limpia la superficie con un cepillo de alambre o una lima para revelar el acero que hay debajo. El color y la textura de la superficie son visiblemente diferentes del hierro forjado original: el acero tiene un grano más fino y a menudo un aspecto gris ligeramente más oscuro y uniforme en comparación con el gris claro y fibroso del hierro forjado.
Herramientas necesarias:
 Tenazas para crisolGuantes de cuero de manopla largaLima para metal
Pruebe el acero mediante la prueba de chispas y el temple
Pruebe el acero mediante la prueba de chispas y el temple
La prueba de campo más sencilla para el contenido de carbono es la prueba de chispas: toque el acero contra una muela abrasiva o una lima gruesa y observe las chispas. El hierro forjado (bajo en carbono) produce chorros de chispas largos, lisos y de color amarillo anaranjado, con pocas bifurcaciones. El acero de carbono medio (0,4–0,6 %) produce chispas más cortas y brillantes, con bifurcaciones distintas. El acero de alto carbono (0,8 % o más) produce chispas muy cortas y de un blanco brillante, con explosiones intensas en las puntas. Compare las chispas de su acero de ampolla con una pieza conocida de hierro forjado: la diferencia debe ser notable.
Para una prueba definitiva, caliente una pequeña pieza hasta un rojo cereza brillante (aproximadamente 800 °C) y templela en agua. El hierro forjado permanece blando tras el temple; el acero que ha absorbido suficiente carbono se volverá tan duro como el vidrio. Intente limar la pieza templada: si la lima resbala sobre la superficie sin cortar, el acero se ha endurecido correctamente. Esto confirma un contenido de carbono superior a aproximadamente 0,3 %.
Herramientas necesarias:
Lima para metal Cubo de temple
 Tenazas de fragua
Consolidar por forjado el acero de ampolla (opcional: acero de cizalla)
Consolidar por forjado el acero de ampolla (opcional: acero de cizalla)
El acero de ampolla obtenido en una sola pasada de cementación puede presentar una distribución desigual del carbono: más alta en la superficie y más baja en el centro. Para obtener una aleación más uniforme, el acero puede plegarse y soldarse por forjado. Caliente la barra hasta un amarillo-blanco brillante (aproximadamente 1100 °C), dóblela sobre sí misma y suelde el pliegue a martillazos. Repita este ciclo de plegado y soldadura 3–4 veces. Cada pliegue reduce a la mitad la distancia que el carbono debe difundir, y el trabajo mecánico redistribuye el carbono de forma más uniforme en toda la sección transversal.
Este producto plegado y consolidado se denomina acero de cizalla (usado históricamente para tijeras y herramientas de corte). Es más uniforme y fiable que el acero de ampolla sin procesar. Un refinamiento adicional, fundiendo el acero de ampolla en un crisol a aproximadamente 1500 °C, produce acero de crisol (acero wootz), el acero de mayor calidad disponible antes del proceso Bessemer. La fundición del acero de crisol requiere temperaturas que superan lo que la mayoría de las instalaciones a pequeña escala pueden alcanzar, pero la cementación seguida de plegado produce un acero de trabajo excelente.
Herramientas necesarias:
 Martillo de forjaTenazas de fragua
 YunqueFuelle
Documente los resultados de la cementación
Documente los resultados de la cementación
Pese las barras de acero terminadas y compárelas con el peso inicial. La ganancia de peso es el carbono absorbido: para un objetivo de 0,8 % de carbono, 500 gramos de hierro deberían ganar aproximadamente 4 gramos. La ganancia real variará según el tiempo de remojo, la temperatura y el grosor de las barras. Registre los parámetros de la cementación: dimensiones de las barras, tipo y cantidad de carbón vegetal, tiempo de remojo, temperatura estimada y los resultados de la prueba de chispas.
Guarde el acero ampolla en un lugar seco para evitar la oxidación. El acero se oxida más rápido que el hierro forjado porque las inclusiones de carbono crean celdas electroquímicas que aceleran la corrosión. Para un almacenamiento a largo plazo, recubra con aceite o cera. El acero ya está listo para forjarse en herramientas, hojas o cualquier aplicación que requiera un material duro y resistente. El tratamiento térmico (temple y revenido) adapta las propiedades finales al uso específico, un tema que se basa directamente en los fundamentos metalúrgicos de este plano.
Herramientas necesarias:
Báscula digital de precisiónMateriales
2- Marcador de posición
- 12 kgMarcador de posición
Herramientas requeridas
16- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
Materiales de Blueprints conectados
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
por Peter
Trabajo en Metal
Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
por Charlie
Química
Building a Box Bellows — The Breath That Makes Metal Obey Fire
por Emma
Carpintería
Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
por Forge
Trabajo en Metal
Este plano hace

Blueprints relacionados
Estos blueprints comparten conocimiento — técnicas, materiales o principios
Building a Bloomery & Smelting Iron — The Iron Age
por Forge
Trabajo en Metal
Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
por Mary
Trabajo en Metal
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
por Peter
Trabajo en Metal
Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
por Forge
Antiguo
CC0 Dominio público
Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.
Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.