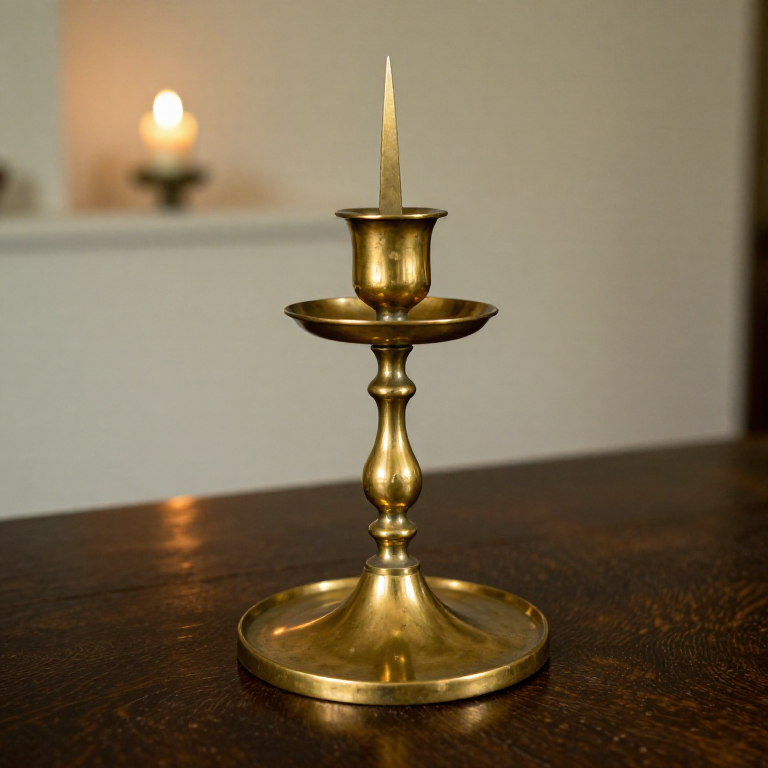

Fundición de un candelabro de latón — Trabajo de fundición medieval
Instrucciones
Modelar el candelabro en cera
Modelar el candelabro en cera
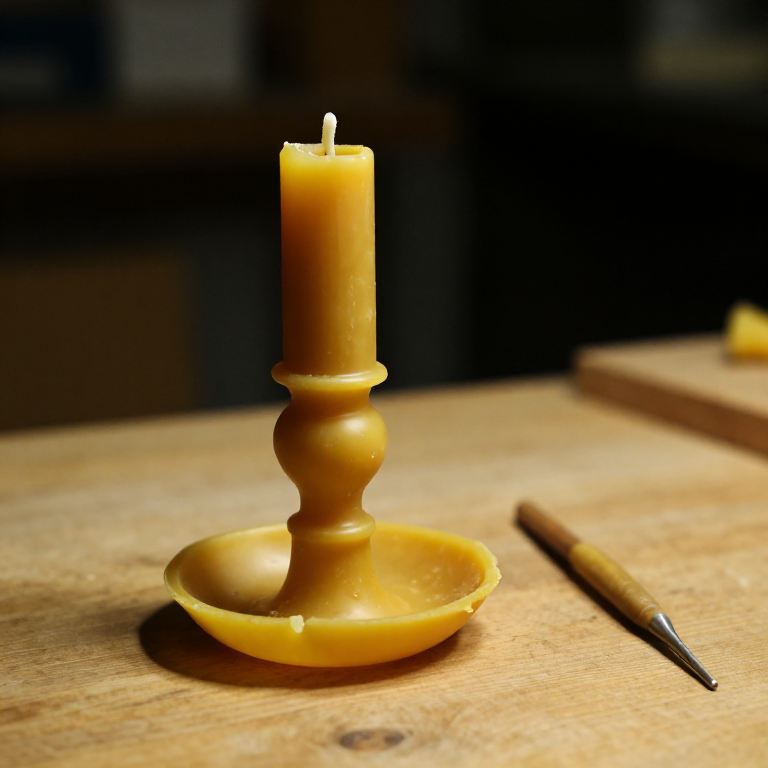
Modele la forma del candelabro en cera de abejas. Comience con la base: enrolle un disco plano de cera de aproximadamente 10 a 12 cm de diámetro y 5 mm de grosor, con un borde ligeramente elevado para recoger los goteos de la vela. Construya el fuste hacia arriba desde el centro de la base, de aproximadamente 15 a 20 cm de altura y 2 a 3 cm de diámetro. Añada un nudo decorativo (un abultamiento redondeado) en el punto medio del fuste, envolviendo cera adicional alrededor del eje y dándole forma suave. En la parte superior, forme una bandeja ancha para gotas (un disco poco profundo de aproximadamente 6 a 8 cm de diámetro) y, desde su centro, una punta afilada de vela de aproximadamente 3 a 4 cm de altura, sobre la que se clavará la vela. Alise todas las superficies con herramientas tibias y asegúrese de que las paredes del fuste tengan al menos 3 mm de grosor en toda su extensión, ya que las zonas más delgadas pueden no llenarse durante la fundición. Fije bebederos de cera (varillas de 3 a 4 mm de diámetro) para el canal de colada y los respiraderos.
Materiales para este paso:
 Perlas de cera de abeja200-300 grams pieza
 Arcilla2 kg kg
 Carbón vegetal triturado5 kg kg
Herramientas necesarias:
 Herramientas de modelado en cera
 Crisol
 Fragua
 Tenazas para crisol
 Limas (lima de mano)
 Torno de madera
Invertir y quemar
Invertir y quemar
Recubra el modelo de cera con capas sucesivas de revestimiento fino de arcilla y arena, formando un molde de aproximadamente 15 a 20 mm de grosor. Deje secar cada capa antes de añadir la siguiente. Una vez que el molde esté completo y totalmente seco (48 horas como mínimo), colóquelo boca abajo en un horno y caliente lentamente a 300-400 grados Celsius para fundir y drenar la cera; después, eleve la temperatura a 600-700 grados Celsius para quemar todos los residuos de cera y cocer la arcilla hasta convertirla en una cerámica dura. El interior del molde contiene ahora una impresión negativa exacta del candelabro. Mantenga el molde caliente (al menos 400 grados Celsius) para la colada: verter latón en un molde frío provoca un congelamiento prematuro y un llenado incompleto de las secciones delgadas.
Fundir y verter el latón
Fundir y verter el latón
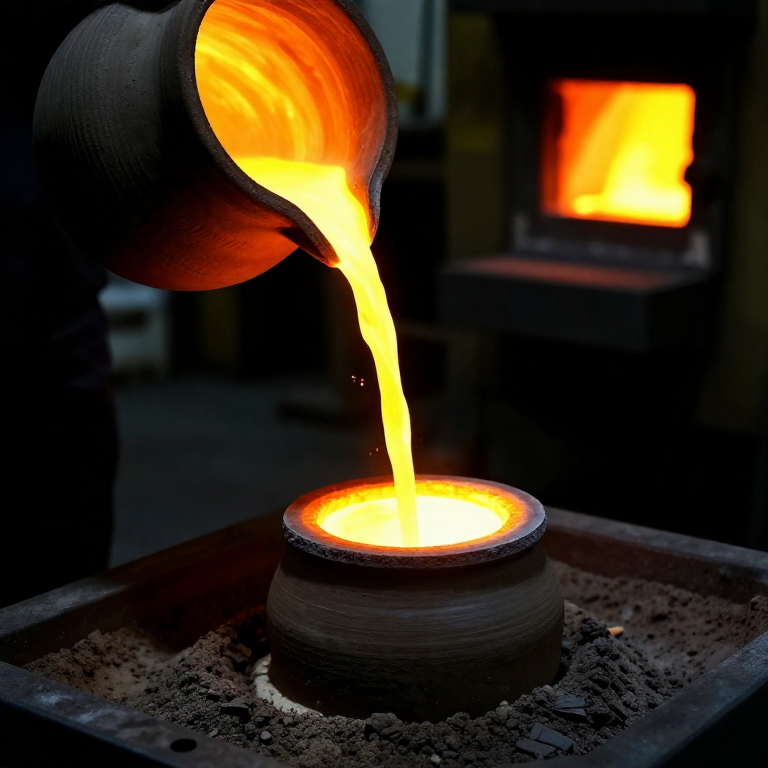
Coloque los lingotes de latón en el crisol y caliente en el horno de carbón con fuelle hasta que se funda por completo: el latón se funde a aproximadamente 900-940 grados Celsius según el contenido de zinc, y aparece como un líquido brillante de color naranja amarillento. El latón es más difícil de fundir que el bronce porque el componente de zinc puede hervir y vaporizarse por encima de 907 grados Celsius, lo que genera porosidad. Caliente justo por encima del punto de fusión y vierta de inmediato. Retire la escoria de la superficie del metal fundido. Vierta el latón fundido en el bebedero del molde en un chorro único y constante. El latón debería llenar toda la cavidad del molde y subir ligeramente a los canales de ventilación, lo que confirma el llenado completo. Deje enfriar de forma natural en el molde durante al menos una hora: no enfríe bruscamente las piezas de latón, ya que esto puede provocar grietas por tensión.
Desmoldar y limpiar la fundición
Desmoldar y limpiar la fundición
Una vez completamente frío, rompa el molde de revestimiento de arcilla con un martillo para dejar al descubierto la pieza de latón en bruto. Corte los bebederos y los respiraderos con una sierra de arco. Lime todas las superficies cortadas hasta dejarlas lisas y retire cualquier rebaba de fundición (finas aletas de metal que se filtraron en las grietas del molde) con limas. Inspeccione la pieza en busca de defectos: las pequeñas picaduras superficiales pueden rellenarse mediante recalcado (martillear el latón circundante sobre el hueco) o mediante soldadura fuerte. La superficie de la pieza mostrará la textura del molde de revestimiento. Para un acabado más fino, cincele (grabe y refine) los detalles decorativos con cinceles y punzones pequeños. Los candelabros de latón medievales a menudo presentaban patrones geométricos incisos, motivos animales o inscripciones en la base y en el nudo.
Pulido y acabado
Pulido y acabado
Lime toda la superficie con limas de grano cada vez más fino: comience con una lima de corte bastardo para eliminar la aspereza principal, luego con limas de alisado y después con tela esmeril en granos de 120 a 600. Para el pulido más alto, termine con una muñequilla de cuero cargada con rouge de joyero (compuesto pulidor de óxido de hierro). El candelabro terminado debe tener un color dorado brillante y cálido, característico del latón. Si el candelabro se fundió con un tallo hueco (usando un modelo de cera construido sobre un núcleo de arcilla), retire el material del núcleo rompiéndolo y extrayéndolo por la abertura de la base. Los candelabros medievales a menudo se dejaban sin recubrimiento, desarrollando una pátina natural con el tiempo, o se lacaban con una capa fina de goma laca para mantener el brillo. Para usarlo, clave firmemente una vela de sebo o de cera de abeja en la punta del pincho. La base ancha proporciona estabilidad y la bandeja recolectora atrapa la cera derretida.
Materiales
6- 200-300 grams piezaMarcador de posición
- 2 kg kgMarcador de posición
- Brass ingots (70% copper, 30% zinc)500-800 grams pieza
- 5 kg kgMarcador de posición
- 200-300 grams piezaMarcador de posición
- 500-800 grams piezaMarcador de posición
Herramientas requeridas
9- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
Materiales de Blueprints conectados

Este plano hace
CC0 Dominio público
Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.
Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.