
Aleación de latón a partir de cobre y zinc: el metal dorado que no es ni oro ni bronce
El latón es una aleación de cobre y zinc, y uno de los materiales más útiles de la historia humana. Es más duro y más resistente a la corrosión que el cobre puro, más fácil de fundir y mecanizar que el bronce, y su color dorado lo convirtió en el metal preferido para trabajos decorativos, monedas e instrumentos científicos durante más de dos mil años. Las vainas de cartuchos, los accesorios navales, los instrumentos musicales, las válvulas de fontanería, los engranajes de relojes y los herrajes de puertas son tradicionalmente de latón.
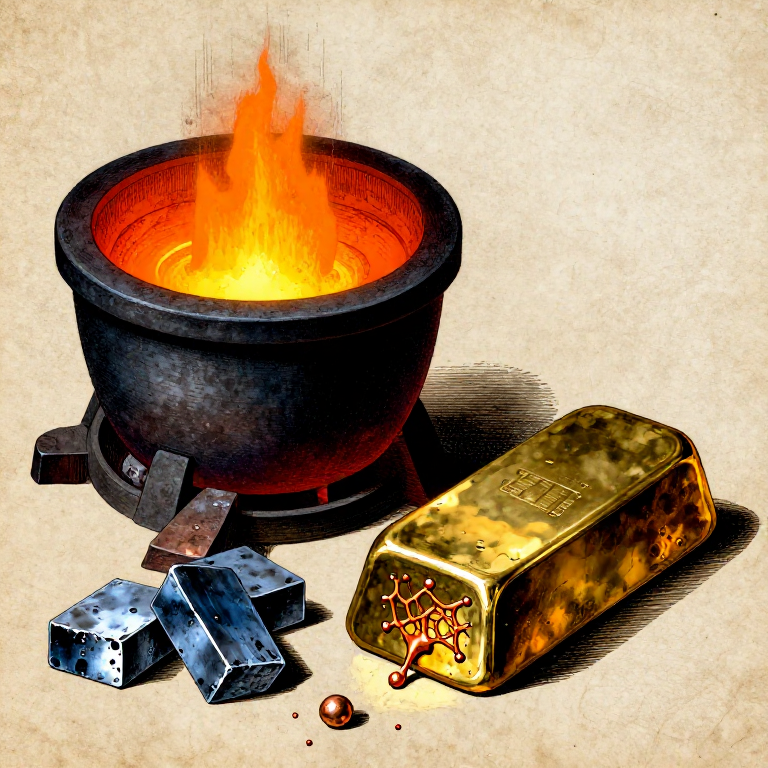
La aleación del latón supuso un importante desafío metalúrgico porque los antiguos metalurgistas desconocían el zinc metálico. El zinc hierve a 907 °C, muy por debajo del punto de fusión del cobre, que es de 1085 °C. Si simplemente se mezcla zinc metálico con cobre fundido, el zinc se vaporiza y se quema antes de aleararse. La solución antigua era la cementación: calentar cobre con mineral de zinc (calamina, un mineral de carbonato/silicato de zinc) y carbón vegetal en un crisol sellado. El zinc se reducía del mineral a alta temperatura y, como el crisol estaba sellado, el vapor de zinc no tenía otra salida que entrar en el cobre, disolviéndose en él para formar latón. Este proceso se utilizó desde la época romana hasta el siglo XVIII.
La aleación directa, que consiste en fundir primero el cobre y luego añadir zinc metálico por debajo de la superficie del metal fundido, solo fue posible después de que el zinc se aislara como metal (en la India hacia el siglo XIII y en Europa en el siglo XVIII). Este plano cubre el método de aleación directa con cobre y zinc metálicos, produciendo latón amarillo estándar (aproximadamente 70% de cobre y 30% de zinc en peso).
HAZARD: Los metales fundidos causan quemaduras graves. Los humos de zinc son tóxicos: la inhalación de humos de óxido de zinc provoca la «fiebre de los humos metálicos», una enfermedad parecida a la gripe con fiebre, escalofríos y dolores musculares. Trabaje al aire libre o con ventilación intensa. Use un respirador P100, gafas de seguridad, guantes de cuero tipo manopla y un delantal de cuero. Nunca añada zinc al cobre más caliente de lo necesario, ya que las temperaturas más altas aumentan la vaporización del zinc y la producción de humos.
Instrucciones
Comprender la metalurgia del latón y el diagrama de fases cobre-zinc
Comprender la metalurgia del latón y el diagrama de fases cobre-zinc
El latón es una solución sólida sustitucional: los átomos de zinc reemplazan a los átomos de cobre en la red cristalina cúbica centrada en las caras. Hasta aproximadamente un 35 % de zinc se disuelve en el cobre para formar latón alfa (α), una aleación de una sola fase que es dúctil, fácil de trabajar en frío y de color amarillo dorado. Por encima del 35 % de zinc, se forma una segunda fase (beta, β): más dura y más frágil. El latón amarillo estándar (C26000, 'latón para cartuchos') es 70 % Cu / 30 % Zn, cerca del límite de la fase alfa, lo que maximiza la dureza manteniendo la ductilidad.
El principal desafío en la fabricación del latón es el bajo punto de ebullición del zinc (907 °C) en comparación con el punto de fusión del cobre (1085 °C). Cuando el cobre está completamente fundido, cualquier zinc añadido a la superficie se vaporiza de inmediato. La solución: fundir el cobre, dejarlo enfriar ligeramente hasta justo por encima de su punto de fusión y añadir trozos de zinc por debajo de la superficie del metal fundido, donde se disuelven antes de poder evaporarse. Trabajar a la temperatura más baja posible minimiza la pérdida de zinc por vaporización.
Cada 1 % de zinc perdido por vaporización altera la composición y las propiedades de la aleación. Un control cuidadoso de la temperatura y una adición rápida de zinc son esenciales para alcanzar la composición objetivo.
Calcule el peso de carga y prepare el cobre
Calcule el peso de carga y prepare el cobre
Para una composición objetivo de 70% cobre / 30% zinc, comience con 70 gramos de cobre y 35–38 gramos de zinc. El zinc adicional (5–8 gramos por encima de los 30 gramos teóricos) compensa las pérdidas por oxidación y vaporización durante la fusión; espere perder entre 15 y 20% del zinc cargado. La pérdida exacta depende del control de temperatura y de la velocidad de aleación.
Corte o rompa el cobre en piezas pequeñas (menores de 2 cm) para acelerar la fusión. El lingote de cobre, la tubería de cobre de chatarra o la lámina de cobre sirven, ya que cuanto más puro sea el cobre, más predecible será la aleación. Evite los materiales recubiertos o chapados en latón. Pese el cobre con precisión en una balanza.
Materiales para este paso:
 Lingote de cobre1 pieza
Herramientas necesarias:
 Báscula digital de precisión
Prepara la carga de zinc
Prepara la carga de zinc
Corte o rompa el zinc en trozos pequeños (menores de 1 cm). Los trozos más pequeños se disuelven más rápido en la masa de cobre fundido, reduciendo el tiempo que el zinc está expuesto a alta temperatura y minimizando las pérdidas por vaporización. El zinc es blando y quebradizo: se rompe fácilmente con unos alicates o un martillo. Pese entre 35 y 38 gramos.
Precaliente los trozos de zinc a aproximadamente 100–150 °C (colóquelos cerca del horno, no dentro). Añadir zinc frío al cobre fundido provoca una solidificación localizada de la masa alrededor de cada trozo, lo que ralentiza la disolución. El zinc caliente se disuelve más rápido y de manera más uniforme. Mantenga el zinc cubierto hasta el momento de la adición para evitar la oxidación superficial.
Materiales para este paso:
 Lingote de zinc1 pieza
Prepare el crisol y el horno
Prepare el crisol y el horno
Utilice un crisol profundo de arcilla o de grafito; los crisoles de grafito son preferibles para las aleaciones de cobre porque soportan mejor las temperaturas requeridas y no reaccionan con la masa fundida. El crisol debe ser lo suficientemente grande como para que la carga combinada lo llene no más de dos tercios, dejando espacio para remover y para que la masa fundida quede cubierta.
Coloque el crisol en un horno de carbón vegetal con fuelles, o en un horno de propano. Precaliente gradualmente el crisol vacío para evitar grietas por choque térmico. El cobre se funde a 1085 °C; debe mantener aproximadamente entre 1100 y 1150 °C. Esto se logra con un horno de carbón vegetal bien construido y fuelles, o fácilmente con un quemador de propano.
Materiales para este paso:
 Carbón vegetal5 kg
Herramientas necesarias:
 Crisol de arcilla profundo
 Fuelle
 Ladrillos refractarios
Fundir el cobre
Fundir el cobre
Añada las piezas de cobre al crisol caliente y lleve a fusión completa. Con un horno de carbón y fuelle, esto tarda de 30 a 60 minutos según el peso de la carga y la eficiencia del horno. El cobre primero brilla en rojo, luego se aclara a amarillo anaranjado a medida que se acerca a la fusión. El cobre completamente fundido es un líquido brillante, de superficie lisa como un espejo, con una superficie de color amarillo anaranjado.
Cubra el crisol holgadamente con una tapa o una pieza de ladrillo refractario para retener el calor y reducir la oxidación. Una capa de polvo de carbón vegetal o bórax en polvo sobre la superficie del metal fundido actúa como fundente, reduciendo la formación de óxidos. El óxido de cobre (Cu₂O) se disuelve en el metal fundido y causa porosidad (orificios de gas) en la fundición; minimizar la oxidación produce una aleación más densa y sólida.
Herramientas necesarias:
 Tenazas para crisol
 Guantes de cuero de manopla larga
 Gafas de seguridad estancas
Reduzca ligeramente la temperatura antes de añadir el zinc
Reduzca ligeramente la temperatura antes de añadir el zinc
Una vez que el cobre esté completamente fundido, reduzca ligeramente el calor. El objetivo es mantener la masa fundida justo por encima del punto de fusión del cobre, aproximadamente 1100 °C, no 1200+ °C. Las temperaturas más altas aumentan drásticamente las pérdidas por vaporización del zinc: a 1100 °C se pierde aproximadamente el 15 % del zinc; a 1200 °C las pérdidas pueden superar el 30 %.
Reduzca la intensidad de los fuelles o cierre parcialmente la entrada de aire del horno. Deje reposar la masa fundida durante 2–3 minutos con calor reducido. La superficie debe permanecer líquida, pero el brillo debe pasar de amarillo brillante a naranja profundo. Si comienza a formarse una capa fina en la superficie, la temperatura es demasiado baja: aumente el calor brevemente.
Añada zinc por debajo de la superficie del metal fundido
Añada zinc por debajo de la superficie del metal fundido
Trabaje rápidamente y use un respirador P100 — los humos de zinc son tóxicos. Usando pinzas de mango largo, sumerja las piezas de zinc precalentadas por debajo de la superficie del cobre fundido. No deje caer el zinc sobre la superficie: se vaporizará al instante, produciendo un destello de humo blanco de óxido de zinc y desperdiciando material. Empuje cada pieza hasta el fondo del crisol y manténgala sumergida hasta que se disuelva (5–15 segundos por pieza).
Añada todo el zinc en un plazo de 2–3 minutos. La rapidez es fundamental: cada segundo que el metal permanece a alta temperatura, más zinc se vaporiza de la aleación. Algo de humo blanco (vapores de óxido de zinc) es inevitable incluso con una buena técnica; por eso la protección respiratoria y el trabajo al aire libre son obligatorios. El color del metal fundido cambia del naranja del cobre puro hacia un tono más brillante y amarillo a medida que el zinc se disuelve.
Herramientas necesarias:
 Tenazas de mango largo
 Respirador P100Guantes de cuero de manopla larga
 Delantal de cuero
Remueva la fundición para homogeneizarla
Remueva la fundición para homogeneizarla
Remueva la aleación suavemente con una varilla de acero o grafito precalentada durante 30–60 segundos. Remover asegura que el zinc se distribuya uniformemente por toda la fundición; sin remover, la aleación puede presentar zonas ricas y pobres en zinc que producen un color irregular y propiedades mecánicas desiguales en la pieza fundida.
Después de remover, retire con una espumadera metálica plana o con el borde de la varilla cualquier escoria (capa de óxido) de la superficie. La escoria es una capa oscura y costrosa de óxido de cobre y óxido de zinc. Eliminarla antes de verter produce una pieza fundida más limpia y con mejor acabado superficial.
Herramientas necesarias:
 Redondo de acero dulce
Vierte el latón en un molde de lingote
Vierte el latón en un molde de lingote
Usando pinzas de crisol, levanta el crisol del horno y vierte el latón fundido en un molde de lingote precalentado (de acero, hierro fundido o arenisca) en un solo chorro constante. El latón debe fluir con facilidad; si está lento o pastoso, la temperatura ha bajado demasiado. Vierte rápidamente antes de que la masa fundida se enfríe aún más. No detengas ni reinicies el vertido, ya que esto crea defectos de junta fría (costuras visibles donde el metal parcialmente solidificado no logra fusionarse).
El latón fundido es un líquido brillante de color amarillo dorado, claramente distinto del naranja rojizo del cobre puro. El color confirma que el zinc se ha aleado con el cobre. A medida que el latón se enfría en el molde, la superficie pasa de un brillo amarillo-blanco a un rojo opaco y luego al color amarillo dorado característico del latón sólido.
Herramientas necesarias:
Tenazas para crisol Molde de lingote de arenisca
Enfriar y desmoldar el lingote
Enfriar y desmoldar el lingote
Deje que el latón se enfríe en el molde hasta que se solidifique por completo, aproximadamente de 10 a 15 minutos para un lingote de 100 gramos. No enfríe bruscamente (sumergiéndolo en agua) mientras aún esté brillando: el enfriamiento rápido del latón puede atrapar tensiones internas que causen grietas. Déjelo enfriar al aire hasta que el brillo se haya desvanecido por completo; después, si lo desea, puede templarlo con seguridad para acelerar el enfriamiento final.
Voltee el molde boca abajo y golpee suavemente para sacar el lingote. Si se queda pegado, déjelo enfriar más: la contracción térmica del metal acabará por liberarlo. El lingote debería tener una superficie inferior lisa (el contacto con el molde) y una superficie superior ligeramente rugosa o cóncava (la superficie libre que se solidificó al final, con contracción).
Verifica la aleación por color y propiedades
Verifica la aleación por color y propiedades
Examina el lingote de latón. El latón amarillo estándar 70/30 (C26000) tiene un color amarillo dorado cálido y rico, claramente más amarillo que el bronce (que tiene un matiz rojizo por el estaño) y claramente más rojizo que el zinc puro (que es gris azulado). Si el color es rojizo o cobrizo, el contenido de zinc es bajo (se perdió demasiado zinc por vaporización); si es muy pálido o casi amarillo blanquecino, puede haber exceso de zinc.
Prueba las propiedades mecánicas: el latón debe ser notablemente más duro que el cobre puro. Suena con un tono claro al golpearlo, la cualidad de 'metal de campana' que hace del latón un material ideal para instrumentos musicales. Lima una pequeña área: el latón se lima hasta obtener una superficie dorada brillante con virutas finas y uniformes. Debe ser trabajable, es decir, doblable sin agrietarse, lo que confirma que estás en el rango del alfa-latón dúctil (menos de 35% de zinc).
Limpie de forma segura y documente la aleación
Limpie de forma segura y documente la aleación
Todas las superficies cercanas al horno donde se condensaron los humos de zinc tendrán una fina capa blanca de polvo de óxido de zinc. Limpie estas superficies con un paño humedecido y deseche los paños. El óxido de zinc no es agudamente tóxico, pero no debe inhalarse: use una mascarilla antipolvo durante la limpieza. El crisol y las herramientas de agitación tendrán una capa fina de residuo de latón y escoria que puede limpiarse con un cepillo de alambre una vez frío.
Pese el lingote terminado y calcule el contenido real de zinc. Si comenzó con 70 gramos de cobre y 37 gramos de zinc (107 gramos en total) y el lingote pesa 95 gramos, perdió 12 gramos, principalmente en forma de vapor de zinc. La composición real es aproximadamente 70/95 = 73,7 % de cobre, 25/95 = 26,3 % de zinc. Esto sigue dentro del rango útil del latón amarillo (65–70 % Cu). Registre los pesos y la composición para futuras coladas, ajustando el exceso de zinc para compensar su horno y técnica específicos.
Materiales
3- 1 piezaMarcador de posición
- 1 piezaMarcador de posición
- 5 kgMarcador de posición
Herramientas requeridas
12- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
Materiales de Blueprints conectados
Smelting Copper from Malachite — From Green Ore to Red Metal
por Peter
Trabajo en Metal
Extracting Zinc from Sphalerite — Roasting and Reduction of the Invisible Metal
por Peter
Trabajo en Metal
Identifying and Collecting Malachite — Copper Carbonate Ore from the Earth
por Peter
Trabajo en Metal
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
por Forge
Trabajo en Metal
Casting a Brass Candlestick — Medieval Foundry Work
por Forge
Trabajo en Metal
Este plano hace

Blueprints relacionados
Estos blueprints comparten conocimiento — técnicas, materiales o principios
CC0 Dominio público
Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.
Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.