Colaboración
ARTE
BELLEZA Y BIENESTAR
ARTESANÍA
CULTURA E HISTORIA
ENTRETENIMIENTO
MEDIO AMBIENTE
COMIDA Y BEBIDAS
INGENIERÍA INVERSA
CIENCIAS
DEPORTES
TECNOLOGÍA
TECNOLOGÍA VESTIBLE
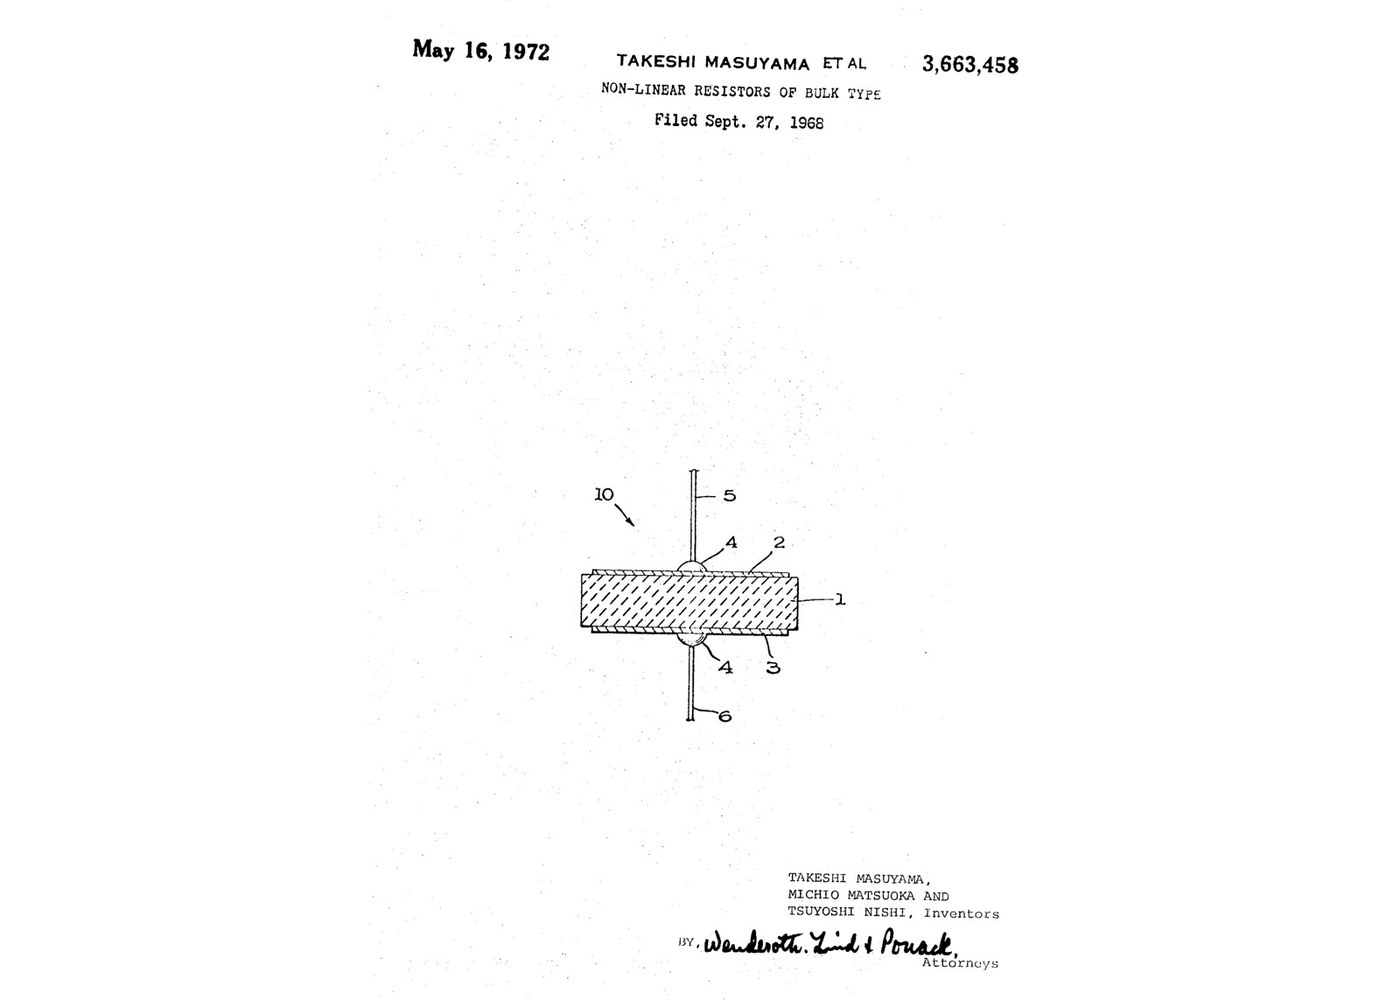


Metal Oxide Varistor: Zinc Oxide, 0.5 % Bismuth Oxide, 0.05 % Manganese Dioxide, 1350 °C (Masuyama 1972, Ex. 2)
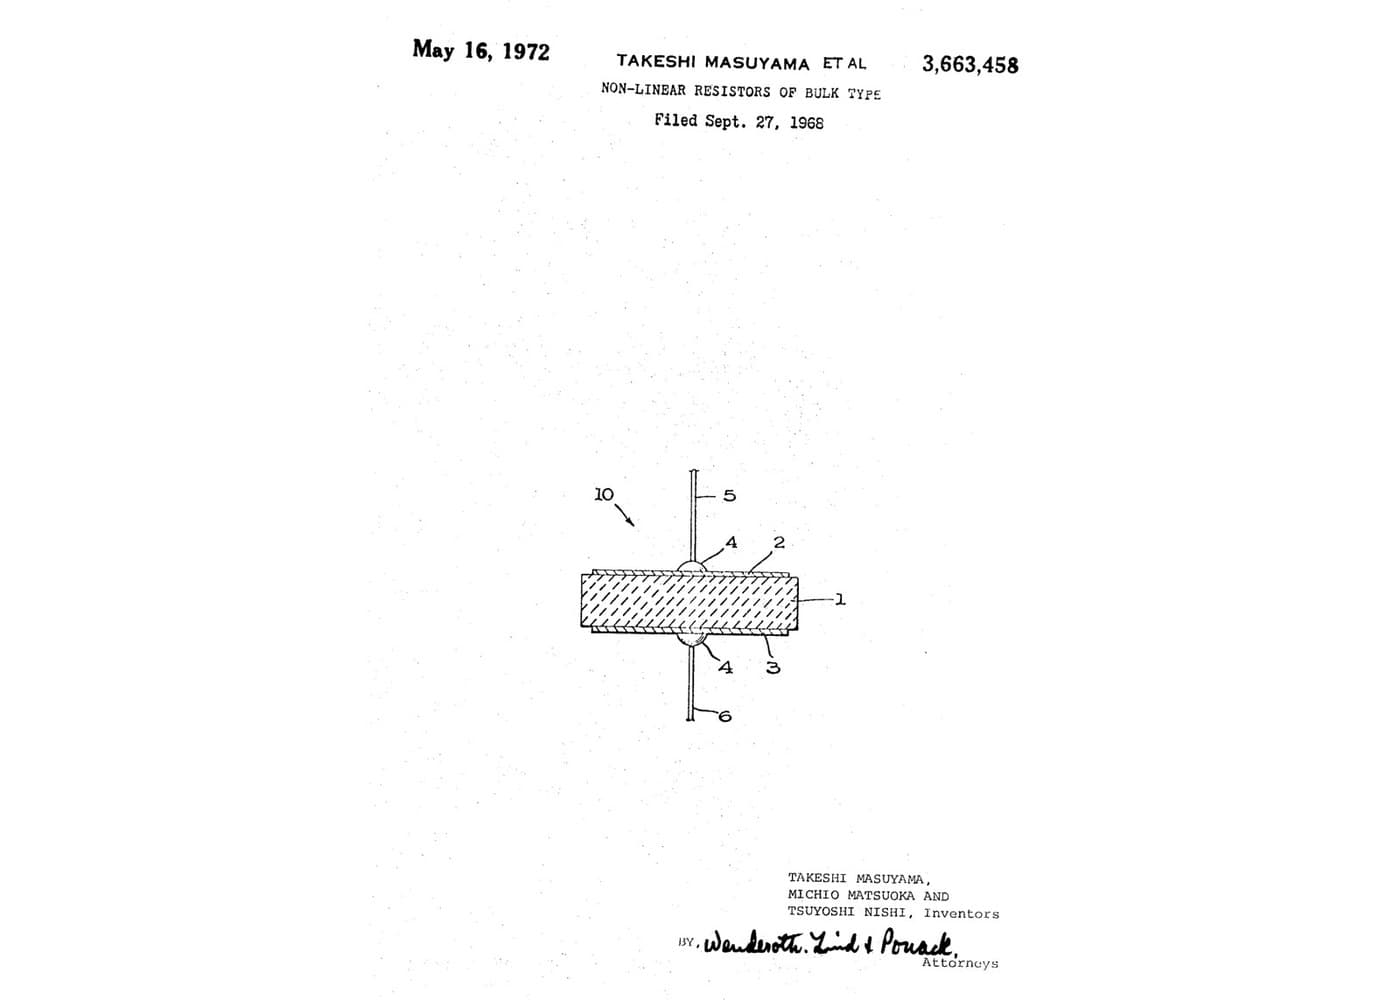
Masuyama, Matsuoka and Nishi found that adding a second oxide to zinc oxide and bismuth oxide changes the varistor a great deal. This is their Example 2 with manganese dioxide: 99.45 % zinc oxide, 0.5 % bismuth oxide and 0.05 % manganese dioxide by moles, sintered at 1350 °C. The disc measured a C-value of 130 at 1 mA and a nonlinearity exponent n of 7.4.
Source: T. Masuyama, M. Matsuoka and T. Nishi (Matsushita), US 3,663,458 (1972), Example 2. Unknown: what the silver paint is. The spraying is ours, after US Army Corps of Engineers EM 1110-2-3401 (1999). The 10 g batch is our arithmetic. Picture: the patent's drawing.
Avanzado
1 day
Instrucciones
1
1
Weigh 99.45 : 0.5 : 0.05 and wet-mill 5 hours
Weigh 99.45 : 0.5 : 0.05 and wet-mill 5 hours
Mix zinc oxide, bismuth oxide and manganese dioxide 99.45 : 0.5 : 0.05 by moles. Ours, for 10 g: 9.715 g zinc oxide, 0.28 g bismuth oxide, 0.005 g manganese dioxide (our arithmetic). Mill wet for 5 hours, then dry. Unknown: the milling liquid.
Materiales para este paso:
 Óxido de zinc en polvo9.715 g
 Óxido de bismuto0.28 g
 Dióxido de manganeso (pirolusita)0.005 g
Herramientas necesarias:
 Balanza de platillos
 Molino de bolas de hierro
 Horno de secado
2
2
Press discs 13 mm by 2.5 mm
Press discs 13 mm by 2.5 mm
Press the powder in a mould into discs 13 mm across and 2.5 mm thick at 340 kg/cm², as in Example 1.
Herramientas necesarias:
 Prensa hidráulica
 Matriz de prensado de discos
 Calibre vernier
3
3
Sinter 1 hour at 1350 °C and furnace-cool
Sinter 1 hour at 1350 °C and furnace-cool
Sinter the discs in air for 1 hour at 1350 °C, then let them cool in the furnace to room temperature (about 15-30 °C).
Herramientas necesarias:
 Horno mufla
4
4
Lap to 10 mm by 1.5 mm
Lap to 10 mm by 1.5 mm
Lap both faces with 600-mesh silicon carbide. The finished disc is 10 mm across and 1.5 mm thick.
Herramientas necesarias:
 Granalla de carburo de silicioCalibre vernier
5
5
Spray aluminium electrodes and attach leads
Spray aluminium electrodes and attach leads
Spray a metallised film of aluminium on both faces. Attach a lead wire to each with conductive silver paint. Ours, after US Army Corps of Engineers EM 1110-2-3401 (1999): wire-arc spray the aluminium from two 3.2 mm wires melted by an 18-40 V DC arc and atomised by compressed air, 15-20 cm from the disc and never at less than 45°, in at least two coats at right angles of 50-75 µm each. Unknown: the paint.
Materiales para este paso:
 Lingote de aluminio1 as 3.2 mm spray wire
 Pintura conductora de plata1 as required
 Alambre de cobre2 piezas
Herramientas necesarias:
Calibre vernier Pistola de proyección por arco eléctrico
 Compresor de aire industrial
Materiales
6- 9.715 gMarcador de posición
- 0.28 gMarcador de posición
- Marcador de posición
- 1 as 3.2 mm spray wireMarcador de posición
- 1 as requiredMarcador de posición
- 2 piezasMarcador de posición
Herramientas requeridas
10- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición
- Marcador de posición

Blueprints relacionados
Estos blueprints comparten conocimiento — técnicas, materiales o principios

CC0 Dominio público
Este Blueprint se publica bajo CC0. Eres libre de copiar, modificar, distribuir y usar este trabajo para cualquier propósito, sin pedir permiso.
Apoya al Maker comprando productos a través de su Blueprint, donde gana una Comisión del Maker establecida por los vendedores, o crea una nueva iteración de este Blueprint e inclúyela como conexión en tu propio Blueprint para compartir ingresos.