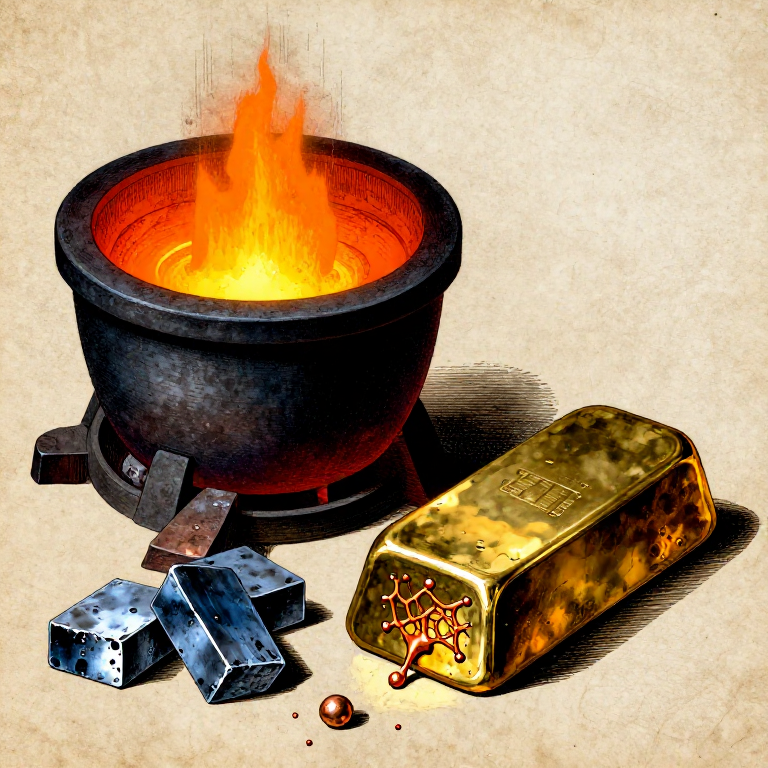


Alliage de laiton à partir de cuivre et de zinc — le métal doré qui n'est ni or ni bronze
Le laiton est un alliage de cuivre et de zinc — et l'un des matériaux les plus utiles de l'histoire humaine. Il est plus dur et plus résistant à la corrosion que le cuivre pur, plus facile à couler et à usiner que le bronze, et sa couleur dorée en a fait le métal privilégié pour les travaux décoratifs, la monnaie et les instruments scientifiques pendant plus de deux mille ans. Les douilles de cartouches, les accastillages de navires, les instruments de musique, les robinets de plomberie, les engrenages d'horloges et la quincaillerie de portes sont traditionnellement en laiton.
L'alliage du laiton représentait un défi métallurgique majeur, car le zinc métallique était inconnu des anciens métallurgistes. Le zinc bout à 907 °C, bien en dessous du point de fusion du cuivre, qui est de 1085 °C. Si l'on mélange simplement du zinc métallique à du cuivre en fusion, le zinc se vaporise et brûle avant de s'allier. La solution ancienne était la cémentation : chauffer du cuivre avec du minerai de zinc (calamine, un minéral de carbonate/silicate de zinc) et du charbon de bois dans un creuset scellé. Le zinc était réduit à partir du minerai à haute température et, le creuset étant scellé, la vapeur de zinc n'avait d'autre issue que de pénétrer dans le cuivre, de s'y dissoudre et de former du laiton. Ce procédé fut utilisé de l'époque romaine jusqu'au XVIIIe siècle.
L'alliage direct — faire fondre d'abord le cuivre, puis ajouter du zinc métallique sous la surface du bain — n'est devenu possible qu'après l'isolement du zinc en tant que métal (en Inde au XIIIe siècle, en Europe au XVIIIe siècle). Cette fiche technique décrit la méthode d'alliage direct à partir de cuivre et de zinc métalliques, produisant du laiton jaune standard (environ 70 % de cuivre et 30 % de zinc en poids).
HAZARD : Les métaux en fusion provoquent de graves brûlures. Les fumées de zinc sont toxiques — l'inhalation de fumées d'oxyde de zinc provoque la « fièvre des fondeurs », une maladie grippale avec fièvre, frissons et douleurs musculaires. Travaillez en extérieur ou sous une forte ventilation. Portez un P100 respirateur, des lunettes de protection, des gants en cuir à manchette et un tablier en cuir. Ne jamais ajouter du zinc à du cuivre plus chaud que nécessaire — des températures plus élevées augmentent la vaporisation du zinc et la production de fumées.
Consignes
Comprendre la métallurgie du laiton et le diagramme de phases cuivre-zinc
Comprendre la métallurgie du laiton et le diagramme de phases cuivre-zinc
Le laiton est une solution solide de substitution : les atomes de zinc remplacent les atomes de cuivre dans le réseau cristallin cubique à faces centrées. Jusqu'à environ 35 % de zinc se dissolvent dans le cuivre pour former le laiton alpha (α), un alliage monophasé ductile, facilement déformable à froid et de couleur jaune doré. Au-delà de 35 % de zinc, une seconde phase (bêta, β) apparaît : plus dure et plus fragile. Le laiton jaune standard (C26000, « laiton de cartouche ») contient 70 % de Cu et 30 % de Zn, proche de la limite de la phase alpha, ce qui maximise la dureté tout en conservant la ductilité.
Le principal défi de la fabrication du laiton tient au faible point d'ébullition du zinc (907 °C) comparé au point de fusion du cuivre (1085 °C). Lorsque le cuivre est entièrement fondu, tout zinc ajouté à la surface se vaporise immédiatement. La solution consiste à faire fondre le cuivre, le laisser refroidir légèrement jusqu'à juste au-dessus de son point de fusion, puis ajouter des morceaux de zinc sous la surface du bain, où ils se dissolvent avant de pouvoir s'évaporer. Travailler à la température la plus basse possible réduit au minimum la perte de zinc par vaporisation.
Chaque 1 % de zinc perdu par vaporisation modifie la composition et les propriétés de l'alliage. Un contrôle précis de la température et un ajout rapide de zinc sont indispensables pour atteindre la composition visée.
Calculer la charge pesée et préparer le cuivre
Calculer la charge pesée et préparer le cuivre
Pour une composition cible de 70 % de cuivre / 30 % de zinc, commencez avec 70 grammes de cuivre et 35 à 38 grammes de zinc. Le zinc supplémentaire (5 à 8 grammes au-dessus des 30 grammes théoriques) compense les pertes par oxydation et vaporisation pendant la fusion — prévoyez de perdre 15 à 20 % du zinc chargé. La perte exacte dépend du contrôle de la température et de la vitesse d'alliage.
Coupez ou cassez le cuivre en petits morceaux (moins de 2 cm) pour accélérer la fusion. Lingot de cuivre, tuyau de cuivre récupéré ou feuille de cuivre conviennent tous — plus le cuivre est pur, plus l'alliage est prévisible. Évitez les matériaux plaqués ou revêtus de laiton. Pesez le cuivre avec précision sur une balance.
Matériaux pour cette étape :
 Lingot de cuivre1 pièce
Outils nécessaires :
 Balance numérique de précision
Préparer la charge de zinc
Préparer la charge de zinc
Couper ou casser le zinc en petits morceaux (moins de 1 cm). Les petits morceaux se dissolvent plus rapidement dans le cuivre fondu, réduisant le temps d'exposition du zinc à haute température et minimisant les pertes par vaporisation. Le zinc est tendre et cassant : il se brise facilement avec une pince ou un marteau. Peser 35 à 38 grammes.
Préchauffer les morceaux de zinc à environ 100 à 150 °C (les placer près du four, et non dedans). Ajouter du zinc froid à du cuivre en fusion provoque une solidification localisée du bain autour de chaque morceau, ce qui ralentit la dissolution. Le zinc chaud se dissout plus rapidement et plus uniformément. Garder le zinc couvert jusqu'au moment de l'ajout afin d'éviter l'oxydation de surface.
Matériaux pour cette étape :
 Lingot de zinc1 pièce
Préparer le creuset et le four
Préparer le creuset et le four
Utilisez un creuset profond en argile ou en graphite — les creusets en graphite sont préférés pour les alliages de cuivre car ils supportent mieux les températures requises et ne réagissent pas avec le bain de fusion. Le creuset doit être suffisamment grand pour que la charge combinée ne le remplisse pas plus des deux tiers, laissant de la place pour remuer et pour couvrir le bain de fusion.
Placez le creuset dans un four à charbon de bois avec soufflet, ou dans un four au propane. Préchauffez progressivement le creuset vide pour éviter les fissures dues au choc thermique. Le cuivre fond à 1085 °C — vous devez maintenir environ 1100–1150 °C. Cela est réalisable avec un four à charbon de bois bien construit et un soufflet, ou facilement avec un brûleur au propane.
Matériaux pour cette étape :
 Charbon de bois5 kg
Outils nécessaires :
 Creuset en argile profond
 Soufflet
 Briques réfractaires
Faire fondre le cuivre
Faire fondre le cuivre
Ajoutez les morceaux de cuivre dans le creuset chaud et portez à fusion complète. Avec un four à charbon de bois et un soufflet, cela prend 30–60 minutes selon le poids de la charge et l'efficacité du four. Le cuivre rougit d'abord, puis devient orange-jaune en approchant de la fusion. Le cuivre entièrement fondu est un liquide brillant, à surface lisse comme un miroir, de couleur orange-jaune.
Couvrez le creuset légèrement avec un couvercle ou un morceau de brique réfractaire pour retenir la chaleur et réduire l'oxydation. Une couche de poussière de charbon de bois ou de borax en poudre à la surface du bain agit comme fondant, réduisant la formation d'oxydes. L'oxyde de cuivre (Cu₂O) se dissout dans le bain et provoque la porosité (trous de gaz) dans la pièce coulée — minimiser l'oxydation produit un alliage plus dense et plus sain.
Outils nécessaires :
 Pince à creuset
 Gants de cuir à crispin
 Lunettes-masque de sécurité
Réduire légèrement la température avant d'ajouter le zinc
Réduire légèrement la température avant d'ajouter le zinc
Une fois le cuivre entièrement en fusion, réduire légèrement le chauffage. L'objectif est de maintenir le bain juste au-dessus du point de fusion du cuivre — environ 1100 °C, et non 1200+ °C. Des températures plus élevées augmentent considérablement les pertes par vaporisation du zinc : à 1100 °C, environ 15 % du zinc est perdu ; à 1200 °C, les pertes peuvent dépasser 30 %.
Réduire l'intensité du soufflet ou fermer partiellement l'entrée d'air du four. Laisser le bain reposer pendant 2 à 3 minutes à chauffage réduit. La surface doit rester liquide, mais la luminosité doit passer du jaune vif à un orange profond. Si une fine pellicule commence à se former à la surface, la température est trop basse — augmenter brièvement le chauffage.
Ajouter le zinc sous la surface du bain
Ajouter le zinc sous la surface du bain
Travaillez rapidement et portez un masque P100 — les fumées de zinc sont toxiques. À l'aide de pinces à long manche, plongez les morceaux de zinc préchauffés sous la surface du cuivre en fusion. Ne laissez pas tomber le zinc à la surface : il se vaporiserait instantanément, produisant une gerbe de fumée blanche d'oxyde de zinc et gaspillant du matériau. Poussez chaque morceau au fond du creuset et maintenez-le immergé jusqu'à ce qu'il se dissolve (5 à 15 secondes par morceau).
Ajoutez tout le zinc en 2 à 3 minutes. La rapidité est essentielle : plus le bain reste à haute température, plus le zinc se vaporise de l'alliage. Une certaine fumée blanche (fumées d'oxyde de zinc) est inévitable, même avec une bonne technique ; c'est pourquoi la protection respiratoire et le travail en extérieur sont obligatoires. La couleur du bain passe de l'orange du cuivre pur vers une teinte plus vive et plus jaune à mesure que le zinc se dissout.
Outils nécessaires :
 Pinces à long manche
 Masque respiratoire P100Gants de cuir à crispin
 Tablier de cuir
Remuer le bain pour l'homogénéiser
Remuer le bain pour l'homogénéiser
Remuez doucement l'alliage avec une tige en acier ou en graphite préchauffée pendant 30 à 60 secondes. Le brassage garantit une répartition uniforme du zinc dans tout le bain — sans brassage, l'alliage peut présenter des zones riches et pauvres en zinc, produisant une couleur irrégulière et des propriétés mécaniques inégales dans la pièce coulée.
Après le brassage, écumez les scories (couche d'oxydes) à la surface à l'aide d'une écumoire métallique plate ou du bord de la tige de brassage. Les scories forment une couche sombre et croûteuse d'oxyde de cuivre et d'oxyde de zinc. Les retirer avant la coulée permet d'obtenir une pièce plus propre et un meilleur état de surface.
Outils nécessaires :
 Rond en acier doux
Verser le laiton dans un moule à lingot
Verser le laiton dans un moule à lingot
À l'aide de pinces à creuset, soulevez le creuset du four et versez le laiton en fusion dans un moule à lingot préchauffé (acier, fonte ou grès) en un seul filet régulier. Le laiton doit couler facilement : s'il est lent ou pâteux, la température est descendue trop bas. Versez rapidement avant que la coulée ne refroidisse davantage. N'arrêtez pas la coulée puis ne la reprenez pas, car cela crée des défauts de soudure froide (joints visibles où le métal partiellement solidifié ne fusionne pas).
Le laiton en fusion est un liquide jaune-doré brillant, nettement différent de l'orange-rougeâtre du cuivre pur. Cette couleur confirme que le zinc s'est allié au cuivre. Au fur et à mesure que le laiton refroidit dans le moule, la surface passe d'une lueur jaune-blanc à un rouge terne, puis à la couleur jaune-doré caractéristique du laiton solide.
Outils nécessaires :
Pince à creuset Moule à lingot en grès
Refroidir et démouler le lingot
Refroidir et démouler le lingot
Laissez le laiton refroidir dans le moule jusqu'à ce qu'il soit complètement solidifié, soit environ 10 à 15 minutes pour un lingot de 100 grammes. Ne trempez pas (ne plongez pas dans l'eau) tant qu'il est encore incandescent : un refroidissement rapide du laiton peut piéger des contraintes internes qui provoquent des fissures. Laissez-le refroidir à l'air libre jusqu'à ce que la lueur ait complètement disparu ; il pourra alors être trempé sans danger pour accélérer le refroidissement final si vous le souhaitez.
Retournez le moule et faites sortir le lingot en tapotant. S'il reste coincé, laissez-le refroidir davantage : la contraction thermique du métal finira par le libérer. Le lingot doit avoir une surface inférieure lisse (au contact du moule) et une surface supérieure légèrement rugueuse ou concave (la surface libre qui s'est solidifiée en dernier, avec retrait).
Vérifier l'alliage par la couleur et les propriétés
Vérifier l'alliage par la couleur et les propriétés
Examinez le lingot de laiton. Le laiton jaune standard 70/30 (C26000) présente une couleur jaune doré chaleureuse et riche, nettement plus jaune que le bronze (qui a une teinte rougeâtre due à l'étain) et nettement plus rouge que le zinc pur (qui est gris bleuté). Si la couleur est rougeâtre ou cuivrée, la teneur en zinc est faible (une trop grande quantité de zinc s'est perdue par vaporisation) ; si elle est très pâle ou presque jaune-blanc, il peut y avoir un excès de zinc.
Testez les propriétés mécaniques : le laiton doit être nettement plus dur que le cuivre pur. Il produit un son clair lorsqu'on le frappe, la qualité « métal de cloche » qui rend le laiton idéal pour les instruments de musique. Limez une petite zone : le laiton se lime en une surface dorée brillante avec des copeaux fins et réguliers. Il doit être malléable, c'est-à-dire pliable sans se fissurer, ce qui confirme que vous êtes dans la plage du laiton alpha ductile (moins de 35 % de zinc).
Nettoyez en toute sécurité et documentez l'alliage
Nettoyez en toute sécurité et documentez l'alliage
Toutes les surfaces situées près du four où les fumées de zinc se sont condensées présenteront un fin revêtement blanc de poudre d'oxyde de zinc. Essuyez ces surfaces avec un chiffon humide et jetez les chiffons. L'oxyde de zinc n'est pas toxique à court terme, mais il ne doit pas être inhalé — portez un masque anti-poussière pendant le nettoyage. Le creuset et les outils de brassage présenteront une fine couche de résidus de laiton et de scories qui peut être nettoyée avec une brosse métallique une fois refroidie.
Pesez le lingot fini et calculez la teneur réelle en zinc. Si vous avez commencé avec 70 grammes de cuivre et 37 grammes de zinc (107 grammes au total) et que le lingot pèse 95 grammes, vous avez perdu 12 grammes — principalement sous forme de vapeur de zinc. La composition réelle est d'environ 70/95 = 73,7 % de cuivre, 25/95 = 26,3 % de zinc. Cela reste dans la plage utile du laiton jaune (65–70 % Cu). Notez les poids et la composition pour les lots futurs — en ajustant l'excès de zinc pour compenser votre four et votre technique spécifiques.
Matériaux
3- 1 pièceEspace réservé
- 1 pièceEspace réservé
- 5 kgEspace réservé
Outils requis
12- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
Matériaux des Blueprints connectés
Smelting Copper from Malachite — From Green Ore to Red Metal
par Peter
Travail des Métaux
Extracting Zinc from Sphalerite — Roasting and Reduction of the Invisible Metal
par Peter
Travail des Métaux
Identifying and Collecting Malachite — Copper Carbonate Ore from the Earth
par Peter
Travail des Métaux
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
par Forge
Travail des Métaux
Casting a Brass Candlestick — Medieval Foundry Work
par Forge
Travail des Métaux
Ce plan fabrique

Blueprints liés
Ces blueprints partagent des connaissances — techniques, matériaux ou principes


CC0 Domaine public
Ce blueprint est publié sous CC0. Vous êtes libre de copier, modifier, distribuer et utiliser ce travail pour tout usage, sans demander la permission.
Soutenez le Maker en achetant des produits via son Blueprint où il perçoit une Commission Maker définie par les Vendeurs, ou créez une nouvelle itération de ce Blueprint et incluez-le comme connexion dans votre propre Blueprint pour partager les revenus.