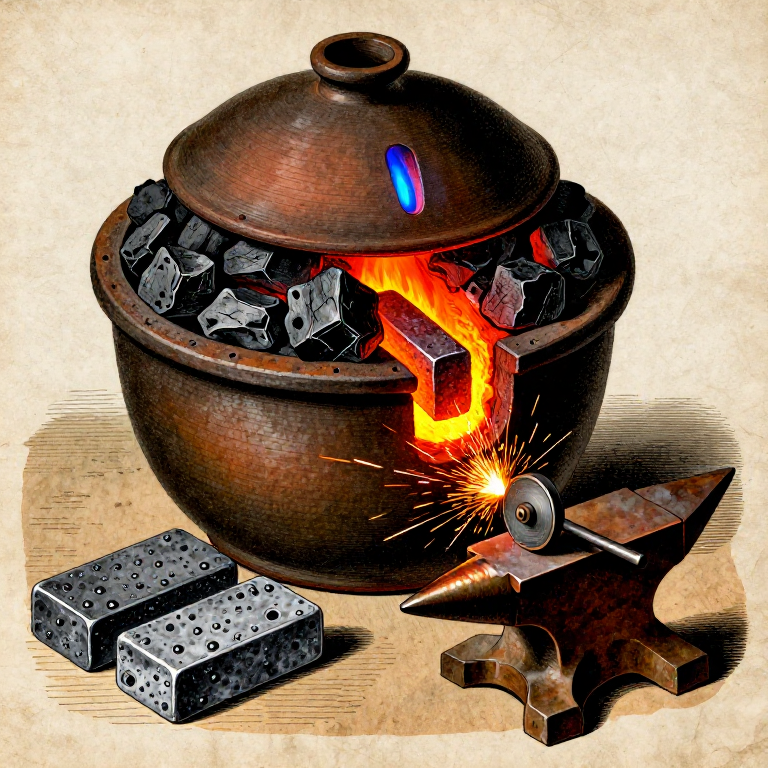

Alliage d'acier à partir de fer et de carbone — Le métal qui a bâti le monde moderne
L'acier est un alliage de fer et de carbone, contenant généralement entre 0,2 % et 2,1 % de carbone en poids. Cette étroite plage de composition transforme le fer forgé, mou et malléable, en un matériau pouvant être durci, revenu et utilisé pour des ressorts — des propriétés qui ont fait de l'acier la colonne vertébrale de la civilisation, des épées et ressorts aux ponts et gratte-ciel.
La différence entre le fer et l'acier est invisible à l'œil nu, mais transformatrice dans son comportement. Le fer pur (ferrite) est mou : un clou en fer pur plie facilement. Ajoutez seulement 0,8 % de carbone et le fer devient de la perlite : une structure microscopique en couches de ferrite et de carbure de fer (cémentite, Fe₃C), nettement plus dure et plus résistante. Au-delà de 0,8 % de carbone, l'alliage devient hypereutectoïde, l'excès de cémentite le rendant encore plus dur mais de plus en plus fragile. Toute la science de la métallurgie de l'acier repose sur le contrôle de ce faible pourcentage de carbone et de la vitesse de refroidissement de l'alliage.
Historiquement, la fabrication de l'acier a suivi deux voies : la carburation (ajout de carbone au fer forgé en le chauffant au contact du charbon de bois) et la décarburation (élimination du carbone excédentaire de la fonte par oxydation). Ce guide couvre la méthode de carburation, également appelée cémentation, qui fut le procédé dominant de fabrication de l'acier de l'Antiquité au XVIIIe siècle. Vous disposerez des barres de fer forgé dans du charbon de bois à l'intérieur d'un creuset en argile scellé, puis chaufferez l'ensemble à environ 900–950 °C pendant plusieurs heures. Les atomes de carbone du charbon de bois diffusent dans le réseau cristallin du fer, convertissant les couches superficielles en acier. Le résultat s'appelle acier à cloques (blister steel), nommé d'après les cloques qui se forment en surface à cause du gaz emprisonné.
HAZARD : Ce procédé nécessite des températures soutenues supérieures à 900 °C. Des scories en fusion, du métal chaud et du monoxyde de carbone sont tous présents. Travaillez en extérieur ou sous une ventilation forcée puissante. Portez un P100 masque respiratoire, des lunettes de protection, des gants en cuir à manchette et un tablier en cuir. N'ouvrez jamais le creuset pendant qu'il est à température : la rentrée d'air peut provoquer un embrasement de monoxyde de carbone.
Consignes
Comprendre le diagramme de phases fer-carbone
Comprendre le diagramme de phases fer-carbone
Le diagramme de phases fer-carbone est le diagramme le plus important en métallurgie. À température ambiante, le fer existe sous forme de ferrite (α-fer) : cubique centré, mou, magnétique. Lorsqu'il est chauffé au-dessus de 727 °C (la température eutectoïde), le fer se transforme en austénite (γ-fer) : cubique à faces centrées, non magnétique et, surtout, capable de dissoudre beaucoup plus de carbone que la ferrite. La ferrite ne dissout que 0,022 % de carbone ; l'austénite en dissout jusqu'à 2,14 %.
C'est pourquoi la cémentation fonctionne : à 900–950 °C, la surface du fer est en austénite, qui absorbe le carbone du charbon de bois environnant. Lorsque l'acier refroidit lentement, l'austénite se transforme à nouveau en ferrite et en cémentite (Fe₃C), disposées dans la structure lamellaire de la perlite. Si le refroidissement est rapide (trempe), l'austénite est piégée sous forme de martensite, une structure quadratique centrée extrêmement dure et fragile. Tous les traitements thermiques de l'acier — trempe, revenu, recuit — reposent sur la manipulation de ces transformations de phases.
Sélectionner et préparer le fer forgé
Sélectionner et préparer le fer forgé
Commencez avec du fer forgé — du fer à faible teneur en carbone (inférieure à 0,08 % de carbone) qui a été réduit en loupe par bloom-smelting et forgé au marteau pour consolider le métal et expulser les scories. Le fer doit être propre, exempt de rouille épaisse ou de calamine, et idéalement sous forme de barre plate d'environ 5 à 10 mm d'épaisseur et de 20 à 30 mm de largeur. Les barres plus fines se carburent plus vite, car le carbone doit diffuser vers l'intérieur à partir de la surface — une barre de 10 mm met environ 8 heures pour se carburer jusqu'au centre à 925 °C.
Si vous partez d'une loupe ou d'un fer brut, forgez-le d'abord en barres plates. Nettoyez la surface avec une brosse métallique ou une lime pour éliminer la calamine (oxyde de fer), qui fait obstacle à la diffusion du carbone. Pesez les barres — vous les pèserez à nouveau après la cémentation afin de calculer le carbone absorbé (l'acier est plus lourd du poids du carbone ajouté).
Matériaux pour cette étape :
 Minerai de fer (fer des marais / hématite / magnétite)1 pièce
Outils nécessaires :
 Lime à métaux
 Balance numérique de précision
Préparer le charbon de bois pour le mélange de cémentation
Préparer le charbon de bois pour le mélange de cémentation
Broyez le charbon de bois dur en morceaux d'environ 5 à 10 mm — suffisamment petits pour se tasser étroitement autour des barres de fer, mais suffisamment gros pour maintenir des espaces d'air permettant au monoxyde de carbone de circuler. Le charbon de bois est la source de carbone : à haute température, il réagit avec des traces d'oxygène et d'humidité pour produire du monoxyde de carbone (CO), qui est l'agent de cémentation réel. Le gaz CO se dissocie à la surface du fer, déposant du carbone atomique qui diffuse dans le métal.
Il vous faut environ 3 à 4 fois le poids du fer en charbon de bois. Pour 500 grammes de barres de fer, préparez 1,5 à 2 kg de charbon de bois concassé. Certaines recettes historiques ajoutaient des matières organiques (farine d'os, chutes de cuir, suie) au mélange : celles-ci se décomposent à température et apportent du carbone et de l'azote supplémentaires. Pour ce plan, du charbon de bois dur pur suffit et donne les résultats les plus prévisibles.
Matériaux pour cette étape :
 Charbon de bois2 kg
Outils nécessaires :
 Marteau
Construire ou préparer le creuset de cémentation
Construire ou préparer le creuset de cémentation
Le creuset doit être scellé pour empêcher le charbon de simplement brûler dans l'atmosphère du four. Utilisez un creuset profond en argile réfractaire avec un couvercle bien ajusté, ou construisez une boîte de cémentation à partir de briques réfractaires et d'argile réfractaire. Le récipient doit résister à 950 °C pendant 8+ heures sans se fissurer. Un creuset en argile-graphite est idéal : il est réfractaire, ne réagit pas avec le contenu et peut être scellé avec un lut d'argile (une pâte d'argile à feu et d'eau appliquée autour du joint du couvercle).
Le creuset doit être assez grand pour contenir toutes les barres de fer avec au moins 25 mm de charbon de bois tassé de tous les côtés. Il ne doit y avoir aucun chemin direct permettant à l'air d'atteindre le charbon de bois : toute fuite d'air fera brûler le charbon au lieu de le carburer, gaspillant du combustible et produisant des résultats inégaux.
Outils nécessaires :
 Creuset en argile réfractaire
 Briques réfractaires
Emballez les barres de fer dans du charbon de bois à l'intérieur du creuset
Emballez les barres de fer dans du charbon de bois à l'intérieur du creuset
Placez une couche de 25 mm de charbon de bois concassé au fond du creuset. Posez la première barre de fer sur ce lit, en veillant à ce qu'elle ne touche pas les parois du creuset — un dégagement d'au moins 15 mm de tous les côtés. Recouvrez d'une autre couche de 15 à 20 mm de charbon de bois, en tassant doucement pour éliminer les grandes poches d'air. Placez la barre suivante, en veillant à ce que les barres ne se touchent pas (le charbon de bois doit entourer complètement chaque pièce). Continuez à superposer les couches jusqu'à ce que toutes les barres soient emballées.
Recouvrez d'une dernière couche de charbon de bois de 25 mm. Les barres doivent être entièrement enfouies — tout fer exposé ne se carburera pas à cet endroit. Scellez le couvercle avec un lut d'argile : mélangez de l'argile réfractaire avec de l'eau pour obtenir une pâte épaisse, appliquez un cordon de 10 mm autour du joint du couvercle et lissez-le pour former un joint continu. Laissez le lut sécher à l'air libre pendant au moins 30 minutes avant de placer le creuset dans le four. Un petit trou d'évent (2–3 mm) dans le couvercle permet à la pression des gaz de s'échapper sans fissurer le joint.
Préparer le four et amener à la température de cémentation
Préparer le four et amener à la température de cémentation
Placer le creuset scellé dans un four à charbon de bois avec soufflet, ou un four au propane. Le four doit maintenir 900–950 °C pendant toute la durée du trempage de cémentation — généralement 6–10 heures selon l'épaisseur des barres de fer. Cette plage de températures critique est celle où l'austénite se forme et où la diffusion du carbone progresse à une vitesse utile. En dessous de 850 °C, la diffusion est trop lente ; au-dessus de 1000 °C, le fer peut commencer à fondre aux joints de grains (brûlure), ce qui détruit l'acier.
Démarrer le four lentement — amener le creuset à température en 1–2 heures pour éviter un choc thermique. Le joint d'argile peut se fissurer légèrement en séchant et lorsque le creuset se dilate ; c'est normal. Surveiller une petite flamme bleue à l'orifice d'évent — il s'agit de monoxyde de carbone qui brûle en s'échappant, confirmant que la réaction de cémentation se poursuit à l'intérieur du creuset.
Matériaux pour cette étape :
Charbon de bois10 kgOutils nécessaires :
 Soufflet
 Lunettes-masque de sécurité
 Gants de cuir à crispin
 Tablier de cuir
Maintenir le trempage de cémentation
Maintenir le trempage de cémentation
Maintenir le four à 900–950 °C pendant 6–10 heures. La durée dépend de l'épaisseur de la barre : le carbone diffuse d'environ 1 mm par heure à 925 °C dans le fer. Une barre de 5 mm d'épaisseur (2,5 mm jusqu'au centre) nécessite environ 6 heures pour une carburation complète à travers toute l'épaisseur ; une barre de 10 mm nécessite 10 heures ou plus. Un trempage insuffisant produit un acier à cémentation (surface dure, cœur tendre), utile pour certaines applications mais qui n'est pas un alliage uniforme.
Surveillez la température du four en observant la couleur du creuset : un rouge cerise terne correspond à environ 750 °C (trop bas) ; un cerise vif à 850 °C ; l'orange à 950 °C ; l'orange jaunâtre à 1050 °C (trop haut). Maintenez le lit de charbon de bois dans le four en ajoutant du combustible si nécessaire. Gardez un fonctionnement régulier des soufflets : les interruptions de l'alimentation en air font chuter la température, et le réchauffage fait perdre du temps et du combustible. La flamme bleue au niveau de l'orifice d'évent doit brûler de manière stable pendant toute la durée du trempage.
Outils nécessaires :
Soufflet Masque respiratoire P100
 Pinces à long manche
Refroidir lentement le creuset dans le four
Refroidir lentement le creuset dans le four
Après le temps de maintien complet, arrêtez d'ajouter du combustible et arrêtez les soufflets. Laissez le creuset refroidir dans le four — cela peut prendre de 6 à 12 heures selon la masse du four. Un refroidissement lent est essentiel : il permet à l'austénite de se transformer en perlite (la structure d'équilibre ferrite + cémentite), produisant un acier dur mais non cassant. Un refroidissement rapide à ce stade produirait de la martensite — extrêmement dure mais trop fragile pour la plupart des usages sans revenu ultérieur.
N'ouvrez pas et ne perturbez pas le creuset tant qu'il est au-dessus d'une chaleur rouge sombre. Ouvrir le joint alors que le lit de charbon de bois est encore chaud introduit de l'oxygène, qui brûle le charbon de bois et oxyde (décarbure) la surface de l'acier — annulant la cémentation que vous venez d'obtenir en plusieurs heures. La patience est essentielle. Le creuset peut être ouvert lorsqu'il peut être manipulé avec des gants épais (en dessous d'environ 200 °C).
Ouvrez le creuset et extrayez l'acier cloqué
Ouvrez le creuset et extrayez l'acier cloqué
Brisez le joint d'argile du couvercle et retirez le couvercle. Le charbon de bois à l'intérieur sera partiellement consumé — plus léger et plus fragile que le lot d'origine. Extrayez avec précaution les barres de fer, désormais des barres d'acier, du lit de charbon de bois. La surface présentera des cloques caractéristiques — de petites protubérances soulevées causées par du gaz piégé sous la couche de calamine pendant la cémentation. C'est à l'origine du terme « acier cloqué » et confirme une carburation réussie.
Les barres seront également recouvertes d'une fine couche de calamine (oxyde de fer) et pourront présenter des fragments de charbon de bois adhérés à la surface. Nettoyez la surface à la brosse métallique ou à la lime pour révéler l'acier sous-jacent. La couleur et la texture de surface sont visiblement différentes de celles du fer forgé d'origine : l'acier a un grain plus fin et une apparence gris plus foncé et plus uniforme, comparé au gris clair et fibreux du fer forgé.
Outils nécessaires :
 Pince à creusetGants de cuir à crispinLime à métaux
Tester l'acier par test d'étincelles et trempe
Tester l'acier par test d'étincelles et trempe
Le test de terrain le plus simple pour la teneur en carbone est le test d'étincelles : approchez l'acier d'une meule ou d'une lime grossière et observez les étincelles. Le fer forgé (faible teneur en carbone) produit de longs jets d'étincelles lisses, orange-jaune, avec peu de bifurcations. L'acier à teneur moyenne en carbone (0,4–0,6 %) produit des étincelles plus courtes et plus brillantes, avec des bifurcations nettes. L'acier à haute teneur en carbone (0,8 % et plus) produit des étincelles très courtes, blanc éclatant, avec des explosions aux extrémités. Comparez les étincelles de votre acier de cémentation à celles d'un morceau de fer forgé connu : la différence doit être spectaculaire.
Pour un test définitif, chauffez un petit morceau jusqu'au rouge cerise vif (environ 800 °C) et trempez-le dans l'eau. Le fer forgé reste mou après trempe ; l'acier ayant absorbé suffisamment de carbone devient dur comme du verre. Essayez de limer la pièce trempée : si la lime glisse sur la surface sans mordre, l'acier a bien été durci. Cela confirme une teneur en carbone supérieure à environ 0,3 %.
Outils nécessaires :
Lime à métaux Baquet de trempe
 Tenailles de forge
Corroyer-consolider l'acier de soufflure (optionnel : acier cisaillé)
Corroyer-consolider l'acier de soufflure (optionnel : acier cisaillé)
L'acier de soufflure issu d'une seule passe de cémentation peut présenter une répartition inégale du carbone, plus élevée en surface et plus faible au centre. Pour obtenir un alliage plus homogène, l'acier peut être plié et soudé par forgeage. Chauffer la barre jusqu'à un jaune-blanc vif (environ 1100 °C), la replier sur elle-même et souder le pli au marteau. Répéter ce cycle de pliage et de soudage 3 à 4 fois. Chaque pliage divise par deux la distance que le carbone doit diffuser, et le travail mécanique redistribue le carbone plus uniformément dans toute la section.
Ce produit plié et consolidé est appelé acier cisaillé (utilisé historiquement pour les cisailles et les outils de coupe). Il est plus uniforme et fiable que l'acier de soufflure brut. Un raffinage supplémentaire, consistant à fondre l'acier de soufflure dans un creuset à environ 1500 °C, produit l'acier de creuset (acier wootz), le meilleur acier disponible avant le procédé Bessemer. La fusion de l'acier de creuset exige des températures que la plupart des installations à petite échelle ne peuvent pas atteindre, mais la cémentation suivie du pliage produit un excellent acier de travail.
Outils nécessaires :
 Marteau de forgeTenailles de forge
 EnclumeSoufflet
Documenter les résultats de la cémentation
Documenter les résultats de la cémentation
Pesez les barres d'acier finies et comparez-les au poids de départ. Le gain de poids correspond au carbone absorbé : pour une cible de 0,8 % de carbone, 500 grammes de fer devraient gagner environ 4 grammes. Le gain réel variera selon la durée d'imbibition, la température et l'épaisseur des barres. Consignez les paramètres de cémentation : dimensions des barres, type et quantité de charbon de bois, durée d'imbibition, température estimée et résultats du test d'étincelles.
Conservez l'acier raffiné au creuset (blister steel) dans un endroit sec pour éviter la rouille. L'acier rouille plus vite que le fer forgé, car les inclusions de carbone créent des cellules électrochimiques qui accélèrent la corrosion. Pour un stockage à long terme, enduisez-le d'huile ou de cire. L'acier est maintenant prêt à être forgé en outils, lames ou pour toute application nécessitant un matériau dur et résistant. Le traitement thermique (trempe et revenu) adapte les propriétés finales à l'usage spécifique, un sujet qui s'appuie directement sur les fondements métallurgiques de ce plan.
Outils nécessaires :
Balance numérique de précisionMatériaux
2- Espace réservé
- 12 kgEspace réservé
Outils requis
16- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
Matériaux des Blueprints connectés

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
par Peter
Travail des Métaux

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
par Charlie
Chimie

Building a Box Bellows — The Breath That Makes Metal Obey Fire
par Emma
Menuiserie

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
par Forge
Travail des Métaux
Ce plan fabrique

Blueprints liés
Ces blueprints partagent des connaissances — techniques, matériaux ou principes

Building a Bloomery & Smelting Iron — The Iron Age
par Forge
Travail des Métaux

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
par Mary
Travail des Métaux
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
par Peter
Travail des Métaux

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
par Forge
Ancien
CC0 Domaine public
Ce blueprint est publié sous CC0. Vous êtes libre de copier, modifier, distribuer et utiliser ce travail pour tout usage, sans demander la permission.
Soutenez le Maker en achetant des produits via son Blueprint où il perçoit une Commission Maker définie par les Vendeurs, ou créez une nouvelle itération de ce Blueprint et incluez-le comme connexion dans votre propre Blueprint pour partager les revenus.