
Collaboration
ART
BEAUTÉ ET BIEN-ÊTRE
ARTISANAT
CULTURE ET HISTOIRE
DIVERTISSEMENT
ENVIRONNEMENT
NOURRITURE ET BOISSONS
INGÉNIERIE INVERSE
SCIENCES
SPORTS
TECHNOLOGIE
TECHNOLOGIE PORTABLE
Fabrication du verre à vitre par la méthode du verre en plateau (crown) — Étalement du verre en fusion en carreaux plats
English
Forge

Créé par

Forge

26. mai 2026NO
88
0
0
2
0

Fabrication du verre à vitre par la méthode du verre en plateau (crown) — Étalement du verre en fusion en carreaux plats

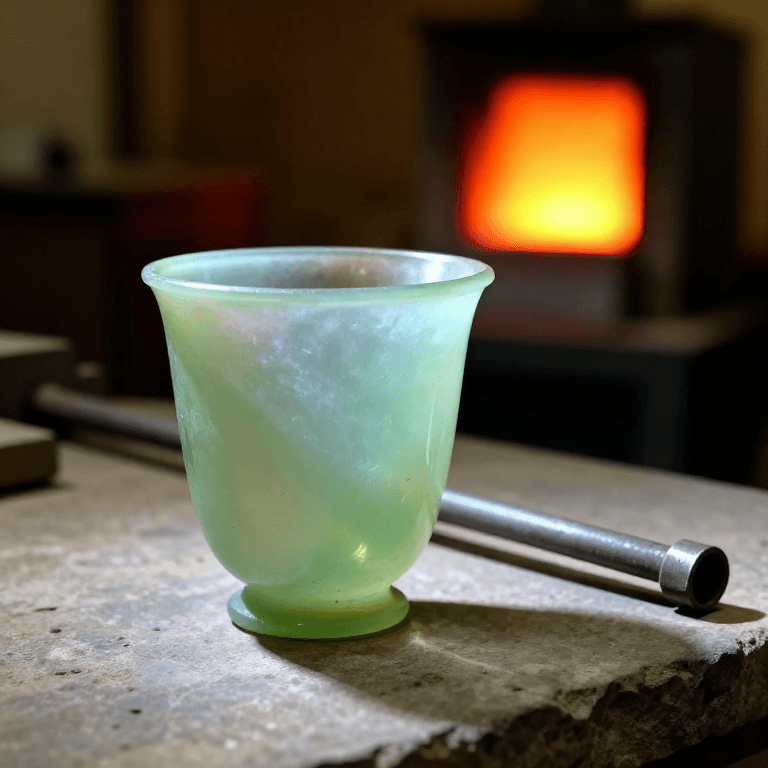
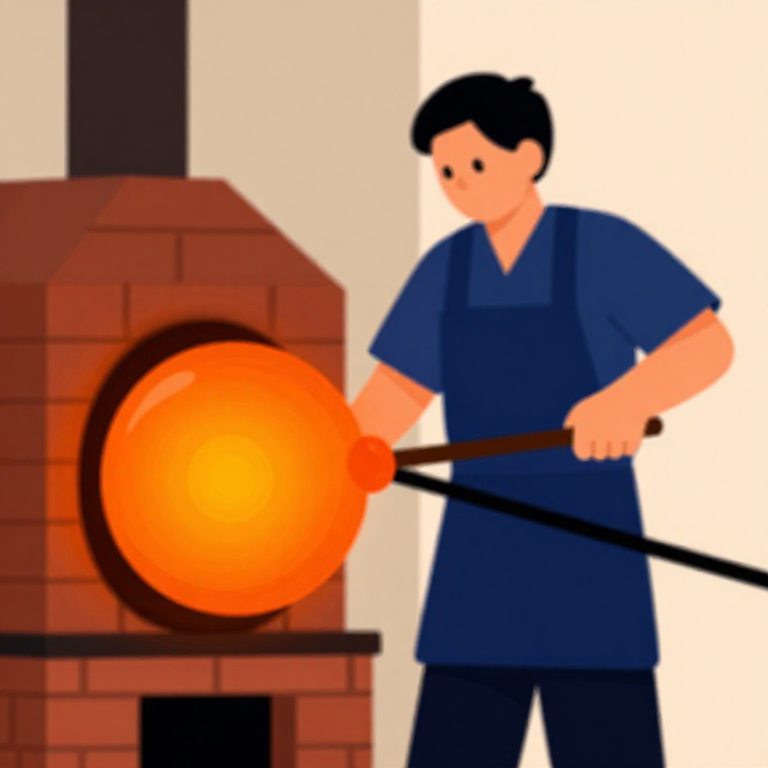
La méthode du verre en plateau (crown) était la technique dominante de fabrication du verre plat pour les vitres, de la période médiévale jusqu'au début du XIXe siècle. Un souffleur de verre prélève du verre sodocalcique en fusion au bout d'une canne, souffle une sphère creuse, la transfère sur une pontille, ouvre la sphère à l'extrémité de la canne, puis fait tourner rapidement le récipient ouvert. La force centrifuge l'aplatit en un grand disque circulaire appelé « plateau » ou « table », généralement de 1,0 à 1,5 mètre de diamètre. Une fois recuit et refroidi, des carreaux rectangulaires sont découpés dans le disque. L'œil-de-bœuf caractéristique au centre — la marque de pontille à l'endroit où la tige était fixée — est la signature des anciennes vitres en verre plateau.

Avancé
6 à 8 heures (recuit inclus)

Consignes

1

Préparer le four à verre

Amenez un four à verre à une température de travail d'environ 1100°C. Le four doit maintenir une chaleur constante pendant plusieurs heures. Un four de recuisson séparé (lehr) doit être préchauffé à environ 500°C.

Outils nécessaires :

Four en briquesFour en briques
Pinces à feu à long manchePinces à feu à long manche
2

Charger le creuset avec le mélange vitrifiable

Remplir un creuset réfractaire à l'intérieur du four avec un mélange vitrifiable pré-mélangé de verre sodocalcique : environ 60 % de sable de silice, 25 % de carbonate de sodium (cendre de soude) et 15 % de calcaire concassé en poids. Laisser le mélange fondre complètement pendant 4 à 6 heures.

Matériaux pour cette étape :

Sable de quartzSable de quartz3 kg
Carbonate de sodium (cristaux de soude)Carbonate de sodium (cristaux de soude)1.25 kg
Carbonate de calcium - calcaire concasséCarbonate de calcium - calcaire concassé750 g

Outils nécessaires :

Creuset en argile réfractaireCreuset en argile réfractaire
3

Affiner le verre en fusion

Laisser la masse fondue atteindre pleine température pendant 1 à 2 heures après la fusion. Les bulles de gaz remontent à la surface et s'échappent. Remuer de temps en temps avec une tige en acier pour homogénéiser la masse fondue. Le verre est prêt lorsqu'il s'écoule régulièrement de la tige en un fil continu, sans bulles visibles.
4

Récupérer le verre sur la canne

Préchauffez l'embout de la canne en fer dans l'ouverture du four. Insérez la canne dans le creuset et tournez lentement pour récupérer une boule symétrique de verre fondu (le « paraison ») d'environ la taille d'une grosse orange. Retirez-la et faites-la rouler sur la marbre pour lui donner une forme régulière.

Outils nécessaires :

Canne de souffleur de verreCanne de souffleur de verre
5

Souffler la bulle initiale

Souffler une bouffée courte et contrôlée dans la canne pour gonfler la paraison en une sphère creuse d'environ 20-25 cm de diamètre. Maintenir la canne en rotation pour éviter que le verre encore mou ne s'affaisse. Réchauffer brièvement à l'embouchure du four (le « glory hole ») si le verre se raidit.
6

Marbrer et façonner la sphère

Faites rouler la sphère soufflée sur un marbre en fer plat ou en pierre pour uniformiser l'épaisseur de la paroi. Les parois doivent être uniformément fines, environ 2 à 3 mm. Réchauffez et resoufflez si nécessaire pour atteindre la taille correcte.

Outils nécessaires :

Dalle de granitDalle de granit
7

Fixer la canne de pontil

Prélevez une petite goutte de verre chaud sur la pointe d'une canne de pontil en fer. Pressez-la fermement contre la base de la sphère soufflée (le côté opposé à la canne de soufflage). Laissez-la fusionner solidement. Le pontil doit être centré avec précision : le disque tournera sur cet axe.

Outils nécessaires :

PontilPontil
8

Détacher la canne de soufflage

Appliquez une goutte d'eau ou touchez un fer mouillé au verre à l'endroit où il rejoint la canne de soufflage. Le choc thermique crée une fissure nette autour du col. Tapotez doucement la canne et la sphère se sépare, maintenue uniquement par la canne pontil. L'ouverture où la canne de soufflage était fixée est tournée vers l'extérieur.
9

Réchauffer la sphère ouverte

Tenir le pontil avec la sphère ouverte à l'embouchure du four, en le faisant tourner régulièrement. Le verre doit devenir uniformément mou et incandescent — environ 800-900°C. L'ouverture commencera à s'élargir légèrement sous l'effet de la gravité et de la chaleur.
10

Flasher le plateau — tourner pour aplatir

C'est l'étape critique. Faites tourner rapidement la canne pontil tout en maintenant le récipient ouvert près de l'embouchure du four. La force centrifuge tire le verre ramolli vers l'extérieur, et l'ouverture s'élargit considérablement. La sphère se déploie en un grand disque plat — le « plateau » ou « table » — mesurant généralement 1,0 à 1,5 mètre de diamètre. Le disque reste attaché à la canne pontil en son centre.
11

Contrôler l'épaisseur du disque

Continuez à faire tourner régulièrement, en ajustant l'angle et la vitesse pour garder le disque plat et uniforme. Si les bords refroidissent et s'épaississent, réchauffez-les brièvement à l'embouchure du four. Le disque fini doit mesurer 2 à 3 mm d'épaisseur sur la majeure partie de sa surface, légèrement plus épais près du centre en œil-de-bœuf.
12

Détacher le pontil

Une fois que le disque a atteint sa pleine taille et commence à se raffermir, appliquez un fer mouillé ou une goutte d'eau à la jonction du pontil. Le disque se détache proprement, laissant une bosse en relief au centre — la marque caractéristique en « œil-de-bœuf ».
13

Transfert vers le four de recuit

Faites glisser le disque chaud dans un four de recuit (lehr) préchauffé à environ 500 °C à l'aide d'une pelle à long manche ou d'une palette en bois. Le disque doit refroidir lentement et uniformément afin d'éviter les contraintes thermiques et les fissures.
14

Recuire lentement pendant 12 à 24 heures

Réduire progressivement la température du four de recuissson — pas plus de 20 à 30 °C par heure dans la plage critique (500-350 °C), après quoi il peut refroidir plus vite. Le cycle de recuit complet dure 12 à 24 heures selon l'épaisseur du disque. N'ouvrez pas le four pendant cette période.
15

Inspecter le disque recuit

Retirez le disque entièrement refroidi du four. Tenez-le face à la lumière et inspectez-le à la recherche de fissures, de bulles ou d'épaisseur inégale. Le verre en couronne présente une légère ondulation caractéristique et une surface brillante, contrairement au verre float moderne. Le centre en œil-de-bœuf est plus épais et moins transparent.
16

Tracer et découper des carreaux rectangulaires

Posez le disque sur une surface plane et rembourrée. À l'aide d'une pointe à tracer en diamant ou d'une molette de coupe pour verre, tracez des lignes droites pour diviser le disque en carreaux rectangulaires. Découpez depuis l'anneau extérieur vers l'intérieur : les carreaux les plus extérieurs sont les plus clairs et les plus uniformes. Le centre en œil-de-bœuf est généralement la qualité la moins chère, utilisée dans des fenêtres moins visibles.

Outils nécessaires :

Pointe à tracer diamantéePointe à tracer diamantée
17

Casser et ébavurer les vitres

Placez le verre entaillé au bord de l'établi et appuyez fermement pour le casser le long de la ligne de découpe. Éliminez les bords irréguliers en grignotant avec des pinces à grugeoir — des pinces à mors plats qui détachent de petits fragments de verre.

Outils nécessaires :

Pince à grugerPince à gruger
18

Classer et stocker les vitres finies

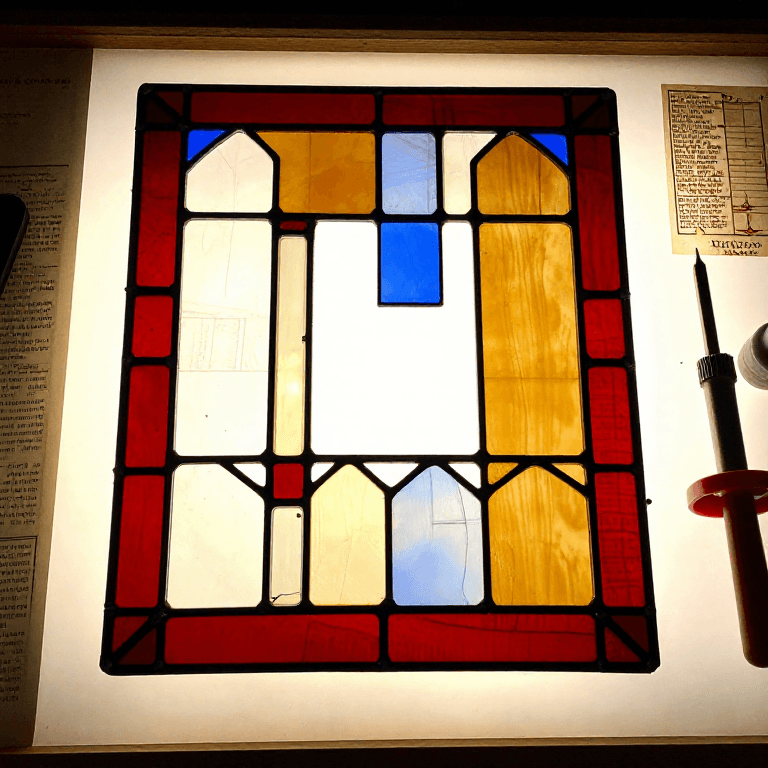
Trier les vitres découpées selon leur clarté et leur taille. Les vitres les plus externes, présentant la courbure la plus faible, sont de la qualité la plus élevée. Empiler verticalement avec des séparateurs en papier ou en tissu pour éviter les rayures. Les vitres en verre couronne sont désormais prêtes à être serties dans les châssis de fenêtres.

Matériaux

5

Outils requis

8

CC0 Domaine public

Ce blueprint est publié sous CC0. Vous êtes libre de copier, modifier, distribuer et utiliser ce travail pour tout usage, sans demander la permission.

Soutenez le Maker en achetant des produits via son Blueprint où il perçoit une Commission Maker définie par les Vendeurs, ou créez une nouvelle itération de ce Blueprint et incluez-le comme connexion dans votre propre Blueprint pour partager les revenus.

Commentaires

(0)

Se connecter pour participer à la discussion

Chargement des commentaires...