
Fonte de l'acier tamahagane dans un four tatara — Sidérurgie traditionnelle japonaise
Consignes
Construire le four Tatara
Construire le four Tatara
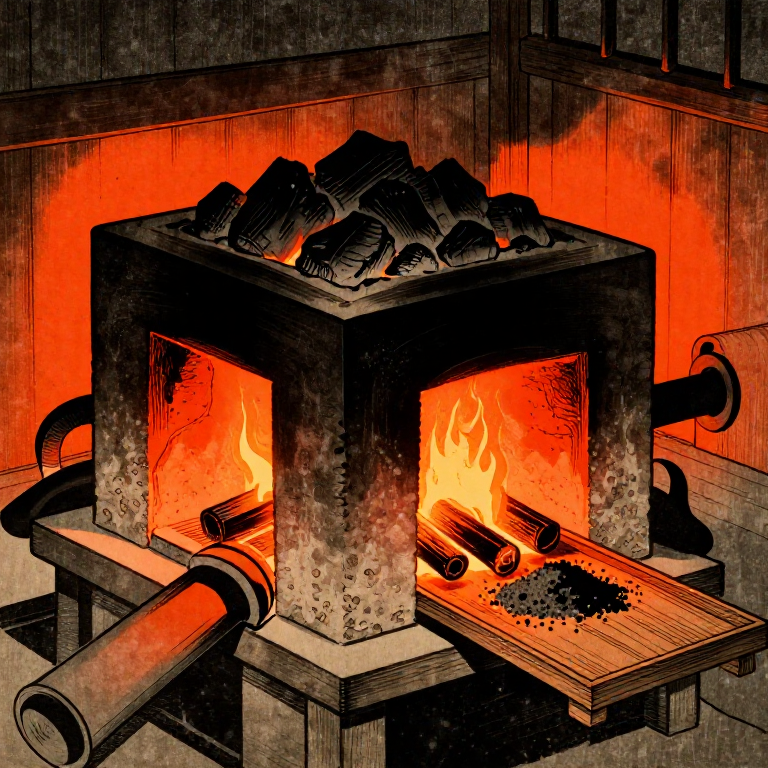
Construire un four rectangulaire en caisson d'environ 120 cm de long, 40 cm de large et 120 cm de haut, en argile réfractaire mélangée à de la paille de riz pour une résistance au choc thermique. Les parois doivent avoir une épaisseur de 10 à 15 cm. Construire le four sur un lit de sable surélevé qui permet à l'humidité de s'écouler, afin d'éviter les explosions de vapeur pendant la cuisson. Installer des trous de tuyère (orifices d'entrée d'air) le long des deux grands côtés, à intervalles de 15 à 20 cm, positionnés à 10 à 15 cm au-dessus de la base. Ces trous accueillent les buses des soufflets fuigo. Laisser le four sécher complètement pendant au moins une semaine avant la première cuisson, afin d'éviter les fissures dues à l'humidité résiduelle.
Matériaux pour cette étape :
 Charbon de bois concassé12-15 kg kg
 Argile sauvage50-60 kg for furnace construction kg
 Sable fin20 kg kg
Préchauffer et charger le four
Préchauffer et charger le four
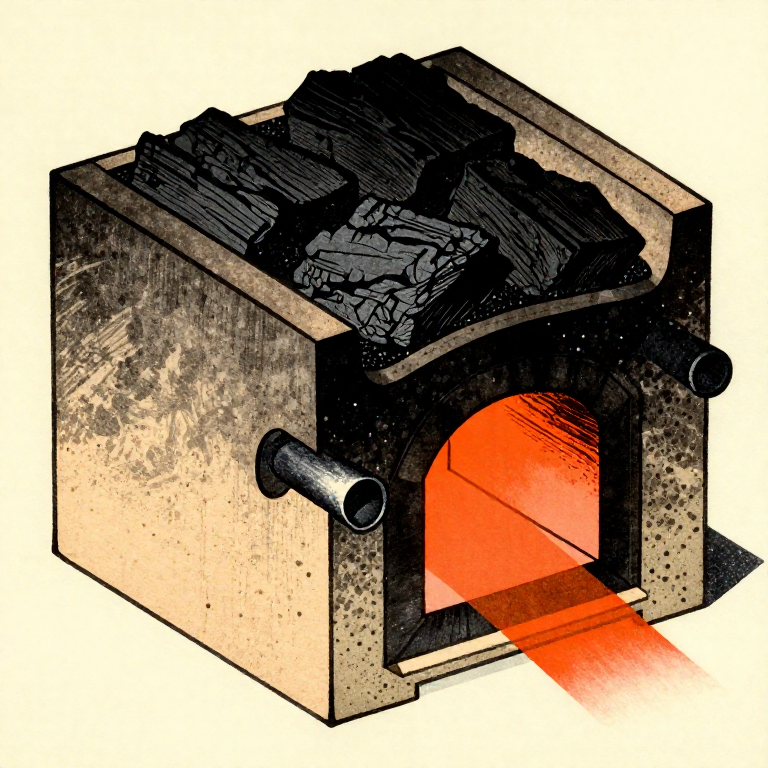
Remplissez le four de charbon de bois et allumez-le. Actionnez les soufflets en continu pour porter la température intérieure au-dessus de 1200 degrés C. Le lit de charbon de bois doit être incandescent, presque blanc, avant d'ajouter le sable ferrugineux. Commencez le chargement en alternant des couches de charbon de bois concassé et de sable ferrugineux satetsu par l'ouverture supérieure. Ajoutez environ 2 à 3 kg de sable ferrugineux par charge, suivis d'une couche de charbon de bois. Chaque cycle de charge prend environ 30 minutes. Le monoxyde de carbone produit par la combustion du charbon de bois réduit l'oxyde de fer (Fe2O3) du sable en fer métallique, lequel absorbe le carbone du charbon de bois en descendant dans le four.
Maintenir la fonte pendant trois jours
Maintenir la fonte pendant trois jours
Poursuivre le cycle de chargement pendant environ 72 heures sans interruption, en ajoutant du sable de fer et du charbon de bois toutes les 30 minutes. Le soufflet doit fonctionner en continu pour maintenir la température. Les scories (un silicate de fer vitreux) s'accumulent à la base et doivent être périodiquement évacuées par un trou situé au fond du four. La couleur des scories indique les conditions du four : des scories sombres et fluides signifient une bonne réduction, tandis que des scories épaisses et pâteuses indiquent que la température est trop basse. Au fur et à mesure que la fonte progresse, le fer réduit et l'acier s'accumulent sous la forme d'une grande masse appelée kera au fond du four.
Ouvrir le fourneau et extraire la kera
Ouvrir le fourneau et extraire la kera
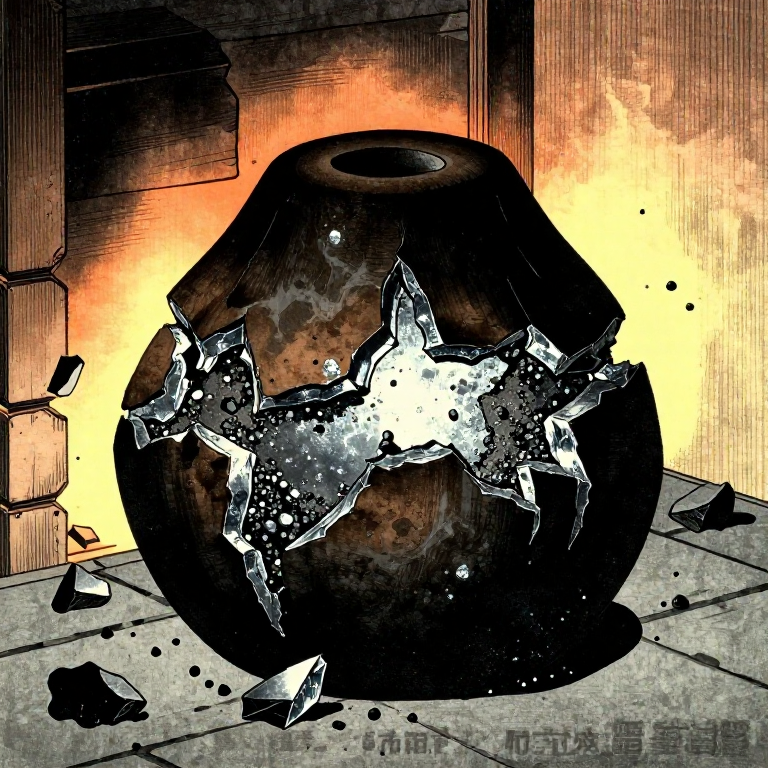
Après la dernière charge, laisser le fourneau refroidir pendant plusieurs heures. Briser ensuite la paroi avant à l'aide de masses pour extraire la kera, une masse brute d'acier et de fer mélangés pesant 2-3 kg à partir de 8-10 kg de sable de fer. La kera contient des zones de teneur en carbone différente : le tamahagane à haute teneur en carbone (1,0-1,5 % C) se trouve dans les parties supérieures où le contact avec le charbon de bois était le plus important, tandis que le fer à faible teneur en carbone (hocho-tetsu) se rassemble au fond. La kera est brisée à l'aide de masses pour révéler la structure interne.
Trier et classer l'acier
Trier et classer l'acier
Brisez le kera en morceaux de la taille d'un poing à l'aide d'une lourde masse. Examinez les surfaces de rupture pour classer l'acier selon sa teneur en carbone. Le tamahagane à haute teneur en carbone présente une surface de rupture cristalline brillante et à grain fin, de couleur blanc argenté. Le fer à faible teneur en carbone montre une rupture plus fibreuse et grise. L'acier à teneur moyenne en carbone se situe entre ces deux types. Triez les morceaux en tas séparés selon leur qualité. Les morceaux à haute teneur en carbone (hagane) formeront le tranchant des lames, tandis que les morceaux à faible teneur en carbone (shingane) deviendront le cœur souple. Un cycle typique de tatara produit environ 1 à 2 kg de tamahagane utilisable à partir du kera d'origine, représentant l'acier de la plus haute qualité adapté à la forge des lames.
Matériaux
7- 12-15 kg kgEspace réservé
- 50-60 kg for furnace construction kgEspace réservé
- 20 kg kgEspace réservé
- 8-10 kg pièceEspace réservé
- 2-3 kg pièceEspace réservé
- 20 kg pièceEspace réservé
- 1 pièceEspace réservé
Outils requis
6- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
Matériaux des Blueprints connectés

Building a Box Bellows — The Breath That Makes Metal Obey Fire
par Emma
Menuiserie

Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
par Mary
Travail des Métaux

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
par Peter
Travail des Métaux
Ce plan fabrique
CC0 Domaine public
Ce blueprint est publié sous CC0. Vous êtes libre de copier, modifier, distribuer et utiliser ce travail pour tout usage, sans demander la permission.
Soutenez le Maker en achetant des produits via son Blueprint où il perçoit une Commission Maker définie par les Vendeurs, ou créez une nouvelle itération de ce Blueprint et incluez-le comme connexion dans votre propre Blueprint pour partager les revenus.