ART
BEAUTÉ ET BIEN-ÊTRE
ARTISANAT
CULTURE ET HISTOIRE
DIVERTISSEMENT
ENVIRONNEMENT
NOURRITURE ET BOISSONS
INGÉNIERIE INVERSE
SCIENCES
SPORTS
TECHNOLOGIE
TECHNOLOGIE PORTABLE
English


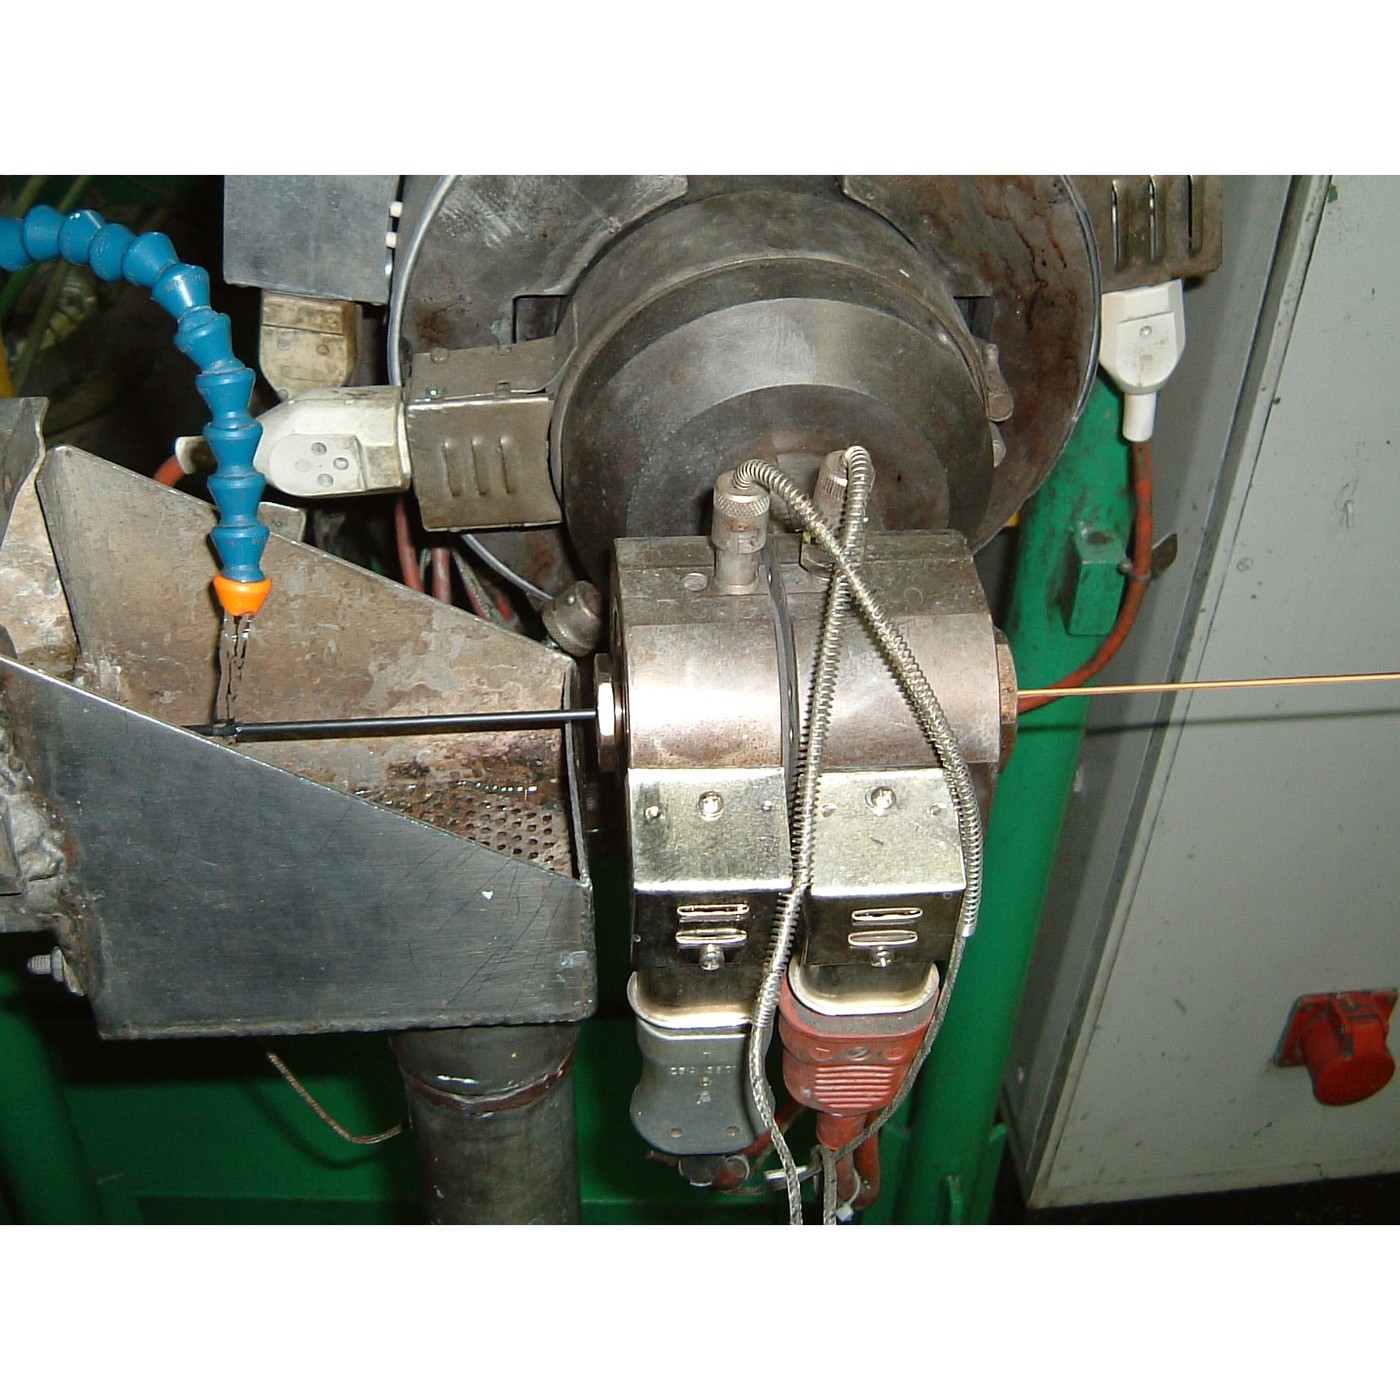
Extrusion d'un profilé et soufflage de film
Le moulage fabrique une pièce à la fois et nécessite un outillage pour chacune. L'extrusion fait l'inverse : une seule filière produit une longueur continue de section constante, aussi longtemps qu'on l'alimente, et le coût de l'outillage se répartit sur des kilomètres plutôt que sur des pièces.
Tuyau, cadre de fenêtre, isolant de câble, filament, tuyau d'arrosage, joint d'étanchéité, la feuille à partir de laquelle part le thermoformage sous vide de l'étape 2, et — après un nouveau parcours — le film d'emballage le plus fin au monde sortent tous d'une extrudeuse.
Le piège est que **la filière ne détermine pas la forme**. Le polymère se rétracte à sa sortie — le gonflement en filière — et le tire-bouchon l'étire à nouveau. Obtenir une section juste revient à usiner la filière de façon erronée, exactement de la manière qui annule les deux effets.
Intermédiaire
Environ 3 heures
Consignes
1
1
Regardez le gonflement se produire sur une machine que vous possédez déjà
Regardez le gonflement se produire sur une machine que vous possédez déjà
Une buse d'imprimante 3D est une filière d'extrusion, et elle gonfle comme une telle. C'est la démonstration la plus propre disponible sur un établi.
Chauffez le hot end à la température d'impression avec la buse dégagée du plateau, puis extrudez lentement dans l'air. Attrapez le filament, laissez-le refroidir et mesurez-le avec le micromètre.
Il est **plus grand que la buse**. Une buse de 0,4 mm donne généralement un filament libre de 0,45 à 0,55 mm, selon le polymère et la température. Faites-le pour PLA, PETG et ABS et tabulez le taux de gonflement pour chacun.
Modifiez ensuite les conditions et observez l'évolution du taux :
- **Extrudez plus vite.** Le gonflement augmente, car les chaînes sont plus fortement étirées dans la filière et se détendent davantage.
- **Extrudez plus chaud.** Le gonflement diminue, car les chaînes ont le temps de se relaxer avant de se figer.
Annulez maintenant cet effet. Extrudez dans l'air et, à l'aide de pincettes, tirez le filament plus vite qu'il ne sort. Mesurez à nouveau : le filament est plus fin que la buse. C'est le **draw-down**, et dans une ligne réelle, c'est exactement ce que fait le tire-filage à une vitesse contrôlée.
Ces deux effets, en opposition, constituent l'essentiel du contrôle de l'extrusion de profilés. L'étape 4 chiffre la combinaison.
Matériaux pour cette étape :
 Filament PLA1 pièce
 Filament PETG1 pièce
 Filament ABS1 pièce
Outils nécessaires :
 Imprimante 3D
 Micromètre
 Pied à coulisse numérique 6 pouces
 Thermomètre infrarouge
 Chronomètre
 Pince brucelles à pointes fines
 Lunettes de sécurité
 Cahier de laboratoire (avec copie)
2
2
Tirer un profil et trouver la filière
Tirer un profil et trouver la filière
Réalisez maintenant une section profilée plutôt qu'une section ronde. Il vous faut une petite filière : une plaque avec une fente ou une croix découpée à travers, montée à l'endroit où le filament sort.
La version la moins coûteuse et fonctionnelle est une **plaque de filière pour buse d'imprimante 3D** : une fine plaque de laiton ou d'aluminium, percée et limée avec une fente de 2 mm, maintenue à un millimètre sous la buse dans un étau afin que l'extrudat soit forcé à travers elle. C'est rudimentaire, chaud et délicat, mais cela illustre les deux points essentiels.
**La portée (le méplat).** La section parallèle de la filière, après le cône d'entrée. Une portée courte donne davantage de gonflement et une surface plus rugueuse ; une portée plus longue laisse les chaînes se détendre à l'intérieur de la filière et produit une section plus régulière et plus précise. Réalisez deux plaques, l'une avec une portée de 1 mm et l'autre de 4 mm, puis comparez les extrudats.
**Écoulement inégal.** Extrudez à travers une fente plus large à une extrémité. La masse fondue sort plus vite là où la filière est plus ouverte, si bien que le profil se courbe du côté le plus lent à sa sortie. Tout profil asymétrique présente ce phénomène, et une filière réelle est usinée avec des longueurs de portée volontairement inégales pour équilibrer l'écoulement, ce qui explique pourquoi une filière d'extrusion est réglée à la main sur la machine et non finie à l'étape CAD.
Refroidissez l'extrudat comme le ferait une ligne industrielle : faites-le passer dans un bac peu profond d'eau, à quelques centimètres de la filière. Notez qu'un refroidissement trop rapide fige l'extérieur alors que l'intérieur continue de se rétracter, et la section se courbe.
Polymère fondu à 200–260 °C, plaque de laiton chaude et eau à proximité immédiate. Écran facial, gants, étau stable, et ne rattrapez jamais un filament chaud qui tombe avec les mains.
Matériaux pour cette étape :
Filament PLA1 pièce Tôle d'aluminium1 pièce
Outils nécessaires :
Imprimante 3D Limes (lime à main)
 Jeu de limes
 Perceuse à colonne
 Étau d'établiPied à coulisse numérique 6 poucesMicromètreThermomètre infrarouge
 Écran facialLunettes de sécurité
 Gants de travail en cuir
 Sorbonne (à extraction)Cahier de laboratoire (avec copie)
3
3
Soufflez un film et sentez la différence que fait l'orientation
Soufflez un film et sentez la différence que fait l'orientation
Le film soufflé est une extrusion avec l'étirage poussé à fond : la matière fondue quitte une filière annulaire sous forme de fin tube, de l'air le gonfle à plusieurs fois son diamètre tandis qu'un rouleau de tirage l'entraîne vers le haut à une vitesse bien supérieure à celle de sa sortie. Il se fige en plein air, étiré dans les deux sens à la fois.
On ne peut pas souffler de film sur un établi, mais on peut produire la *propriété* qu'il possède et prouver qu'elle compte, ce qui est la partie qui vaut la peine d'être connue.
Prenez un sac de caisse ou un morceau de film d'emballage. Découpez deux bandes, l'une dans le sens du rouleau et l'autre en travers — le sens du rouleau est généralement évident d'après les lignes de pliure ou l'impression.
Déchirez les deux à la main. L'une se déchire proprement et facilement en ligne droite ; l'autre résiste et dévie. Tirez ensuite les deux jusqu'à la rupture avec le peson à ressort et notez la force.
Cette différence est **l'orientation** : les chaînes sont davantage alignées dans une direction que dans l'autre, de sorte que le film est résistant selon ces chaînes et se fend entre elles. Un sac qui se déchire magnifiquement sur sa longueur et pas en travers est un sac dont le taux de soufflage et l'étirage n'étaient pas équilibrés.
Refaites maintenant le même essai sur un morceau de film **coulé** — film cling, ou une feuille découpée dans le stock de l'échelon de thermoformage sous vide. Il se comporte de façon beaucoup plus uniforme dans les deux directions, et il est aussi plus faible. C'est le compromis : l'orientation apporte de la résistance dans la direction où on l'oriente, et la retire à l'autre.
Gardez ce résultat en tête. L'échelon suivant va beaucoup plus loin et en fait une bouteille.
Outils nécessaires :
 Dynamomètre (peson à ressort)Pied à coulisse numérique 6 poucesMicromètre
 Règle
 Cutter de précision
 Microscope numérique
 Papier millimétréLunettes de sécuritéCahier de laboratoire (avec copie)
 Feuille de polypropylène (A4)
 Film de polyéthylène
4
4
Gonflement, étirage et épaisseur du film
Gonflement, étirage et épaisseur du film
Chargement du notebook Jupyter…
Outils nécessaires :
Papier millimétré5
5
Historique et contexte
Historique et contexte
**Attribution, énoncée honnêtement.** Aucun brevet unique n'est revendiqué pour cet échelon. L'extrusion à vis des plastiques est issue de l'industrie du caoutchouc au cours du XIXe siècle et était solidement établie dès les années 1930, et le catalogue retient déjà l'échelon de l'extrusion de tuyaux en plomb comme ancêtre dans le travail des métaux. Des dizaines de dépôts couvrent des filières, des vis et des compensations de gonflement en filière particulières ; aucun d'entre eux n'est *le* brevet de l'extrusion, et en affirmer un reviendrait à inventer une netteté que l'histoire n'a pas.
**Ce que cela apporte à l'économie.** L'extrusion est le moyen le moins coûteux de transformer un polymère en géométrie utile, car l'outillage fonctionne en continu et son coût se répartit sur la longueur plutôt que sur les pièces. C'est pourquoi les objets plastiques les moins chers au monde — film, sac, tube, profilé — sont extrudés, et pourquoi une petite pièce moulée peut coûter plus qu'un mètre de profilé extrudé qui pèse dix fois plus.
**L'orientation est l'idée à retenir.** Tout ce qui se trouve en aval de la filière dans une ligne de film ou de fibre sert à étirer le polymère pendant qu'il se fige, car l'étirement aligne les chaînes, et des chaînes alignées sont beaucoup plus résistantes. L'échelon suivant est ce même principe, appliqué délibérément dans deux directions, pour fabriquer une bouteille qui tient cinq bars.
**Limites honnêtes.** L'extrusion ne produit que des sections constantes et rien d'autre : toute variation le long de la longueur doit être ajoutée après coup. Les tolérances sont beaucoup moins serrées qu'en moulage, et elles varient avec la vitesse de ligne, la température de la matière fondue et le refroidissement. Le gonflement en filière ne peut pas être calculé avec une précision utile pour un compound réel ; les filières sont donc usinées, testées, mesurées puis réusinées, et le travail au banc de l'étape 2 est une version modeste et honnête de exactement cette boucle. Enfin, le procédé ne pardonne pas une matière première humide : les polymères hygroscopiques doivent être séchés, sinon l'eau se vaporise dans la filière et l'extrudat sort expansé et strié.
Matériaux
4- 1 pièceEspace réservé
- 1 pièceEspace réservé
- 1 pièceEspace réservé
- 1 pièceEspace réservé
Outils requis
22- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
Blueprints liés
Ces blueprints partagent des connaissances — techniques, matériaux ou principes


CC0 Domaine public
Ce blueprint est publié sous CC0. Vous êtes libre de copier, modifier, distribuer et utiliser ce travail pour tout usage, sans demander la permission.
Soutenez le Maker en achetant des produits via son Blueprint où il perçoit une Commission Maker définie par les Vendeurs, ou créez une nouvelle itération de ce Blueprint et incluez-le comme connexion dans votre propre Blueprint pour partager les revenus.