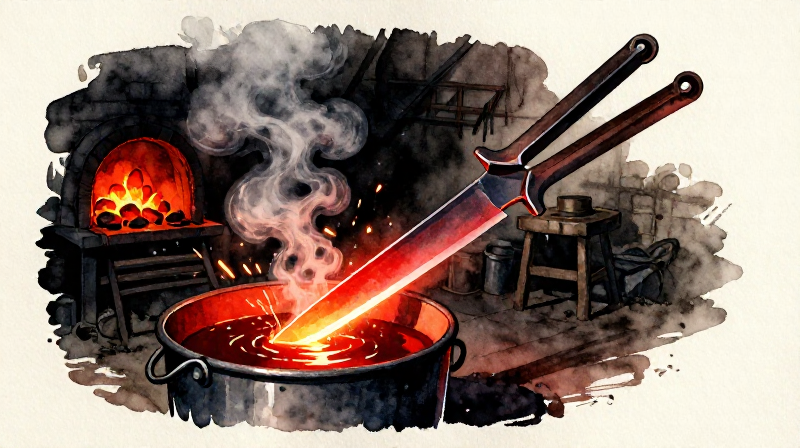


Trempe et revenu d'une lame en acier — Notions fondamentales du traitement thermique
L'acier brut sortant de la forge est résistant mais relativement tendre : il ne conservera pas longtemps un tranchant. Le traitement thermique transforme ce même morceau d'acier en une lame capable de raser les poils, de garder son tranchant en traversant un os, ou de reprendre sa forme après avoir été pliée. La physique est remarquable : en contrôlant la vitesse de refroidissement de l'acier, un forgeron réorganise la structure cristalline des atomes de fer à l'échelle moléculaire, sans ajouter quoi que ce soit.
Le processus comporte deux étapes. D'abord, la trempe : chauffer l'acier à la température critique (environ 800 °C, une lueur rouge cerise vive) puis le plonger dans l'huile ou dans l'eau. Le refroidissement rapide piège les atomes de carbone à l'intérieur du réseau cristallin du fer, créant de la martensite — une structure si dure qu'elle peut rayer le verre, mais si fragile qu'elle se brise comme de la céramique. Ensuite, le revenu : réchauffer l'acier trempé à une température plus basse (200-350 °C) pour détendre la martensite juste assez afin de restaurer la ténacité tout en conservant l'essentiel de la dureté.
Les forgerons médiévaux jugeaient la température d'après les couleurs d'oxydation qui se forment sur l'acier poli en chauffant — paille pâle à 220 °C pour les rasoirs, bronze à 260 °C pour les couteaux, bleu à 300 °C pour les ressorts. Ce système fondé sur la couleur est encore utilisé aujourd'hui par les forgerons travaillant à la main et ne nécessite aucun thermomètre.
Consignes
Sélectionnez une ébauche d'acier appropriée
Sélectionnez une ébauche d'acier appropriée
Commencez par un morceau d'acier à teneur moyenne ou élevée en carbone — du fer en loupe ayant subi une cémentation, ou tout acier contenant environ 0,4 à 0,8 % de carbone. Le fer forgé à faible teneur en carbone (inférieure à 0,3 % de carbone) ne durcira pas de manière significative par trempe. Testez en frottant contre une meule : l'acier à haute teneur en carbone projette de longues étincelles ramifiées ; le fer à faible teneur en carbone projette de courtes étincelles orange ternes, sans ramifications.
Matériaux pour cette étape :
 Fer de loupe (fer spongieux)1 pièce
Outils nécessaires :
 Grès (abrasif)
Forger l'ébauche pour lui donner la forme de la lame
Forger l'ébauche pour lui donner la forme de la lame
Chauffez l'acier dans une forge à charbon de bois jusqu'à obtenir un orange-jaune vif (environ 900-1000°C). Martelez-le sur une pierre plate ou une enclume pour l'étirer selon le profil d'une lame : soie effilée à une extrémité, corps de la lame s'élargissant vers la pointe. Travaillez les deux faces de manière uniforme. La lame doit avoir environ 3-5 mm d'épaisseur au dos, en s'amincissant jusqu'à environ 1 mm au niveau du tranchant. Ne tentez pas encore de créer un tranchant affûté : laissez le tranchant d'environ 1 mm d'épaisseur pour l'instant.
Matériaux pour cette étape :
 Charbon de bois2 kg
Outils nécessaires :
 Marteau de forge
 Tenailles de forge
 Dalle de pierre plate
 Soufflet
Normaliser l'acier pour relâcher les contraintes
Normaliser l'acier pour relâcher les contraintes
Après le forgeage, l'acier présente des contraintes internes dues à un chauffage inégal et aux coups de marteau. Chauffez la lame uniformément jusqu'au rouge cerise (environ 800°C) et laissez-la refroidir à l'air calme sur une brique réfractaire ou du sable sec. Ne pas tremper : le refroidissement à l'air est essentiel. Cette étape de normalisation affine la structure granulaire et relâche les contraintes de forgeage, offrant un point de départ uniforme pour la trempe. Répétez 2 à 3 fois pour de meilleurs résultats.
Matériaux pour cette étape :
Charbon de bois1 kgOutils nécessaires :
Tenailles de forgeSouffletLimer et lisser le profil de la lame
Limer et lisser le profil de la lame
Serrez la lame normalisée et utilisez une lime à métaux pour affiner le profil. Éliminez les marques de marteau, redressez la ligne du tranchant et nettoyez la soie. La lame doit avoir sa forme finale avant la trempe, car limer de l'acier trempé est presque impossible sans outils modernes. Polissez un méplat à la pierre de grès jusqu'à obtenir un fini brillant. Cette zone polie servira d'indicateur de température pendant le revenu.
Outils nécessaires :
 Lime à métauxGrès (abrasif)
Préparer le milieu de trempe
Préparer le milieu de trempe
Remplissez un seau de trempe avec de l'huile à une profondeur suffisante pour immerger complètement la lame. L'huile de lin, le suif ou toute huile végétale convient. Les trempes à l'huile refroidissent plus lentement que l'eau, ce qui réduit le risque de fissuration ou de déformation, essentiel pour les lames minces. L'huile doit être à température ambiante ou légèrement tiède (30-40 °C). N'utilisez jamais d'eau froide pour une lame mince : le choc thermique provoque souvent des fractures. Placez le seau à portée de bras de la forge.
Matériaux pour cette étape :
 Huile de lin2 litres
Outils nécessaires :
 Baquet de trempe
Chauffer la lame jusqu'à la température critique
Chauffer la lame jusqu'à la température critique
Placez la lame dans la forge et chauffez uniformément. Surveillez attentivement la couleur. L'objectif est un rouge cerise vif et uniforme, d'environ 800 °C pour un acier à teneur moyenne en carbone. En lumière faible, cela apparaît comme un rouge incandescent intense sans taches sombres. Le test décisif : approchez un aimant de la lame (sans la toucher). Lorsque l'acier atteint sa température critique, il devient non magnétique. Dès que l'aimant cesse d'attirer l'acier, la transformation en austénite est terminée et la lame est prête à être trempée.
Matériaux pour cette étape :
Charbon de bois1 kgOutils nécessaires :
Tenailles de forgeSouffletTremper la lame dans l'huile
Tremper la lame dans l'huile
En travaillant rapidement, saisissez la lame par la soie avec une pince et plongez-la tranchant en premier dans l'huile d'un seul mouvement fluide. Poussez tout droit vers le bas — ne jamais incliner ni faire tourner, ce qui provoque un refroidissement inégal et une déformation. L'huile s'enflammera brièvement à la surface — c'est normal et sans danger. Maintenez la lame complètement immergée, en la déplaçant doucement d'avant en arrière (et non de côté) pendant 10 à 15 secondes jusqu'à ce que le grésillement cesse. Le refroidissement rapide piège les atomes de carbone dans le réseau du fer, formant de la martensite — la structure la plus dure que l'acier peut atteindre.
Outils nécessaires :
Tenailles de forgeBaquet de trempeTester la dureté
Tester la dureté
Retirez la lame de l'huile et essuyez-la. Testez la dureté immédiatement : passez une lime à métaux sur le tranchant. Si la trempe a réussi, la lime glissera sur la surface avec une sensation vitreuse et ne laissera aucune marque — l'acier est alors plus dur que la lime. Si la lime mord dans l'acier, la trempe a échoué : soit la lame n'était pas assez chaude, soit l'acier contient trop peu de carbone, soit la trempe a été trop lente. Une lame correctement trempée est dure comme du verre, mais aussi fragile comme du verre : elle se brisera si on la laisse tomber.
Outils nécessaires :
Lime à métauxNettoyer et polir la lame avant le revenu
Nettoyer et polir la lame avant le revenu
Frottez la lame trempée avec du grès ou une pierre abrasive pour éliminer toute calamine, les résidus d'huile et l'oxyde sombre. Polissez au moins une surface plane jusqu'à obtenir un fini brillant, semblable à un miroir. Cette surface polie est essentielle : elle sert de jauge de température pendant le revenu. Les couleurs d'oxydation qui se forment sur l'acier propre en chauffant sont des indicateurs précis de la température interne, précis à 10 °C près. Sans surface polie, vous ne pouvez pas lire les couleurs de revenu.
Outils nécessaires :
Grès (abrasif)Commencer le revenu — chauffer lentement depuis le dos
Commencer le revenu — chauffer lentement depuis le dos
Placez la lame dos vers le bas sur un morceau de fer chaud et plat ou dans un lit de braises incandescentes (pas une flamme directe). L'objectif est de chauffer la lame lentement et uniformément depuis le dos vers le tranchant. Surveillez la surface polie. À mesure que la température monte, un fin film d'oxyde se forme et change de couleur selon une séquence prévisible : paille pâle (220°C), paille foncée (240°C), bronze (260°C), violet (280°C), bleu (300°C), bleu clair (320°C), gris (340°C+).
Matériaux pour cette étape :
Charbon de bois1 kgOutils nécessaires :
Tenailles de forgeLisez les couleurs de revenu et trempez à la cible
Lisez les couleurs de revenu et trempez à la cible
Observez la bande de couleur se déplacer du dos vers le tranchant. Pour un couteau ou un ciseau : trempez lorsque le tranchant atteint le jaune paille foncé à bronze (240-260°C) — cela donne une lame suffisamment dure pour garder un tranchant mais assez tenace pour résister à l'ébréchure. Pour un ressort ou une épée : laissez la couleur progresser jusqu'au bleu (300°C) — flexibilité maximale. Pour un rasoir ou un outil de gravure : trempez au jaune paille pâle (220°C) — dureté maximale, ténacité minimale. Lorsque la couleur cible atteint le tranchant, replongez immédiatement la lame dans l'huile.
Outils nécessaires :
Tenailles de forgeBaquet de trempeTester la lame trempée
Tester la lame trempée
La lame devrait maintenant être dure au niveau du tranchant mais résistante au niveau du dos — la marque d'un outil bien trempé. Testez en serrant la soie et en fléchissant doucement la lame. Un couteau correctement trempé fléchit légèrement puis reprend sa forme. S'il casse, la trempe était trop dure (recommencez à partir de l'étape 6 avec une couleur cible plus élevée). S'il plie et reste plié, la trempe était trop tendre. Testez le tranchant en rabotant un copeau fin dans une pièce de bois dur — un tranchant bien trempé mord proprement sans ébréchure.
Affûtage final sur une pierre à aiguiser
Affûtage final sur une pierre à aiguiser
Aiguisez le tranchant trempé sur un grès humide, en maintenant un angle constant d'environ 15 à 20 degrés de chaque côté. L'acier durci prend un tranchant bien plus fin que le fer non durci — c'est là tout l'objectif du traitement thermique. Terminez en repassant sur du cuir lisse si vous en disposez. La lame est désormais achevée : suffisamment dure pour conserver son tranchant lors d'une utilisation prolongée, suffisamment tenace pour absorber les chocs sans se briser.
Outils nécessaires :
Grès (abrasif)Matériaux
3- 1 pièceEspace réservé
- 5 kgEspace réservé
- 2 litresEspace réservé
Matériaux des Blueprints connectés



Ce plan fabrique
Blueprints liés
Ces blueprints partagent des connaissances — techniques, matériaux ou principes


CC0 Domaine public
Ce blueprint est publié sous CC0. Vous êtes libre de copier, modifier, distribuer et utiliser ce travail pour tout usage, sans demander la permission.
Soutenez le Maker en achetant des produits via son Blueprint où il perçoit une Commission Maker définie par les Vendeurs, ou créez une nouvelle itération de ce Blueprint et incluez-le comme connexion dans votre propre Blueprint pour partager les revenus.