Collaboration
ART
BEAUTÉ ET BIEN-ÊTRE
ARTISANAT
CULTURE ET HISTOIRE
DIVERTISSEMENT
ENVIRONNEMENT
NOURRITURE ET BOISSONS
INGÉNIERIE INVERSE
SCIENCES
SPORTS
TECHNOLOGIE
TECHNOLOGIE PORTABLE
English

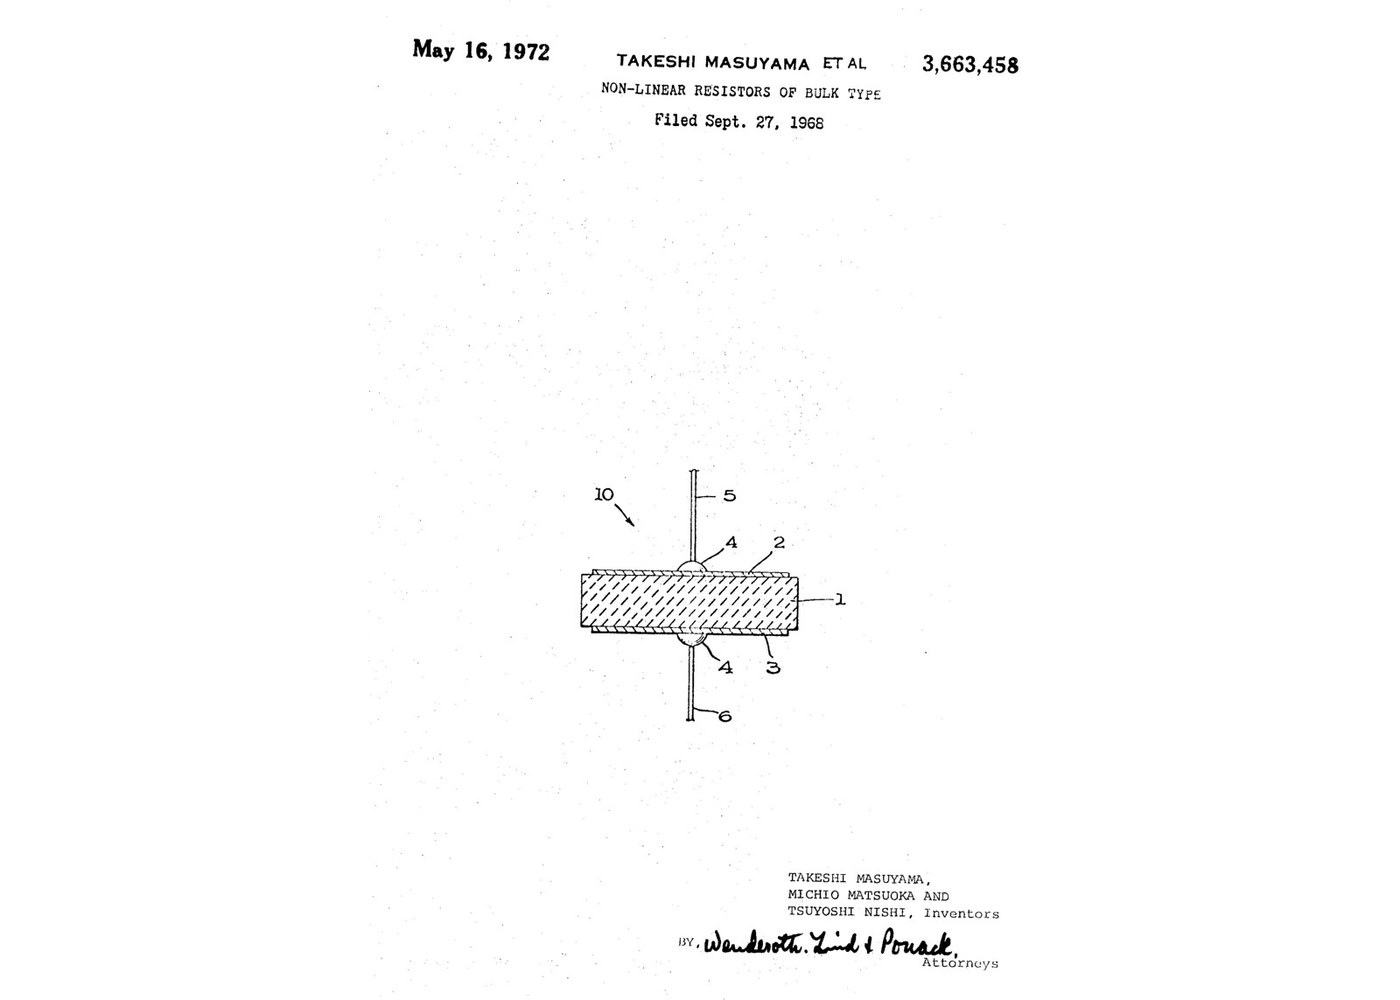
Varistor à oxyde métallique : oxyde de zinc avec 0,5 % de trioxyde d'antimoine, pâte d'oxyde de bismuth-manganèse cuite par-dessus (Masuyama 1972, Ex. 7)
Un varistor dont l'oxyde de bismuth et le dioxyde de manganèse sont tous deux cuits à partir d'une pâte : oxyde de zinc à 99,5 % avec 0,5 % de trioxyde d'antimoine en moles, fritté à 1350 °C, recouvert d'une pâte d'oxyde de bismuth et de dioxyde de manganèse dans un rapport 70 : 30 et cuit à 800 °C. Le disque présentait une valeur C de 140 à 1 mA et un exposant de non-linéarité n de 40,8.
Source : T. Masuyama, M. Matsuoka et T. Nishi (Matsushita), US 3,663,458 (1972), Exemple 7. Inconnu : la nature de la peinture argentée et la concentration de la solution époxy de la pâte. La pulvérisation est de notre fait, d'après US Army Corps of Engineers EM 1110-2-3401 (1999). Le lot de 10 g est notre calcul. Image : le dessin du brevet.
Avancé
2 jours
Consignes
1
1
Peser 99,5 : 0,5 et broyer par voie humide pendant 5 heures
Peser 99,5 : 0,5 et broyer par voie humide pendant 5 heures
Mélanger de l'oxyde de zinc et du trioxyde d'antimoine 99,5 : 0,5 en moles. Le nôtre, pour 10 g : 9,823 g d'oxyde de zinc, 0,177 g de trioxyde d'antimoine (notre calcul). Broyer par voie humide pendant 5 heures, puis sécher, comme dans l'exemple 1. Inconnu : le liquide de broyage.
Matériaux pour cette étape :
 Poudre d'oxyde de zinc9.823 g
 Trioxyde d'antimoine0.177 g
Outils nécessaires :
 Balance à fléau
 Broyeur à boulets de fer
 Étuve de séchage
2
2
Presser des disques de 13 mm sur 2,5 mm
Presser des disques de 13 mm sur 2,5 mm
Presser des disques de 13 mm de diamètre et 2,5 mm d'épaisseur à 340 kg/cm², comme dans l'exemple 1.
Outils nécessaires :
 Presse hydraulique
 Matrice de pressage de disques
 Pied à coulisse
3
3
Fritter pendant 1 heure à 1350 °C puis refroidir dans le four
Fritter pendant 1 heure à 1350 °C puis refroidir dans le four
Fritter à l'air à 1350 °C pendant 1 heure et laisser refroidir les disques dans le four.
Outils nécessaires :
 Four à moufle
4
4
Rectifier les deux faces
Rectifier les deux faces
Rectifier les deux faces avec un abrasif au carbure de silicium. L'exemple 7 ne donne pas d'épaisseur.
Outils nécessaires :
 Grains de carbure de siliciumPied à coulisse
5
5
Enduire de pâte d'oxyde de bismuth et d'oxyde de manganèse, cuire à 800 °C
Enduire de pâte d'oxyde de bismuth et d'oxyde de manganèse, cuire à 800 °C
Enduire les deux faces rodées avec une pâte dont les solides sont constitués de 70 % d'oxyde de bismuth et de 30 % de dioxyde de manganèse en poids, puis la cuire à l'air à 800 °C pendant 30 minutes. L'exemple 7 ne précise pas le liquide de la pâte ; le nôtre : la solution butylique de résine époxy de l'exemple 4. Non indiqué : la quantité de pâte.
Matériaux pour cette étape :
 Oxyde de bismuth1 as required
 Dioxyde de manganèse (pyrolusite)1 as required
Outils nécessaires :
 Résine époxy
 n-ButanolFour à moufle
6
6
Pulvériser des électrodes en aluminium et fixer les fils de connexion
Pulvériser des électrodes en aluminium et fixer les fils de connexion
Pulvériser un film métallisé d'aluminium sur les deux faces. Fixer un fil de connexion sur chacune avec de la peinture argent conductrice, comme dans l'exemple 1. Notre méthode, d'après le US Army Corps of Engineers EM 1110-2-3401 (1999) : projeter l'aluminium par pulvérisation à l'arc électrique à partir de deux fils de 3,2 mm fondus par un arc continu de 18 à 40 V et atomisés par air comprimé, à 15 à 20 cm du disque et jamais à moins de 45°, en au moins deux couches à angle droit de 50 à 75 µm chacune. Inconnu : la peinture.
Matériaux pour cette étape :
 Lingot d'aluminium1 as 3.2 mm spray wire
 Peinture conductrice à l'argent1 as required
 Fil de cuivre2 pièces
Outils nécessaires :
Pied à coulisse Pistolet de projection à l'arc électrique
 Compresseur d'air industriel
Matériaux
7- 9.823 gEspace réservé
- 0.177 gEspace réservé
- 1 as requiredEspace réservé
- 1 as requiredEspace réservé
- 1 as 3.2 mm spray wireEspace réservé
- 1 as requiredEspace réservé
- 2 piècesEspace réservé
Outils requis
12- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé
- Espace réservé

Blueprints liés
Ces blueprints partagent des connaissances — techniques, matériaux ou principes

Metal Oxide Varistor: Zinc Oxide with 0.2 % Bismuth Oxide, Sintered Disc (Masuyama 1972)
par Ed
Industriel
6
0
0
0
0
0

Metal Oxide Varistor: Pure Zinc Oxide at 1350 °C, Bismuth Oxide Paste Fired at 800 °C (Masuyama 1972, Ex. 4)
par Ed
Industriel
6
0
0
0
0
0
Antimony Trioxide: Roasted Antimony Fused with More Metal (Thorpe 1912)
par Charlie
Industriel
19
0
0
0
0
0
CC0 Domaine public
Ce blueprint est publié sous CC0. Vous êtes libre de copier, modifier, distribuer et utiliser ce travail pour tout usage, sans demander la permission.
Soutenez le Maker en achetant des produits via son Blueprint où il perçoit une Commission Maker définie par les Vendeurs, ou créez une nouvelle itération de ce Blueprint et incluez-le comme connexion dans votre propre Blueprint pour partager les revenus.