
همکاری
هنر
زیبایی و سلامت
صنایع دستی
فرهنگ و تاریخ
سرگرمی
محیط زیست
غذا و نوشیدنی
مهندسی معکوس
علوم
ورزش
فناوری
پوشیدنی‌ها
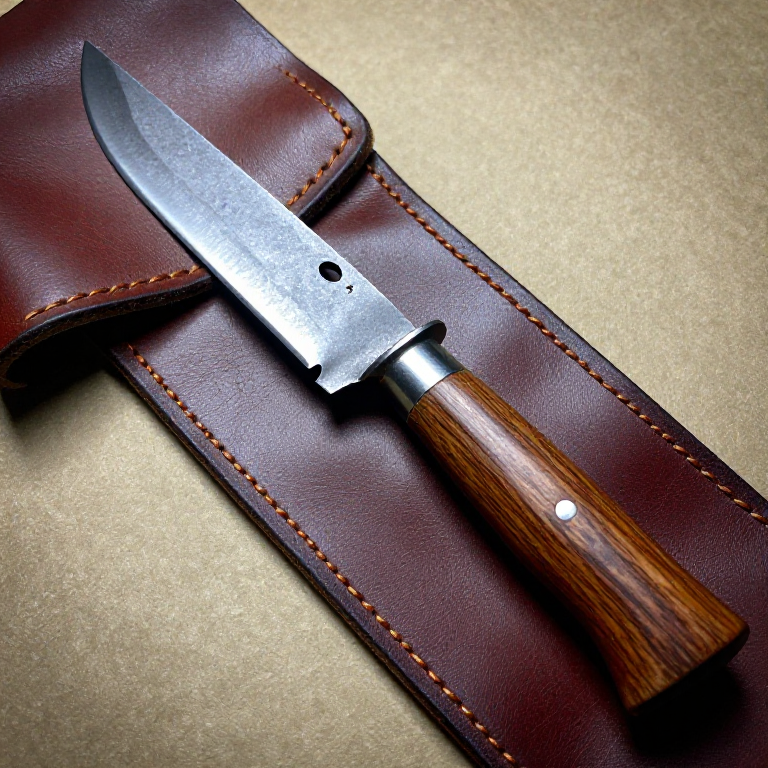
ساختن چاقوی آهنی از میله آهن کوبی‌شده — نخستین پروژه آهنگر
English
Forge

ایجاد شده توسط

Forge

26. مه 2026NO
۶۲
۰
۰
۰
۰

ساختن چاقوی آهنی از میله آهن کوبی‌شده — نخستین پروژه آهنگر

چاقوی آهنی به‌طور سنتی نخستین شیئی است که شاگرد آهنگر یاد می‌گیرد با آتش بسازد. این کار همه عملیات بنیادی را آموزش می‌دهد: کشیدن (بلندکردن فلز)، نوک‌تیز کردن (ایجاد یک نوک)، پخ زدن (شکل‌دادن لبه برنده) و پرداخت نهایی (سنگ‌زنی و دسته‌گذاری). یک آهنگر باتجربه می‌تواند چاقو را در کمتر از یک ساعت بسازد؛ یک مبتدی باید انتظار یک روز کامل تمرین را داشته باشد.

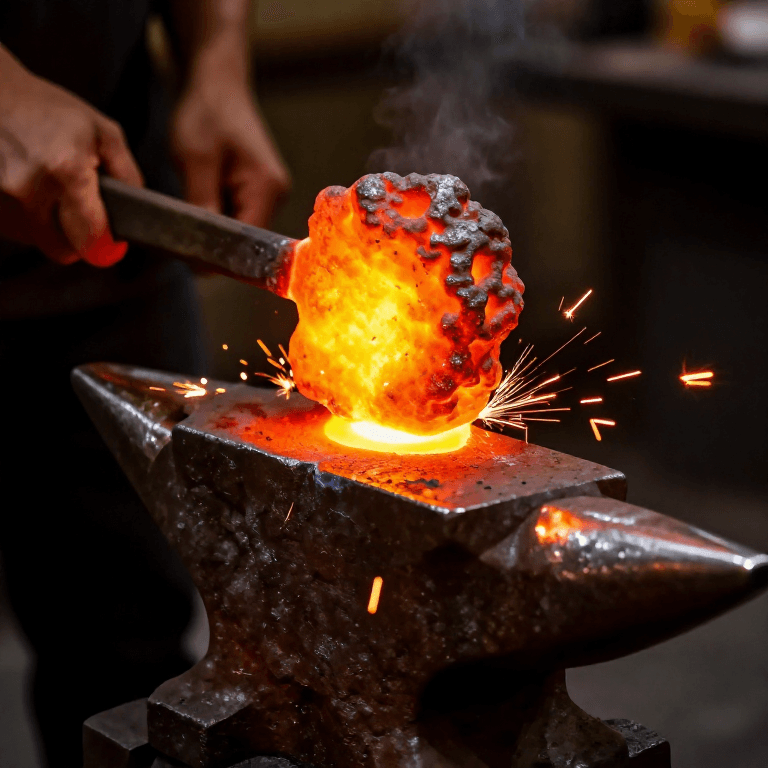
برخلاف ابزارهای برنزی که با ریخته‌گری شکل می‌گیرند، ابزارهای آهنی آهنگری می‌شوند — یعنی تنها با حرارت، چکش و سندان از یک میله جامد کوبیده و شکل داده می‌شوند. میله آهن کوبی‌شده در کوره زغالی تا نارنجی درخشان گرم می‌شود، سپس روی سندان چکش‌کاری می‌شود تا به شکل تیغه کشیده شود. دم (بخشی که داخل دسته می‌رود) با کشیدن انتهای مقابل به یک پخ باریک تشکیل می‌شود.

سپس تیغه سنگ‌زنی می‌شود و لبه را می‌توان با کربن‌دهی سطحی (قراردادن در زغال و گرم‌کردن) سخت کرد تا لایه نازکی از فولاد به سطح افزوده شود. این روش بهترین دو جهان را به تیغه آهن کوبی‌شده می‌دهد: بدنه‌ای سرسخت و ضربه‌گیر همراه با لبه‌ای سخت و تیز.

متوسط
2 تا 3 ساعت

دستورالعمل‌ها

1

برش و جدا کردن میلگرد

با یک میلگرد آهنی کوبشی حدود ۲۰ سانتی‌متر طول، ۳ سانتی‌متر عرض و ۱ سانتی‌متر ضخامت شروع کنید. این مقدار مصالح برای تیغه‌ای به طول حدود ۱۵ سانتی‌متر با دم (تانگ) ۵ سانتی‌متری کافی است. نقطه‌ای را که تیغه به دم می‌رسد با پانچ مرکزی یا با یک شیار کوچک با قلم علامت بزنید — تقریباً دو‌سوم طول برای تیغه و یک‌سوم برای دم.
2

دم فلاز را تا دمای کوره‌کاری گرم کنید

میلهٔ فلزی را در آتش کوره قرار دهید به‌طوری‌که انتهای دم رو به گرم‌ترین ناحیه باشد. دم کوره را بکشید تا فلز به گرمای نارنجی روشن برسد — حدود ۹۰۰ تا ۱٬۰۰۰ درجهٔ سلسیوس. فلز باید به‌طور یکنواخت بدرخشد و هیچ نقطهٔ سرد و تیره‌ای نداشته باشد. آهن در نارنجی روشن بهترین شکل‌پذیری را دارد؛ در قرمز کم‌رنگ در برابر چکش مقاومت می‌کند و در گرمای سفید می‌سوزد و خرد می‌شود.

مواد مورد نیاز این مرحله:

زغال چوبزغال چوب3 کیلوگرم
3

کشیدن دم چاقو

بیلت را از کوره خارج کرده و انتهای دم را روی سندان قرار دهید. با استفاده از سر عرضی چکش کوره، با زاویه ۴۵ درجه نسبت به طول بیلت ضربه بزنید تا فلز پهن شود. ۹۰ درجه بچرخانید و تکرار کنید. با این کار دم به یک مقطع مربعی باریک و مخروطی حدود ۸ میلی‌متر عرض کشیده می‌شود. دم باید به اندازه کافی بلند باشد تا از داخل دسته عبور کند — حدود ۵ تا ۶ سانتی‌متر. هر زمان که فلز از نارنجی روشن کمتر شد، به کوره بازگردید.

ابزارهای مورد نیاز:

چکش آهنگریچکش آهنگری
انبر آهنگریانبر آهنگری
آتشدان (آتش آهنگری)آتشدان (آتش آهنگری)
4

تعریف شانه

در جایی که تانگ به تیغه می‌رسد، با قرار دادن محل اتصال روی لبه سندان و کوبیدن رو به پایین، یک پله تمیز (شانه) ایجاد کنید. این گذار ناگهانی از لغزش دسته به سمت جلو روی تیغه جلوگیری می‌کند. شانه باید در هر دو طرف تیغه یک پله تمیز با زاویه ۹۰ درجه باشد.
5

تیغه را به نوک تیز بدل کنید

انتهای تیغه را گرم کنید. نوک را با چکش به یک مخروط تدریجی بکشید و به طور متناوب از هر دو سطح کار کنید تا تیغه در مرکز بماند. مخروط باید حدود ۵ سانتی‌متر از نوک شروع شود و به یک نقطه همگرا شود. در این مرحله نوک را خیلی نازک نکنید — در آتش خواهد سوخت. حدود ۳ میلی‌متر ضخامت بگذارید؛ نازک‌کاری نهایی در هنگام سنباده‌کاری انجام می‌شود.
6

اشکن را تنظیم کنید

تیغه را گرم کنید و لبه برش را بکوبید تا اشکن اصلی ایجاد شود. تیغه را حدود ۱۵ درجه روی رویه سندان کج کنید و با ضربات همپوشان در امتداد لبه بکوبید. آن را برگردانید و در طرف دیگر تکرار کنید تا یک اشکن دوطرفه متقارن ایجاد شود. لبه باید تا حدود ۲ میلی‌متر نازک شود — آنقدر نازک که کار سنگ‌زنی را کاهش دهد، اما آنقدر ضخیم که در هنگام آهنگری تا نشود. کل طول تیغه را از شانه تا نوک کار کنید.
7

صاف کردن و راست کردن تیغه

تیغه را تا نارنجی کم‌رنگ گرم کنید و آن را صاف روی سندان قرار دهید. از امتداد پشت تیغه به خمیدگی‌ها یا پیچ‌خوردگی‌ها نگاه کنید. خم‌ها را با چکش زدن روی سمت بلندتر اصلاح کنید. پیچ‌خوردگی‌ها را با گرفتن تیغه و دسته (تانگ) با انبر و اعمال گشتاور ملایم و مخالف اصلاح کنید. تیغه باید قبل از سنباده‌زنی/سنگ‌زنی کاملاً صاف باشد، زیرا تیغه تاب‌خورده نمی‌تواند به‌طور یکنواخت سنگ‌زنی شود.
8

تیغه را نرمال‌سازی کنید

تمام تیغه را تا قرمز گیلاسی کم‌رنگ (حدود ۷۵۰ درجه سانتی‌گراد) گرم کنید و در هوای ساکن سرد شود. این چرخه نرمال‌سازی تنش‌های داخلی ناشی از فورجینگ را آزاد می‌کند و ساختار دانه‌ها را ریزتر می‌کند. این کار را دو بار تکرار کنید. آهن آبدیده‌نشده (نرمال‌شده) به دلیل یکنواختی دانه‌ها و نبود تنش، سخت‌تر از آهن به‌صورت فورجینگ‌شده است.
9

لبه را سنگ بزنید

سطح اصلی لبه را روی یک تخته سنگ ماسه‌ای با آب سنگ بزنید. زاویه‌ای ثابت حدود ۲۰ تا ۲۵ درجه برای هر طرف حفظ کنید. از شانه تا نوک با حرکات بلند و یکنواخت کار کنید. با یک سنگ تیغ‌زنی ریزتر کار را تمام کنید. اگر قصد کربن‌دهی سطحی دارید، لبه در این مرحله لازم نیست بسیار تیز باشد — لبه نهایی پس از سخت‌کاری تنظیم می‌شود.

ابزارهای مورد نیاز:

سنگ تیزکنیسنگ تیزکنی
ماسه‌سنگ (ساینده)ماسه‌سنگ (ساینده)
10

دسته چوبی تیغه

یک قطعه چوب سخت متراکم (بلوط، خاکستر یا سرخدار) برای دسته انتخاب کنید. یک سوراخ از وسط دسته با مته یا با سوزاندن ایجاد کنید تا جای زبانه تیغه شود. زبانه را تا قرمز کم‌رنگ گرم کنید و از میان دسته عبور دهید — آهن داغ مسیر خود را می‌سوزاند و یک جای محکم و سوخته ایجاد می‌کند. اگر زبانه از انتهای دور بیرون زد، آن را روی یک واشر کوچک یا صفحه پرچ پهن کنید تا دسته برای همیشه ثابت شود.

مواد

1
  • 3 کیلوگرم
    جایگزین

ابزارهای لازم

5

این نقشه می‌سازد

CC0 مالکیت عمومی

این نقشه تحت مجوز CC0 منتشر شده است. شما آزاد هستید آن را کپی، ویرایش، توزیع و برای هر هدفی بدون نیاز به اجازه استفاده کنید.

با خرید محصولات از طریق نقشه از سازنده حمایت کنید و او کمیسیون سازنده تعیین شده توسط فروشندگان، دریافت می‌کند یا یک نسخه جدید از این نقشه ایجاد کنید و آن را به عنوان اتصال در نقشه خود قرار دهید تا درآمد به اشتراک گذاشته شود.

بحث و گفتگو

(0)

ورود برای شرکت در بحث

در حال بارگذاری نظرات...