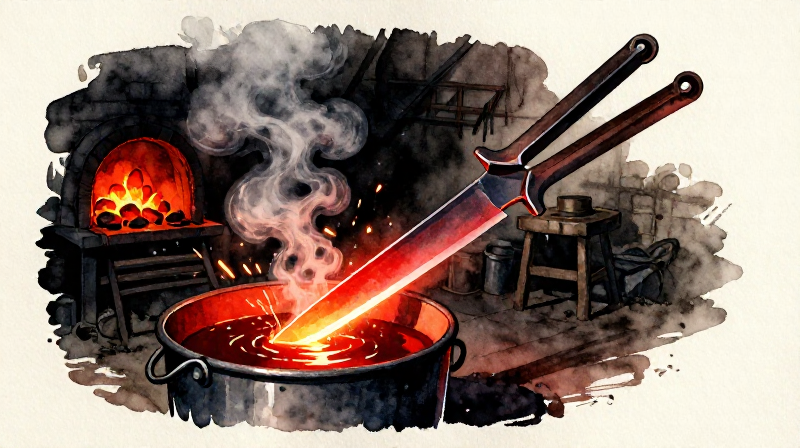


ساخت و سختکاری تیغه فولادی با کوئنچ و تمپر — مبانی عملیات حرارتی
فولاد خام از کوره آهنگری سرسخت اما نسبتاً نرم است — لبه برنده را برای مدت طولانی حفظ نمیکند. عملیات حرارتی همان قطعه فولاد را به تیغهای تبدیل میکند که میتواند مو را بتراشد، لبه را از میان استخوان حفظ کند، یا پس از خم شدن به حالت اولیه بازگردد. فیزیک این فرآیند شگفتانگیز است: با کنترل سرعت سرد شدن فولاد، آهنگر ساختار بلوری اتمهای آهن را در سطح مولکولی بدون افزودن چیزی بازآرایی میکند.
این فرآیند دو مرحله دارد. نخست، سختکاری با کوئنچ: فولاد را تا دمای بحرانی (حدود ۸۰۰ درجه سانتیگراد، با درخشش قرمز گیلاسی) گرم کرده و در روغن یا آب فرو میبرند. سرد شدن سریع اتمهای کربن را درون شبکه بلوری آهن به دام میاندازد و مارتنزیت را تشکیل میدهد — ساختاری آنقدر سخت که میتواند شیشه را خط بیندازد، اما آنقدر شکننده که مانند سرامیک خرد میشود. دوم، تمپر: فولاد سختشده را تا دمای پایینتری (۲۰۰ تا ۳۵۰ درجه سانتیگراد) دوباره گرم میکنند تا مارتنزیت آنقدر آرام شود که سرسختی بازگردد و بیشتر سختی حفظ شود.
شمشیرسازان قرون وسطی دما را از روی رنگهای اکسیدی که هنگام گرم شدن روی فولاد صیقلخورده ظاهر میشد تشخیص میدادند — کاهی کمرنگ در ۲۲۰ درجه سانتیگراد برای تیغهای ریشتراشی، برنزی در ۲۶۰ درجه برای چاقوها، و آبی در ۳۰۰ درجه برای فنرها. این سامانه مبتنی بر رنگ هنوز امروزه توسط آهنگران دستی استفاده میشود و به دماسنج نیازی ندارد.
دستورالعملها
یک قطعه خام فولادی مناسب انتخاب کنید
یک قطعه خام فولادی مناسب انتخاب کنید
با یک تکه فولاد با کربن متوسط یا بالا شروع کنید — آهن بلوم که کربندهی شده باشد، یا هر فولادی با حدود ۰.۴ تا ۰.۸٪ کربن. آهن کمکربن ساختهشده به روش کوبشی (با کمتر از ۰.۳٪ کربن) با آبدادن سریع بهطور قابل توجهی سخت نمیشود. برای آزمایش، جرقهای را با زدن به یک سنگ سنباده ایجاد کنید: فولاد پرکربن جرقههای بلند و شاخهشاخه پرتاب میکند؛ آهن کمکربن جرقههای کوتاه و نارنجی کمرنگ بدون شاخهشدن پرتاب میکند.
مواد مورد نیاز این مرحله:
 آهن بلوم (آهن اسفنجی)1 قطعه
ابزارهای مورد نیاز:
 ماسهسنگ (ساینده)
شکل دادن تیغه به فرم تیغه از روی قطعه خام
شکل دادن تیغه به فرم تیغه از روی قطعه خام
فولاد را در کوره زغالی تا زرد-نارنجی درخشان (تقریباً ۹۰۰ تا ۱۰۰۰ درجه سانتیگراد) گرم کنید. آن را روی سنگ صاف یا سندان چکش بزنید تا به پروفایل تیغه کشیده شود — دم باریک در یک انتها، و بدنه تیغه به سمت نوک پهنتر شود. هر دو طرف را بهطور یکنواخت کار کنید. ضخامت تیغه در پشت باید تقریباً ۳ تا ۵ میلیمتر باشد و به تقریباً ۱ میلیمتر در لبه کاهش یابد. هنوز لبه تیز ایجاد نکنید — فعلاً ضخامت لبه را حدود ۱ میلیمتر نگه دارید.
مواد مورد نیاز این مرحله:
 زغال چوب2 کیلوگرم
ابزارهای مورد نیاز:
 چکش آهنگری
 انبر آهنگری
 لوح سنگی تخت
 دم آهنگری
نرمالسازی فولاد برای رفع تنش
نرمالسازی فولاد برای رفع تنش
پس از آهنگری، فولاد به دلیل گرمایش و چکشکاری ناهمگن دارای تنشهای داخلی است. تیغه را بهطور یکنواخت تا رنگ گیلاسی (حدود ۸۰۰ درجه سانتیگراد) گرم کنید و در هوای ساکن روی آجر نسوز یا ماسه خشک سرد شود. فرونشانی نکنید — سرد شدن در هوا ضروری است. این مرحله نرمالسازی ساختار دانهها را ریزتر کرده و تنش ناشی از آهنگری را رفع میکند و نقطه شروع یکنواختی برای سختکاری فراهم میآورد. برای بهترین نتیجه، این کار را ۲ تا ۳ بار تکرار کنید.
مواد مورد نیاز این مرحله:
زغال چوب1 کیلوگرمابزارهای مورد نیاز:
انبر آهنگریدم آهنگریپروفیل تیغه را سوهانکاری و صاف کنید
پروفیل تیغه را سوهانکاری و صاف کنید
تیغه نرمالشده را محکم بگیرید و با سوهان فلزی پروفیل را اصلاح کنید. آثار چکش را برطرف کنید، خط لبه را صاف کنید و دم (تang) را تمیز کنید. تیغه باید قبل از سختکاری به شکل نهایی خود برسد — سوهانکاری فولاد سختشده بدون ابزار مدرن تقریباً غیرممکن است. یک سطح تخت را با سنگ ماسهای تا پرداخت درخشان صیقل دهید. این ناحیه صیقلیافته در طول تمپر کردن بهعنوان نشانگر دمای شما عمل خواهد کرد.
ابزارهای مورد نیاز:
 سوهان فلزماسهسنگ (ساینده)
آمادهسازی محیط سرد کردن
آمادهسازی محیط سرد کردن
یک سطل سرد کردن را با روغن تا عمقی پر کنید که تیغه را کاملاً در خود فرو ببرد. روغن بزرک، پیه، یا هر روغن گیاهی مناسب است. روغنها در مقایسه با آب آرامتر سرد میشوند و این خطر ترک خوردن یا تاب برداشتن را کاهش میدهد — که برای تیغههای نازک حیاتی است. روغن باید در دمای اتاق یا کمی گرم (۳۰ تا ۴۰ درجه سانتیگراد) باشد. هرگز برای تیغه نازک از آب سرد استفاده نکنید — شوک حرارتی اغلب باعث شکستگی میشود. سطل را در فاصله دسترسی بازو از کوره قرار دهید.
مواد مورد نیاز این مرحله:
 روغن بزرک2 لیتر
ابزارهای مورد نیاز:
 سطل آبدهی
گرم کردن تیغه تا دمای بحرانی
گرم کردن تیغه تا دمای بحرانی
تیغه را در کوره آهنگری قرار دهید و به طور یکنواخت گرم کنید. رنگ آن را با دقت زیر نظر داشته باشید. هدف، رنگ قرمز گیلاسی روشن و یکنواخت است — تقریباً ۸۰۰°C برای فولاد با کربن متوسط. در نور کم، این رنگ به صورت یک قرمز درخشان و قوی بدون لکههای تیره ظاهر میشود. آزمون کلیدی: آهنربا را نزدیک تیغه نگه دارید (بدون تماس). وقتی فولاد به دمای بحرانی خود برسد، غیرمغناطیسی میشود. لحظهای که آهنربا دیگر فولاد را جذب نمیکند، تبدیل آستنیت کامل شده و تیغه آماده سختکاری در آب یا روغن است.
مواد مورد نیاز این مرحله:
زغال چوب1 کیلوگرمابزارهای مورد نیاز:
انبر آهنگریدم آهنگریدر روغن آبدهید تیغه را
در روغن آبدهید تیغه را
با سرعت و دقت، تیغه را با انبر از دم آن بگیرید و در یک حرکت صاف، لبهاش را اول در روغن فرو ببرید. مستقیم به پایین فشار دهید — هرگز زاویه ندهید یا نچرخانید، زیرا این کار باعث خنکشدن ناهموار و تاببرداشتن میشود. روغن در سطح برای لحظهای مشتعل خواهد شد — این طبیعی و بیخطر است. تیغه را کاملاً زیر روغن نگه دارید و آن را به آرامی به جلو و عقب حرکت دهید (نه از چپ به راست) به مدت ۱۰ تا ۱۵ ثانیه، تا زمانی که صدای جوشش متوقف شود. خنکشدن سریع، اتمهای کربن را در شبکه آهن به دام میاندازد و مارتنزیت را تشکیل میدهد — سختترین ساختاری که فولاد میتواند به آن دست یابد.
ابزارهای مورد نیاز:
انبر آهنگریسطل آبدهیتست سختی
تست سختی
تیغه را از روغن خارج کرده و تمیز کنید. بلافاصله سختی را آزمایش کنید: یک سوهان فلزی را روی لبه بکشید. اگر کوئنچ موفقیتآمیز بوده باشد، سوهان با حسی شیشهای روی سطح میلغزد و هیچ اثری باقی نمیگذارد — فولاد اکنون سختتر از سوهان است. اگر سوهان در فولاد فرو برود، کوئنچ ناموفق بوده است — یا تیغه به اندازه کافی داغ نبوده، یا فولاد کربن کمی دارد، یا کوئنچ خیلی آهسته انجام شده است. تیغهای که به درستی کوئنچ شده باشد، سخت مانند شیشه است اما شکننده مانند شیشه نیز هست — اگر بیفتد میشکند.
ابزارهای مورد نیاز:
سوهان فلزپره را برای بازپخت تمیز و صیقل دهید
پره را برای بازپخت تمیز و صیقل دهید
پره کوئنچشده را با سنگ ماسهای یا سنگ سایشی بسابید تا تمام پوسته، باقیمانده روغن و اکسید تیره از آن پاک شود. حداقل یک سطح تخت را تا رسیدن به پرداختی براق و آینهای صیقل دهید. این سطح صیقلی بسیار حیاتی است — زیرا در طول بازپخت بهعنوان ابزار اندازهگیری دمای شما عمل میکند. رنگهای اکسیدی که هنگام گرم شدن روی فولاد تمیز شکل میگیرند، شاخصهای دقیقی از دمای داخلی هستند و تا ۱۰ درجه سانتیگراد دقت دارند. بدون سطح صیقلی، نمیتوانید رنگهای بازپخت را تشخیص دهید.
ابزارهای مورد نیاز:
ماسهسنگ (ساینده)شروع revenu — به آرامی از پشت تیغه گرم کنید
شروع revenu — به آرامی از پشت تیغه گرم کنید
تیغه را با پشت رو به پایین روی یک تکه آهن داغ و صاف یا در بستری از اخگرهای درخشان ذغال قرار دهید (نه شعله مستقیم). هدف این است که تیغه به آرامی و یکنواخت از پشت به سمت لبه گرم شود. سطح صیقلی را زیر نظر داشته باشید. با بالا رفتن دما، یک لایه نازک اکسید تشکیل میشود که رنگ آن به ترتیبی قابل پیشبینی تغییر میکند: کاهی روشن (220°C)، کاهی تیره (240°C)، برنزی (260°C)، بنفش (280°C)، آبی (300°C)، آبی روشن (320°C)، خاکستری (340°C+).
مواد مورد نیاز این مرحله:
زغال چوب1 کیلوگرمابزارهای مورد نیاز:
انبر آهنگریرنگهای بازپخت را بخوانید و در نقطه هدف سریعسرد کنید
رنگهای بازپخت را بخوانید و در نقطه هدف سریعسرد کنید
نوار رنگ را از پشت تیغه به سمت لبه حرکت دهید. برای چاقو یا قلم: هنگامی که لبه به رنگ کاهی تیره تا برنزی (۲۴۰ تا ۲۶۰ درجه سانتیگراد) برسد سریعسرد کنید — این کار تیغهای میسازد که به اندازه کافی سخت است تا لبه را نگه دارد و در عین حال به اندازه کافی سرسخت است تا در برابر تراشیدگی مقاومت کند. برای فنر یا شمشیر: اجازه دهید رنگ تا آبی (۳۰۰ درجه سانتیگراد) پیش برود — بیشترین انعطافپذیری. برای تیغ اصلاح یا ابزار حکاکی: در رنگ کاهی روشن (۲۲۰ درجه سانتیگراد) سریعسرد کنید — بیشترین سختی، کمترین سرسختی. هنگامی که رنگ هدف به لبه برش برسد، تیغه را بلافاصله دوباره در روغن فرو ببرید.
ابزارهای مورد نیاز:
انبر آهنگریسطل آبدهیتیغه بازپختشده را آزمایش کنید
تیغه بازپختشده را آزمایش کنید
اکنون تیغه باید در لبه سخت و در پشت تیغه مقاوم باشد — نشانه بارز یک ابزار بهدرستی بازپختشده. برای آزمایش، دسته (تang) را محکم نگه دارید و تیغه را بهآرامی خم کنید. چاقوی بهدرستی بازپختشده کمی خم میشود و به حالت اول برمیگردد. اگر بشکند، بازپخت بیش از حد سخت بوده است (از مرحله ۶ با رنگ هدف بالاتر تکرار کنید). اگر خم شود و همانطور بماند، بازپخت بیش از حد نرم بوده است. لبه را با تراشیدن یک نوار نازک از یک تکه چوب سخت آزمایش کنید — لبهای که بهدرستی بازپخت شده بدون پریدگی بهخوبی برش میدهد.
تیز کردن نهایی روی سنگ ساب
تیز کردن نهایی روی سنگ ساب
لبهی آبدیدهشده را روی سنگ ماسهای خیس تیز کنید و زاویهی ثابتی حدود ۱۵ تا ۲۰ درجه برای هر طرف حفظ کنید. فولاد سختشده میتواند لبهای بسیار ظریفتر از آهن سختنشده بگیرد؛ این دقیقاً هدف اصلی عملیات حرارتی است. در صورت وجود، با کشیدن روی چرم صاف لبه را نهایی کنید. تیغه اکنون کامل است: آنقدر سخت که در استفادهی مداوم لبهاش را نگه دارد و آنقدر مقاوم که بدون شکستن ضربهها را تحمل کند.
ابزارهای مورد نیاز:
ماسهسنگ (ساینده)مواد نقشههای متصل



این نقشه میسازد
نقشههای مرتبط
این نقشهها دانش مشترکی دارند — تکنیکها، مواد یا اصول


CC0 مالکیت عمومی
این نقشه تحت مجوز CC0 منتشر شده است. شما آزاد هستید آن را کپی، ویرایش، توزیع و برای هر هدفی بدون نیاز به اجازه استفاده کنید.
با خرید محصولات از طریق نقشه از سازنده حمایت کنید و او کمیسیون سازنده تعیین شده توسط فروشندگان، دریافت میکند یا یک نسخه جدید از این نقشه ایجاد کنید و آن را به عنوان اتصال در نقشه خود قرار دهید تا درآمد به اشتراک گذاشته شود.