
ترکیب فولاد از آهن و کربن — فلزی که دنیای مدرن را ساخت
فولاد آلیاژی از آهن و کربن است که معمولاً بین ۰٫۲٪ تا ۲٫۱٪ کربن بر حسب وزن دارد. این بازه باریک ترکیب، آهن آبکارینشده نرم و چکشخوار را به مادّهای تبدیل میکند که میتوان آن را سخت، بازپخت و فنری کرد — ویژگیهایی که فولاد را از شمشیر و فنر تا پل و آسمانخراش، ستون فقرات تمدن ساخت.
تفاوت آهن و فولاد با چشم دیده نمیشود، اما در رفتار تحولآفرین است. آهن خالص (فریت) نرم است — میخی از آهن خالص به آسانی خم میشود. تنها با افزودن ۰٫۸٪ کربن، آهن به پرلیت تبدیل میشود: ساختار لایهای میکروسکوپی از فریت و کاربید آهن (سементیت، Fe₃C) که بهطرز چشمگیری سختتر و مستحکمتر است. بالاتر از ۰٫۸٪ کربن، آلیاژ هایپریوتکتوئید میشود و سементیت اضافی آن را سختتر، اما بهتدریج شکنندهتر میکند. کل علم متالورژی فولاد حول کنترل این درصد ناچیز کربن و سرعت سرد شدن آلیاژ میچرخد.
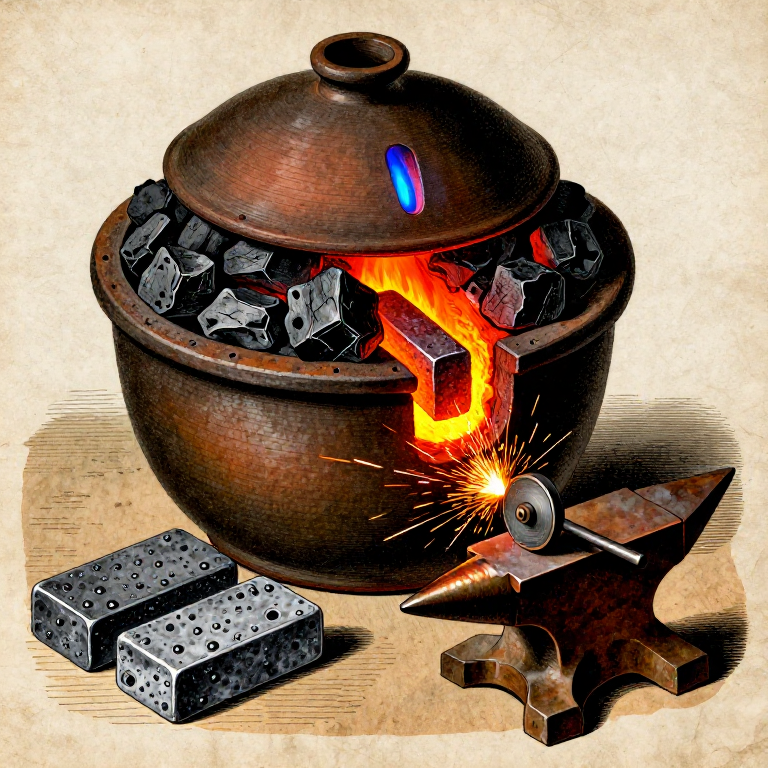
از نظر تاریخی، فولادسازی به دو روش انجام میشد: کربندهی (افزودن کربن به آهن آبکارینشده با گرم کردن آن در تماس با زغال چوب) و کربنزدایی (حذف کربن اضافی از چدن از طریق اکسیداسیون). این نقشه راه روش کربندهی را پوشش میدهد — که سمانتاسیون نیز نامیده میشود — و از دوران باستان تا قرن هجدهم فرایند غالب فولادسازی بود. میلگردهای آهن آبکارینشده را در زغال چوب داخل بوته سفالی مهرومومشده بستهبندی کرده و مجموعه را تا حدود ۹۰۰ تا ۹۵۰ درجه سانتیگراد برای چندین ساعت گرم میکنید. اتمهای کربن از زغال چوب به شبکه بلوری آهن نفوذ کرده و لایههای سطحی را به فولاد تبدیل میکنند. نتیجه فولاد تاولی نام دارد، که به خاطر تاولهایی روی سطح که از گاز به دام افتاده ایجاد میشوند چنین نامیده شده است.
HAZARD: این فرایند نیازمند دماهای پایدار بالای ۹۰۰ درجه سانتیگراد است. سرباره مذاب، فلز داغ و گاز مونوکسید کربن همگی حضور دارند. در فضای باز یا با تهویه اجباری قوی کار کنید. ماسک تنفسی P100، عینک ایمنی، دستکش چرمی ساقبلند و پیشبند چرمی بپوشید. هرگز بوته را در حالی که در دمای کاری است باز نکنید — هجوم هوا میتواند باعث شعلهور شدن مونوکسید کربن شود.
دستورالعملها
درک نمودار فاز آهن-کربن
درک نمودار فاز آهن-کربن
نمودار فاز آهن-کربن مهمترین نمودار در متالورژی است. در دمای اتاق، آهن به صورت فریت (α-آهن) وجود دارد: مکعبی مرکز-پرشده، نرم و مغناطیسی. هنگامی که بالاتر از ۷۲۷ درجه سانتیگراد (دمای یوتکتوئید) گرم شود، آهن به آستنیت (γ-آهن) تبدیل میشود: مکعبی مرکز-وجهی، غیرمغناطیسی و از نظر حیاتی، توانایی حل کردن کربن بسیار بیشتری نسبت به فریت را دارد. فریت تنها ۰٫۰۲۲٪ کربن را حل میکند؛ آستنیت تا ۲٫۱۴٪ را حل میکند.
به همین دلیل سمنتاسیون کار میکند: در دمای ۹۰۰ تا ۹۵۰ درجه سانتیگراد، سطح آهن آستنیت است که کربن را از زغال چوب اطراف جذب میکند. هنگامی که فولاد به آرامی سرد میشود، آستنیت دوباره به فریت بههمراه سementیت (Fe₃C) تبدیل میشود که در ساختار لایهای پرلیت مرتب شدهاند. اگر به سرعت سرد شود (کوئنچ)، آستنیت به صورت مارتنزیت محبوس میشود — ساختاری بسیار سخت، ترد و چهارگوشه مرکز-پرشده. تمام عملیات حرارتی فولاد — سختکاری، تمپر، و آنیل — این تبدیلات فازی را کنترل میکنند.
انتخاب و آمادهسازی آهن فرفوژه
انتخاب و آمادهسازی آهن فرفوژه
با آهن فرفوژه شروع کنید — آهن کمکربن (زیر ۰٫۰۸٪ کربن) که با روش ذوب بلوم ساخته و با چکشکاری آهنگری شده تا فلز متراکم شود و سرباره خارج گردد. آهن باید تمیز باشد، عاری از زنگ سنگین یا پوسته، و در حالت ایدهآل به شکل میله تخت با ضخامت تقریبی ۵ تا ۱۰ میلیمتر و عرض ۲۰ تا ۳۰ میلیمتر باشد. میلههای نازکتر سریعتر کربندهی میشوند، زیرا کربن باید از سطح به سمت داخل نفوذ کند — یک میله ۱۰ میلیمتری تقریباً ۸ ساعت طول میکشد تا در دمای ۹۲۵ درجه سانتیگراد تا مرکز کربندهی شود.
اگر از بلوم یا آهن خام شروع میکنید، ابتدا آن را به میلههای تخت آهنگری کنید. سطح را با برس سیمی یا سوهان تمیز کنید تا پوسته (اکسید آهن) که مانعی در برابر نفوذ کربن است، برداشته شود. میلهها را وزن کنید — پس از سمانتاسیون دوباره وزن خواهید کرد تا کربن جذبشده محاسبه شود (فولاد به اندازه وزن کربن اضافهشده سنگینتر است).
مواد مورد نیاز این مرحله:
 سنگ آهن (آهن باتلاقی / هماتیت / مگنتیت)1 قطعه
ابزارهای مورد نیاز:
 سوهان فلز
 ترازوی دیجیتال دقیق
آمادهسازی زغال برای بسته سمانتاسیون
آمادهسازی زغال برای بسته سمانتاسیون
زغال چوب سخت را به تکههایی با قطر تقریبی ۵ تا ۱۰ میلیمتر خرد کنید — آنقدر کوچک که بتوان آن را محکم دور میلههای آهنی بستهبندی کرد، و آنقدر بزرگ که فضای خالی هوا باقی بماند تا گاز مونوکسید کربن بتواند در آن گردش کند. زغال منبع کربن است: در دمای بالا با آثار اکسیژن و رطوبت واکنش داده و مونوکسید کربن (CO) تولید میکند که عامل کربندهی واقعی است. گاز CO در سطح آهن تجزیه شده و کربن اتمی را رسوب میدهد که به درون فلز نفوذ میکند.
به حدود ۳ تا ۴ برابر وزن آهن زغال نیاز دارید. برای ۵۰۰ گرم میله آهنی، ۱٫۵ تا ۲ کیلوگرم زغال خردشده آماده کنید. برخی دستورهای تاریخی مواد آلی (پودر استخوان، تکههای چرم، دوده) را به بسته اضافه میکردند — این مواد در دما تجزیه شده و کربن و نیتروژن بیشتری تأمین میکنند. برای این نقشه، زغال چوب سخت خالص کافی است و قابلپیشبینیترین نتایج را میدهد.
مواد مورد نیاز این مرحله:
 زغال چوب2 کیلوگرم
ابزارهای مورد نیاز:
 چکش
ساخت یا آمادهسازی بوته سمانتاسیون
ساخت یا آمادهسازی بوته سمانتاسیون
بوته باید مهروموم شود تا زغال در جو کوره بهسادگی نسوزد. از یک بوته خاک رس نسوز عمیق با درپوش محکمجا استفاده کنید، یا یک جعبه سمانتاسیون از آجرهای نسوز و خاک رس نسوز بسازید. ظرف باید ۹۵۰ °C را به مدت بیش از ۸ ساعت بدون ترک خوردن تحمل کند. بوته خاک رس-گرافیت ایدهآل است — نسوز است، با محتویات واکنش نمیدهد و میتوان آن را با گل لعابدهی خاک رس (خمیری از خاک رس آتشنسوز و آب که دور درز درپوش اعمال میشود) مهروموم کرد.
بوته باید به اندازه کافی بزرگ باشد تا همه میلههای آهنی را با حداقل ۲۵ میلیمتر بستهبندی زغال در تمام اطراف نگه دارد. نباید هیچ مسیر مستقیمی برای ورود هوا به زغال وجود داشته باشد — هرگونه نشتی هوا باعث میشود زغال بسوزد به جای کربندهی، که سوخت را هدر میدهد و نتایج ناهموار ایجاد میکند.
ابزارهای مورد نیاز:
 بوتهٔ گِل نسوز
 آجر نسوز
میلگردهای آهنی را در زغال داخل بوته بستهبندی کنید
میلگردهای آهنی را در زغال داخل بوته بستهبندی کنید
یک لایه ۲۵ میلیمتری از زغال خرد شده را در کف بوته قرار دهید. اولین میلگرد آهنی را روی این بستر بگذارید و مطمئن شوید که به دیوارههای بوته برخورد نمیکند — حداقل ۱۵ میلیمتر فاصله از همه طرف. با لایه دیگری از زغال ۱۵ تا ۲۰ میلیمتری بپوشانید و به آرامی فشار دهید تا حفرههای هوای بزرگ از بین بروند. میلگرد بعدی را قرار دهید و مطمئن شوید که میلگردها به یکدیگر برخورد نمیکنند (زغال باید هر قطعه را کاملاً احاطه کند). لایهگذاری را ادامه دهید تا همه میلگردها بستهبندی شوند.
روی آن را با یک لایه نهایی ۲۵ میلیمتری زغال بپوشانید. میلگردها باید کاملاً در زغال فرو رفته باشند — هر قسمت آهنی که در معرض هوا باشد در آن ناحیه کربندهی نخواهد شد. درب را با گل نسوز مهروموم کنید: گل نسوز را با آب به خمیری غلیظ تبدیل کنید، یک دانه ۱۰ میلیمتری دور درز درب بمالید و آن را صاف کنید تا یک مهر پیوسته ایجاد شود. اجازه دهید گل حداقل ۳۰ دقیقه در هوا خشک شود، سپس بوته را در کوره قرار دهید. یک سوراخ تهویه کوچک (۲ تا ۳ میلیمتر) در درب اجازه میدهد فشار گاز بدون ترک خوردن مهر خارج شود.
آمادهسازی کوره و رساندن به دمای سمانتاسیون
آمادهسازی کوره و رساندن به دمای سمانتاسیون
بوته مهرومومشده را در کوره زغالسنگی با دمدستی یا کوره گازوئیلی/پروپان قرار دهید. کوره باید برای تمام مدت خیساندن سمانتاسیون — معمولاً ۶ تا ۱۰ ساعت بسته به ضخامت میلههای آهنی — دمای ۹۰۰ تا ۹۵۰ درجه سانتیگراد را حفظ کند. این محدوده دمایی بحرانی است که در آن آستنیت تشکیل میشود و نفوذ کربن با سرعت مفیدی پیش میرود. زیر ۸۵۰ درجه سانتیگراد، نفوذ بسیار کند است؛ بالای ۱۰۰۰ درجه سانتیگراد، آهن ممکن است در مرزدانهها شروع به ذوب شدن کند (سوختگی) و فولاد را خراب کند.
کوره را به آرامی روشن کنید — بوته را طی ۱ تا ۲ ساعت به دما برسانید تا از شوک حرارتی جلوگیری شود. لایه گلدرزگیر ممکن است هنگام خشک شدن و انبساط بوته کمی ترک بخورد؛ این طبیعی است. به شعله آبی کوچکی در سوراخ تهویه توجه کنید — این مونوکسید کربن است که هنگام خروج میسوزد و نشان میدهد واکنش سمانتاسیون در داخل بوته در حال انجام است.
مواد مورد نیاز این مرحله:
زغال چوب10 کیلوگرمابزارهای مورد نیاز:
 دم آهنگری
 عینک ایمنی بسته
 دستکش چرمی ساقبلند
 پیشبند چرمی
حفظ خیساندن سیمانی
حفظ خیساندن سیمانی
کوره را به مدت 6 تا 10 ساعت در دمای 900 تا 950 درجه سانتیگراد نگه دارید. مدت زمان به ضخامت میله بستگی دارد: کربن در آهن در دمای 925 درجه سانتیگراد تقریباً 1 میلیمتر در ساعت نفوذ میکند. میلهای به ضخامت 5 میلیمتر (2.5 میلیمتر تا مرکز) تقریباً 6 ساعت برای کربندهی کامل از ضخامت تا مرکز نیاز دارد؛ میله 10 میلیمتری بیش از 10 ساعت نیاز دارد. خیساندن ناکافی فولاد سختسطح تولید میکند (سطح سخت، هسته نرم) — برای برخی کاربردها مفید است اما آلیاژ یکنواخت نیست.
دمای کوره را با مشاهده رنگ بوته پایش کنید: قرمز گیلاسی کمرنگ تقریباً 750 درجه سانتیگراد است (خیلی پایین)؛ گیلاسی روشن 850 درجه سانتیگراد است؛ نارنجی 950 درجه سانتیگراد است؛ نارنجی-زرد 1050 درجه سانتیگراد است (خیلی بالا). بستر زغال را در کوره حفظ کنید و در صورت نیاز سوخت اضافه کنید. کار دمها را یکنواخت نگه دارید — وقفه در جریان هوا باعث افت دما میشود و گرمکردن مجدد وقت و سوخت را تلف میکند. شعله آبی در سوراخ تهویه باید در تمام مدت خیساندن بهطور پایدار بسوزد.
ابزارهای مورد نیاز:
دم آهنگری ماسک تنفسی P100
 انبر دستهبلند
کوتاهکردن بوته به آرامی در کوره
کوتاهکردن بوته به آرامی در کوره
پس از زمان کامل نگهداری حرارت، افزودن سوخت و کار دمدهنده را متوقف کنید. اجازه دهید بوته در کوره سرد شود — این فرایند بسته به جرم کوره ممکن است ۶ تا ۱۲ ساعت طول بکشد. سرد شدن آهسته ضروری است: این امر به آستنیت اجازه میدهد به پرلیت (ساختار تعادلی فریت + سمنتیت) تبدیل شود و فولادی تولید میکند که سخت است اما شکننده نیست. سرد شدن سریع در این مرحله، مارتنزیت تولید میکند — بسیار سخت اما برای بیشتر کاربردها بدون بازپخت بعدی بیش از حد شکننده است.
تا زمانی که بوته بالاتر از گرمای قرمز کمرنگ است، آن را باز نکنید یا مزاحم آن نشوید. باز کردن درپوش در حالی که بستهی زغال هنوز داغ است، اکسیژن وارد میکند که زغال را میسوزاند و سطح فولاد را اکسید (کربنزدایی) میکند — و کربندهیای را که ساعتها برای آن تلاش کردهاید از بین میبرد. صبر حیاتی است. بوته زمانی آماده باز شدن است که بتوان با دستکشهای ضخیم آن را جابهجا کرد (تقریباً زیر ۲۰۰ درجه سانتیگراد).
کروزیبل را باز کنید و فولاد تاولی را استخراج کنید
کروزیبل را باز کنید و فولاد تاولی را استخراج کنید
گلرس لولهی آببندی را بشکنید و درپوش را بردارید. زغال داخل آن تا حدی مصرف شده و سبکتر و شکنندهتر از بستهی اصلی خواهد بود. میلههای آهنی، که اکنون میلههای فولادی هستند، را با دقت از بستر زغال خارج کنید. سطح، تاولهای مشخصهای را نشان خواهد داد — برآمدگیهایی که در اثر گاز بهدامافتاده زیر لایهی پوستهی سطحی در طول سمانتاسیون ایجاد میشوند. این منشأ اصطلاح «فولاد تاولی» است و کربندهی موفق را تأیید میکند.
میلهها همچنین با لایهی نازکی از پوسته (اکسید آهن) پوشیده خواهند بود و ممکن است تکههای زغال به سطح چسبیده باشند. سطح را با برس سیمی یا سوهان تمیز کنید تا فولاد زیر آن آشکار شود. رنگ و بافت سطح بهوضوح با آهن کوبشی اصلی متفاوت است — فولاد دانهریزتر است و اغلب ظاهری کمی تیرهتر و یکنواختتر به خاکستری دارد، در مقایسه با خاکستری روشن و الیافی آهن کوبشی.
ابزارهای مورد نیاز:
 انبر بوتهدستکش چرمی ساقبلندسوهان فلز
تست فولاد با آزمایش جرقه و سختکاری
تست فولاد با آزمایش جرقه و سختکاری
سادهترین آزمایش میدانی برای سنجش میزان کربن، آزمایش جرقه است: فولاد را به چرخ سنگزنی یا سوهان درشت بزنید و جرقهها را مشاهده کنید. آهن فرفره (کمکربن) جریانهای جرقه بلند، صاف و نارنجیزرد با شاخههای کم تولید میکند. فولاد با کربن متوسط (۰٫۴ تا ۰٫۶٪) جرقههای کوتاهتر و درخشانتر با شاخههای مشخص تولید میکند. فولاد پرکربن (۰٫۸٪ به بالا) جرقههای بسیار کوتاه، سفیدِ خیرهکننده و انفجارهای کوچک در نوک جرقه دارد. جرقههای فولاد تاولدار خود را با یک تکه آهن فرفره شناختهشده مقایسه کنید — تفاوت باید چشمگیر باشد.
برای آزمایش قطعی، تکه کوچکی را تا قرمز گیلاسی درخشان (حدود ۸۰۰ درجه سانتیگراد) گرم کنید و در آب فرو ببرید. آهن فرفره پس از سریعسرد شدن نرم باقی میماند؛ فولادی که کربن کافی جذب کرده باشد، به سختیِ شیشه میرسد. سعی کنید تکه سریعسردشده را سوهان بزنید — اگر سوهان بدون بریدن روی سطح سُر بخورد، فولاد با موفقیت سخت شده است. این نشان میدهد که میزان کربن بیش از حدود ۰٫۳٪ است.
ابزارهای مورد نیاز:
سوهان فلز سطل آبدهی
 انبر آهنگری
کوبیدن-تحکیم فولاد تاولی (اختیاری: فولاد برشی)
کوبیدن-تحکیم فولاد تاولی (اختیاری: فولاد برشی)
فولاد تاولی حاصل از یک مرحله سیمانیسازی ممکن است توزیع کربن یکنواختی نداشته باشد — در سطح بیشتر و در مرکز کمتر. برای آلیاژ یکنواختتر، میتوان فولاد را تا کرد و بهصورت آهنگری جوش داد. میله را تا زرد-سفیدِ درخشان (حدود ۱۱۰۰ درجه سانتیگراد) گرم کنید، آن را روی خودش تا کنید و تاخوردگی را با چکش جوش دهید. این چرخه تا-کردن و جوشدادن را ۳ تا ۴ بار تکرار کنید. هر تاخوردگی فاصلهای را که کربن باید برای نفوذ طی کند نصف میکند و کار مکانیکی، کربن را بهطور یکنواختتری در سرتاسر مقطع توزیع میکند.
این محصول تاشده و تحکیمشده فولاد برشی نامیده میشود (از نظر تاریخی برای قیچی و ابزارهای برش به کار میرفت). این فولاد یکنواختتر و قابلاعتمادتر از فولاد تاولی خام است. پالایش بیشتر — ذوب فولاد تاولی در بوته در دمای حدود ۱۵۰۰ درجه سانتیگراد — فولاد بوتهای (فولاد ووتز) را تولید میکند که بهترین فولاد موجود پیش از فرایند بسمر بود. ذوب فولاد بوتهای به دماهایی بالاتر از آنچه بیشتر تنظیمات در مقیاس کوچک میتوانند به آن برسند نیاز دارد، اما سیمانیسازی و سپس تا کردن، فولاد کاری عالی تولید میکند.
ابزارهای مورد نیاز:
 چکش آهنگریانبر آهنگری
 سنداندم آهنگری
نتایج سیمانتهسازی را مستند کنید
نتایج سیمانتهسازی را مستند کنید
وزن میلههای فولادی تمامشده را اندازه بگیرید و آن را با وزن اولیه مقایسه کنید. افزایش وزن، کربنِ جذبشده است؛ برای هدف ۰٫۸٪ کربن، ۵۰۰ گرم آهن باید تقریباً ۴ گرم افزایش وزن داشته باشد. میزان واقعی افزایش با زمان خیساندن، دما و ضخامت میله تغییر خواهد کرد. پارامترهای سیمانتهسازی را ثبت کنید: ابعاد میله، نوع و مقدار زغال، زمان خیساندن، دمای تخمینی و نتایج آزمون جرقه.
فولاد آبلهای را در مکانی خشک نگه دارید تا زنگ نزند. فولاد سریعتر از آهن کوبیده زنگ میزند، زیرا ناخالصیهای کربنی سلولهای الکتروشیمیایی ایجاد میکنند که خوردگی را تسریع میکنند. برای نگهداری طولانیمدت، آن را با روغن یا موم بپوشانید. اکنون فولاد آماده کوبیدن به ابزار، تیغه یا هر کاربردی است که به موادی سخت و مستحکم نیاز دارد. عملیات حرارتی (سختکاری و بازپخت) خواص نهایی را متناسب با کاربرد خاص تنظیم میکند؛ موضوعی که مستقیماً بر مبانی فلزشناسی این نقشه بنا میشود.
ابزارهای مورد نیاز:
ترازوی دیجیتال دقیقابزارهای لازم
16- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
- جایگزین
مواد نقشههای متصل

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
توسط Peter
فلزکاری

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
توسط Charlie
شیمی

Building a Box Bellows — The Breath That Makes Metal Obey Fire
توسط Emma
نجاری

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
توسط Forge
فلزکاری
این نقشه میسازد

نقشههای مرتبط
این نقشهها دانش مشترکی دارند — تکنیکها، مواد یا اصول

Building a Bloomery & Smelting Iron — The Iron Age
توسط Forge
فلزکاری

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
توسط Mary
فلزکاری
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
توسط Peter
فلزکاری

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
توسط Forge
باستان
CC0 مالکیت عمومی
این نقشه تحت مجوز CC0 منتشر شده است. شما آزاد هستید آن را کپی، ویرایش، توزیع و برای هر هدفی بدون نیاز به اجازه استفاده کنید.
با خرید محصولات از طریق نقشه از سازنده حمایت کنید و او کمیسیون سازنده تعیین شده توسط فروشندگان، دریافت میکند یا یک نسخه جدید از این نقشه ایجاد کنید و آن را به عنوان اتصال در نقشه خود قرار دهید تا درآمد به اشتراک گذاشته شود.