
Málmblöndun stáls úr járni og kolefni — málmurinn sem mótaði nútímaheiminn
Stál er málmblanda járns og kolefnis, venjulega með á milli 0,2% og 2,1% kolefnis miðað við þyngd. Þetta þrönga samsetningarbil breytir mjúku, sveigjanlegu smíðajárni í efni sem hægt er að herða, hitameðhöndla og nota sem gorma — eiginleikar sem gerðu stál að burðarási siðmenningarinnar, allt frá sverðum og gormum til brúa og skýjakljúfa.
Munurinn á járni og stáli er ósýnilegur berum augum en umbreytandi í hegðun. Hreint járn (ferrít) er mjúkt — nagli úr hreinu járni beygist auðveldlega. Bætið aðeins 0,8% kolefni við og járnið verður að perlíti: smásæ lagskipt bygging ferrítis og járnkarbíðs (sementít, Fe₃C) sem er mun harðari og sterkari. Yfir 0,8% kolefni verður blandan ofeutektóíð, þar sem umframsementít gerir hana enn harðari en sífellt brothættari. Öll vísindi stálfræðinnar snúast um að stjórna þessu litla hlutfalli kolefnis og hraðanum sem blandan kólnar á.
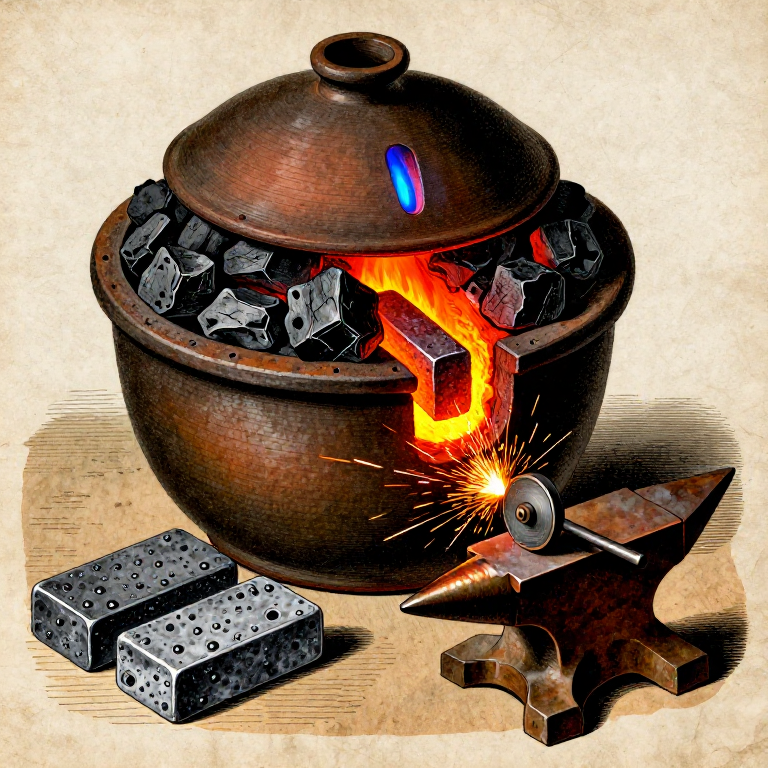
Sögulega séð var stálframleiðsla náð á tvo vegu: kolun (að bæta kolefni í smíðajárn með því að hita það í snertingu við viðarkol) og afkolun (að fjarlægja umframkolefni úr steypujárni með oxun). Þessi leiðbeining fjallar um kolunaraðferðina — einnig kölluð sementering — sem var ríkjandi stálframleiðsluaðferð frá fornöld fram á 18. öld. Þú pakkar smíðajárnsstöngum í viðarkol inni í lokuðum leirdeiglu og hitar samstæðuna í um 900–950 °C í nokkrar klukkustundir. Kolefniseindir úr viðarkolunum dreifast inn í kristalgrind járnsins og breyta yfirborðslögunum í stál. Útkoman nefnist blöðrustál, nefnt eftir blöðrunum sem myndast á yfirborðinu vegna fastrar gastegundar.
HAZARD: Þetta ferli krefst viðvarandi hita yfir 900 °C. Bráðin kvarðamyndun, heitur málmur og kolmónoxíðgas eru öll til staðar. Vinnið utandyra eða við öfluga þvingaða loftræstingu. Notið P100 öndunargrímu, öryggisgleraugu, leðurhanska og leðursvuntu. Opnið aldrei deigluna meðan hún er við hita — loftstreymið getur valdið blossa af brennandi kolmónoxíði.
Leiðbeiningar
Skilja járn-kolefnis fasarit
Skilja járn-kolefnis fasarit
Járn-kolefnis fasaritið er mikilvægasta ritið í málmfræði. Við stofuhita er járn til sem ferrít (α-járn): rúmmiðjuð teningsgrind, mjúkt og segulmagnað. Þegar það er hitað yfir 727 °C (eutektóíðhitastigið) umbreytist járn í austenít (γ-járn): flatmiðjuð teningsgrind, ekki segulmagnað, og það sem skiptir mestu máli — getur leyst upp miklu meira kolefni en ferrít. Ferrít leysir aðeins upp 0,022% kolefni; austenít leysir upp allt að 2,14%.
Þess vegna virkar kolun (cementation): við 900–950 °C er járnyfirborðið austenít, sem tekur í sig kolefni úr umhverfiskolunum. Þegar stálið kólnar hægt umbreytist austenítið aftur í ferrít og sementít (Fe₃C), raðað í lagskipta perlítbyggingu. Ef það er kælt hratt (slökkt) festist austenítið sem martensít — afar hart, brothætt, rúmmiðjuð tetragonal grind. Öll hitameðferð stáls — herðing, mýking og glæðing — stjórnar þessum fasaumbreytingum.
Velja og undirbúðu smíðajárnið
Velja og undirbúðu smíðajárnið
Byrjaðu með smíðajárni — lágkolefnisjárni (undir 0,08% kolefni) sem hefur verið bloom-brætt og hamarsmíðað til að þétta málminn og losa gjall. Járnið ætti að vera hreint, laust við þykkt ryð eða hreistur, helst í flatstöngum um 5–10 mm þykkum og 20–30 mm breiðum. Þynnri stangir kolefnismettast hraðar því kolefni verður að dreifast inn frá yfirborðinu — 10 mm stöng tekur u.þ.b. 8 klukkustundir að kolefnismettast í gegnum miðju við 925 °C.
Ef byrjað er frá bloom eða grófu járni, smíðaðu það fyrst í flatstangir. Hreinsaðu yfirborðið með vírbursta eða þjöl til að fjarlægja hreistur (járnoxíð), sem virkar sem hindrun fyrir dreifingu kolefnis. Vegðu stangirnar — þú vegur þær aftur eftir sementun til að reikna út það kolefni sem frásogast (stál er þyngra sem nemur þyngd bætts kolefnis).
Efni fyrir þetta skref:
 Járngrýti (mýrarrauði / hematít / magnetít)1 stykki
Nauðsynleg verkfæri:
 Málmþjöl
 Nákvæm stafræn vog
Undirbúðu kolin fyrir sementunarpakkann
Undirbúðu kolin fyrir sementunarpakkann
Mulðu harðviðarkol í bita sem eru u.þ.b. 5–10 mm á breidd — nógu smáir til að pakka þeim þétt utan um járnstangirnar, en nógu stórir til að viðhalda loftbilum sem leyfa kolmónoxíðgasi að streyma. Kol eru kolefnisgjafinn: við háan hita hvarfast þau við leifar af súrefni og raka og mynda kolmónoxíð (CO), sem er í raun kolunarefnið. CO-gasið brotnar niður við yfirborð járnsins og sest þar sem frumkolefni sem dreifist inn í málminn.
Þú þarft u.þ.b. 3–4 sinnum þyngd járnsins í kolum. Fyrir 500 grömm af járnstöngum skaltu undirbúa 1,5–2 kg af muldum kolum. Sumar sögulegar uppskriftir bættu lífrænum efnum (beinamjöli, leðurafgöngum, sóti) í pakkann — þessi efni brotna niður við hitann og bæta við kolefni og köfnunarefni. Fyrir þessa teikningu nægja hrein harðviðarkol og gefa mest fyrirsjáanlegar niðurstöður.
Efni fyrir þetta skref:
 Viðarkol2 kg
Nauðsynleg verkfæri:
 Hamar
Smíðið eða undirbúið steypudeigluna
Smíðið eða undirbúið steypudeigluna
Deiglan verður að vera lokuð til að koma í veg fyrir að kolin brenni einfaldlega upp í ofnandrúmsloftinu. Notið djúpa eldfasta leirdeiglu með þétt passandi loki, eða smíðið kassa fyrir steypun úr eldsteinum og eldföstum leir. Ílátið verður að þola 950 °C í 8+ klukkustundir án þess að springa. Leirgrafít-deigla er tilvalin — hún er eldföst, hvarfast ekki við innihaldið og má loka henni með leirþéttingu (deig úr eldleir og vatni sem borið er á samskeyti loksins).
Deiglan verður að vera nógu stór til að rúma allar járnstengurnar með að minnsta kosti 25 mm af kolafyllingu á öllum hliðum. Ekki má vera beina leið fyrir loft að kolunum — hvers kyns loftleki veldur því að kolin brenna í stað þess að kolefnismettast, sem sóar eldsneyti og gefur ójafnar niðurstöður.
Nauðsynleg verkfæri:
 Deigla úr eldföstum leir
 Eldfastur steinn
Pakkaðu járnstöngunum í viðarkol inni í deiglunni
Pakkaðu járnstöngunum í viðarkol inni í deiglunni
Settu 25 mm lag af muldum viðarkolum á botn deiglunnar. Leggðu fyrstu járnstöngina á þetta lag og gættu þess að hún snerti ekki veggi deiglunnar — að minnsta kosti 15 mm bil á öllum hliðum. Hyldu með öðru 15–20 mm lagi af viðarkolum og þrýstu varlega á til að eyða stórum loftvösum. Settu næstu stöng og gættu þess að stangirnar snerti ekki hver aðra (viðarkol verða að umlykja hvert stykki algjörlega). Haltu áfram að leggja lög þar til allar stangirnar eru pakkaðar.
Hyldu með síðasta 25 mm lagi af viðarkolum. Stangirnar verða að vera alveg grafnar — járn sem stendur upp úr kolar sig ekki á því svæði. Innsiglaðu lokið með leirþéttingu: blandaðu eldleir við vatn í þykkt mauk, settu 10 mm rönd utan um samskeyti loksins og sléttaðu hana til að mynda samfellda þéttingu. Leyfðu þéttingunni að þorna í lofti í að minnsta kosti 30 mínútur áður en hún er sett í ofninn. Lítið loftgat (2–3 mm) á lokinu hleypir gasþrýstingi út án þess að þéttingin springi.
Undirbúðu ofninn og hitaðu upp í kolunarhitastig
Undirbúðu ofninn og hitaðu upp í kolunarhitastig
Settu lokaða deigluna í kolaofn með belg, eða í própanknúinn ofn. Ofninn verður að halda 900–950 °C í allan tímann í kolunarbleytingunni — venjulega 6–10 klukkustundir eftir þykkt járnstanganna. Þetta er mikilvægasta hitastigsbilið þar sem austenít myndast og kolefnisdreifing gengur á nýtilegum hraða. Undir 850 °C er dreifingin of hæg; yfir 1000 °C getur járnið byrjað að bráðna á kornamörkum (brennsla) og eyðilagt stálið.
Byrjaðu að hita ofninn hægt — hitaðu deigluna upp á hitastig á 1–2 klukkustundum til að forðast hitaáfall. Leirlögnin getur sprungið örlítið þegar hún þornar og deiglan þenst út; þetta er eðlilegt. Fylgstu með litlum bláum loga við loftopið — þetta er kolmónoxíð sem brennur þegar það sleppur út, sem staðfestir að kolunarhvarfið gengur fyrir sig inni í deiglunni.
Efni fyrir þetta skref:
Viðarkol10 kgNauðsynleg verkfæri:
 Smiðjubelgur
 Lokuð öryggisgleraugu
 Leðurhanskar með löngum stúkum
 Leðursvunta
Viðhalda sementeringsbleytingunni
Viðhalda sementeringsbleytingunni
Haldið ofninum við 900–950 °C í 6–10 klukkustundir. Lengdin fer eftir þykkt stangarinnar: kolefni dreifist u.þ.b. 1 mm á klukkustund við 925 °C í járni. 5 mm þykk stöng (2,5 mm að miðju) þarf u.þ.b. 6 klukkustundir fyrir fulla gegnumkolun; 10 mm stöng þarf 10+ klukkustundir. Of stutt bleyting framleiðir yfirborðsharðnað stál (hart yfirborð, mjúkur kjarni) — gagnlegt í sumum tilgangi en ekki einsleit málmblanda.
Fylgstu með hitastigi ofnsins með því að horfa á lit deiglunnar: daufur kirsuberjarauður litur er u.þ.b. 750 °C (of lágt); skær kirsuberjarauður er 850 °C; appelsínugulur er 950 °C; gulappelsínugulur er 1050 °C (of hátt). Haltu kolalaginu í ofninum og bættu við eldsneyti eftir þörfum. Hafðu blásturinn jafnan — truflanir á loftflæði valda því að hitastigið lækkar og endurhitun sóar tíma og eldsneyti. Blái loginn við loftopið ætti að brenna stöðugt alla bleytinguna.
Nauðsynleg verkfæri:
Smiðjubelgur P100-öndunargríma
 Langskefta töng
Kældu deiglan hægt í ofninum
Kældu deiglan hægt í ofninum
Eftir fullan leggtíma skaltu hætta að bæta við eldsneyti og stöðva belgina. Leyfðu deiglunni að kólna í ofninum — þetta getur tekið 6–12 klukkustundir eftir massa ofnsins. Hæg kæling er nauðsynleg: hún gerir austenítinu kleift að umbreytast í perlít (jafnvægisbyggingu ferríts + sementíts), sem gefur stál sem er hart en ekki brothætt. Hröð kæling á þessu stigi myndi mynda martensít — afar hart en of brothætt fyrir flest notkunarsvið án síðari hertunar.
Opnaðu ekki og hreyfðu ekki við deiglunni meðan hún er yfir dauflegum rauðglóðarhita. Ef innsiglið er opnað meðan kolapakkinn er enn heitur kemst súrefni inn, sem brennir kolin og oxar (afkolar) yfirborð stálsins — og eyðir þar með kolunguninni sem þú eyddir klukkustundum í að ná. Þolinmæði skiptir sköpum. Deiglan er tilbúin til opnunar þegar hægt er að meðhöndla hana með þykkum hönskum (undir u.þ.b. 200 °C).
Opnaðu deiglunina og dragðu út blöðrustálið
Opnaðu deiglunina og dragðu út blöðrustálið
Brjóttu leirinnsiglið og fjarlægðu lokið. Kolin inni í deiglunni verða að hluta til notuð upp — léttari og brothættari en upprunalega pakkningin. Dragðu varlega út járnstangirnar, sem nú eru stálstangir, úr kolabeðinu. Yfirborðið mun sýna einkennandi blöðrur — upphækkaðar kúlur sem orsakast af gasi sem festist undir yfirborðshreistrinu við kolun. Þetta er uppruni hugtaksins 'blöðrustál' og staðfestir að kolun hafi heppnast.
Stangirnar verða einnig þaktar þunnu lagi af hreistri (járnoxíð) og geta verið með kolabrot föst við yfirborðið. Burstaðu eða þjalaðu yfirborðið hreint með vírbursta til að sjá stálið undir. Litur og yfirborðsáferð eru greinilega frábrugðin upprunalega smíðajárninu — stálið hefur fínni korn og oft dekkra, jafnara grátt útlit samanborið við trefjakennda, ljósari gráa tón smíðajárns.
Nauðsynleg verkfæri:
 DeiglutöngLeðurhanskar með löngum stúkumMálmþjöl
Prófaðu stálið með neistaprófun og herðingu
Prófaðu stálið með neistaprófun og herðingu
Einfaldasta vettvangsprófið fyrir kolefnisinnihald er neistaprófið: snertu stálið við slípihjól eða grófa þjöl og fylgstu með neistunum. Smíðajárn (lítið kolefni) myndar langa, slétta, appelsínugult-gulleita neistastrauma með fáum greinum. Stál með meðalkolefni (0,4–0,6%) myndar styttri, bjartari neista með greinilegum greinóttum köflum. Stál með háu kolefni (0,8%+) myndar mjög stutta, skínandi hvíta neista með sprengikenndum blossum við endana. Berðu neista blöðrustálsins saman við þekkt stykki af smíðajárni — munurinn ætti að vera áberandi.
Til óyggjandi prófs skaltu hita lítinn bút þar til hann verður skærrauður eins og kirsuber (u.þ.b. 800 °C) og kæla hann snöggt í vatni. Smíðajárn helst mjúkt eftir snögga kælingu; stál sem hefur tekið í sig nægilegt kolefni verður glerhart. Reyndu að þjala kælda bútinn — ef þjölin rennur yfir yfirborðið án þess að bíta, hefur stálið verið hert með góðum árangri. Þetta staðfestir kolefnisinnihald yfir u.þ.b. 0,3%.
Nauðsynleg verkfæri:
Málmþjöl Herslufata
 Smiðjutöng
Þjöppun blöðrustáls með smíði (valfrjálst: skurðarstál)
Þjöppun blöðrustáls með smíði (valfrjálst: skurðarstál)
Blöðrustál úr einni kolunarumferð getur haft ójafna kolefnisdreifingu, meira við yfirborðið og minna í miðjunni. Fyrir jafnara málmblöndu má brjóta stálið saman og smíðasuða það. Hitið stöngina í björtu gulhvítu (u.þ.b. 1100 °C), brjótið hana yfir sjálfa sig og hamrið samskeytin saman. Endurtakið þessa brjóta-og-suða lotu 3–4 sinnum. Hver brot helmingar vegalengdina sem kolefnið þarf að dreifast og vélræn vinnsla dreifir kolefninu jafnara um allt þversniðið.
Þessi samanbrotna og þjappaða afurð nefnist skurðarstál (notað sögulega í skæri og skurðarverkfæri). Það er jafnara og áreiðanlegra en hrátt blöðrustál. Frekari hreinsun, þ.e. bráðnun blöðrustálsins í deiglu við u.þ.b. 1500 °C, skilar deiglustáli (wootz-stáli), besta stáli sem var fáanlegt fyrir Bessemer-ferlið. Bráðnun deiglustáls krefst hitastiga sem flestar smáar uppsetningar ná ekki, en kolun og síðan samanbrot skilar framúrskarandi vinnslustáli.
Nauðsynleg verkfæri:
 SmíðahamarSmiðjutöng
 SteðjiSmiðjubelgur
Skráðu niðurstöður kolunarinnar
Skráðu niðurstöður kolunarinnar
Vigtaðu fullunnu stálstangirnar og berðu saman við upphaflega þyngd. Þyngdaraukningin er kolefnið sem tekið hefur verið upp — fyrir markmið upp á 0,8% kolefni ættu 500 grömm af járni að þyngjast um u.þ.b. 4 grömm. Raunveruleg aukning mun breytast eftir bleytitíma, hitastigi og þykkt stanganna. Skráðu breytur kolunarinnar: mál stanganna, tegund og magn kola, bleytitíma, áætlaðan hita og niðurstöður neistaprófsins.
Geymdu blöðrustálið á þurrum stað til að koma í veg fyrir ryð. Stál ryðgar hraðar en smíðajárn vegna þess að kolefnisinnlagrin mynda rafefnafræðilegar rafhlöður sem flýta fyrir tæringu. Til langtímageymslu skaltu húða það með olíu eða vaxi. Stálið er nú tilbúið til smíði í verkfæri, blöð eða hvaða notkun sem krefst harðs og sterks efnis. Hitameðhöndlun (herðing og mildun) sniðar lokaeiginleikana að tiltekinni notkun — efni sem byggir beint á málmfræðilegum grunni þessarar teikningar.
Nauðsynleg verkfæri:
Nákvæm stafræn vogNauðsynleg verkfæri
16- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
- Staðgengill
Efni úr tengdum teikningum

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
eftir Peter
Málmsmíði

Making Charcoal from Hardwood — Pyrolysis in a Pit Kiln
eftir Charlie
Efnafræði

Building a Box Bellows — The Breath That Makes Metal Obey Fire
eftir Emma
Trésmiði

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
eftir Forge
Málmsmíði
Þessi teikning býr til

Tengd Blueprint
Þessi blueprint deila þekkingu — tækni, efni eða meginreglur

Building a Bloomery & Smelting Iron — The Iron Age
eftir Forge
Málmsmíði

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
eftir Mary
Málmsmíði
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
eftir Peter
Málmsmíði

Quench Hardening and Tempering a Steel Blade — Heat Treatment Fundamentals
eftir Forge
Forn
CC0 opinbert ríki
Þessi teikning er gefin út undir CC0. Þér er frjálst að afrita, breyta, dreifa og nota þetta verk í hvaða tilgangi sem er, án þess að biðja um leyfi.
Studdu smiðinn með því að kaupa vörur í gegnum teikningu hans þar sem hann fær þóknun smiða sem seljendur ákvarða, eða búðu til nýja endurskoðun á þessari teikningu og tengdu hana sem tengingu í þinni eigin teikningu til að deila tekjum.