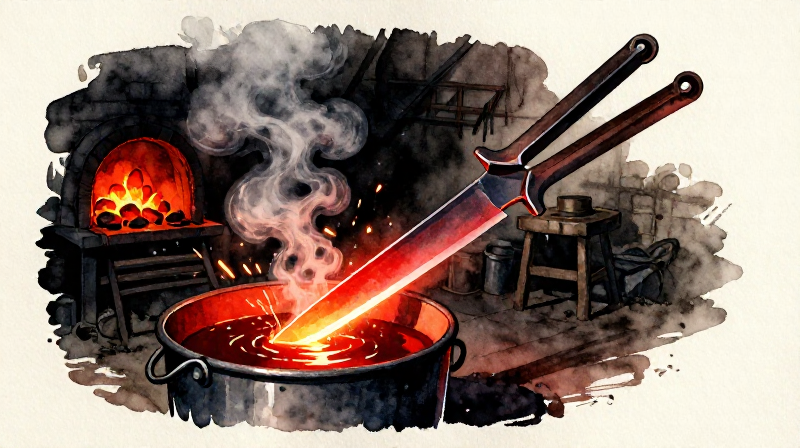


Hersluhersla stálblaðs með skyndikælingu og stillingu — grundvallaratriði hitameðferðar
Hrátt stál úr smiðjunni er seigt en tiltölulega mjúkt — það heldur ekki eggjunum lengi. Hitameðferð breytir sama stykki af stáli í blað sem getur rakað hár, haldið egginni í gegnum bein eða smellt aftur þegar það er beygt. Eðlisfræðin er merkileg: með því að stjórna því hversu hratt stálið kólnar endurraðar járnsmiðurinn kristalbyggingu járnatómanna á sameindastigi án þess að bæta nokkru við.
Ferlið hefur tvö stig. Í fyrsta lagi skyndikæling: hitið stálið upp í kritískt hitastig (um 800°C, skærrauðan glóð) og dýfið því í olíu eða vatn. Hraða kælingin fangar kolefnisatóm inni í kristalgrind járnsins og myndar martensít — byggingu sem er svo hörð að hún getur rispað gler, en svo brothætt að hún brotnar eins og keramik. Í öðru lagi stilling: hitið herta stálið aftur í lægra hitastig (200-350°C) til að slaka nógu mikið á martensítinu til að endurheimta seigju en halda mestu hörkunni.
Miðaldasmiðir mátu hitastig eftir oxíðlitunum sem myndast á pússuðu stáli þegar það hitnar — ljósgult strá við 220°C fyrir rakvélar, brons við 260°C fyrir hnífa, blátt við 300°C fyrir gorma. Þetta litakerfi er enn notað af handsmiðum í dag og krefst engs hitamælis.
Leiðbeiningar
Veldu hentugan stálbút
Veldu hentugan stálbút
Byrjaðu með stykki af meðal- eða hákolefnisstáli — blómajárni sem hefur verið kolefnisbætt, eða hvaða stáli sem er með u.þ.b. 0,4-0,8% kolefnisinnihald. Lágkolefnis smíðajárn (undir 0,3% kolefni) harðnar ekki verulega við slökkvun. Prófaðu með því að slá neista á slípisteini: hákolefnisstál gefur langa, greinótta neista; lágkolefnisjárn gefur stutta, daufa appelsínugula neista án greinanna.
Efni fyrir þetta skref:
 Rauðablástursjárn (svampjárn)1 stykki
Nauðsynleg verkfæri:
 Sandsteinn (slípiefni)
Mótaðu auðan í blaðform
Mótaðu auðan í blaðform
Hitaðu stálið í kolaofni þar til það verður björt appelsínugul-gul (u.þ.b. 900-1000°C). Hamraðu það á flötum steini eða steðja til að teygja það í blaðform — mjókkandi tangi í öðrum endanum, blaðbolurinn breikkar í átt að oddinum. Vinndu báðar hliðar jafnt. Blaðið ætti að vera u.þ.b. 3-5 mm þykkt við hrygginn og mjókka niður í um 1 mm við eggina. Reyndu ekki að búa til beitta egg ennþá — skildu eggina eftir um 1 mm þykka í bili.
Efni fyrir þetta skref:
 Viðarkol2 kg
Nauðsynleg verkfæri:
 Smíðahamar
 Smiðjutöng
 Flöt steinhella
 Smiðjubelgur
Normalisera stálið til að losa um spennu
Normalisera stálið til að losa um spennu
Eftir smíði eru innri spennur í stálinu vegna ójafnrar hitunar og hamarhöggva. Hitið blaðið jafnt upp í kirsuberjarautt (um 800°C) og látið það kólna í kyrrlátu lofti á eldfastmúrsteini eða þurrum sandi. Ekki slökkva — kæling í lofti er nauðsynleg. Þetta normaliseringarskref fínpússar kornabygginguna og losar um smíðaspennu og skapar þannig jafnan upphafspunkt fyrir herðingu. Endurtakið 2-3 sinnum til að ná bestum árangri.
Efni fyrir þetta skref:
Viðarkol1 kgNauðsynleg verkfæri:
SmiðjutöngSmiðjubelgurÞjalaðu og sléttu blaðprófílinn
Þjalaðu og sléttu blaðprófílinn
Klemmdu normaliseraða blaðið og notaðu málmþjöl til að fínstilla prófílinn. Fjarlægðu hamarsmerki, réttu úr brúnarlínunni og hreinsaðu upp töngina. Blaðið verður að vera í endanlegri lögun fyrir herðingu — að þjala hert stál er nánast ómögulegt án nútímaverkfæra. Pússaðu einn flöt með sandsteini þar til hann er glansandi. Þetta pússaða svæði mun þjóna sem hitavísir við hersluna.
Nauðsynleg verkfæri:
 MálmþjölSandsteinn (slípiefni)
Undirbúðu kæliefnið
Undirbúðu kæliefnið
Fylltu kæliflösku með olíu í nægilegri dýpt til að hnífsblaðið sökkvi alveg. Hörfræolía, tólg eða hvaða jurtaolía sem er virkar. Olíukæling kólnar hægar en vatn, sem dregur úr hættunni á sprungum eða aflögun — mikilvægt fyrir þunn blöð. Olían ætti að vera við stofuhita eða örlítið volg (30-40°C). Notaðu aldrei kalt vatn fyrir þunnt blað — hitaáfallið veldur oft brotum. Staðsettu fötuna innan armslengdar frá smiðjunni.
Efni fyrir þetta skref:
 Línolía2 lítrar
Nauðsynleg verkfæri:
 Herslufata
Hitaðu blaðið að krítísku hitastigi
Hitaðu blaðið að krítísku hitastigi
Settu blaðið í smiðjuna og hitaðu það jafnt. Fylgstu vel með litnum. Markmiðið er einsleitur, skærrauður kirsuberjarauður litur — u.þ.b. 800°C fyrir kolefnisstál í meðallagi. Í dimmu ljósi birtist þetta sem sterkur glóandi rauður litur án dökkra bletta. Lykilprófið: haltu segli nálægt blaðinu (án þess að snerta það). Þegar stálið nær krítísku hitastigi verður það ekki segulmagnað. Um leið og segullinn hættir að draga stálið að sér er austenítbreytingunni lokið og blaðið er tilbúið til kælingar í vökva.
Efni fyrir þetta skref:
Viðarkol1 kgNauðsynleg verkfæri:
SmiðjutöngSmiðjubelgurSlökktu blaðið í olíu
Slökktu blaðið í olíu
Vinnðu hratt, taktu blaðið um tanginn með töng og dýfðu því brúnina fyrst í olíuna í einni mjúkri hreyfingu. Ýttu beint niður — hallaðu því aldrei og snúðu því ekki, það veldur ójafnri kælingu og aflögun. Olían getur kviknað stutt á yfirborðinu — þetta er eðlilegt og hættulaust. Haltu blaðinu alveg kafi og hreyfðu það varlega fram og til baka (ekki frá hlið til hliðar) í 10-15 sekúndur þar til suðið hættir. Hraða kælingin fangar kolefnisatóm í járngrindinni og myndar martensít — hörðustu byggingu sem stál getur náð.
Nauðsynleg verkfæri:
SmiðjutöngHerslufataPrófaðu hörkuna
Prófaðu hörkuna
Taktu blaðið úr olíunni og þurrkaðu það hreint. Prófaðu hörkuna strax: renndu málskrá eftir brúninni. Ef slökunin heppnaðist mun skráin renna yfir yfirborðið með glerkenndri tilfinningu og skilja ekki eftir far — stálið er þá harðara en skráin. Ef skráin bítur í stálið misheppnaðist slökunin — blaðið var annaðhvort ekki nógu heitt, stálið inniheldur of lítið kolefni, eða slökunin var of hæg. Rétt slökkt blað er glerhart en jafnframt glerbrothætt — það brotnar ef það dettur.
Nauðsynleg verkfæri:
MálmþjölHreinsaðu og pússaðu blaðið fyrir herðingu
Hreinsaðu og pússaðu blaðið fyrir herðingu
Skrúbbaðu slokknaða blaðið með sandsteini eða slípisteini til að fjarlægja allan skán, olíuleifar og dökkt oxíð. Pússaðu að minnsta kosti einn flatan flöt þar til hann er bjartur og spegilgljáandi. Þessi pússaði flötur skiptir sköpum — hann þjónar sem hitamælir þinn við herðingu. Oxíðlitirnir sem myndast á hreinu stáli þegar það hitnar eru nákvæmar vísbendingar um innri hita, nákvæmir innan 10°C. Án pússaðs flatar er ekki hægt að lesa herðingarliti.
Nauðsynleg verkfæri:
Sandsteinn (slípiefni)Byrjaðu herðingu — hitaðu hægt frá hryggnum
Byrjaðu herðingu — hitaðu hægt frá hryggnum
Settu blaðið hryggnum niður á flatt stykki af heitu járni eða í beð af glóandi kolaglæðum (ekki beinum eldi). Markmiðið er að hita blaðið hægt og jafnt frá hryggnum í átt að egginni. Fylgstu með fágaða yfirborðinu. Þegar hitinn hækkar myndast þunn oxíðhúð sem skiptir um lit í fyrirsjáanlegri röð: ljóshálmgult (220°C), dökkhálmgult (240°C), brons (260°C), fjólublátt (280°C), blátt (300°C), ljósblátt (320°C), grátt (340°C+).
Efni fyrir þetta skref:
Viðarkol1 kgNauðsynleg verkfæri:
SmiðjutöngLestu hitalitina á stálinu og slökktu við rétt mark
Lestu hitalitina á stálinu og slökktu við rétt mark
Fylgstu með litarbandinu færast frá hryggnum í átt að egginni. Fyrir hníf eða meitil: slökktu þegar eggin nær dökkum strááliti til bronsliti (240-260°C) — þetta gefur blað nógu hart til að halda egg en nógu seigt til að þola flísun. Fyrir gorm eða sverð: leyfðu litnum að færast í blátt (300°C) — hámarks sveigjanleiki. Fyrir rakvél eða grafáhald: slökktu við ljósan strááliit (220°C) — hámarks hörku, lágmarks seigja. Þegar markliturinn nær skurðbrúninni skaltu strax dýfa blaðinu aftur í olíu.
Nauðsynleg verkfæri:
SmiðjutöngHerslufataPrófaðu hertu blaðið
Prófaðu hertu blaðið
Blaðið ætti nú að vera hart við eggina en sveigjanlegt við hrygginn — einkenni vel hertrar verkfæris. Prófaðu með því að klemma tangann og beygja blaðið varlega. Hnífur sem er rétt hertur beygist örlítið og smellur aftur í upprunalega stöðu. Ef hann brotnar, var herslan of mikil (endurtaktu frá skrefi 6 með hærri markliti). Ef hann bognar og helst bogin/n, var herslan of lítil. Prófaðu eggina með því að skafa spón af bút af harðviði — vel hert egg bítur hreinlega án þess að flísast.
Lokaskerping á brýni
Lokaskerping á brýni
Brýndu herta brúnina á blautum sandsteini og haltu stöðugu horni um 15-20 gráður á hvorri hlið. Hert stál tekur mun fínni brún en óhert járn — þetta er allur tilgangur hitameðhöndlunar. Ljúktu með því að strjúka blaðið á sléttu leðri ef það er til. Blaðið er nú fullgert: nógu hart til að halda egginni við langvarandi notkun, nógu seigt til að taka í sig högg án þess að brotna.
Nauðsynleg verkfæri:
Sandsteinn (slípiefni)Efni
3- 1 stykkiStaðgengill
- 5 kgStaðgengill
- 2 lítrarStaðgengill
Efni úr tengdum teikningum



Þessi teikning býr til
Tengd Blueprint
Þessi blueprint deila þekkingu — tækni, efni eða meginreglur


CC0 opinbert ríki
Þessi teikning er gefin út undir CC0. Þér er frjálst að afrita, breyta, dreifa og nota þetta verk í hvaða tilgangi sem er, án þess að biðja um leyfi.
Studdu smiðinn með því að kaupa vörur í gegnum teikningu hans þar sem hann fær þóknun smiða sem seljendur ákvarða, eða búðu til nýja endurskoðun á þessari teikningu og tengdu hana sem tengingu í þinni eigin teikningu til að deila tekjum.