Collaborazione
ARTE
BELLEZZA E BENESSERE
MESTIERE
CULTURA E STORIA
DIVERTIMENTO
AMBIENTE
CIBO E BEVANDE
INGEGNERIA INVERSA
SCIENZE
SPORT
TECNOLOGIA
INDOSSABILI
Tradotto


Stampaggio a iniezione di materie plastiche: contenitori, secchi, raccordi e preforme
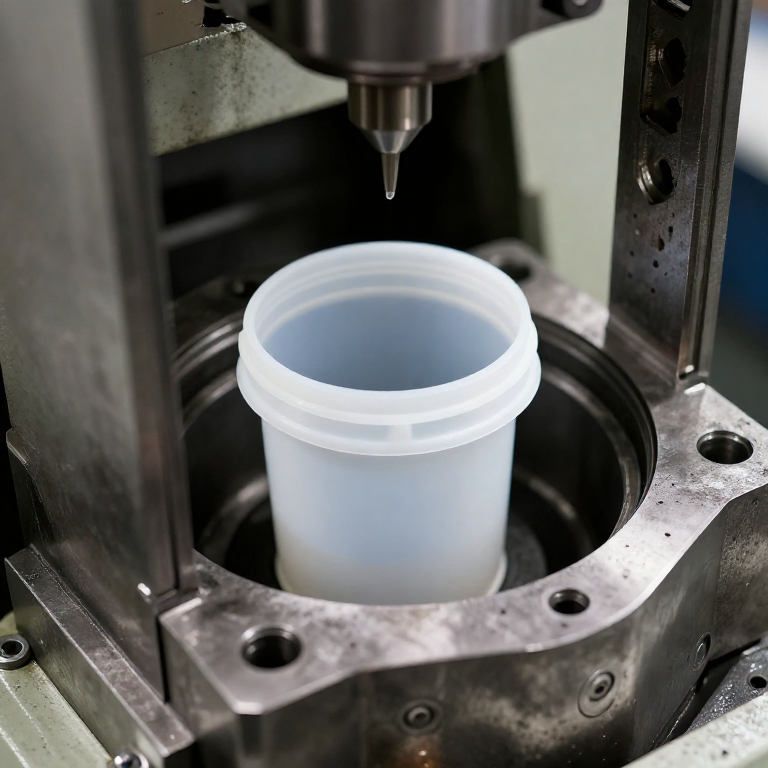
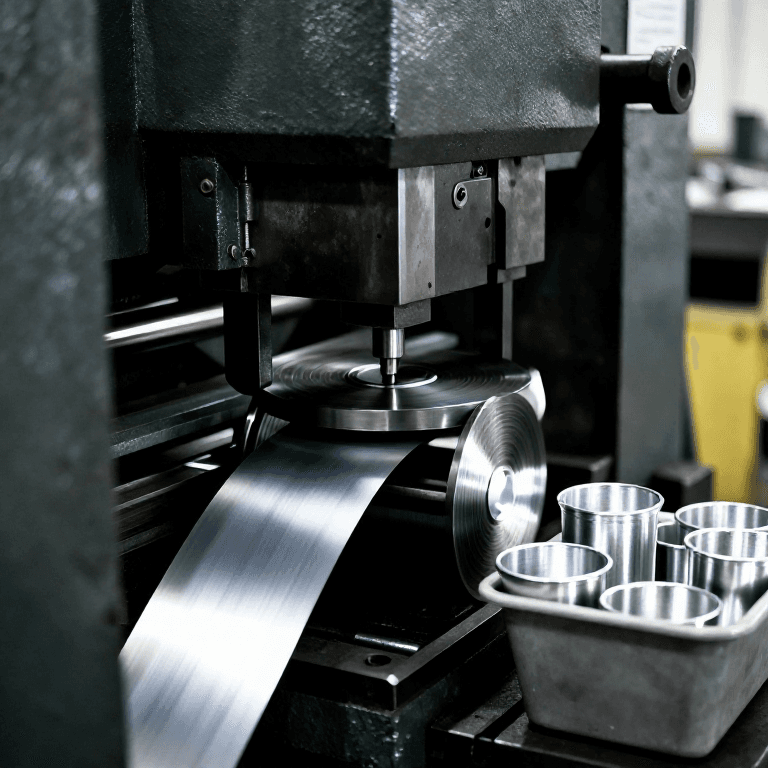
La maggior parte degli oggetti in plastica con coperchio, maniglia o raccordo viene stampata a iniezione. Una vite fonde i granuli e, avanzando come uno stantuffo, inietta il fuso in uno stampo chiuso in acciaio o alluminio; la pressione viene mantenuta mentre il pezzo si ritira, poi il pezzo si raffredda, lo stampo si apre e il pezzo viene espulso. La chiusura deve tenere lo stampo serrato contro il fuso: circa da 1,8 a 7,2 tonnellate per ogni centimetro quadrato di area proiettata del pezzo. L'iniezione vera e propria richiede spesso molto meno di un secondo.
Uno stampatore da banco con stampo in alluminio fa lo stesso su scala da hobbista. I contenitori per alimenti richiedono una resina di grado alimentare.
Avanzato
Secondi per pezzo
Istruzioni
1
1
Asciugare e caricare
Asciugare e caricare
Asciugare i granuli se la resina lo richiede e caricare la tramoggia.
Materiali per questo passaggio:
 Granuli di polipropilene50 kg
 Granuli di HDPE50 kg
 Granuli di compound di PVC rigido20 kg
 Granuli di resina PET20 kg
Strumenti necessari:
 Essiccatore per granuli
 Tramoggia di alimentazione dei pellet
2
2
Realizzare lo stampo
Realizzare lo stampo
Fresare la cavità nelle metà dello stampo con canale di colata (sprue), canali di distribuzione (runner), punti di iniezione (gate), sfiati e perni di espulsione; in scala artigianale, un blocco bipartito in alluminio montato in un telaio per stampo.
Strumenti necessari:
 Blocco di alluminio per stampo a iniezione (2 piastre)
 Telaio per stampo a iniezione
3
3
Iniezione e mantenimento
Iniezione e mantenimento
Lo stampo si chiude, la vite inietta il fuso e la pressione di mantenimento compatta la cavità mentre il materiale si ritira.
Strumenti necessari:
 Pressa a iniezione
 Pressa a iniezione da banco
4
4
Raffredda ed espelli
Raffredda ed espelli
Mentre il pezzo si raffredda, la vite ruota e arretra, preparando il colpo successivo; lo stampo si apre e i perni spingono fuori il pezzo.
Strumenti necessari:
Pressa a iniezione5
5
Ispezionare
Ispezionare
Controllare i pezzi per difetti di riempimento (short shot), segni di ritiro (sink marks) e bave (flash), e misurare le dimensioni critiche.
Strumenti necessari:
 Calibro digitale da 6 pollici
6
6
Risoluzione dei problemi
Risoluzione dei problemi
Risoluzione dei problemi di stampaggio a iniezione.
Flow
Loading...
Materiali
4- Segnaposto
- 50 kgSegnaposto
- Segnaposto
- Segnaposto
Strumenti richiesti
7- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
- Segnaposto
Questo progetto realizza


Blueprint correlati
Questi blueprint condividono conoscenze — tecniche, materiali o principi
CC0 Pubblico dominio
Questo progetto è rilasciato sotto CC0. Sei libero di copiare, modificare, distribuire e utilizzare quest'opera per qualsiasi scopo, senza chiedere permesso.
Supporta il Maker acquistando prodotti tramite il suo progetto dove guadagna una Commissione Maker stabilita dai venditori, oppure crea una nuova iterazione di questo progetto e includilo come collegamento nel tuo progetto per condividere i ricavi.