
Collaborazione
ARTE
BELLEZZA E BENESSERE
MESTIERE
CULTURA E STORIA
DIVERTIMENTO
AMBIENTE
CIBO E BEVANDE
INGEGNERIA INVERSA
SCIENZE
SPORT
TECNOLOGIA
INDOSSABILI
Set di siringhe in plastica: cilindro stampato e pistone in polietilene morbido
English
Emma

Creato da

Emma

26. ottobre 2026SE
13
0
0
0
0

Set di siringhe in plastica: cilindro stampato e pistone in polietilene morbido

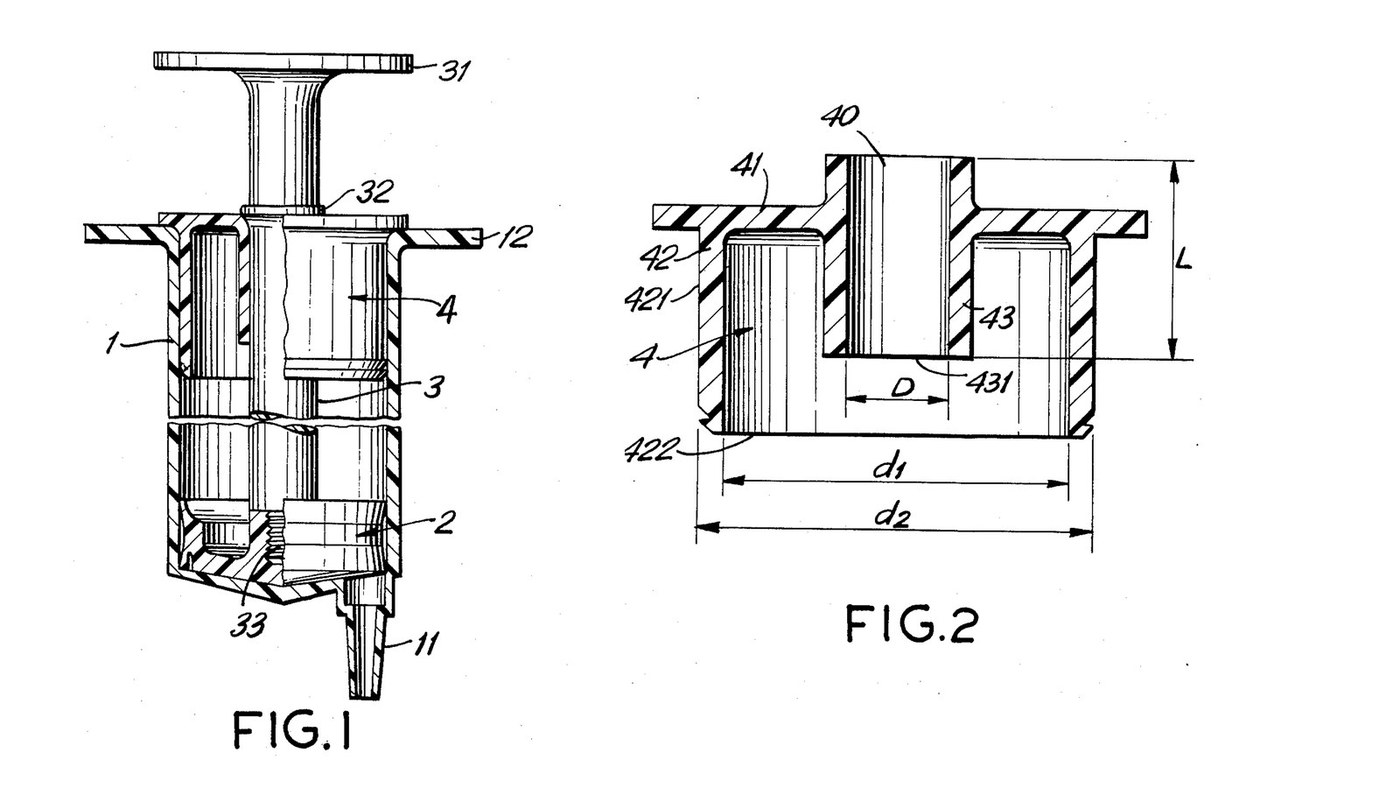
Quattro parti stampate formano una siringa di plastica senza guarnizione in gomma e senza grasso: un cilindro rigido con ugello conico, un pistone a forma di campana i cui sottili labbri in polietilene sigillano contro la parete, un sottile stelo dello stantuffo e un tappo il cui lungo manicotto guida lo stelo in modo che non possa piegarsi e inclinare il pistone (Adorján & Dávid, US 4,704,105, 1987). Realizzare uno stampo per ogni misura per un set di siringhe per modelli idraulici. Le figure del pistone sono quelle del brevetto. Polipropilene, LDPE, le misure e la realizzazione dello stampo sono nostre. Non per uso medico. L'immagine: Figg. 1-2.
Avanzato
3 giorni (stampi) + 1 ora per lotto

Istruzioni

1

Il processo di stampaggio

Essiccazione, stampo, iniezione, raffreddamento e ispezione seguono tutti questo schema. I passaggi seguenti aggiungono solo ciò di cui la siringa ha bisogno.
2

Fresare lo stampo del cilindro

Fresare uno stampo a due piastre per il cilindro (1): un tubo dalle pareti rigide chiuso a un'estremità da un ugello (11) con un cono standard per ago (nostro: il cono Luer), e due impugnature (12) all'estremità aperta. Uno stampo per ogni dimensione di siringa desiderata, per esempio 5, 50 e 60 ml (nostri).

Strumenti necessari:

FresatriceFresatrice
Blocco di alluminio per stampo a iniezione (2 piastre)Blocco di alluminio per stampo a iniezione (2 piastre)
Telaio per stampo a iniezioneTelaio per stampo a iniezione
3

Fresare lo stampo del pistone

Il pistone (2) è a campana: un bordo alto 5-7 mm i cui due margini si allargano in labbra spesse 0,3-0,5 mm, una scanalatura frontale larga 0,3-0,5 mm e profonda 2-2,5 mm, e un gambo centrale. Le labbra devono risultare larghe 0,2-0,6 mm più del foro della canna; il bordo tra di esse non deve essere più largo del foro.

Strumenti necessari:

FresatriceFresatrice
Blocco di alluminio per stampo a iniezione (2 piastre)Blocco di alluminio per stampo a iniezione (2 piastre)
Telaio per stampo a iniezioneTelaio per stampo a iniezione
Calibro digitale da 6 polliciCalibro digitale da 6 pollici
4

Fresare gli stampi per l'albero e per il tappo

Albero (3): appoggio per il pollice (31), un cordone (32) e una sporgenza terminale (33) leggermente più grande del foro del pistone. Tappo (4): un disco con un colletto esterno (42) che si incastra a forza nella canna e un manicotto interno (43) lungo almeno quanto lo spessore dell'albero.

Strumenti necessari:

FresatriceFresatrice
Blocco di alluminio per stampo a iniezione (2 piastre)Blocco di alluminio per stampo a iniezione (2 piastre)
Telaio per stampo a iniezioneTelaio per stampo a iniezione
5

Stampa i barili

Stampa i barili in plastica vergine. Il brevetto richiede solo una plastica rigida; la nostra: polipropilene.

Materiali per questo passaggio:

Granuli di polipropileneGranuli di polipropilene1 batch

Strumenti necessari:
Essiccatore per granuliEssiccatore per granuli
Pressa a iniezionePressa a iniezione
6

Stampare i pistoni

Stampare i pistoni in polietilene vergine, che il brevetto richiede a 65-90 gradi Shore (scala non indicata). Il nostro: LDPE; consultare la scheda tecnica del proprio grado.

Materiali per questo passaggio:

Granuli di LDPEGranuli di LDPE1 batch

Strumenti necessari:

Essiccatore per granuliEssiccatore per granuli
Pressa a iniezionePressa a iniezione
7

Stampare gli steli e i tappi

Stampare steli e tappi. Questi possono essere in plastica riciclata, dato che non entrano mai in contatto con il liquido. I nostri: polipropilene.

Materiali per questo passaggio:

Granuli di polipropileneGranuli di polipropilene1 batch

Strumenti necessari:

Pressa a iniezionePressa a iniezione
8

Controlla la dimensione del labbro

Misura l'alesaggio del cilindro e i labbri di un pistone. I labbri devono essere più larghi dell'alesaggio di 0,2-0,6 mm. Regola lo stampo se non lo sono.

Strumenti necessari:

Calibro digitale da 6 polliciCalibro digitale da 6 pollici
9

Inserisci l'albero nel pistone a scatto

Spingi la sporgenza dell'albero attraverso il foro piccolo sul retro del pistone finché non scatta nella cavità più ampia dietro di esso.
10

Assembla

Spingi lo stantuffo nel cilindro. Infila l'albero attraverso il manicotto del tappo e forza il colletto esterno del tappo nell'estremità aperta del cilindro. La sua faccia terminale ora arresta lo stantuffo quando lo tiri completamente indietro.
11

Blocca il tappo

Premi due rientranze, opposte tra loro, attraverso la parete del fusto nel colletto del tappo con un utensile caldo in modo che il tappo non possa sfilarsi. Nel nostro caso: la punta di un saldatore.

Strumenti necessari:

Saldatore elettricoSaldatore elettrico
12

Testa la guarnizione

Attingi acqua e spingila fuori, lungo tutta la corsa, senza grasso. Dovrebbe muoversi senza problemi fin dall'inizio e non perdere dalle labbra. Annota la misura e archiviala nel tuo set.

Strumenti necessari:

AcquaAcqua
Becher di vetroBecher di vetro

Materiali

2

Strumenti richiesti

9

Blueprint correlati

Questi blueprint condividono conoscenze — tecniche, materiali o principi
CC0 Pubblico dominio

Questo progetto è rilasciato sotto CC0. Sei libero di copiare, modificare, distribuire e utilizzare quest'opera per qualsiasi scopo, senza chiedere permesso.

Supporta il Maker acquistando prodotti tramite il suo progetto dove guadagna una Commissione Maker stabilita dai venditori, oppure crea una nuova iterazione di questo progetto e includilo come collegamento nel tuo progetto per condividere i ricavi.

Commenti

(0)

Accedi per partecipare alla discussione

Caricamento commenti...