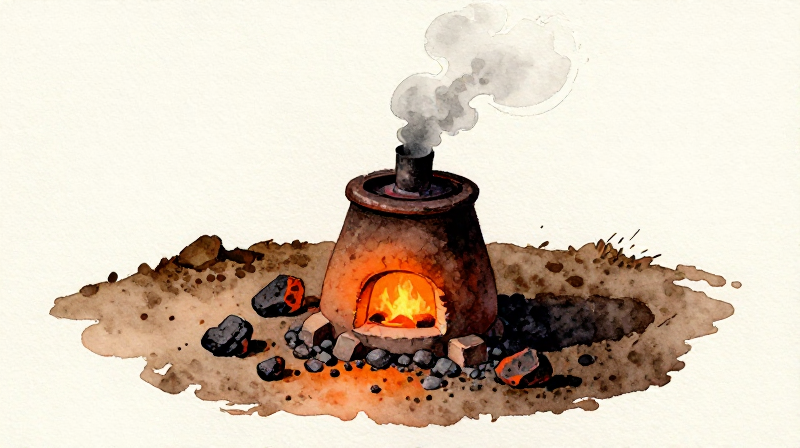


鉄の製錬:ブルーム炉で沼鉄鉱を製錬する — 鉱石から錬鉄まで
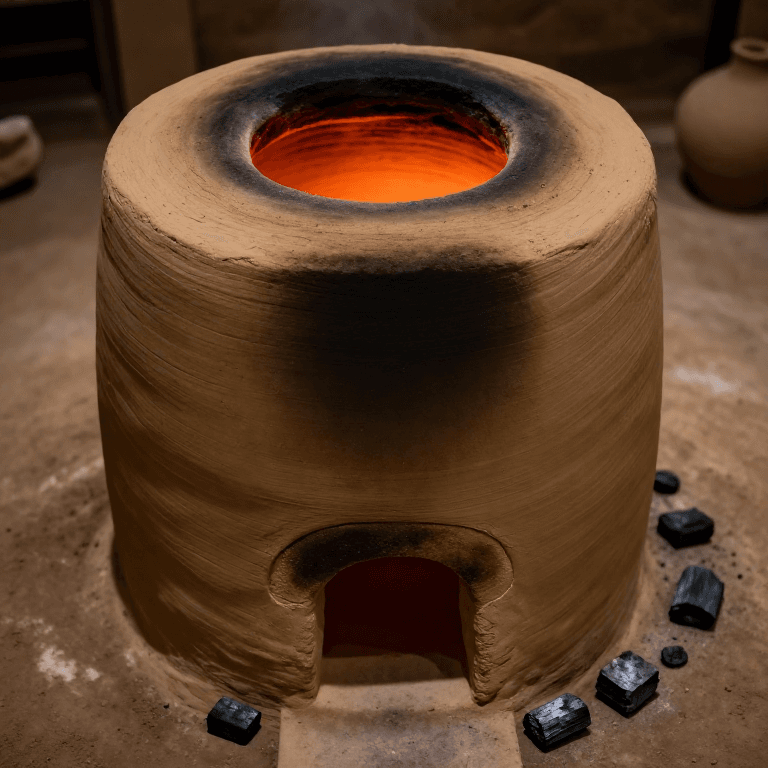
ブルーム炉は青銅器時代を終わらせた技術である。人類は初めて、粘土、木炭、送風だけを使って鉱石から鉄を取り出せるようになった。複雑な合金化も、錫の交易路も、鋳型も必要ない。鉄鉱石は地球上のほぼどこにでも豊富に存在し、ブルーム炉は現地の材料から一日で築くことができる。この入手しやすさから鉄は「民衆の金属」となり、粘土と木材と沼鉄鉱があれば、どの村でも道具や武器を作ることができた。
化学反応は極めて単純である。木炭が燃えて生じる一酸化炭素が酸化鉄から酸素原子を奪い、金属鉄が残る。ただし、この工程で鉄の融点(1538°C)に達することはない。炉は1100〜1300°Cで運転され、「ブルーム」と呼ばれるスポンジ状の塊を生成する。これを鍛打して固めると、錬鉄となる。この錬鉄は強靭で加工しやすく、青銅よりはるかに豊富に得られた。
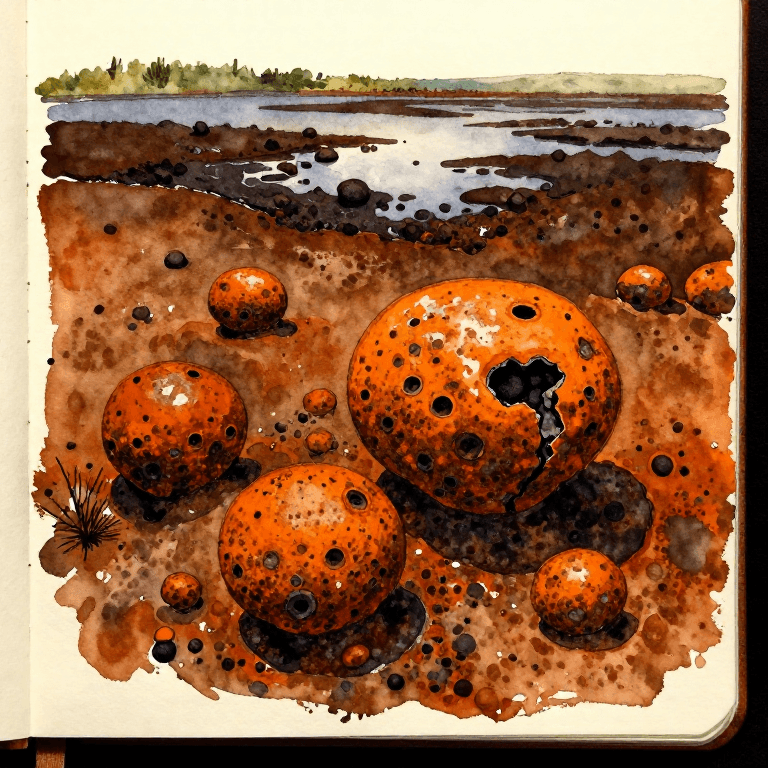
この設計図では沼鉄鉱(湿地に産する褐鉄鉱の塊)を用いる。沼鉄鉱は何千年にもわたり、北ヨーロッパ、スカンジナビア、そして日本における主要な鉄源であった。炉の築造からブルームの取り出しと鍛固めまで、全工程には丸一日の集中的な作業が必要である。
手順
炉の設置場所を選び、準備する
炉の設置場所を選び、準備する
平らで乾燥した地面を選び、あらゆる建物や可燃物から少なくとも5メートル離してください。炉は強い熱を放射し、数時間にわたって濃い煙を出します。半径3メートルの範囲を地面が露出するまで片付けてください。風が遮られる低地は避けてください。自然の通風がふいごを補助します。
必要な工具:
 掘削用シャベル
炉床の穴を掘る
炉床の穴を掘る
お椀状の穴を深さ30cm、直径40cmに掘り下げる。この炉床は製錬中にスラグを集め、上部の炉身を支える。穴の壁面はしっかりと固めること。土が砂質の場合は、崩壊を防ぐために粘土を2cmの厚さで敷き詰めること。
必要な工具:
掘削用シャベル炉の粘土素地を混ぜる
炉の粘土素地を混ぜる
耐火粘土を細かい砂および刻んだ藁と、体積比でおよそ3:1:0.5の割合で混ぜ合わせます。砂は耐熱性を高め、乾燥収縮によるひび割れを軽減します。藁は焼成中に燃え尽き、熱衝撃を吸収する気孔を残します。これがないと、加熱時に炉の壁にひびが入ります。混合物がむらなく均一になるまでよくこね、パン生地に似た、硬くて扱いやすい硬さになるよう水を加えます。
このステップの材料:
 耐火粘土10 kg
 細砂5 kg
 刻みわら2 kg
炉の竪穴を組み立てる
炉の竪穴を組み立てる
炉床の穴を中心に円筒形の竪穴を築きます。粘土混合物の太い紐状または板状のものを使い、各層5〜8 cmの厚さで上に積み上げます。目標寸法は内径30 cm、高さ60〜80 cm、壁の厚さ5〜8 cmです。内部は滑らかに、壁はできるだけ均一に仕上げます。羽口の開口部のため、基部付近(地面から10 cmの高さ)に隙間を残します。この穴はふさがないでください。
羽口の開口部を成形する
羽口の開口部を成形する
羽口は、ふいごの吹き口が炉内に入る空気の吸入口です。直径5~7 cmの円形の開口部を形成し、炉の底部から10 cmの高さに配置します。送風が炉床の中央に当たるよう、わずかに(約15度)下向きに傾けます。羽口は壁を貫通する穴でも、壁に差し込む別製の粘土管でもかまいません。ふいごの吹き口はぴったり収まりつつ、取り外せるようにしてください。
炉を乾燥させる
炉を乾燥させる
炉を少なくとも24時間、自然乾燥させてください。時間が許せば2〜3日がより望ましいです。急速に乾燥させるとひび割れの原因になります。表面が乾いたら、炉の内部で小さな火(焚き付けと数本の薪)を起こし、2〜3時間維持して壁から水分を飛ばしてください。火の大きさは徐々に大きくしていきます。壁から蒸気が出るのは正常です。ひび割れは新しい粘土で補修できます。閉じ込められた蒸気による爆発的な剥離(スポーリング)の危険があるため、本格的な溶解の前に炉が完全に乾燥している必要があります。
このステップの材料:
 薪3 kg
鉄鉱石(沼鉄鉱)を焙焼する
鉄鉱石(沼鉄鉱)を焙焼する
製錬の前に、鉱石を開放炎で焙焼しなければなりません。乾燥させた沼鉄鉱の団塊を燃える薪の上に広げ、1~2時間強い火を維持します。焙焼によりリモナイト(FeOOH → Fe₂O₃ + H₂O)中の化学的に結合した水分が追い出され、含水鉱石が無水酸化鉄へと変換されます。鉱石は黄土色から濃い赤色または紫黒色へと変色します。焙焼された鉱石はより多孔質になり、炉内でより速く還元されます。
このステップの材料:
 乾かした沼鉄鉱5 kg薪5 kg
必要な工具:
 鍛冶ばさみ(やっとこ)
焙煎した鉱石をエンドウ豆大の大きさに砕く
焙煎した鉱石をエンドウ豆大の大きさに砕く
冷めたら、焙煎した鉱石を平らな石の表面でハンマーを使い、直径1~2 cmの破片に割ります。細かい破片ほど炉内の還元性ガスに触れる表面積が増え、鉄の収率が大幅に向上します。粉状の粉塵は捨ててください。空気の流れを詰まらせるためです。砕いて焙煎した鉱石を約5 kg選別し、取り分けておきます。
必要な工具:
 鍛造槌
 平らな石板
炭の装入物を準備する
炭の装入物を準備する
硬木のロングクロッド状木炭を、直径2〜3 cmの均一な大きさに砕く。大きさをそろえることで炉の柱全体に空気が均等に流れる。大きすぎる塊は低温部を生み、粉は通風を妨げる。約15 kgの整粒した木炭を用意すること。沼鉄鉱の木炭対鉱石比は重量比でおよそ3:1であり、必要な燃料は鉱石よりはるかに多い。
このステップの材料:
 木炭15 kg
炉を予熱する
炉を予熱する
炉の竪坑に薪と木炭を詰め、上部から点火します。炉の内壁がオレンジ色に輝くまで、30~60分間自由に燃焼させてください。この工程により耐火壁は徐々に運転温度まで上昇し、熱衝撃による亀裂を防ぎます。羽口の開口部からオレンジ赤色の熱が放射されて見えるようになれば、製錬の準備が整っています。
このステップの材料:
薪2 kg木炭2 kgふいごを挿入し、送風を開始する
ふいごを挿入し、送風を開始する
ふいごのノズルを羽口の開口部に差し込みます。ノズルの周囲の隙間は湿った粘土で密封し、空気漏れを防ぎます。ふいごを毎分60~80ストロークの一定のペースで押し始めます。強制送風によって炉内の燃焼が強まり、温度は自然通風時のおよそ800°C から強制通風時の1100~1300°C へと上昇します。送風の効果が現れると、炉が轟音を上げるのが聞こえるでしょう。
必要な工具:
 ふいご
炉に最初の鉱石と木炭の層を装入する
炉に最初の鉱石と木炭の層を装入する
ふいごで送風し炉を十分な高温に保ったまま、炉身を満たすように木炭を補給する。次に最初の鉱石装入分を加える。焙焼済みの破砕鉱石約500 gを木炭の上に均一に広げる。すぐにその上へ厚さ5 cmの木炭層を重ねて覆う。鉱石は木炭柱の中をゆっくり沈降し、一酸化炭素が酸素を奪う還元帯を通過する:CO + Fe₂O₃ → Fe + CO₂。
炭と鉱石の装入を交互に続ける
炭と鉱石の装入を交互に続ける
10〜15分ごとに、500 gの鉱石を装入し、その後に木炭を加えて炉の竪型部を満たし続けてください。木炭は絶えず燃えて減るため、炉内の充填層が沈下します。「装入、送風、装入、送風」という一定のリズムを保ってください。鉱石の量にもよりますが、製錬には3〜5時間にわたる連続的な装入が必要です。ふいごは途切れることなく動かし続けてください。短時間でも停止すると、炉の温度が還元に必要な温度の下限を下回ってしまいます。
必要な工具:
ふいごスラグを監視し、排出する
スラグを監視し、排出する
充填開始から1〜2時間後、炉床に液状のスラグが生成され始めます。スラグは金属鉄から分離する、鉄ケイ酸塩(ファイヤライト、Fe₂SiO₄)のガラス状混合物です。炉の底部から輝くオレンジがかった黄色の液体として流れ出すか、炉床のくぼみに溜まることがあります。スラグが羽口を塞いだ場合は、トングや長い棒を使って取り除いてください。スラグが流れ出るのは良い兆候です。炉が十分に高温になり、還元反応が進んでいることを意味します。
必要な工具:
鍛冶ばさみ(やっとこ)スメルトを完了し、ブルームを固める
スメルトを完了し、ブルームを固める
すべての鉱石装入が終わったら、さらに30〜60分間ふいごを送風し続けます。この最終的な燃焼によって、鉄粒子が炉底で一つのブルームへと固まります。ブルームは鉱滓プールのすぐ上に形成され、還元された鉄粒子が完全に溶融することなく高温で互いに溶着します。最後の木炭装入が羽口の高さまで燃え尽きたら、ふいごの送風を止めます。
必要な工具:
ふいご炉からブルームを取り出す
炉からブルームを取り出す
ハンマーとトングを使い、炉の基部の前面を割り開く。製鉄炉(ブルーマリー炉)は通常使い捨てであり、ブルームを取り出すために炉の竪坑を犠牲にする。長い柄のトングを差し入れ、白熱したブルームを取り出す。それは橙白色に輝く、粗くスポンジ状で不規則な塊で、木炭の破片や閉じ込められたスラグが点在している。ブルームは1000°C以上あり、スラグが飛び散る可能性があるため、細心の注意を払って扱うこと。
必要な工具:
鍛冶ばさみ(やっとこ)鍛造槌ブルームをハンマーで叩いてスラグを排出する
ブルームをハンマーで叩いてスラグを排出する
赤熱したブルームを直ちに平らな石の台または金床の表面に移す。大型のハンマーで、力強く均一な打撃を加える。打撃ごとに閉じ込められた液体スラグが絞り出される(熱い火花となって飛び散るため、保護具を着用すること)。鉄の粒子は熱と圧力の複合的な作用により互いに溶着する。打撃の合間にブルームを回転させ、すべての面を鍛えること。オレンジ色の熱を下回るまで冷えた場合は、続けて作業する前に木炭の火で再加熱すること。ブルームが密で、ほぼ棒状のビレットに締まるまで繰り返す。
必要な工具:
 大ハンマー平らな石板鍛冶ばさみ(やっとこ)
鍛鉄を焼き入れして検査する
鍛鉄を焼き入れして検査する
塊鉄(ブルーム)を固い棒状にまとめたら、水を入れたバケツで焼き入れします。急速に冷却することで、加工された状態の鉄が固定されます。表面を観察してください。良質な塊鉄は銀灰色の金属光沢を示し、破断面に繊維状の組織が見えます。典型的な5 kgの鉱石投入量からは、500〜1500 gの利用可能な塊鉄が得られます(沼鉄鉱では歩留まり10〜30%が一般的です)。この鍛鉄は、工具、武器、釘、その他の鉄製品に鍛造できるようになります。
必要な工具:
 焼き入れ桶
材料
6- 10 kgプレースホルダー
- 5 kgプレースホルダー
- 2 kgプレースホルダー
- 10 kgプレースホルダー
- 5 kgプレースホルダー
- 17 kgプレースホルダー
接続ブループリントの材料






関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理

CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。