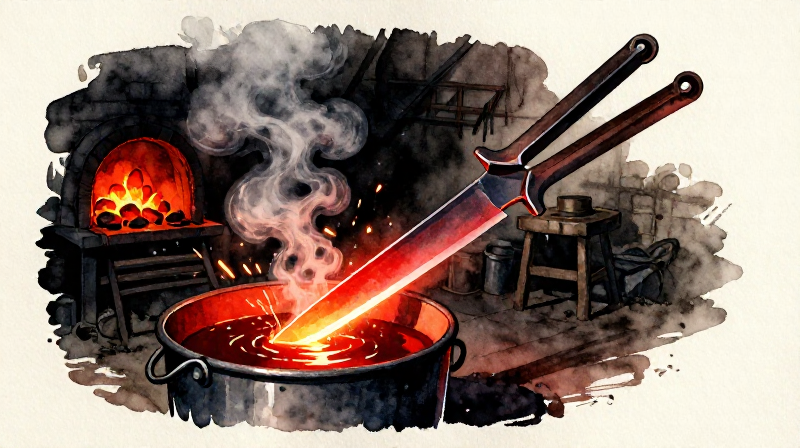


鋼の刃の焼入れと焼戻し — 熱処理の基礎
鍛造したての生の鋼は粘り強いものの比較的軟らかく、切れ味を長く保つことができません。熱処理によって同じ鋼材が、髪の毛を剃れるほどの、骨を断っても刃こぼれしない、あるいは曲げても元に戻る刃へと生まれ変わります。その物理現象は驚くべきものです。鋼を冷やす速度を制御することで、鍛冶職人は何も加えることなく、分子レベルで鉄原子の結晶構造を組み替えているのです。
この工程は二段階からなります。まず焼入れです。鋼を臨界温度(約800°C、明るい桜色の赤熱)まで加熱し、油または水に投入します。急速な冷却によって炭素原子が鉄の結晶格子内に閉じ込められ、マルテンサイトが生成されます。これはガラスを引っかくほど硬い一方で、陶磁器のように割れやすい組織です。次に焼戻しです。焼入れした鋼をより低い温度(200〜350°C)に再加熱し、マルテンサイトをわずかに緩和させて靭性を回復させつつ、硬度の大部分は維持します。
中世の刃物鍛冶は、研磨した鋼が加熱される際に表面に生じる酸化膜の色によって温度を判断していました。剃刀には220°Cの淡い藁色、包丁には260°Cの青銅色、ばねには300°Cの青色といった具合です。この色による判断法は、今でも手打ちの鍛冶職人が用いており、温度計を必要としません。
手順
適切な鋼のブランクを選ぶ
適切な鋼のブランクを選ぶ
中炭素鋼または高炭素鋼の素材から始めます。浸炭処理されたブルーム鉄、または炭素含有量がおよそ0.4〜0.8%の任意の鋼です。低炭素の錬鉄(炭素0.3%未満)は焼入れによって十分に硬化しません。試験方法:研削砥石に火花を当てて確認します。高炭素鋼は長く分岐した火花を散らし、低炭素鉄は短く鈍いオレンジ色の火花を散らし、分岐はありません。
このステップの材料:
 塊錬鉄(海綿鉄)1 個
必要な工具:
 砂岩(研磨材)
ブランクを刃の形に鍛造する
ブランクを刃の形に鍛造する
木炭炉で鋼を明るいオレンジ黄色(約900〜1000°C)まで加熱します。平らな石または金床の上で叩き、刃の形状に伸ばします。一端には先細りの茎(タング)を作り、刃身は切っ先に向かって広がるようにします。両面を均等に叩いてください。刃は背の部分で約3〜5 mm、刃先で約1 mm の厚さになるのが目安です。まだ鋭い刃先は作らないでください。刃先は今のところ約1 mm の厚さのままにしておきます。
このステップの材料:
 木炭2 kg
必要な工具:
 鍛造槌
 鍛冶ばさみ(やっとこ)
 平らな石板
 ふいご
応力を除去するために鋼を焼準する
応力を除去するために鋼を焼準する
鍛造後、鋼には不均一な加熱と鍛打によって内部応力が生じています。刃を均一にチェリーレッド(約800°C)まで加熱し、耐火レンガまたは乾いた砂の上で静止空気中に放冷してください。焼入れは行わないでください。空冷が不可欠です。この焼準工程により結晶粒組織が微細化され、鍛造応力が除去されるため、焼入れのための均一な出発点が得られます。最良の結果を得るには2〜3回繰り返してください。
このステップの材料:
木炭1 kg必要な工具:
鍛冶ばさみ(やっとこ)ふいご刃のプロファイルをヤスリで整えて滑らかにする
刃のプロファイルをヤスリで整えて滑らかにする
正規化した刃を万力で固定し、金属ヤスリを使ってプロファイルを仕上げる。槌目を取り除き、刃先のラインをまっすぐにし、茎(なかご)を整える。硬化前に刃を最終形状にしておく必要がある。現代的な工具がなければ、焼入れした鋼をヤスリで削ることはほぼ不可能だからだ。片面の一面を砥石(サンドストーン)で磨き、光沢が出るまで仕上げる。この磨いた部分は焼戻しの際の温度指標として使う。
必要な工具:
 金工ヤスリ砂岩(研磨材)
焼入れ媒体を用意する
焼入れ媒体を用意する
焼入れ用バケツに、刃全体が完全に浸かる深さまで油を入れます。亜麻仁油、獣脂、または植物油のいずれでも使えます。油による焼入れは水よりも冷却がゆるやかなため、割れや反りのリスクが下がります。これは薄い刃では特に重要です。油は室温か、やや温め(30〜40°C)にしてください。薄い刃に冷水は絶対に使わないでください。熱衝撃で割れが生じることがよくあります。バケツは炉から腕の届く範囲に置いてください。
このステップの材料:
 亜麻仁油2 リットル
必要な工具:
 焼き入れ桶
刃を臨界温度まで加熱する
刃を臨界温度まで加熱する
刃を鍛冶炉に入れ、均一に加熱します。色をよく観察してください。目標は均一な明るいチェリーレッド色で、中炭素鋼の場合は約800°Cです。薄暗い光の中では、暗い斑点のない強く輝く赤色として見えます。重要な判定方法:磁石を刃に近づけます(触れないように)。鋼が臨界温度に達すると非磁性になります。磁石が鋼を引きつけなくなった瞬間、オーステナイト変態が完了し、刃は焼入れの準備が整っています。
このステップの材料:
木炭1 kg必要な工具:
鍛冶ばさみ(やっとこ)ふいご刃を油で焼き入れする
刃を油で焼き入れする
手早く、テングで茎(タング)部分を掴み、一気に刃先から油へ滑らかに沈めます。常にまっすぐ下に押し込み、角度をつけたり回転させたりしないでください。不均一な冷却や反りの原因になります。油の表面で一瞬発火することがありますが、これは正常で無害です。刃を完全に沈めたまま、10〜15秒間、ゆっくり前後に動かし(左右には動かさない)、ジュウジュウという音が止むまで保持します。急速な冷却により炭素原子が鉄の格子内に閉じ込められ、鋼が到達しうる最も硬い組織であるマルテンサイトが形成されます。
必要な工具:
鍛冶ばさみ(やっとこ)焼き入れ桶硬度を試す
硬度を試す
ブレードを油から取り出し、きれいに拭き取ります。すぐに硬度を試験してください。金属ヤスリをエッジに沿って走らせます。焼入れが成功していれば、ヤスリはガラスのような感触で表面を滑り、跡は残りません。これは鋼がヤスリより硬いことを意味します。ヤスリが鋼に食い込む場合、焼入れは失敗しています。ブレードの温度が十分でなかったか、鋼の炭素含有量が少なすぎるか、焼入れが遅すぎたかのいずれかです。適切に焼入れされたブレードはガラスのように硬い一方で、ガラスのように脆くもあり、落とすと折れます。
必要な工具:
金工ヤスリ焼き戻しのために刃を清掃し研磨する
焼き戻しのために刃を清掃し研磨する
焼き入れした刃を砂岩または研磨石でこすり、スケール、油分の残留物、黒い酸化被膜をすべて取り除きます。少なくとも一面の平らな表面を、明るく鏡のような仕上がりに磨いてください。この研磨面は極めて重要で、焼き戻し中の温度計の役割を果たします。清浄な鋼が加熱される際に生じる酸化色は、内部温度を正確に示す指標であり、その精度は10°C以内です。研磨面がなければ、焼き戻し色を読み取ることはできません。
必要な工具:
砂岩(研磨材)焼き戻しを開始 — 峰側からゆっくり加熱する
焼き戻しを開始 — 峰側からゆっくり加熱する
刀身を峰を下にして、平らな熱い鉄板の上か、赤く燃えるおき火の床に置きます(直火は避けてください)。目標は、峰から刃先に向かって刀身をゆっくりかつ均一に加熱することです。磨かれた表面を観察してください。温度が上がるにつれて薄い酸化被膜が形成され、次の順序で予測どおりに色が変化します:淡い藁色(220°C)、濃い藁色(240°C)、青銅色(260°C)、紫色(280°C)、青色(300°C)、薄い青色(320°C)、灰色(340°C以上)。
このステップの材料:
木炭1 kg必要な工具:
鍛冶ばさみ(やっとこ)焼き戻し色を読み、目標の色でクエンチする
焼き戻し色を読み、目標の色でクエンチする
色の帯が背から刃先へ移動するのを観察します。ナイフやノミの場合:刃先が濃い藁色から青銅色(240〜260°C)になったらクエンチします。これにより、刃先を保持するのに十分な硬さを持ちつつ、欠けにくい靭性のある刃になります。バネや剣の場合:色を青(300°C)まで進ませます。最大の柔軟性が得られます。カミソリや彫刻刀の場合:淡い藁色(220°C)でクエンチします。最大の硬度と最小の靭性が得られます。目標の色が切刃に達したら、直ちに刃を油に戻して浸けます。
必要な工具:
鍛冶ばさみ(やっとこ)焼き入れ桶焼き戻した刃をテストする
焼き戻した刃をテストする
刃は今や刃先が硬く、背は粘りがあるはずです。これは焼き戻しが適切に行われた刃物の特徴です。柄(タング)を固定して、刃をそっとしならせてテストしてください。適切に焼き戻された刃物はわずかにたわみ、元に戻ります。折れる場合は焼き戻しが硬すぎたことを意味するので、手順6からやり直し、より高い目標色にしてください。曲がったまま戻らない場合は、焼き戻しが柔らかすぎたことを意味します。刃先のテストは、硬材の木片からカール状の削りくずを削ることで行ってください。適切に焼き戻された刃先は、欠けることなくきれいに切り込みます。
砥石による最終研ぎ
砥石による最終研ぎ
水で濡らした砂岩の砥石で、焼き戻し済みの刃先を研ぎます。片側あたり約15〜20度の一定の角度を保ってください。焼き入れされた鋼は、焼き入れされていない鉄よりもはるかに細かい刃を得られます。これこそが熱処理の目的そのものです。可能であれば、仕上げに滑らかな革で革砥ぎ(ストロップ)を行います。これで刃物は完成です。長時間の使用にも刃先を保てるほど硬く、衝撃を受けても割れずに耐えられるほど粘り強くなっています。
必要な工具:
砂岩(研磨材)接続ブループリントの材料



この設計図で作るもの
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理


CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。