コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
English


ベアリング用鋼棒(52100):クロム合金のるつぼ鋼
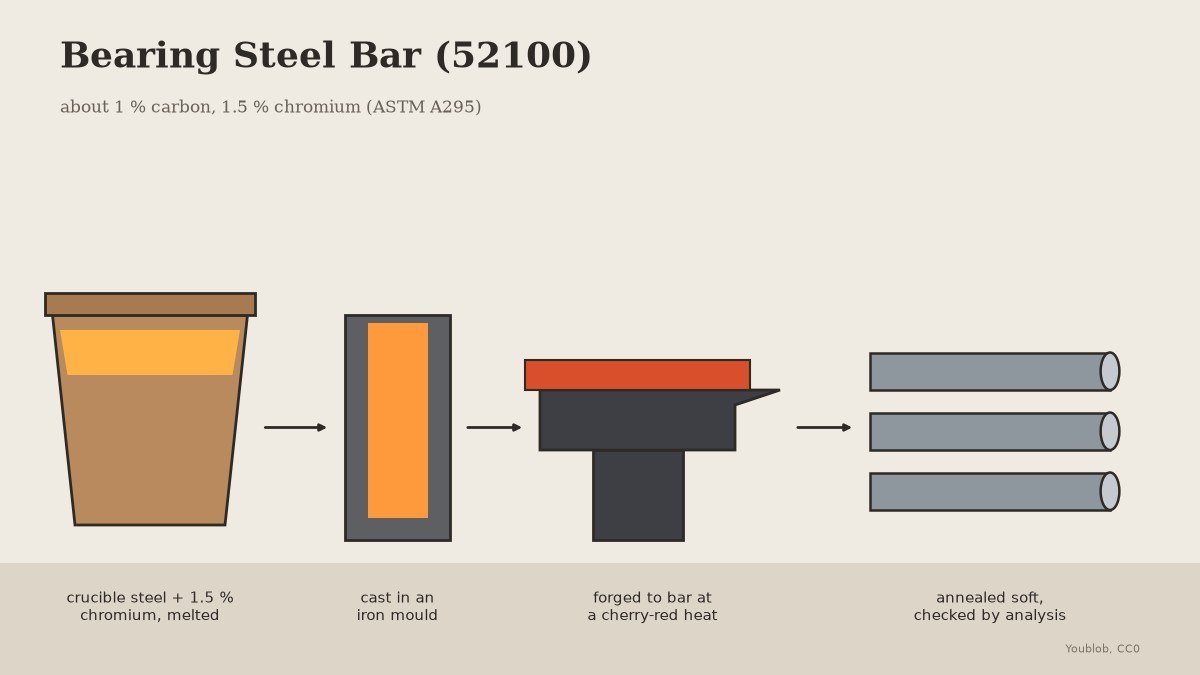
52100は玉軸受の鋼種で、炭素約1%、クロム約1.5%を含む(ASM)。標準規格ASTM A295では、炭素0.93~1.05%、クロム1.35~1.60%が許容される。ここでは、るつぼ鋼をクロムと少量のマンガンとともに溶解し、鋳造、棒材に鍛造し、加工用に焼鈍して軟化させる。
当方の方法は工場の方法とは異なる。工場の52100は電気炉で溶解され、規格の介在物の上限を満たすよう真空脱ガスされる。るつぼ溶解でも組成には達しうるが、ベアリング用に十分清浄であるかどうかは、実験室での試験でしか示せない。
図:当方の図面、るつぼから棒材まで。
上級者
2日
手順
1
1
装入材料を計量する
装入材料を計量する
1 kgあたり:炭素約1%のるつぼ鋼981.5 g、クロム15 g、マンガン3.5 g(当方の数値。最後の工程を参照)。成分が分かっている鋼を使用すること。
このステップの材料:
 るつぼ鋼981.5 g
 クロム金属15 g
 マンガン3.5 g
必要な工具:
 デジタルキッチンスケール
2
2
溶解
溶解
鋼、クロム、マンガンを蓋付きの粘土るつぼに詰め、炉で溶解する。合金は1450 °Cを超えると完全に液体になる。
必要な工具:
 深型の粘土るつぼ
 れんが炉
 ふいご
 溶接用手袋
 革のエプロン
 保護めがね
3
3
インゴットを鋳造する
インゴットを鋳造する
るつぼをトングで取り出し、鋳鉄製のインゴット鋳型に注ぐ。冷やして固める。
必要な工具:
 るつぼばさみ
 インゴット鋳型溶接用手袋革のエプロン保護めがね
4
4
棒に鍛造する
棒に鍛造する
インゴットを桜色の赤熱になるまで加熱し、それ以上は熱しないこと。アンヴィルで丸棒または角棒に伸ばす。色が落ちたら再加熱すること。決して冷えた状態で叩いてはならない。
このステップの材料:
 木炭1 as required
必要な工具:
 鍛冶炉
 金床
 大ハンマー
 横斜面ハンマー
 鍛冶やっとこ
 デジタルノギス 6インチ溶接用手袋革のエプロン保護めがね
5
5
分析を試験する
分析を試験する
バーから切削くずをきれいに採取し、分析機関に炭素、クロム、マンガン、ケイ素、リン、硫黄を分析してもらう。52100の規格範囲内である場合にのみ、そのバーを使用する。
必要な工具:
 ハンドドリル
 ふた付きガラス瓶保護めがね
6
6
軟化焼鈍
軟化焼鈍
オーブン内で、バーを793 °C(1460 °F)で30分間保持し、その後オーブン内で毎時500 °Cを超えない速度で682 °C(1260 °F)まで冷却し、その後空気中で冷却する(Verhoevenの焼鈍)。
必要な工具:
 熱処理炉
 表示器付き熱電対鍛冶やっとこ溶接用手袋
7
7
チャージ
チャージ
Jupyter ノートブックを読み込み中…
必要な工具
19- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
- プレースホルダー
この設計図で作るもの
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理


CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。