コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
English

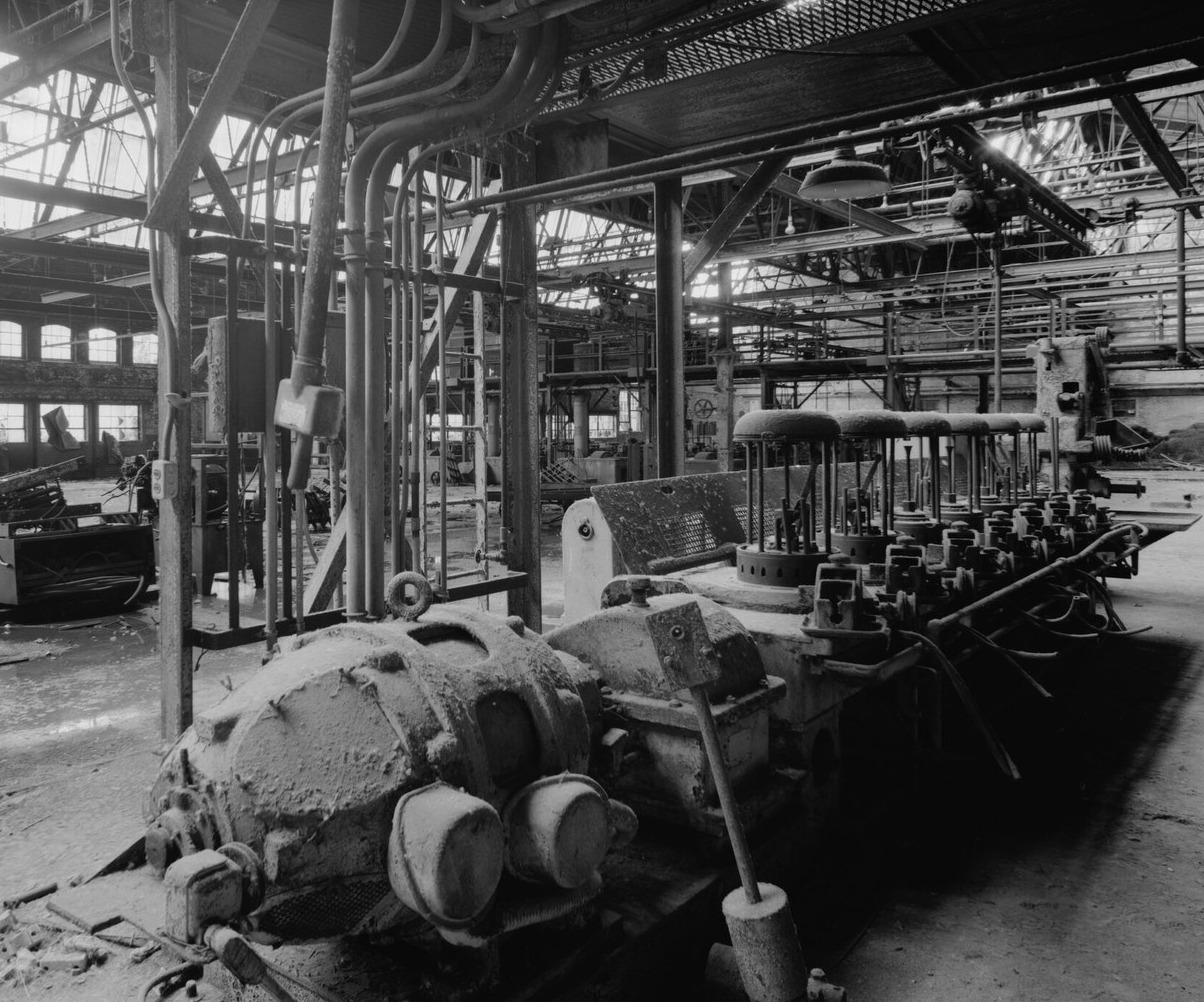
連続線引き(棒材から)
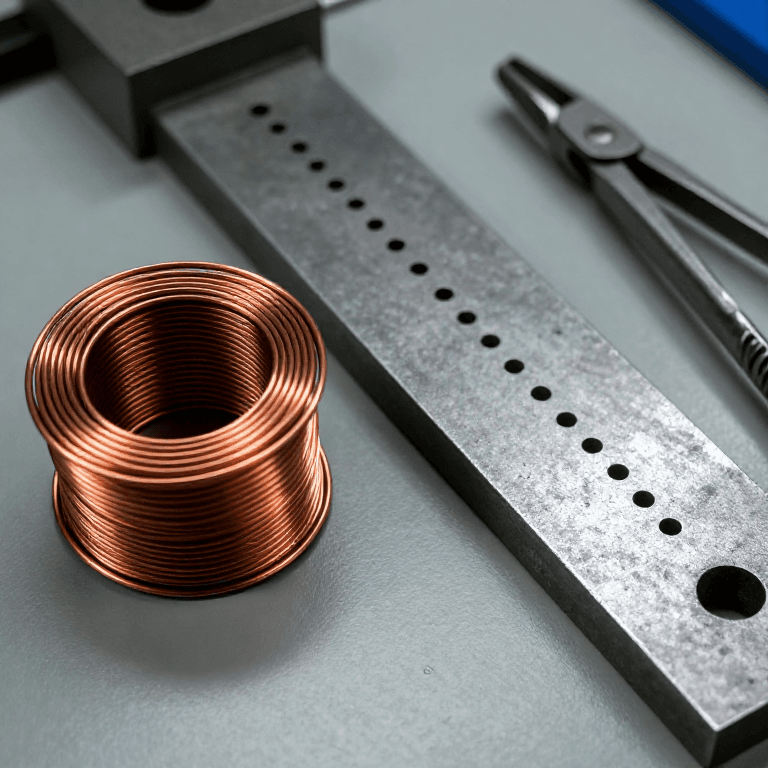
市販の線材は約9 mmの厚さの熱間圧延棒材のコイルから始まる。スケールを除去した後、棒材は徐々に細くなるダイスの列に通され、各ダイスは駆動ドラムまたはブロックに巻き付けられ、それが棒材を次のダイスへと引っ張る。1台の機械には3~12個のダイスが装着されることがある。各ダイスは細線では断面積の15–25 %、太い線では20–45 %を減少させ、線材は細くなるにつれて長くなる。冷間線引きによって強度が増すが、総減面率が約50 %を超えると、さらに線引きを行う前に焼なましを施す。高炭素鋼棒材からはピアノ線が、ステンレス棒材からはステンレス線が、銅棒材からは銅線が作られ、延性と導電性のために最終焼なましが行われることがある。
上級者
連続(工業用)
手順
1
1
ロッドを清掃する
ロッドを清掃する
約9 mmの熱間圧延ロッドをコイルから巻き戻し、表面のスケールを除去する。
このステップの材料:
 高炭素鋼線材1000 kg
 ステンレス鋼線材1000 kg
 銅荒引線1000 kg
2
2
尖らせた先端を各ダイに通し、各ブロックに順に巻き付けます。これを「ストリング・アップ(張り付け)」と呼びます。
尖らせた先端を各ダイに通し、各ブロックに順に巻き付けます。これを「ストリング・アップ(張り付け)」と呼びます。
必要な工具:
 連続伸線機
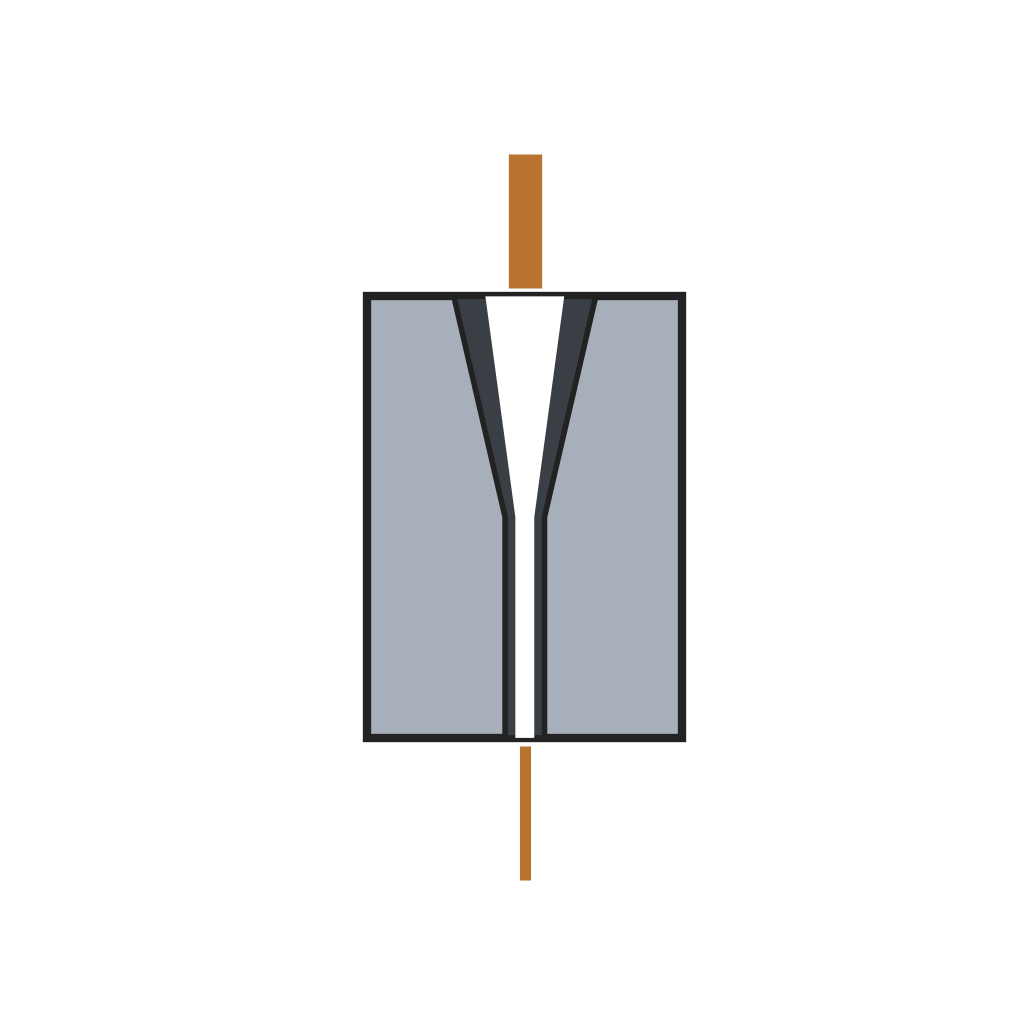 超硬伸線ダイス
3
3
引き分け
引き分け
各ブロックが次のより小さいダイスを通してワイヤーを引き抜く間、潤滑剤がダイスに満たされ、各ブロックは前のブロックより速く回転します。
必要な工具:
連続伸線機超硬伸線ダイス 伸線潤滑剤
4
4
必要に応じて焼きなまし
必要に応じて焼きなまし
全体の減面率がおよそ50%を超えると、さらなる伸線の前に線材を焼きなまします。最終的な焼きなましを行い、線材の延性を高め、銅の場合はさらに導電性を向上させることがあります。
必要な工具:
 焼きなまし炉
5
5
ゲージとコイル
ゲージとコイル
完成品の直径を測定し、ワイヤーをリールまたはコイルに巻き取ります。
必要な工具:
 デジタルノギス 6インチ
この設計図で作るもの
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理

CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。