コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
English


鋼の圧延:厚板、薄板、コイル
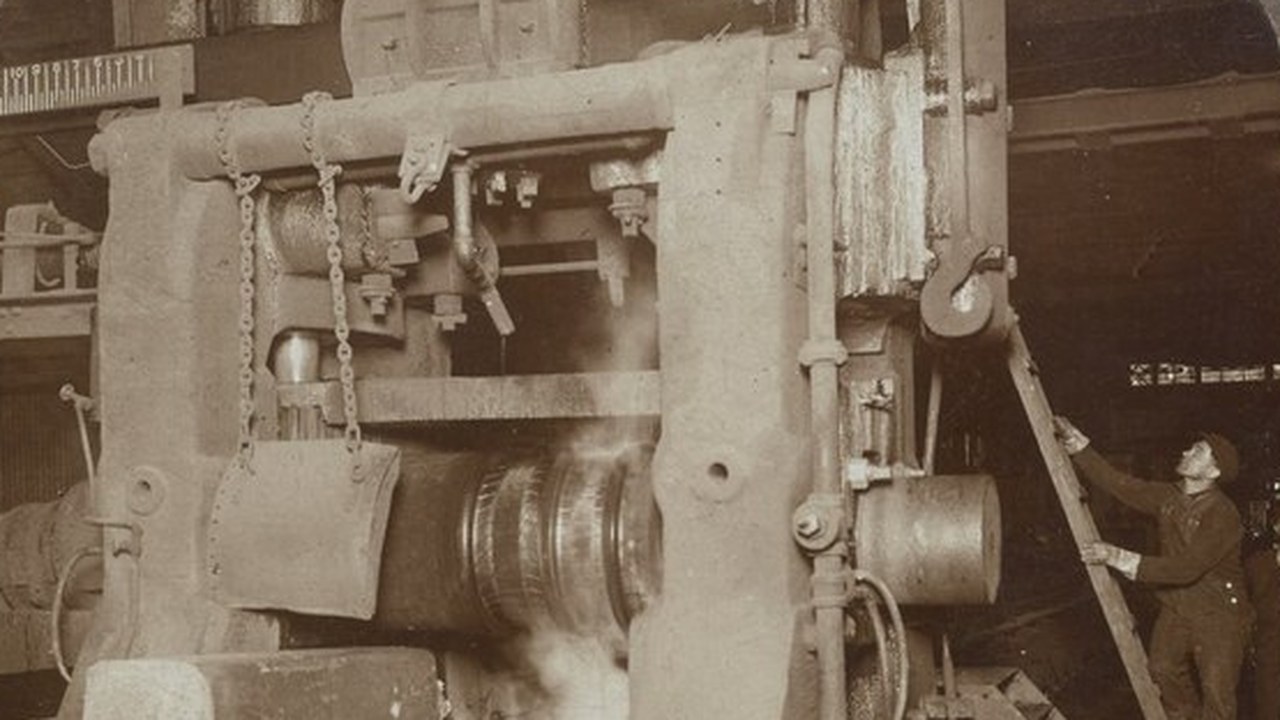
圧延工場では鋼スラブを圧延によって厚板、薄板、コイルにします。高温のスラブはロールの間で一回ごとに薄くなるように押しつぶされ、厚板は厚いまま切り離され、薄板はさらに圧延されてコイルに巻き取られます。コイルはその後スケールを除去され、冷間圧延でさらに薄く滑らかにされ、再び焼鈍して柔らかくし、プレス加工や加工業者向けにコイルへ巻き戻されます。約6 mmを超えるものは厚板、それ未満は薄板です。手打ちの厚板の設計図は、同じ作業を小規模に手作業で行うものです。
上級者
コイル1本あたりの時間(産業用)
手順
1
1
鋳造スラブ
鋳造スラブ
転炉から出た溶鋼を厚いスラブに鋳造します。
このステップの材料:
 鋼塊1000 kg
2
2
熱間圧延
熱間圧延
各スラブは再加熱され、熱間圧延機のスタンドを通過します。厚手の製品は切断されて厚板となります。
必要な工具:
 圧延機(ローリングミル)
3
3
ストリップをコイル状に巻く
ストリップをコイル状に巻く
より薄いストリップは仕上げスタンドを通過し続け、熱間圧延コイルに巻き取られる。
必要な工具:
圧延機(ローリングミル)4
4
冷間圧延された清浄なコイル
冷間圧延された清浄なコイル
コイルを巻き戻し、スケールを除去してから冷間圧延により薄く平滑にし、再び巻き取る。
必要な工具:
圧延機(ローリングミル)5
5
焼鈍して測定する
焼鈍して測定する
冷間圧延コイルは軟化焼鈍された後、板厚が測定され、コイルのまま販売されるか、シート状に切断されて販売されます。
必要な工具:
 焼きなまし炉
 デジタルノギス 6インチ


関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理



CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。