コラボレーション
アート
美容とウェルネス
工芸
文化と歴史
エンターテインメント
環境
食品と飲料
リバースエンジニアリング
科学
スポーツ
テクノロジー
ウェアラブル
English


クラウンガラス法による板ガラスの製造 ― 溶融ガラスを回転させて平板にする
クラウンガラス法は、中世から19世紀初頭にかけて平板窓ガラスを作る主要な技法であった。ガラス職人は吹き竿で溶融ソーダ石灰ガラスを巻き取り、中空の球体を吹き上げ、ポンテ竿に移し替えた後、吹き竿側の端を開いて開口した容器を高速で回転させる。遠心力によって、直径1.0~1.5メートルほどの大きな円盤状に広げられ、これは「クラウン」または「テーブル」と呼ばれる。徐冷・冷却後、この円盤から長方形の板ガラスが切り出される。中央に見られる特徴的な「ブルズアイ(牛の目)」は、ロッドを取り付けていたポンテ痕であり、歴史的なクラウンガラス窓の特徴である。
上級者
6~8時間(徐冷を含む)
手順
1
1
ガラス炉を準備する
ガラス炉を準備する
ガラス炉を約1100°Cの作業温度まで加熱します。炉は数時間にわたって安定した熱を維持する必要があります。別途、徐冷炉(レア)を約500°Cまで予熱してください。
必要な工具:
 れんが炉
 長柄の火ばさみ
2
2
バッチを坩堝に投入する
バッチを坩堝に投入する
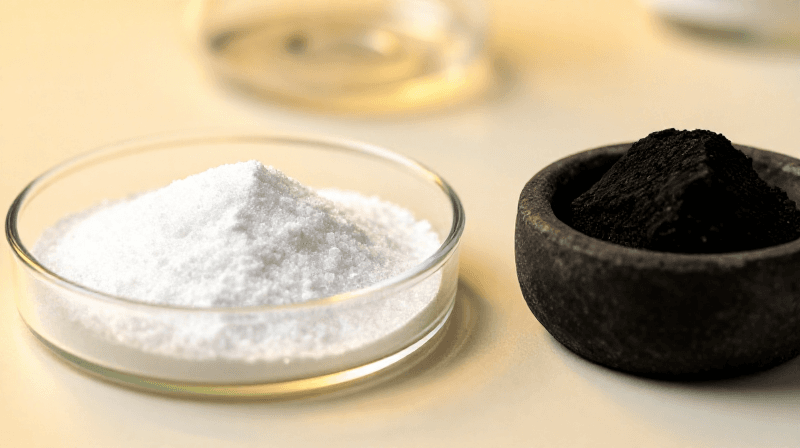
炉内の耐火坩堝に、予め混合したソーダ石灰ガラスのバッチを充填する:重量比でおよそ珪砂60%、ソーダ灰25%、粉砕石灰石15%。4~6時間かけてバッチを完全に溶融させる。
このステップの材料:
 石英砂3 kg
 炭酸ナトリウム(ソーダ灰)1.25 kg
 炭酸カルシウム(砕石灰岩)750 g
必要な工具:
 耐火粘土のるつぼ
3
3
溶けたガラスを清澄する
溶けたガラスを清澄する
溶融後、溶融ガラスを全温度に保ったまま1~2時間放置します。ガスの泡が表面に上昇して抜けます。時々鋼棒でかき混ぜ、融液を均一にします。ガラスは、目に見える泡がなく、棒から連続した糸状になめらかに流れ落ちるようになれば使用可能です。
4
4
吹き竿にガラスを巡らせる
吹き竿にガラスを巡らせる
吹き竿の先端を炉口で予熱する。パイプをるつぼに差し込み、ゆっくり回転させて、大きなオレンジほどの大きさの対称な溶融ガラスの塊(「ゲather」)を巡らせる。引き抜き、マーバー上で転がして均一に形を整える。
必要な工具:
 ガラス吹き竿
5
5
最初の泡を吹き込む
最初の泡を吹き込む
パイプに短く制御された息を吹き込み、ゴブを直径約20-25 cmの中空の球体に膨らませます。柔らかいガラスがたるむのを防ぐため、パイプは回転させ続けてください。ガラスが硬くなってきた場合は、炉の口(「グローリーホール」)で短時間再加熱してください。
6
6
球体をマーバーで成形する
球体をマーバーで成形する
膨らませた球体を平らな鉄製またはストーン製のマーバーの上で転がし、壁の厚さを均一にします。壁は均一に薄くする必要があり、約2〜3 mmにします。必要に応じて再加熱し、再度吹いて正しいサイズにします。
必要な工具:
 花崗岩板
7
7
ポンテ棒を取り付ける
ポンテ棒を取り付ける
鉄製のポンテ棒の先端に、熱いガラスを少量すくい取ります。吹いた球体の底部(吹き竿の反対側)にしっかりと押し当てます。確実に融着させます。ポンテは正確に中心に合わせる必要があります。円盤はこの軸を中心に回転します。
必要な工具:
 ポンテ棒
8
8
吹き竿を割り離す
吹き竿を割り離す
ガラスの吹き竿との接合部に水を一滴垂らすか、濡れた鉄を当てます。熱衝撃によって首部の周りにきれいな割れ目が生じます。パイプを軽く叩くと球体が分離し、今度は押し棒だけで保持された状態になります。吹き竿が取り付けられていた開口部は外側を向いています。
9
9
開いた球体を再加熱する
開いた球体を再加熱する
開いた球体の付いたポンティルを炉口で保持し、一定に回転させる。ガラスは均一に柔らかくなり、赤熱する必要がある — 約800〜900°C。重力と熱により、開口部がわずかに広がり始める。
10
10
クラウンを開く — 回転させて平らにする
クラウンを開く — 回転させて平らにする
これは重要な工程です。開いた容器を炉口近くに保持しながら、ポンテ竿を素早く回転させます。遠心力によって軟化したガラスが外側に引き伸ばされ、開口部が大きく広がります。球体は大きく平らな円盤、すなわち「クラウン」または「テーブル」へと広がり、直径は通常1.0~1.5メートルです。円盤は中心部でポンテに付いたままです。
11
11
円盤の厚さを制御する
円盤の厚さを制御する
回転を安定させながら続け、角度と速度を調整して円盤が平らで均一になるようにします。縁が冷えて厚くなった場合は、炉の口で短時間再加熱します。完成した円盤は表面のほとんどで厚さ2〜3 mmとし、ブルズアイの中心付近はわずかに厚くします。
12
12
ポンテルを割り取る
ポンテルを割り取る
円盤が十分な大きさに達し硬くなってきたら、ポンテの接合部に濡れた鉄や水滴を当てます。円盤はきれいに分離し、中央に盛り上がったこぶ状の部分が残ります。これが特徴的な「牛の目」模様です。
13
13
徐冷炉への移送
徐冷炉への移送
長柄のピールまたは木製のパドルを使用し、熱いディスクを約500°Cに予熱された徐冷炉(レア)にスライドさせます。熱応力とひび割れを防ぐため、ディスクはゆっくりと均一に冷却させる必要があります。
14
14
12~24時間かけてゆっくり徐冷する
12~24時間かけてゆっくり徐冷する
レア炉の温度を徐々に下げてください。臨界範囲(500~350°C)では1時間あたり最大20~30°Cに抑え、その後はより速く冷却して構いません。完全な徐冷サイクルは、ディスクの厚さに応じて12~24時間かかります。この期間中は窯を開けないでください。
15
15
アニールされた円盤を検査する
アニールされた円盤を検査する
完全に冷えた円盤を窯から取り出します。光にかざして、ひび、気泡、または厚さのムラがないか検査します。クラウンガラスは、現代のフロートガラスと比べて、特徴的なわずかな波打ちと輝く表面を持っています。ブルズアイの中心部は厚く、透明度が低くなっています。
16
16
長方形のパネルに罫書きして切断する
長方形のパネルに罫書きして切断する
平らなクッション付きの表面にディスクを置きます。ダイヤモンドスクライバーまたはガラス切断ホイールを使用して、ディスクを長方形のパネルに分けるための直線を罫書きます。外側のリングから内側に向かって切断します。最も外側のパネルが最も透明で均一です。バルズアイ(牛眼)の中心部は通常最も安価なグレードで、目立たない窓に使用されます。
必要な工具:
 ダイヤモンドけがき針
17
17
ガラスを割って端を整える
ガラスを割って端を整える
スコアラインに沿って割るため、罫書きしたガラスを作業台の端に乗せ、しっかりと押し下げます。荒い端はグローझングプライヤーでかじって取り除いてください。グローイングプライヤーとは、ガラスの小さな破片を欠き取る平顎のペンチです。
必要な工具:
 ガラス用やっとこ
18
18
完成したパネルの等級分けと保管
完成したパネルの等級分けと保管
切断したパネルを透明度とサイズで分類する。曲率が最も小さい最外層のパネルが最高等級となる。傷を防ぐため、紙または布の仕切りを挟んで縦に積み重ねる。クラウンガラスのパネルは、窓枠に鉛線で組み込む準備が整った。
材料
5- 3 kgプレースホルダー
- 1.25 kgプレースホルダー
- 750 gプレースホルダー
- 1 個プレースホルダー
- 1 個プレースホルダー
接続ブループリントの材料


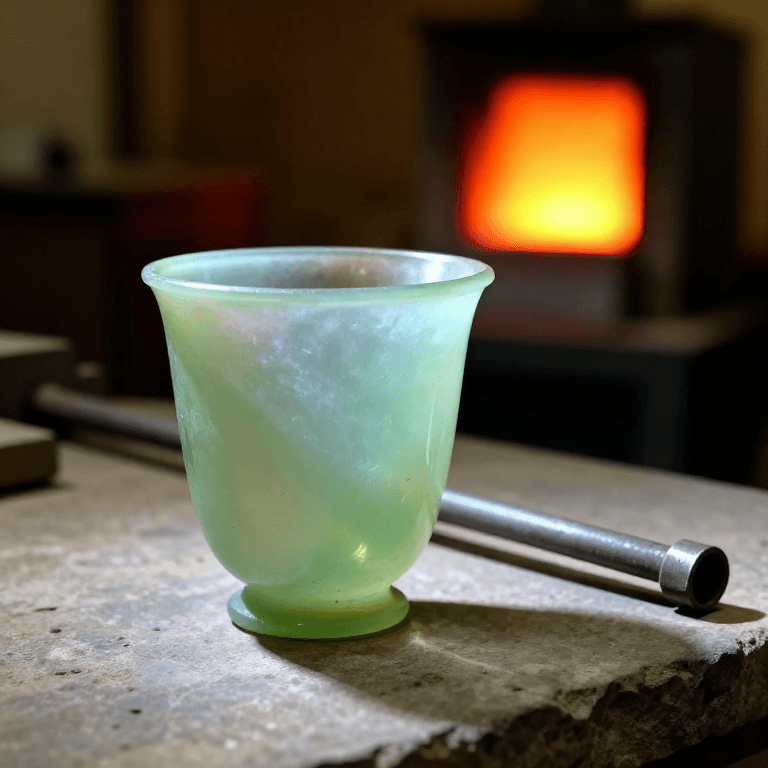
この設計図で作るもの
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理


CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。