
真鍮製燭台の鋳造 — 中世の鋳造工房の仕事
手順
ろうそく立てをろうで造形する
ろうそく立てをろうで造形する
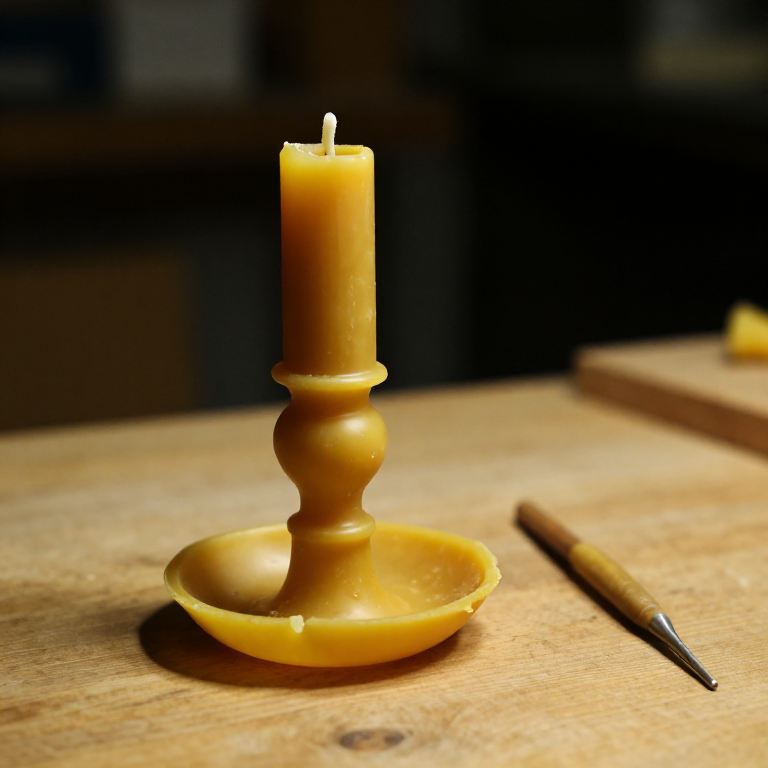
蜜蝋でろうそく立ての形を造形します。まず台座から始めます。直径約10〜12 cm、厚さ5 mmの平らな円盤状にろうを伸ばし、流れ落ちるろうを受け止めるために縁をわずかに立ち上げます。台座の中心から上方へ軸を造形し、高さ約15〜20 cm、直径2〜3 cmにします。軸の中央付近には、軸の周りに追加のろうを巻きつけて滑らかに整え、装飾用のこぶ(丸みを帯びた膨らみ)を加えます。上部には、直径約6〜8 cmの浅い円盤状の受け皿を広く形成し、その中心から高さ約3〜4 cmの鋭いピンスパイクを立てます。ろうそくはこのスパイクに差し込まれます。すべての表面は温かい道具で滑らかに整え、軸の壁は全体で少なくとも3 mm の厚さを確保してください。薄い部分は鋳造時にろうが行き渡らない可能性があります。注ぎ口と通気孔用に、ろうのスプルー(直径3〜4 mmの棒)を取り付けます。
このステップの材料:
 蜜蝋ペレット200-300 grams 個
 粘土2 kg kg
 木炭(砕いたもの)5 kg kg
必要な工具:
 ワックス原型用ツール
 るつぼ
 鍛冶炉
 るつぼばさみ
 やすり(手やすり)
 木工旋盤
インベストメントと焼却除去
インベストメントと焼却除去
ワックス模型に、細かい粘土砂のインベストメントを何層も順に塗り重ね、厚さ約15〜20 mmの鋳型を形成します。次の層を加える前に、各層を乾燥させてください。鋳型が完成し、完全に乾燥したら(最低48時間)、逆さまにして窯に入れ、300〜400度Cでゆっくり加熱してワックスを溶かし流出させ、その後600〜700度Cまで温度を上げてワックスの残留物をすべて焼き切り、粘土を硬質のセラミックに焼成します。これで鋳型の内部には燭台の正確な陰型が形成されます。注湯のため鋳型は高温(少なくとも400度C)に保ってください。冷えた鋳型に真鍮を流し込むと、早期凝固を起こし、薄い部分が未充填になります。
真鍮を溶かして流し込む
真鍮を溶かして流し込む
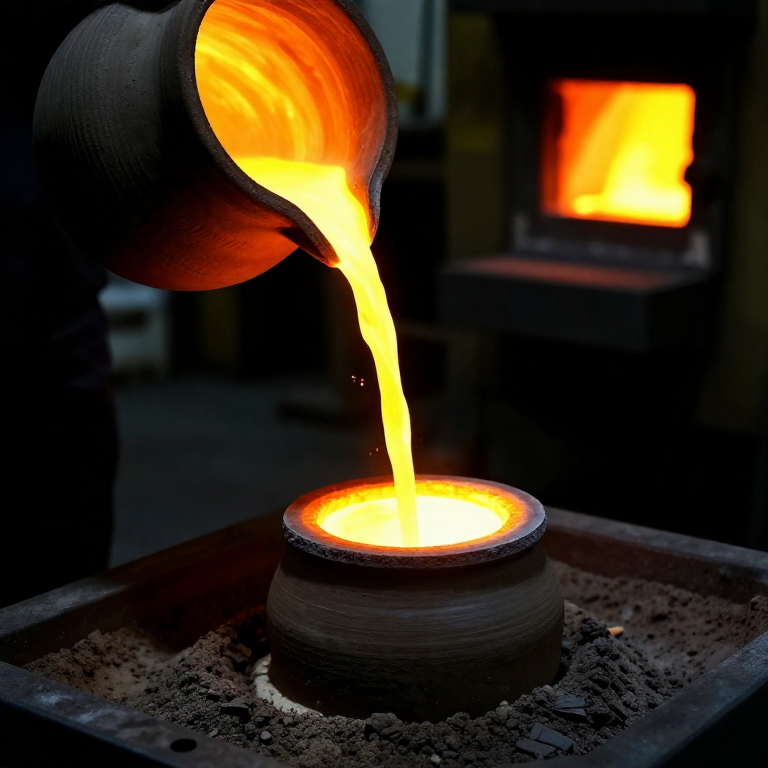
真鍮のインゴットをるつぼに入れ、ふいごを備えた木炭炉で完全に溶けるまで加熱します。真鍮は亜鉛の含有量によって約900〜940摂氏度で溶け、明るい黄橙色の液体として見えます。真鍮は亜鉛成分が907摂氏度を超えると沸騰して気化し、気孔を生じさせるため、青銅よりも鋳造が難しいです。融点のわずかに上まで加熱し、速やかに注ぎます。溶湯の表面から浮きかすを取り除きます。溶けた真鍮を一度の安定した流れで鋳型の湯口に注ぎ込みます。真鍮は鋳型のキャビティ全体を満たし、わずかに湯道へ上昇して、完全に充填されたことを確認できるはずです。少なくとも1時間は鋳型の中で自然に冷まします。真鍮の鋳物は応力割れを起こす可能性があるため、焼き入れ(急冷)をしないでください。
鋳造品の取り出しとクリーニング
鋳造品の取り出しとクリーニング
完全に冷えたら、ハンマーで粘土製の鋳型を割り、生の真鍮鋳物を取り出します。ハックソーでスプルーとベントの残りを切り落とします。切断面はすべてヤスリで滑らかに仕上げ、ヤスリを使って鋳造バリ(鋳型の割れ目に流れ込んだ薄い金属のヒレ)を取り除きます。鋳物に欠陥がないか検査します。表面の小さな穴は、周囲の真鍮を叩いて空洞を埋める(ピーニング)か、ろう付けで補修できます。鋳物の表面には鋳型の質感が残ります。より細かい仕上げにするには、小型のタガネとポンチを使って装飾的なディテールを彫り込み(エングレービング)、仕上げを整えます。中世の真鍮製燭台には、台座やノップ(つまみ部分)に、刻線で描かれた幾何学模様、動物の文様、または銘文が施されていることがよくありました。
研磨と仕上げ
研磨と仕上げ
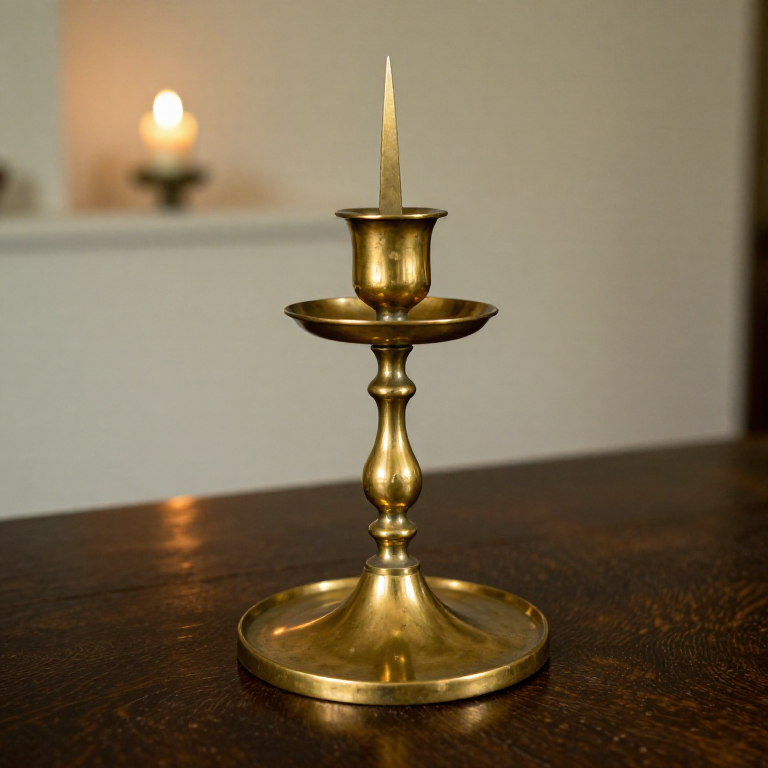
表面全体を、段階的に目の細かいヤスリで削ります。まず粗目のバスタードカットのヤスリで大きな凹凸を取り除き、次に平ヤスリで滑らかにし、その後120番から600番までの粒度のエメリークロスで研磨します。最高の光沢を出すには、ジュエラーズルージュ(酸化鉄研磨剤)を塗布した革のバフで仕上げます。仕上がった燭台は、真鍮らしい明るく温かみのある金色になるはずです。燭台が中空の軸を持つ形で鋳造されている場合(粘土の中子の上に蝋型を作る方法)、中子の材料を砕いて基部の開口部から取り出します。中世の燭台は、しばしば無塗装のまま放置され、時間とともに自然な緑青(パティナ)を生じさせるか、明るさを保つために薄いセラックの塗膜でラッカー仕上げされていました。使用する際は、獣脂または蜜蝋のろうそくを、ピリコット(突起状のスパイク)にしっかりと突き刺します。広い基部が安定性をもたらし、ドリップトレイが溶けたろうを受け止めます。
材料
6- 200-300 grams 個プレースホルダー
- 2 kg kgプレースホルダー
- Brass ingots (70% copper, 30% zinc)500-800 grams 個
- 5 kg kgプレースホルダー
- 200-300 grams 個プレースホルダー
- 500-800 grams 個プレースホルダー
接続ブループリントの材料


この設計図で作るもの
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。