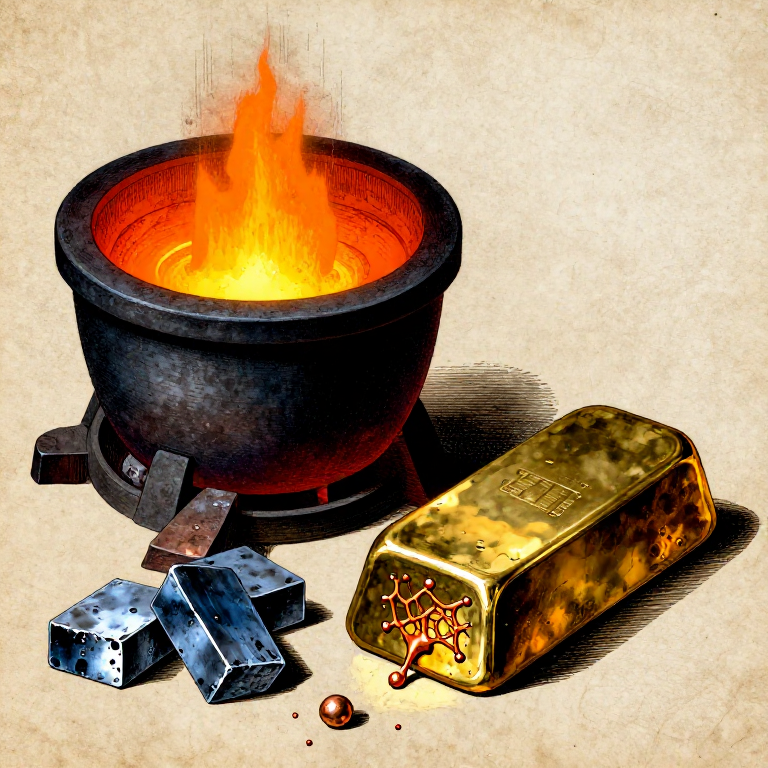


銅と亜鉛による真鍮の合金化 — 金でも青銅でもない黄金の金属
真鍮は銅と亜鉛の合金であり、人類の歴史において最も有用な素材の一つです。純銅よりも硬く耐食性に優れ、青銅よりも鋳造や機械加工が容易で、その黄金色のため、二千年以上にわたり装飾品、貨幣、科学機器に好まれた金属でした。薬莢、船舶の金具、楽器、配管バルブ、時計の歯車、ドアの金物などは、伝統的にすべて真鍮製です。
真鍮の合金化は冶金学上の大きな課題でした。古代の金属加工者は亜鉛金属を知らなかったからです。亜鉛の沸点は907 °Cで、銅の融点1085 °Cよりはるかに低い温度です。溶けた銅に亜鉛金属をそのまま混ぜると、亜鉛は合金になる前に蒸発して燃えてしまいます。古代の解決策はcementation(浸炭法)でした。銅を亜鉛鉱石(カラミン、炭酸塩・ケイ酸塩系の亜鉛鉱物)と木炭とともに密閉したるつぼで加熱します。亜鉛は高温で鉱石から還元され、るつぼが密閉されているため、亜鉛蒸気は銅の中へ入り込み、溶解して真鍮を形成するしかありませんでした。この工程はローマ時代から18世紀まで用いられました。
直接合金化、すなわち銅を先に溶解し、その後融液の表面下に金属亜鉛を加える方法は、亜鉛が金属として単離された後にのみ可能になりました(インドでは13世紀まで、ヨーロッパでは18世紀まで)。本設計書では、金属銅と金属亜鉛を用いた直接合金化法を扱い、標準的な黄色真鍮(重量比でおよそ銅70%、亜鉛30%)を製造します。
HAZARD: 溶融金属は重度のやけどを引き起こします。亜鉛の煙は有毒で、酸化亜鉛の煙を吸い込むと「金属煙熱」と呼ばれる、発熱、悪寒、筋肉痛を伴うインフルエンザ様の症状を起こします。屋外で作業するか、強力な換気のもとで作業してください。P100 製の呼吸用保護具、保護ゴーグル、革製のガントレット手袋、革製のエプロンを着用してください。必要以上に高温の銅に亜鉛を加えないでください。温度が高いほど亜鉛の蒸発と煙の発生が増加します。
手順
銅亜鉛合金の冶金学と銅-亜鉛状態図を理解する
銅亜鉛合金の冶金学と銅-亜鉛状態図を理解する
真鍮は置換型固溶体であり、亜鉛原子が面心立方格子の中で銅原子と置き換わります。約35%までの亜鉛が銅に溶け込み、延性が高く冷間加工しやすい金黄色の単相合金であるα(アルファ)真鍮を形成します。亜鉛が35%を超えると、より硬くて脆い第二相(β、ベータ)が形成されます。標準的な黄銅(C26000、「カートリッジ真鍮」)は70% Cu / 30% Znであり、α相の限界付近にあって、延性を保ちつつ硬度を最大化しています。
真鍮製造における主な課題は、亜鉛の沸点(907 °C)が銅の融点(1085 °C)より低いことです。銅が完全に溶融している状態で表面に亜鉛を加えると、亜鉛はすぐに気化してしまいます。解決策は、銅を溶かし、融点のわずかに上まで冷却してから、亜鉛片を融液の表面下に加えることです。そうすれば亜鉛は沸き上がって失われる前に溶解します。可能な限り低い温度で作業することで、気化による亜鉛の損失を最小限に抑えられます。
気化により失われる亜鉛が1%増えるごとに、合金の組成と特性が変化します。目標組成を達成するには、慎重な温度管理と迅速な亜鉛の添加が不可欠です。
充填量を計算し、銅を準備する
充填量を計算し、銅を準備する
目標組成の70%銅/30%亜鉛では、銅70グラムと亜鉛35~38グラムから始めます。余分な亜鉛(理論値30グラムより5~8グラム多い)は、溶解中の酸化および蒸発による損失を補うためのものです。投入した亜鉛の15~20%が失われると見込んでください。実際の損失量は温度管理と合金化の速さによって異なります。
溶解を速めるため、銅は小片(2cm未満)に切断または割ってください。銅インゴット、スクラップの銅パイプ、銅板のいずれも使用できます。銅の純度が高いほど、合金の仕上がりが予測しやすくなります。真鍮コーティングやメッキが施された材料は避けてください。銅は秤で正確に計量してください。
このステップの材料:
 銅インゴット1 個
必要な工具:
 精密デジタルスケール
亜鉛原料を準備する
亜鉛原料を準備する
亜鉛を切断または割って小片にする(1 cm未満)。小片のほうが銅の溶湯に速く溶けるため、亜鉛が高温にさらされる時間が短縮され、蒸発による損失を最小限に抑えられる。亜鉛は柔らかくもろく、ペンチやハンマーで簡単に割れる。35~38グラムを計量する。
亜鉛片を約100~150 °Cに予熱する(炉の中ではなく、炉の近くに置く)。冷たい亜鉛を溶融銅に加えると、各片の周囲で溶湯が局所的に凝固し、溶解が遅くなる。温かい亜鉛はより速く、より均一に溶ける。表面の酸化を防ぐため、投入の直前まで亜鉛は覆っておく。
このステップの材料:
 亜鉛インゴット1 個
坩堝と炉を準備する
坩堝と炉を準備する
深型の粘土製またはグラファイト製のるつぼを使用してください。銅合金にはグラファイト製のるつぼが推奨されます。これは必要な温度によく耐え、溶湯と反応しないためです。るつぼは、合計の装入物が容量の3分の2以下しか満たさないよう十分な大きさである必要があり、かき混ぜのスペースと溶湯を覆うための余裕を残します。
るつぼは、ふいご付きの木炭炉またはプロパン炉に設置してください。熱衝撃による割れを避けるため、空のるつぼはゆっくりと予熱してください。銅の融点は1085 °Cです。約1100~1150 °Cを維持する必要があります。これは適切に作られた木炭炉とふいごで達成可能で、またはプロパンバーナーで容易に達成できます。
このステップの材料:
 木炭5 kg
必要な工具:
 深型の粘土るつぼ
 ふいご
 耐火れんが
銅を溶かす
銅を溶かす
加熱したるつぼに銅片を加え、完全に溶けるまで熱します。木炭炉とふいごを使用する場合、装入量と炉の効率によって30〜60分かかります。銅はまず赤く光り、溶融に近づくにつれてオレンジがかった黄色に明るくなります。完全に溶けた銅は、オレンジがかった黄色の表面を持つ、輝くような鏡面の液体になります。
熱を保持し酸化を抑えるため、るつぼにふたまたは耐火レンガをゆるくかぶせます。溶湯表面に木炭粉または粉末ホウ砂の層を置くと、フラックスとして働き、酸化物の生成を減らします。酸化銅(Cu₂O)は溶湯に溶け込み、鋳物に気孔(ガス穴)を生じさせます。酸化を最小限に抑えることで、より緻密で健全な合金が得られます。
必要な工具:
 るつぼばさみ
 革製ガントレット手袋
 密閉式保護ゴーグル
亜鉛を加える前に温度をわずかに下げる
亜鉛を加える前に温度をわずかに下げる
銅が完全に溶融したら、火力をわずかに下げます。目標は、溶湯を銅の融点のすぐ上、約1100 °Cに保つことで、1200 °C以上にはしないことです。温度が高いほど亜鉛の蒸発損失が大幅に増加します。1100 °Cでは亜鉛の約15%が失われ、1200 °Cでは損失が30%を超えることがあります。
ふいごの強度を下げるか、炉の空気取り入れ口を部分的に閉じます。火力を落とした状態で溶湯を2~3分間静置します。表面は液体のままでなければなりませんが、輝きは明るい黄色から深いオレンジ色へと暗くなるはずです。表面に薄い膜が張り始めた場合は温度が低すぎるので、短時間火力を上げてください。
溶湯の表面より下に亜鉛を加える
溶湯の表面より下に亜鉛を加える
手早く作業し、P100 呼吸用保護具を着用してください。亜鉛の蒸気は有毒です。長柄のトングを使い、予熱した亜鉛片を溶融銅の表面より下に沈めてください。亜鉛を表面に落としてはいけません。瞬時に気化し、白い酸化亜鉛の煙が立ち上り、材料も無駄になります。各片をるつぼの底まで押し込み、溶けきるまで沈めたまま保持してください(1片あたり5~15秒)。
2~3分以内にすべての亜鉛を加えてください。速さが重要です。溶湯が高温に保たれている一秒ごとに、より多くの亜鉛が合金から気化します。適切な技術を用いても白い煙(酸化亜鉛の蒸気)はある程度避けられません。そのため呼吸用の保護と屋外作業が必須となります。亜鉛が溶けるにつれ、溶湯の色は純銅のオレンジ色から、より明るく黄色みを帯びた色調へと変化します。
必要な工具:
 長柄やっとこ
 P100 防じんマスク革製ガントレット手袋
 革のエプロン
溶湯を撹拌して均一化する
溶湯を撹拌して均一化する
予熱した鋼製またはグラファイト製の棒で合金を30~60秒間やさしく撹拌します。撹拌により亜鉛が溶湯全体に均一に分布し、撹拌を行わないと、亜鉛が多い部分と少ない部分が生じ、鋳物に色むらや機械的特性のばらつきが生じる可能性があります。
撹拌後、平らな金属製のスキマーまたは撹拌棒の縁を使って、表面の dross(酸化物のかす)をすくい取ります。dross は酸化銅と酸化亜鉛からなる黒っぽく硬い層です。注湯前にこれを除去すると、より清浄な鋳物となり、表面仕上げも向上します。
必要な工具:
 軟鋼丸棒
インゴット鋳型に真鍮を注ぐ
インゴット鋳型に真鍮を注ぐ
るつぼ挟みを使ってるつぼを炉から持ち上げ、予熱したインゴット鋳型(鋼、鋳鉄、または砂岩製)に溶けた真鍮を一定の流れで一度に注ぎます。真鍮はスムーズに流れるべきです。もし流れが鈍い、またはペースト状であれば、温度が低すぎます。溶湯がさらに冷える前に素早く注いでください。注ぎを途中で止めて再開しないでください。部分的に凝固した金属が融合しないことで見える継ぎ目となる、コールドシャット欠陥が生じます。
溶けた真鍮は鮮やかな金黄色の液体で、純銅の赤みがかったオレンジ色とは明らかに異なります。この色は、銅に亜鉛が合金化されたことの確認になります。真鍮が鋳型内で冷えるにつれて、表面は黄白色の輝きから鈍い赤色へと変わり、その後固体真鍮特有の金黄色になります。
必要な工具:
るつぼばさみ 砂岩のインゴット型
インゴットを冷却して鋳型から取り出す
インゴットを冷却して鋳型から取り出す
真鍮が完全に凝固するまで、鋳型の中で冷却させてください。100グラムのインゴットの場合、およそ10~15分です。赤熱している間は焼き入れ(水に浸すこと)をしないでください。真鍮を急速に冷却すると内部応力が閉じ込められ、割れの原因となることがあります。赤熱が完全に消えるまで自然放冷させ、その後、必要であれば最終冷却を早めるために焼き入れしても安全です。
鋳型を逆さにして、インゴットを軽く叩いて取り出してください。固着している場合は、さらに冷やしてください。金属の熱収縮により、やがて外れます。インゴットの底面(鋳型に接していた面)は滑らかであるべきで、最後に凝固した上面(収縮を伴う自由表面)はわずかに粗いか、くぼんでいるはずです。
色と特性で合金を確認する
色と特性で合金を確認する
黄銅のインゴットを調べます。標準的な70/30黄銅(C26000)は、温かみのある豊かな金黄色をしており、青灰色の純亜鉛よりも明らかに黄色く、(スズによる赤みを帯びた)青銅よりも明らかに黄色味が強いです。色が赤みを帯びていたり銅色であれば、亜鉛含有量が低い(亜鉛が蒸発により失われすぎている)ことを示します。非常に淡い色やほぼ白っぽい黄色であれば、亜鉛が過剰である可能性があります。
機械的特性を試験します。黄銅は純銅よりも大幅に硬いはずです。叩くと澄んだ音が鳴ります。これは楽器に理想的な黄銅の「ベルメタル」の特性です。小さな部分をヤスリで削ります。黄銅は細かく均一な切粉を出しながら明るい金色の表面に削れます。割れずに曲げられるなど加工しやすいはずで、延性のあるα黄銅の範囲(亜鉛35%未満)であることを確認できます。
安全に清掃し、合金を記録する
安全に清掃し、合金を記録する
亜鉛の蒸気が凝縮した炉の近くのすべての表面には、酸化亜鉛の粉末による薄い白い被膜が付着しています。これらの表面を湿った布で拭き取り、布は廃棄してください。酸化亜鉛は急性毒性はありませんが、吸入すべきではありません。清掃中は防塵マスクを着用してください。るつぼと攪拌工具には、薄い真鍮の残渣とドロスの層が付着しますが、冷えた後にワイヤーブラシで除去できます。
完成したインゴットの重量を量り、実際の亜鉛含有量を計算します。銅70グラムと亜鉛37グラム(合計107グラム)から始めて、インゴットの重量が95グラムだった場合、12グラム失われたことになります。主に亜鉛の蒸気によるものです。実際の組成はおよそ70/95 = 73.7%の銅、25/95 = 26.3%の亜鉛です。これは依然として有用な黄銅(65〜70% Cu)の範囲内です。重量と組成を記録し、今後のバッチのために、お使いの炉と技術に合わせて亜鉛の過剰量を調整してください。
接続ブループリントの材料
Smelting Copper from Malachite — From Green Ore to Red Metal
Peter 作
金属加工
Extracting Zinc from Sphalerite — Roasting and Reduction of the Invisible Metal
Peter 作
金属加工
Identifying and Collecting Malachite — Copper Carbonate Ore from the Earth
Peter 作
金属加工
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
Forge 作
金属加工
Casting a Brass Candlestick — Medieval Foundry Work
Forge 作
金属加工
この設計図で作るもの

関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理


CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。