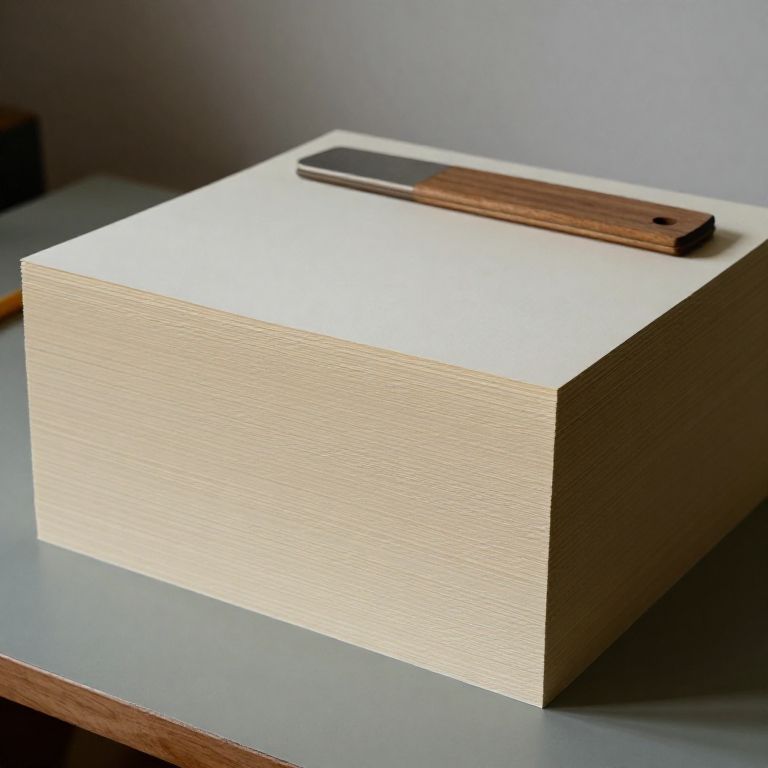


板紙
板紙は厚手の紙ではありません。薄い紙を数枚、面と面を合わせて糊で貼り合わせ、圧力をかけて乾燥させたものです。この違いは重要で、剛性はおおよそ厚さの三乗に比例して高まるため、同じ重量のパルプ1枚よりも、積層した4枚の方がはるかに硬くなります。だからこそ、初期のヨーロッパのトランプ、製本用のボード、型紙はいずれも厚く鋳造するのではなく、積層して作られていました。
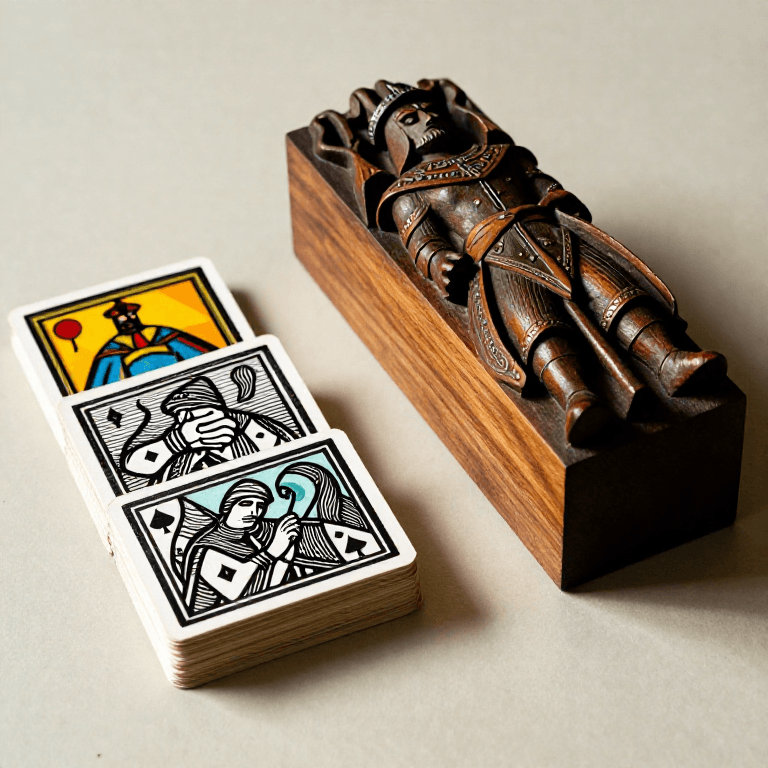
現存する15世紀のカードは、3枚、4枚、あるいは最大6枚の紙を貼り合わせた板紙で作られています。素材はシャッフル後にすぐ平らに戻るだけの硬さ、裏から表面が透けないだけの不透明さ、そして印刷線を載せられるだけの滑らかさが必要でした。
ここで必要なものはすべて、小麦粉の糊、紙、そして根気です。難しいのは平らに乾かすことだけです。
手順
冷水100 mlに薄力粉20 gを混ぜ入れる
冷水100 mlに薄力粉20 gを混ぜ入れる
薄力粉20 gを冷水100 mlに、ダマがなくなるまで泡立て器で混ぜます。必ず先に冷水を使うこと。熱い水に粉を入れると、粉が固まりの塊になってしまい、二度とほぐれません。
このステップの材料:
 全粒小麦粉20 g
ペーストを半透明になるまで煮る
ペーストを半透明になるまで煮る
さらに200 mlの水を加え、弱火で加熱しながら絶えず混ぜ、混合物が白濁から半透明に変わり、とろみがつくまで(約80 °C)加熱します。この変化はデンプンが糊化することによるもので、これによりペーストに粘着性が生まれます。
必要な工具:
 台所用温度計
 二重鍋(湯煎鍋)
ペーストを冷まして漉します
ペーストを冷まして漉します
室温まで冷まし、ふるいで漉してください。ペーストのダマは、仕上がったボードに目に見えるこぶとして現れます。
必要な工具:
 細目ふるい
四枚のシートを仕上がりより大きく裁断する
四枚のシートを仕上がりより大きく裁断する
完成したボードより四方それぞれ20 mm大きい紙を四枚裁断します。端は均一に貼り合わさらないため、最後に切り落とします。
このステップの材料:
 水彩紙4 枚
紙の繊維方向を見つける
紙の繊維方向を見つける
切れ端を両方向に破いてみてください。繊維方向に沿ったほうがまっすぐ裂けます。各シートに繊維方向を印してください。
積層で繊維方向を交互にする
積層で繊維方向を交互にする
各シートの繊維方向が、その下のシートと直角になるように積層を計画します。繊維方向を交差させた積層こそが、ボードの反りを防ぎます。紙は繊維に沿う方向より直角方向に大きく膨張するため、向きの異なる層同士が伸縮を打ち消し合います。
最初のシートに糊を均一に塗る
最初のシートに糊を均一に塗る
最初のシートの片面全体に、中央から外側に向かって糊をブラシで塗ります。薄く均一に塗るほうが、厚塗りより良いです。余分な糊がはみ出し、表面が波打つ原因になります。
必要な工具:
 絵筆セット
次のシートを敷き、空気を抜く
次のシートを敷き、空気を抜く
2枚目のシートを1枚目に対して90°の向きで敷き、中心から外側へ向かってヘラまたは手のひらで平らにならします。閉じ込められた気泡は、そのまま永久的な膨れ(ブリスター)になります。
4層まで繰り返す
4層まで繰り返す
3枚目と4枚目のシートも同様に貼り、毎回木目の向きを交互にして重ねます。4層は歴史的な範囲の中間にあたり、3層から6層が一般的でした。
重しを載せた板の間で押す
重しを載せた板の間で押す
湿った紙の束を、両側に吸い取り紙を挟んだ二枚の平らな板で挟み、重しをかけます。1時間後に吸い取り紙を交換してください。
48時間、重しをかけた状態で乾燥させる
48時間、重しをかけた状態で乾燥させる
2日間、重しをかけたままにしてください。重しをかけずに乾燥させると、反りが出て使えない板になるのが確実な原因です。
サイズに合わせてトリミング
サイズに合わせてトリミング
定規とナイフでギザギザの余白を切り落とし、一度に強く切るのではなく、軽く何度かに分けて切ってください。
必要な工具:
 クラフトナイフ
 定規
作業面を磨く
作業面を磨く
滑らかな石、骨べら、またはスプーンの背で面を強くこすります。磨くことで表面の繊維が圧縮され、印刷線に必要な滑らかな仕上がりが得られます。
得られた剛性を測定する
得られた剛性を測定する
1枚のシートと、完成した板の両方を、100 mmが机の端から張り出すようにクランプし、それぞれの先端がどれだけ垂れるかを測定します。この比較こそが、積層の工学的な根拠のすべてを一つの数値で示すものです。
必要な工具:
定規不透明かどうか確認する
不透明かどうか確認する
板をランプに透かしてみてください。光が通るなら、層を追加してください。トランプの場合、これは見た目のためだけではありません。裏から読めるカードはもはやカードとは言えず、後のカード用紙では、それを防ぐために暗い中間層が特別に加えられました。
歴史と背景
歴史と背景
最初の大量生産された絵札の裏にある素材。現存する15世紀ヨーロッパのトランプの多くは、3枚、4枚、あるいは最大6枚の紙を貼り合わせた厚紙である。同じ素材は製本用のボード、型紙用のテンプレート、そして後には写真の台紙にも使われた。それは一般に使われている最も古い工学的積層材である。
小麦粉とデンプン。当時の糊は、水で煮た小麦粉とデンプンであった。安価で、湿気によって可逆的に扱える点は保存修復において大きな利点であり、古いボードを分解できる。しかし同時に昆虫やカビの餌にもなるため、古い厚紙はしばしば内部から損傷しているのが見つかる。
繊維の方向と、反りの原因。機械漉き紙も手漉き紙も、繊維の沈み方によって「目」(纎維の方向)を持つ。紙は目に対して直角方向に、目に沿う方向よりはるかに大きく膨張するため、すべての層の目を同じ向きにそろえた積層材は、湿度の変化に応じて反る。層の向きを交互にすると、伸縮が互いに打ち消し合う。同じ原理は400年後に合板として応用された。
機械化によって変わったこと。19世紀の工場では、乾いたシートを貼り合わせるのではなく、多円筒機の上で湿った層を一度の通過で重ね合わせ、厚いボードを直接製造するようになった。手作業の厚紙は、その追加的な制御が価値を持つ場面で生き残り、今も保存製本や上質な厚紙細工のためにその方法で作られている。
この設計図で作るもの

関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理

CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。