
箱型フイゴの製作 — 金属を火に従わせる息吹
フイゴは、これまでに作られた機械装置の中でも最も影響力の大きいものの一つです。強制送風がなければ、木炭の火は約800〜900 °Cに達し、銅を軟化させるには十分ですが、鉄を製錬したりガラスを溶かしたり鋼を鍛造したりするには足りません。フイゴで持続的な空気の噴流を送ると、同じ火は1300〜1500 °Cに達し、青銅器時代から産業革命に至るまでの冶金の歴史全体を切り開きます。
動作原理は単純です。柔軟な箱状の室が、膨張時には一方向弁の吸気口から空気を吸い込み、圧縮時にはノズルから空気を押し出すことを交互に繰り返します。吸気弁が重要な部品です。これは革製の弁で、室が膨張すると開き、圧縮されると密閉されて、空気が一方向にだけ流れるようにします。これは、あらゆるピストンポンプ、自転車の空気入れ、内燃機関の吸気弁で使われているのと同じ原理です。
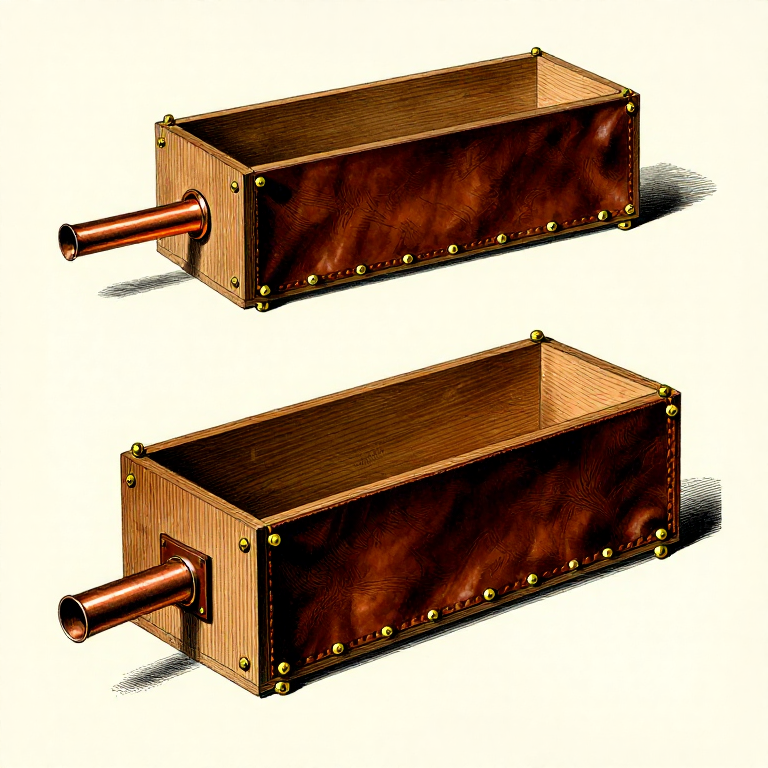
この設計図では、単室のヒンジ式箱型フイゴの製作を扱います。これは、2枚の硬材の板を、弁付きの革製の「肺」と銅製のノズルで接続したものです。これはより大型の鍛冶用フイゴすべての基本形です。複動式の大型フイゴは、中央の板を共有する2つのこの室を並べたものにすぎず、一方が満たされる間にもう一方が送風することで、連続的な気流を生み出します。この単室を習得すれば、これまでに作られたあらゆるフイゴの背後にある工学を理解できるでしょう。
ここで説明する箱型フイゴは、低圧で1回のストロークあたり約15〜25リットルの空気を送ります。これは小型の木炭炉、製錬用のるつぼ、またはガラス炉に十分な量です。このプラットフォーム上のすべての金属加工、製錬、ガラス製造の工程に直接接続できます。
手順
ふいごの仕組みと一方向弁を理解する
ふいごの仕組みと一方向弁を理解する
ふいごは、密閉された箱の膨張と圧縮を交互に繰り返すことで働きます。上板を持ち上げると箱の容積が増え、内部の圧力が大気圧より下がって吸気弁が開き、空気が流れ込みます。上板を押し下げると圧力が上がり、吸気弁は閉じ、空気は前方の吹き口から押し出されます。
最も古いふいごは壺ふいご(皿ふいご)でした。粘土の壺に緩いなめし革の膜をかぶせ、手で押し下げて操作するものです。テーベのエジプトの墳墓壁画には、紀元前約1500BCEに、二つの壺ふいごを交互に足で踏んで操作する職人が描かれています。ヒンジ式の箱ふいご(二枚の板と革製の側面)は後に現れ、中世以降のヨーロッパで標準的な鍛冶用ふいごとなりました。中国のふいごは別の道をたどり、押す動作と引く動作の両方で送風できる複動式ピストン箱ふいごが発達しました。
ここで説明している単室箱ふいごが基本単位です。中央の板を共有する二つの箱を組み合わせると、連続した送風が可能な複動式の大型ふいごになります。これは伝統的な鍛冶場のどこでも見られる形式です。
两枚板材选用硬木
两枚板材选用硬木
上下两块板(称为「天板」和「底板」)必须坚固、刚性好,且不易翘曲。橡木和梣木是理想的选择,两者都致密、坚硬,并且在反复受力时不易开裂。避免使用软木(松木、云杉),因为它们过于容易弯曲,且不易固定图钉。板材厚度应至少为 20 mm,长约 60 cm,宽约 25 cm。径切板(四分之一锯切板)最不易翘曲。
两块板在工作区域内都必须平整、干燥且无节子。节子会在受力点削弱木材,并形成空气泄漏的缝隙。检查平整度的方法是将板材放在已知平整的表面上——若出现晃动,则说明存在扭曲或弯曲,必须先刨平后再继续。
このステップの材料:
 ホワイトオークの板2 個
板を先細りの形に墨付けして切断する
板を先細りの形に墨付けして切断する
両方の板を同一に墨付けする。全幅(25 cm)は背面(ヒンジ側)、前面(ノズル側)では約8~10 cmまで先細りにする。先細りによって気流がノズルへ集中し、出口速度が増す。両方の板に定規と鉛筆で先細りの線を同時に引き、正確に一致するようにする。
手挽きのノコギリで先細りの線に沿って切断する。切り口は真っ直ぐで板面に対して直角に保つこと。斜めに切ると、板を閉じた際に隙間ができる。切断後、両板を重ねて同一であることを確認する。全周で端がぴったり揃っているべきである。
必要な工具:
 手のこぎり
革が折り返される部分の端を丸くする
革が折り返される部分の端を丸くする
革製のラングは両方の板の端を包み込み、ひび割れることなくスムーズに折り返される必要があります。木工用ラスプを使い、両方の板の外側の端をすべて半径約5~8 mmに丸めてください。テーパーが背面の端と交わる角には特に注意してください。角が鋭いと、繰り返し曲げた後に革がひび割れる原因になります。
ラスプがけの後、丸めた端をサンドペーパーで滑らかに磨いてください。粗い部分や木のささくれがあると、革を擦り傷つけ、早期の破損を招きます。革は使用中に何千回も曲げられるため、革が接するすべての面は滑らかでなければなりません。
必要な工具:
 木工やすり(荒目)
前縁のノズルポートに穴を開ける
前縁のノズルポートに穴を開ける
底板の前縁(幅の狭い方)の中心に印を付けます。銅製ノズルチューブの外径に合わせて穴を開けます。通常は20~25 mmです。きれいな丸い穴を開けるには、スペードビットまたはフォスナービットを使用します。外側の面から内側に向かって穴を開け、ドリルを縁に対して直角に保ちます。穴は板の厚み全体を貫通している必要があります。
ノズルチューブが穴に対してわずかに小さい場合でも問題ありません。ピッチや接着剤で封止します。大きすぎる場合は、丸ヤスリで慎重に穴を広げてください。チューブを挿入したときに木材が割れないよう、きつすぎず、かつ緩すぎない、しっかりとした嵌合にしてください。
必要な工具:
 スペードビットセット木工やすり(荒目)
銅製ノズルパイプを取り付ける
銅製ノズルパイプを取り付ける
銅管(外径約20 mm、長さ15~20 cm)を、開けておいた穴に差し込みます。銅はノズルに適しています。木材から熱を逃がし、腐食に強く、曲げて送風の向きを調整できるからです。チューブを通して、内側のふいご室に約3~4 cm突き出し、外側の鍛冶炉に向かって約10~15 cm伸びるようにします。
板を貫通するチューブの周囲は、松ヤニ接着剤、または木工用ボンドとおがくずの混合物で密閉してください。この接合部は気密でなければなりません。ここから漏れがあると、炉に届く圧力が低下します。次の作業に進む前に、密閉剤を完全に硬化させてください。
このステップの材料:
 銅管1 個
 松やに接着剤1 個
底板の吸気弁用の穴を切り抜く
底板の吸気弁用の穴を切り抜く
吸気弁は、蛇腹が開くと空気をチャンバー内に取り込み、圧縮されると閉じて密封します。底板の後方(幅の広い端)から約三分の一の位置に、およそ5 cm × 3 cm の長方形の穴をケガキます。この位置にすることで、吸引力が最も強い、体積変化が最大となる領域に弁が配置されます。
一つの角に下穴を開けてから、ノミと木槌で長方形を切り抜きます。エッジはきれいで直角になるようにしてください。革製のフラップ弁は、周囲の木材に平らに密着する必要があります。ヤスリまたはサンドペーパーで内側のエッジを滑らかにし、バリを取り除いてください。
必要な工具:
 木工のみセット
 木槌
 ドリルビットセット
革製のフラップ弁を作る
革製のフラップ弁を作る
植物タンニン鞣しの厚手の革(重さ2〜3 mm)を、吸気穴の全方向に少なくとも1 cmずつ重なる大きさ、約7 cm × 5 cmに切り出します。この革片が一方向弁になります。圧力がかかったときには木材に平らに密着して密閉できるだけの硬さが必要で、同時に吸引がかかったときには持ち上がって開くだけの柔軟性も必要です。
革の先端部分(最初に持ち上がる縁)を、ナイフで薄くすきおろして面取りします。これにより、弱い吸引でも弁が開きやすくなります。蝶番となる縁(板に取り付ける部分)は、強度を保つためそのままの厚さを残してください。
このステップの材料:
 植物タンニンなめし革1 個
底板の内側にフラップバルブを取り付ける
底板の内側にフラップバルブを取り付ける
レザーのフラップを、底板の内側面(上向き、チャンバー側)にある吸気穴の上に配置します。フラップは一辺だけで取り付ける必要があります。その辺はベローズの背面に最も近い辺です。このヒンジ部分は小さな鋲または銅釘を2〜3本使って固定します。残りの3辺は自由に垂らしておき、フラップが持ち上がれるようにします。
バルブを確認します。吸気穴から下側へ軽く息を吹き込みます。フラップが簡単に持ち上がり、空気が通ればOKです。次に上側から吸い込みます。フラップが木面にぴったりと密着し、空気の流れを遮断すれば正常です。バルブが密閉しない場合は、レザーが硬すぎるか、穴の周囲の木面が粗すぎる可能性があります。密閉面を紙やすりで磨いてから、もう一度試してください。
このステップの材料:
 装飾鋲の詰め合わせ1 パック
必要な工具:
 小鎚
側壁用の革を裁断する
側壁用の革を裁断する
革の「ラング(蛇腹)」は、上板と下板の縁をつなぎ、伸縮する側壁を形成する連続したストリップです。2つのテーパー状の側面と奥側の縁に沿って板の全周長を測定してください(板が閉じ合わさる前面/ノズル側の縁は除く)。両端にそれぞれ3 cmの重ね代を加えます。
この長さで、幅が約12〜15 cmのヌメ革(植物タンニン鞣し革)のストリップを裁断します。幅によって蛇腹の最大開口部が決まります。板を広げたとき、最も広い部分(奥側)で約10〜15 cmの隙間ができるようにしてください。狭すぎると蛇腹が十分な空気を引き込めず、広すぎると革が寄って不均一に折れ曲がります。
このステップの材料:
植物タンニンなめし革1 個革を柔らかくするために浸す
革を柔らかくするために浸す
革の細長い部分をきれいな水に15~20分間浸します。植物タンニンなめし革は水を吸収して柔らかく曲げやすくなり、板の端に巻き付けて鋲で固定するのがずっと簡単になります。浸しすぎ(30分を超える)は避けてください。革が柔らかくなりすぎて、不均一に伸びてしまいます。
革全体が均一に濃い色になり、しなやかになったら取り出します。手の上に垂らしたときに跳ね返らずに垂れ下がるのが目安です。革が濡れたら手早く作業してください。乾いて硬くなり始めるまで約30~45分しかありません。次の工程に入る前に、すべての道具と鋲を準備しておいてください。
革を底板に留める
革を底板に留める
底板を内側の面(バルブ側)を上にして平らに置きます。濡れた革のストリップを片方のテーパー状の側面に沿って配置し、内側で板の端から約2cm重なるようにします。前面(ノズル側)から始めて後方へ向かって作業し、約2cm間隔で革を通して木材にアホルダータックを打ち込みます。
後端の縁を回り、もう一方のテーパー状の側面まで続けます。革はぴんと張りつつも伸ばしすぎないようにしてください。ベローズを閉じたときに折りたためるように、たるみが必要です。各タックを打つ前に、革を木材に平らに押し付けながら、丸みのある縁の上を滑らかに引いてください。タックの列はまっすぐで均一に、板の端から約1.5cmの位置に揃えます。
このステップの材料:
装飾鋲の詰め合わせ1 パック必要な工具:
小鎚革を天板に留める
革を天板に留める
天板を底板の上に、ぴったり揃えて置きます。革ストリップの自由端を折り上げて天板の縁の上から被せ、天板の内側に約2 cmの重なりを作ります。底板と同じ間隔と手法で留めてください。
これは気密性にとって最も重要な工程です。革は両方の板の周囲に、空気が漏れるような隙間、しわ、折り目がなく、滑らかで連続したシールを形成しなければなりません。外周をゆっくりと進み、次の留め具に移る前に、各留め具ごとに革が平らに収まっているか確認してください。ある部分が寄ってしまった場合は、最後のいくつかの留め具を外し、革を滑らかにしてから留め直してください。
必要な工具:
小鎚接合部の前縁の封止
接合部の前縁の封止
前方(ノズル側の端)では、2枚の板を銅製ノズル管がその間を通る状態で密着させる必要があります。革は前縁を包み込まず、ここでは板同士を面と面で合わせて閉じます。前方で板の間に隙間がある場合は、薄い革の帯を切り出し、ガスケットとして接合部に沿って接着してください。
板が接する前縁全体に松ヤニ接着剤または木工用接着剤を塗布してください。この接合部は気密でなければなりません。ノズル端で漏れがあると、送風機に届く圧力が直接低下します。試験する前に接着剤を十分に硬化させてください。
このステップの材料:
 木工用接着剤
背面にレザーのヒンジを取り付ける
背面にレザーのヒンジを取り付ける
背面の縁(広い方の端)が、2枚の板が回転する蝶番の役割を果たします。厚手のレザーを約25 cm × 8 cm に切り取ります。縦方向に折り、片方の半分を上の板に、もう片方の半分を背面の縁に沿って下の板に鋲で留め、途切れのないレザーのヒンジを形成します。
ヒンジは強度が必要です。すべてのストロークの全応力を受け止めるためです。鋲は1 cm間隔で密に打ち、レザーが裂けにくいよう十分な厚さを確保してください。ヒンジ部分を二重にすると耐久性が増します。このヒンジは空気密閉部の一部にもなるため、全長にわたって隙間がないよう鋲留めしてください。
このステップの材料:
植物タンニンなめし革1 個必要な工具:
小鎚上板に取っ手を取り付ける
上板に取っ手を取り付ける
上板の上面、後端から約3分の1の位置に木製の取っ手を取り付けます。曲げた枝や、手を入れる穴のある四角い木片で作った簡単なD字型の取っ手が適しています。ネジまたはボルトを蛇腹の内側から上向きに板を通して取っ手へ打ち込んで固定してください。締結具の頭が内部に突き出して革に引っかかることのないようにしてください。
取っ手の位置が操作時のてこの効率を決めます。蝶番側(後端)に近すぎると、一回の動作に過大な力が必要になります。ノズル側(前端)に近すぎると、ストロークが短くなり送風量が少なくなります。後端から3分の1の位置は、一回あたりの力と送風量のバランスが良好です。
必要な工具:
手のこぎりドリルビットセット継ぎ目をすべてシールし、硬化させる
継ぎ目をすべてシールし、硬化させる
革と木材が接する各継ぎ目を点検します。タックライン全体と蝶番部分に松ヤニ接着剤または蜜蝋と松ヤニの混合物を塗布してください。特に側面の革と蝶番の革が交わる隅部に注意してください。これらの交差部分が最も漏れやすい箇所です。
松ヤニには二つの役割があります。空気漏れを防ぐことと、革を防水して使用寿命を延ばすことです。テスト前に、シーラントを少なくとも4~6時間硬化させてください。代わりに膠(にかわ)を使用する場合は、一晩硬化させてください。
このステップの材料:
松やに接着剤ふいごの送風を試験し、漏れを修理する
ふいごの送風を試験し、漏れを修理する
ノズルの開口部を手のひらに当て、ハンドルを数回押します。下向きの動作ごとに手のひらに強く脈動する空気圧を感じるはずです。上向きの動作では、吸気弁が新鮮な空気を取り込むため、上板が簡単に跳ね返るはずです。圧力が弱く感じる場合は、継ぎ目から漏れるシューという音に耳を澄ませてください。これは追加のシーリングが必要な空気漏れを示しています。
吸気弁を単独で試験します。ノズルを手のひらで覆い、上板を持ち上げてください。弁は柔らかいカチッという音とともに開き、空気が音を立てて流れ込むはずです。上板を放すと、閉じ込められた空気がノズルから押し出される間、自身の重みで落下するはずです。これで吸気弁が密閉されていることが確認できます。板の落下が遅すぎる場合、弁が漏れているか、開いたまま固着しています。このサイズのよく作られたふいごは、1ストロークあたり約15~25リットルを送り出し、小型の木炭炉を溶接温度まで加熱するのに十分です。
forgeまたは炉に接続する
forgeまたは炉に接続する
ふいごを鍛冶場または炉の横に置き、銅のノズル管を羽口(火床の底にある空気の入口)に差し込みます。ノズルはやや下向きにして木炭の層へ向けてください。下から入る空気は燃料の中を上昇し、入口の真上に最も高温の領域を作ります。ノズルが羽口に届くほど長くない場合は、摩擦嵌合で追加の銅管をつなぐか、ワイヤーで巻いて延長してください。
一定のリズムで送風を始めます。ストローク1回を2~3秒に1回のペースで、全行程を押してください。火はすぐに反応するはずです。送風域の木炭は、数回のストロークで暗赤色から明るいオレンジ、そして黄白色へと輝きを増します。ノズルの角度と深さを調整し、必要な場所に最高温の領域を集中させてください。あなたは、青銅器時代、鉄器時代、そして冶金学におけるあらゆる進歩を可能にした道具を作ったのです。それは、焚き火を炉に変える強制送風です。
材料
6- 2 個プレースホルダー
- 1 個プレースホルダー
- 1 個プレースホルダー
- 1 個プレースホルダー
- 1 パックプレースホルダー
- 1 個プレースホルダー
接続ブループリントの材料
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
Forge 作
金属加工

Building a Bloomery & Smelting Iron — The Iron Age
Forge 作
金属加工
Building a Clay Kiln — The First Furnace
Forge 作
金属加工
Smelting Copper from Malachite — From Green Ore to Red Metal
Peter 作
金属加工

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter 作
金属加工
この設計図で作るもの
関連ブループリント
これらのブループリントは知識を共有しています — 技術、材料、原理

Making Soda-Lime Glass from Raw Materials
Mary 作
ガラス加工

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
Forge 作
金属加工

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
Mary 作
金属加工

Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
Mary 作
金属加工
Making Black Powder from Saltpeter, Sulfur, and Charcoal — The Mixture That Changed the World
Charlie 作
武器
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter 作
金属加工

Smelting Bog Iron in a Bloomery Furnace — From Ore to Wrought Iron
Forge 作
金属加工
CC0 パブリックドメイン
このブループリントはCC0で公開されています。許可を求めずに、自由にコピー、修正、配布、あらゆる目的で使用できます。
メイカーを応援するには、ブループリント経由で製品を購入してください。メイカーには メイカーコミッション がベンダーにより設定されています。または、このブループリントの新しいイテレーションを作成し、自分のブループリントにコネクションとして含めて収益を共有できます。