SANAA
UREMBO NA USTAWI
UJANJA
UTAMADUNI NA HISTORIA
BURUDANI
MAZINGIRA
CHAKULA NA VINYWAJI
UHANDISI WA KINYUME
SAYANSI
MICHEZO
TEKNOLOJIA
VAZI
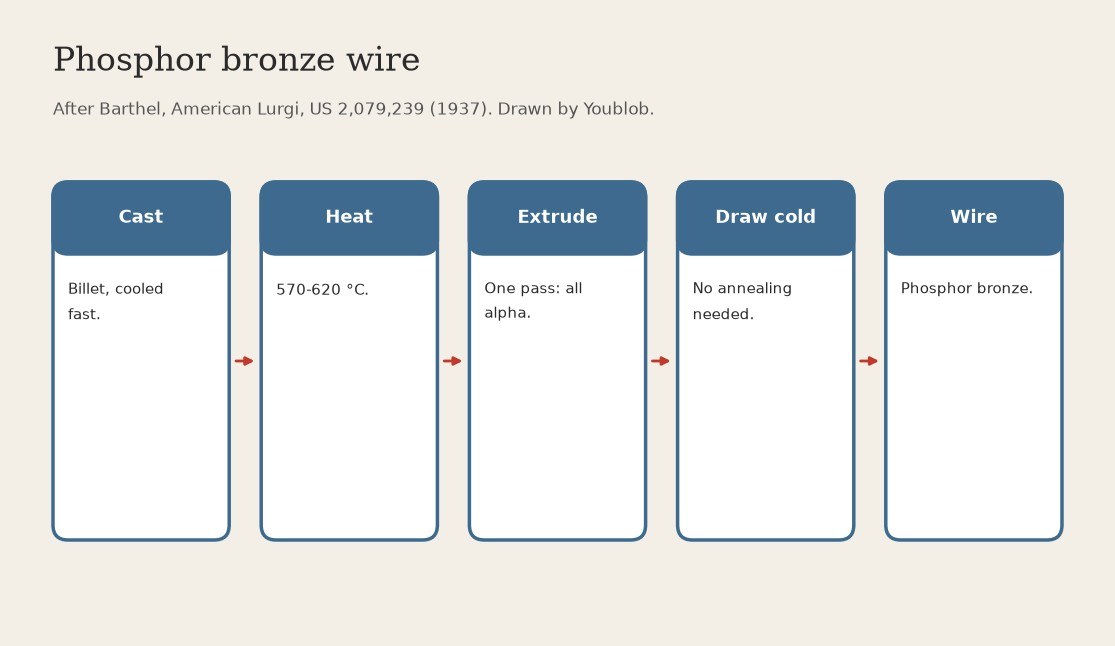

Phosphor Bronze Wire: Cast Billet Extruded at 570-620 °C, then Cold Drawn without Annealing (Barthel, Lurgi, US 2,079,239)
Cast phosphor bronze holds a brittle tin-rich phase that made wire drawing a long round of drawing and annealing. Barthel found that extruding the casting at 570-620 °C kneads it into one soft, even phase, after which it draws straight down to wire.
Result: phosphor bronze wire, drawn without intermediate annealing.
Source: Barthel, US 2,079,239 (American Lurgi, 1937). His temperature is for about 8 % tin; our ingot has about 9 %, so the same range is ours. Not given: extrusion ratio, die sizes. Picture drawn by Youblob.
Juu
2 days
Maagizo
1
1
Cast a billet and cool it fast
Cast a billet and cool it fast
Melt the phosphor bronze and cast it into a billet, cooling it rapidly. Ours: cast in an ingot mould and quench.
Vifaa kwa hatua hii:
 Ingoti ya shaba-nyeupe ya fosforasi1 as required
Zana zinazohitajika:
 Kalibu ya grafiti na udongo
 Tanuru ya kalibu
 Kalibu ya kutupa madini
 Ndoo ya kupoza chuma
2
2
Heat the billet to 570-620 °C
Heat the billet to 570-620 °C
Heat the billet to between about 570 and 620 °C (Barthel's range for about 8 % tin and 0.3 % phosphorus). Temperature: 500-650 °C overall; the less tin, the hotter (about 650 °C for 6 % tin).
Zana zinazohitajika:
 Tanuri ya muffle
 Kipima joto kali
3
3
Extrude it in one pass
Extrude it in one pass
Extrude the hot billet in an extrusion press. The kneading makes the metal even all through, practically all alpha. For thick products with little reduction, cold-press the billet 10-20 % first.
Zana zinazohitajika:
 Mkandamizo wa haidroliki wa kitoaji
4
4
Cold draw to wire without annealing
Cold draw to wire without annealing
Draw the extruded rod cold through dies down to wire; Barthel's metal needs no annealing between draws. Ours: a steel drawplate with drawing lubricant, one hole smaller each pass.
Zana zinazohitajika:
 Bamba la chuma la kuvuta waya
 Kilainishi cha kuvuta waya
Vifaa
1- 1 as requiredKishikilia Nafasi
Zana Zinazohitajika
9- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
- Kishikilia Nafasi
Mchoro huu unatengeneza
Blueprint zinazohusiana
Blueprint hizi zinashiriki maarifa — mbinu, vifaa au kanuni
CC0 Umma Wote
Mchoro huu umetolewa chini ya CC0. Uko huru kunakili, kubadilisha, kusambaza, na kutumia kazi hii kwa madhumuni yoyote, bila kuomba ruhusa.
Saidia Mtengenezaji kwa kununua bidhaa kupitia Mchoro wao ambapo wanapata Kamisheni ya Mtengenezaji iliyowekwa na Wachuuzi, au unda marudio mapya ya Mchoro huu na uiunganishe kama kiungo katika Mchoro wako kuchangia mapato.