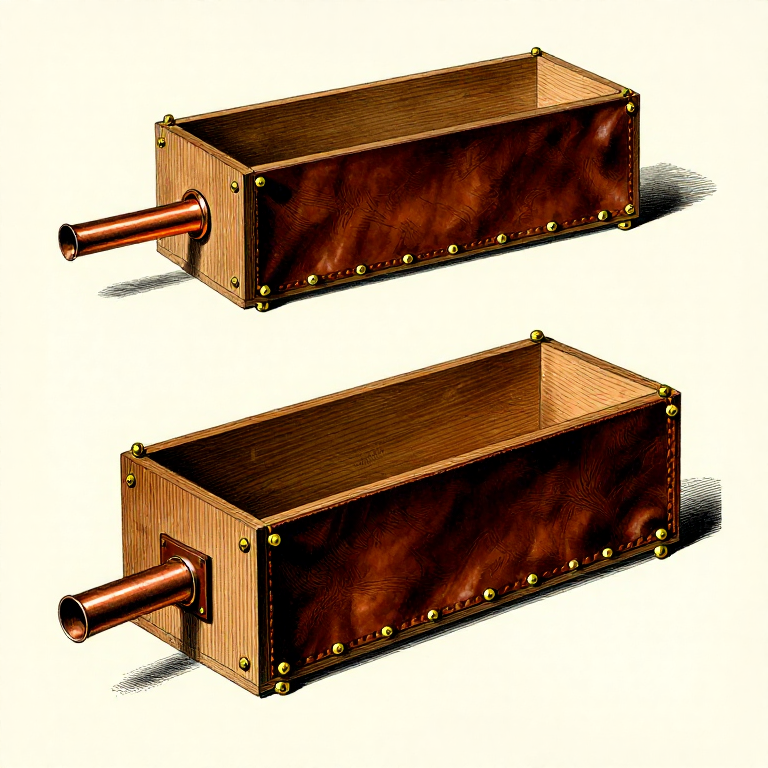

박스 벨로우즈 만들기 — 금속을 불에 복종시키는 숨결
벨로우즈는 지금까지 만들어진 가장 중요한 기계 장치 중 하나입니다. 강제 송풍이 없으면 숯불은 약 800–900 °C에 도달하는데, 이는 구리를 연화시키기에는 충분하지만 철을 제련하거나, 유리를 녹이거나, 강철을 단조하기에는 충분하지 않습니다. 벨로우즈가 지속적인 바람을 공급하면 같은 불은 1300–1500 °C에 도달하여, 청동기 시대부터 산업혁명에 이르는 야금학의 전체 역사를 열어줍니다.
작동 원리는 간단합니다. 신축성 있는 챔버가 번갈아 팽창하며(일방향 흡입 밸브를 통해 공기를 빨아들이고) 수축하며(노즐을 통해 공기를 밀어냅니다). 흡입 밸브가 핵심 부품입니다. 가죽 판막은 챔버가 팽창할 때 열리고 압축될 때 닫혀 공기가 한 방향으로만 흐르도록 합니다. 이는 모든 피스톤 펌프, 자전거 펌프, 내연기관 흡기 밸브에 사용되는 원리와 같습니다.
이 설계도는 단일 챔버 경첩형 박스 벨로우즈의 제작을 다룹니다. 이는 두 개의 경목 판자를 가죽 '허파'로 연결하고, 판막 밸브와 구리 노즐을 갖춘 구조입니다. 이것은 모든 대형 단조 벨로우즈의 기본 형태입니다. 복동식 대형 벨로우즈는 중간 판자를 공유하는 두 개의 챔버에 불과하여, 한쪽이 채워지는 동안 다른 쪽이 送風하여 연속적인 공기 흐름을 제공합니다. 이 단일 챔버를 익히면 지금까지 만들어진 모든 벨로우즈의 공학 원리를 이해하게 됩니다.
여기서 설명하는 박스 벨로우즈는 저압에서 1회 작동당 약 15–25리터의 공기를 공급합니다. 이는 소형 숯 화덕, 제련 도가니, 또는 유리 용광로에 충분합니다. 이 플랫폼의 모든 금속가공, 제련, 유리공예 공정과 직접 연결됩니다.
안내
벨로즈의 작동 원리와 일방향 밸브 이해하기
벨로즈의 작동 원리와 일방향 밸브 이해하기
벨로즈는 밀폐된 공간을 팽창과 압축으로 번갈아 만들어 작동합니다. 위판을 들어 올리면 공간의 부피가 늘어나 압력이 대기압보다 낮아지고, 흡입 밸브가 열려 공기가 빨려 들어옵니다. 위판을 아래로 누르면 압력이 높아지고, 흡입 밸브는 닫히며, 공기는 앞쪽 노즐을 통해 밀려 나갑니다.
가장 초기의 벨로즈는 항아리 벨로즈(접시 벨로즈)였습니다. 점토 항아리 위를 느슨한 가죽 막으로 덮고 손으로 눌러 작동시켰습니다. 테베에서 약 기원전 1500년경에 그려진 이집트 무덤 벽화에는 일꾼들이 한 쌍의 항아리 벨로즈를 번갈아 밟아 작동시키는 모습이 나타납니다. 경첩이 달린 상자형 벨로즈, 즉 한쪽 측면이 가죽으로 된 두 장의 판은 나중에 등장하여 중세 이후에도 유럽 대장간 풀무의 표준이 되었습니다. 중국의 벨로즈는 다른 길을 걸었습니다. 밀 때와 당길 때 모두 바람을 내보내는 양동작 피스톤 상자형 벨로즈가 그것입니다.
여기서 설명하는 단일 공간 상자형 벨로즈가 기본 단위입니다. 가운데 판을 공유하는 두 개의 이러한 벨로즈를 결합하면 연속적인 공기 흐름을 만드는 복동식 대형 벨로즈가 되며, 이는 전통 대장간마다 볼 수 있는 형태입니다.
두 판재를 위한 경목 선택
두 판재를 위한 경목 선택
위쪽과 아래쪽 판재(‘leaves’라고 부름)는 강하고, 단단하며, 뒤틀림에 강해야 합니다. 참나무와 물푸레나무가 이상적입니다. 둘 다 밀도가 높고 단단하며 반복적인 응력에도 갈라짐에 강합니다. 연목(소나무, 가문비나무)은 쉽게 휘고 못을 잘 잡지 못하므로 피하십시오. 판재는 두께가 최소 20 mm, 길이는 약 60 cm, 너비는 약 25 cm여야 합니다. 쿼터소온(quartersawn) 판재가 뒤틀림에 가장 강합니다.
두 판재 모두 작업 부위에 평평하고, 건조되어 있으며, 옹이가 없어야 합니다. 옹이는 응력이 집중되는 지점에서 나무를 약하게 하고 공기가 새는 틈을 만듭니다. 평탄도는 알려진 평평한 표면에 판재를 놓아 확인하십시오. 흔들림이 있다면 진행하기 전에 대패로 깎아내야 할 비틀림이나 휨이 있는 것입니다.
이 단계의 재료:
 화이트 오크 판재2 개
보드를 테이퍼 형태로 표시하고 자르기
보드를 테이퍼 형태로 표시하고 자르기
두 보드를 동일하게 표시하십시오: 뒤쪽(경첩 끝)은 전체 너비(25cm), 앞쪽(노즐 끝)은 약 8–10cm로 점점 좁아지도록 합니다. 테이퍼는 기류를 노즐 쪽으로 집중시켜 배출 속도를 높입니다. 두 보드의 테이퍼 선을 동시에 곧은자와 연필로 표시하여 정확히 일치하도록 하십시오.
테이퍼 선을 따라 손톱으로 자르십시오. 절단면은 곧고 보드 면에 수직이 되도록 유지하십시오. 기울어진 절단은 보드를 닫을 때 틈을 만듭니다. 자른 후에는 두 보드를 겹쳐 놓고 동일한지 확인하십시오: 가장자리가 전체적으로 완벽하게 정렬되어야 합니다.
필요한 도구:
 손톱(핸드소)
가죽이 접히는 부분의 가장자리를 둥글게 다듬기
가죽이 접히는 부분의 가장자리를 둥글게 다듬기
가죽 러그는 양쪽 보드의 가장자리를 감싸며, 갈라짐 없이 매끄럽게 접혀야 합니다. 나무 줄(wood rasp)을 사용해 양쪽 보드의 바깥쪽 가장자리를 약 5–8 mm 반경으로 모두 둥글게 다듬으십시오. 테이퍼가 뒷면 가장자리와 만나는 모서리에 특히 주의하십시오. 날카로운 모서리는 반복적인 굴곡 후 가죽이 갈라지는 원인이 됩니다.
줄질 후 둥글게 다듬은 가장자리를 사포로 매끄럽게 연마하십시오. 거친 부분이나 가시 같은 것은 가죽을 마모시켜 조기 손상을 일으킵니다. 가죽은 사용 중 수천 번 접히므로, 가죽이 닿는 모든 표면은 매끄러워야 합니다.
필요한 도구:
 나무 줄(거친 날)
앞 가장자리의 노즐 포트를 드릴로 뚫으세요
앞 가장자리의 노즐 포트를 드릴로 뚫으세요
바닥 판재의 앞쪽(좁은) 가장자리 중앙을 표시하세요. 구리 노즐 튜브의 외경에 맞는 구멍을 뚫으세요 — 보통 20–25 mm입니다. 깔끔하고 둥근 구멍을 위해 스페이드 비트 또는 포스터너 비트를 사용하세요. 바깥면에서 안쪽으로 드릴을 가져가며, 드릴이 가장자리에 수직이 되도록 유지하세요. 구멍은 판재의 두께를 완전히 관통해야 합니다.
노즐 튜브가 구멍에 비해 약간 작더라도 괜찮습니다. 피치나 접착제로 밀봉하면 됩니다. 구멍이 너무 크면 둥근 줄(라스프)로 조심스럽게 넓히세요. 끼움은 단단하되, 튜브를 삽입할 때 목재가 갈라질 정도로 빡빡하면 안 됩니다.
필요한 도구:
 스페이드 비트 세트나무 줄(거친 날)
구리 노즐 튜브 장착
구리 노즐 튜브 장착
구리 튜브(외경 약 20 mm, 길이 15–20 cm)를 뚫린 포트에 삽입하십시오. 구리는 열을 목재에서 멀리 전도하고, 부식에 강하며, 공기 흐름을 조준하도록 구부릴 수 있어 노즐에 이상적입니다. 튜브를 밀어 넣어 약 3–4 cm는 벨로우즈 챔버 안쪽으로 돌출되고 10–15 cm는 대장간 방향으로 바깥쪽으로 뻗도록 하십시오.
튜브가 판을 통과하는 부분 주변을 송진 접착제나 목공풀과 톱밥의 혼합물로 밀봉하십시오. 이 접합부는 기밀이어야 하며, 여기서 누출이 있으면 대장간에 도달하는 압력이 줄어듭니다. 계속하기 전에 밀봉제가 완전히 경화되도록 하십시오.
이 단계의 재료:
 동관1 개
 송진 아교1 개
바닥판에 흡기 밸브 구멍 뚫기
바닥판에 흡기 밸브 구멍 뚫기
흡기 밸브는 주름통(벨로즈)이 열릴 때 공기를 챔버 안으로 들이고, 압축될 때는 닫혀 밀봉됩니다. 바닥판의 뒤쪽(넓은 쪽 끝)에서 약 3분의 1 지점에 약 5 cm × 3 cm 크기의 직사각형 구멍을 표시하세요. 이 위치는 부피 변화가 최대인 구역으로, 흡입력이 가장 강하게 작용하도록 보장합니다.
한쪽 모서리에 시작 구멍을 뚫은 다음, 끌과 나무망치로 직사각형을 잘라내세요. 가장자리를 깨끗하고 직각이 되도록 유지하세요. 가죽 플랩 밸브가 주변 나무에 평평하게 밀착되어야 합니다. 줄이나 사포로 안쪽 가장자리를 매끄럽게 다듬어 거스러미를 제거하세요.
필요한 도구:
 목공 끌 세트
 나무 망치
 드릴 비트 세트
가죽 플랩 밸브 만들기
가죽 플랩 밸브 만들기
식물성 타닌으로 무두질한 두꺼운 가죽(2–3 mm 두께)을 약 7 cm × 5 cm 크기로 자릅니다. 흡입구를 모든 방향으로 최소 1 cm 이상 덮을 만큼 커야 합니다. 이 조각이 일방향 밸브 역할을 합니다. 압력을 받았을 때 나무 표면에 평평하게 밀착될 만큼 단단해야 하지만, 흡입이 가해지면 들어 올라갈 수 있을 만큼 유연해야 합니다.
가죽의 선두 가장자리(먼저 들리는 가장자리)를 칼로 얇게 깎아 경사지게 다듬습니다. 이렇게 하면 약한 흡입에도 밸브가 더 쉽게 열립니다. 힌지 가장자리(보드에 부착되는 부분)는 강도를 위해 원래 두께를 그대로 유지해야 합니다.
이 단계의 재료:
 식물 탄닌 가죽1 개
바닥판 안쪽에 흡기 밸브 플랩을 부착하기
바닥판 안쪽에 흡기 밸브 플랩을 부착하기
가죽 플랩을 바닥판 안쪽 면(위쪽, 챔버 안을 향하는 면)의 흡기 구멍 위에 맞춰 놓습니다. 플랩은 한쪽 가장자리에만 부착해야 하며, 그 가장자리는 벨로스 뒤쪽에 가장 가까운 가장자리입니다. 이 힌지 가장자리를 고정하려면 작은 못 2~3개 또는 구리 못을 사용하십시오. 나머지 세 가장자리는 플랩이 들릴 수 있도록 자유롭게 늘어뜨려 두어야 합니다.
밸브를 테스트하십시오: 아래쪽 흡기 구멍을 통해 살며시 불어 보십시오. 플랩이 쉽게 들리고 공기가 통과해야 합니다. 이제 위에서 빨아들이십시오. 플랩이 나무 면에 평평하게 밀착되어 공기 흐름을 막아야 합니다. 밸브가 밀봉되지 않는다면 가죽이 너무 뻣뻣하거나 구멍 주변의 나무 표면이 너무 거칠 수 있습니다. 밀봉면을 사포로 다듬은 후 다시 시도하십시오.
이 단계의 재료:
 천갈이용 못 모음1 팩
필요한 도구:
 작은 망치
측면 벽용 가죽 자르기
측면 벽용 가죽 자르기
가죽 '허파(lung)'는 위판과 아래판의 가장자리를 연결하여 확장 가능한 측면 벽을 형성하는 연속된 띠입니다. 두 테이퍼진 측면과 뒷가장자리를 따라 판의 전체 둘레를 측정하십시오(판이 서로 맞닿는 앞쪽/노즐 가장자리는 제외). 각 끝에 3cm의 겹침분을 추가하십시오.
이 길이로 식물성 타닌 가죽 띠를 자르되, 너비는 약 12–15cm로 하십시오. 너비는 벨로즈의 최대 개방폭을 결정합니다. 판이 벌어졌을 때 가장 넓은 지점(뒷부분)에서 약 10–15cm의 간격을 허용해야 합니다. 너무 좁으면 벨로즈가 충분한 공기를 빨아들이지 못하고, 너무 넓으면 가죽이 뭉치고 고르지 않게 주름집니다.
이 단계의 재료:
식물 탄닌 가죽1 개가죽을 부드럽게 만들기 위해 적시세요
가죽을 부드럽게 만들기 위해 적시세요
가죽 띠를 깨끗한 물에 15–20분 동안 담가 두세요. 식물성 타닌으로 무두질된 가죽은 물을 흡수하여 부드럽고 유연해지며, 보드 가장자리에 감아 고정하기가 훨씬 쉽습니다. 너무 오래(30분 이상) 담그지 마세요. 가죽이 지나치게 늘어지고 고르지 않게 늘어날 수 있습니다.
가죽이 전체적으로 어둡고 유연해지면 꺼내세요. 손 위에 올렸을 때 튕겨 나오지 않고 자연스럽게 흘러내려야 합니다. 가죽이 젖은 후에는 신속하게 작업하세요. 마르고 뻣뻣해지기 전까지 약 30–45분의 여유가 있습니다. 다음 단계를 시작하기 전에 모든 도구와 못을 미리 준비해 두세요.
가죽을 바닥 판에 고정하기
가죽을 바닥 판에 고정하기
바닥 판을 안쪽 면(밸브 쪽)이 위를 향하도록 평평하게 놓으세요. 젖은 가죽 띠를 한쪽 테이퍼 면을 따라 위치시키고, 안쪽으로 판 가장자리와 약 2 cm 겹치도록 하세요. 앞쪽(노즐 쪽)에서 시작해 뒤쪽으로 작업하며, 가죽을 통과해 나무에 약 2 cm 간격으로 업홀스터리 못을 박으세요.
뒤쪽 가장자리를 따라 돌아 다른 쪽 테이퍼 면까지 계속하세요. 가죽은 팽팽하되 늘어나지 않도록 유지하세요 — 벨로즈가 닫힐 때 접힐 수 있도록 여유가 필요합니다. 각 못을 박기 전에 가죽을 둥근 가장자리 위로 매끄럽게 당기고 나무에 평평하게 누르세요. 못의 줄은 곧고 고르게, 판 가장자리에서 약 1.5 cm 떨어지도록 하세요.
이 단계의 재료:
천갈이용 못 모음1 팩필요한 도구:
작은 망치가죽을 윗판에 고정하기
가죽을 윗판에 고정하기
윗판을 아랫판 위에 올려 완벽하게 정렬합니다. 가죽 띠의 자유 끝을 위로 접어 윗판 가장자리 위로 넘기고, 윗판 안쪽으로 약 2 cm 겹치게 합니다. 아랫판과 동일한 간격과 기법으로 제자리에 못을 박아 고정합니다.
이것은 기밀성을 위해 가장 중요한 단계입니다. 가죽은 공기가 새어 나갈 틈, 주름, 또는 접힘 없이 두 판 주위를 매끄럽고 연속적인 밀봉으로 감싸야 합니다. 둘레를 천천히 작업하면서, 다음 못으로 넘어가기 전에 각 못 위치에서 가죽이 평평하게 놓여 있는지 확인합니다. 한 부분이 뭉친다면 마지막 몇 개의 못을 제거하고, 가죽을 펴서 다시 못을 박으십시오.
필요한 도구:
작은 망치보드가 만나는 앞 가장자리를 밀봉하십시오
보드가 만나는 앞 가장자리를 밀봉하십시오
앞부분(노즐 끝)에서는 두 보드가 서로 밀착되어 구리 노즐 튜브가 그 사이를 통과해야 합니다. 가죽은 앞 가장자리를 감싸지 않으며, 대신 이 부분에서는 보드가 면대면으로 맞닿아야 합니다. 앞부분에서 보드 사이에 틈이 있다면, 얇은 가죽 띠를 잘라 이음부를 따라 가스켓으로 붙이십시오.
보드가 만나는 앞 가장자리 전체에 소나무 피치 접착제 또는 목공 풀을 바르십시오. 이 이음부는 반드시 기밀이어야 합니다. 노즐 끝에서 새는 곳이 있으면 대장간으로 전달되는 압력이 직접 줄어듭니다. 테스트하기 전에 접착제가 충분히 경화되도록 두십시오.
이 단계의 재료:
 목공용 접착제
뒤쪽에 가죽 경첩 부착하기
뒤쪽에 가죽 경첩 부착하기
뒤쪽 가장자리(넓은 쪽 끝)는 두 판이 회전하는 경첩 역할을 합니다. 두꺼운 가죽을 약 25 cm × 8 cm 크기로 자르세요. 길이 방향으로 접은 뒤, 한쪽 절반은 위판에, 다른 쪽 절반은 아래판에 뒤쪽 가장자리를 따라 못으로 고정하여 연속된 가죽 경첩을 만드세요.
경첩은 튼튼해야 합니다. 모든 스트로크의 전체 응력을 받기 때문입니다. 1 cm 간격으로 촘촘하게 못을 박고, 찢어지지 않도록 가죽이 충분히 두꺼운지 확인하세요. 경첩 지점에 가죽을 두 겹으로 대면 내구성이 높아집니다. 이 경첩은 공기 밀폐의 일부이기도 하므로, 길이 전체에 걸쳐 틈이 없어야 합니다.
이 단계의 재료:
식물 탄닌 가죽1 개필요한 도구:
작은 망치상판에 손잡이 달기
상판에 손잡이 달기
상판의 윗면, 뒤쪽에서 약 3분의 1 지점에 나무 손잡이를 부착합니다. 구부린 나뭇가지나 손가락 홈이 있는 직사각형 블록으로 만든 간단한 D자형 손잡이 모두 괜찮습니다. 풀무 내부에서 위쪽으로 판을 관통해 손잡이에 박는 나사나 볼트로 고정하세요. 나사 머리가 내부로 튀어나와 가죽에 걸리지 않도록 해야 합니다.
손잡이의 위치는 작동 지렛대 효과를 결정합니다. 경첩(뒤쪽)에 너무 가까우면 한 번 움직일 때마다 과도한 힘이 필요합니다. 노즐(앞쪽)에 너무 가까우면 행정이 짧아 공기 배출량이 적습니다. 뒤쪽에서 3분의 1 지점은 힘과 한 번의 행정당 공기량 사이에서 좋은 균형을 제공합니다.
필요한 도구:
손톱(핸드소)드릴 비트 세트모든 이음새를 밀봉하고 경화시키십시오
모든 이음새를 밀봉하고 경화시키십시오
가죽이 나무와 만나는 모든 이음매를 점검하십시오. 모든 접착 라인과 경첩 이음부를 따라 송진(소나무 피치) 접착제 또는 밀랍과 피치 혼합물을 바르십시오. 측면 가죽이 경첩 가죽과 만나는 모서리 부분에 특히 주의를 기울이십시오. 이 교차점이 가장 흔한 누출 지점입니다.
소나무 피치는 이중 목적을 가지며, 공기 누출을 막고 가죽을 방수 처리하여 사용 수명을 연장합니다. 테스트하기 전에 실링재를 최소 4–6시간 동안 경화시키십시오. 대신 동물성 아교를 사용하는 경우에는 하룻밤 동안 경화시키십시오.
이 단계의 재료:
송진 아교블로우 파이프의 공기 흐름을 테스트하고 누출을 수정하세요
블로우 파이프의 공기 흐름을 테스트하고 누출을 수정하세요
노즐 구멍을 손바닥에 대고 손잡이를 여러 번 펌핑하세요. 아래로 누를 때마다 손바닥에 강하고 맥동하는 공기 압력이 느껴져야 하며, 흡입 밸브가 신선한 공기를 빨아들이면서 위로 올릴 때 상판이 쉽게 튀어 올라야 합니다. 압력이 약하게 느껴지면 이음새에서 쉭쉭거리는 소리가 나는지 들어보세요. 이는 추가 밀봉이 필요한 공기 누출을 나타냅니다.
흡입 밸브를 단독으로 테스트하세요: 손바닥으로 노즐을 막고 상판을 들어 올리세요. 밸브가 부드러운 딸깍 소리와 함께 열리고 공기가 소리 나며 급격히 들어와야 합니다. 상판을 놓으면 갇힌 공기가 노즐을 통해 밀려 나가면서 자체 무게로 떨어져야 하며, 이는 흡입 밸브가 제대로 밀봉되었음을 확인시켜 줍니다. 판이 너무 느리게 떨어지면 밸브가 새고 있거나 열린 상태로 고착된 것입니다. 이 크기의 잘 만들어진 풀무는 한 번 작동에 약 15–25리터의 공기를 공급하며, 이는 작은 숯 화덕을 용접 온도까지 가열하기에 충분합니다.
forge 또는 furnace에 연결하기
forge 또는 furnace에 연결하기
용광로나 화로 옆에 풀무를 배치하고, 구리 노즐 튜브를 송풍구(불의 바닥에 있는 공기 유입구)에 꽂으십시오. 노즐은 숯 층을 향해 약간 아래쪽을 가리켜야 합니다. 아래에서 들어온 공기가 연료를 통과하며 위로 올라가, 유입구 바로 위에 가장 뜨거운 영역이 만들어집니다. 노즐이 송풍구에 닿기에 너무 짧다면, 마찰 끼움으로 이어 붙이거나 철사로 감은 추가 구리 튜브로 연장하십시오.
일정한 리듬으로 펌핑을 시작하십시오. 한 번 완전히 누르는 데 2~3초를 두십시오. 불은 즉시 반응해야 합니다. 송풍 영역의 숯은 몇 번의 펌핑 안에 어두운 붉은색에서 밝은 주황색, 그리고 황백색으로 빛납니다. 필요한 곳에 가장 뜨거운 영역을 집중시키려면 노즐의 각도와 깊이를 조정하십시오. 당신은 모닥불을 용광로로 바꾸는 강제 공기, 즉 청동기 시대와 철기 시대, 그리고 야금학의 모든 발전을 가능하게 한 도구를 만든 것입니다.
재료
6- 2 개플레이스홀더
- 1 개플레이스홀더
- 1 개플레이스홀더
- 1 개플레이스홀더
- 1 팩플레이스홀더
- 1 개플레이스홀더
연결된 블루프린트 재료
Alloying Bronze (Cu + Sn) — The Bronze Age Begins
Forge 작성
금속 가공

Building a Bloomery & Smelting Iron — The Iron Age
Forge 작성
금속 가공
Building a Clay Kiln — The First Furnace
Forge 작성
금속 가공
Smelting Copper from Malachite — From Green Ore to Red Metal
Peter 작성
금속 가공

Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter 작성
금속 가공
이 블루프린트로 만드는 것
관련 블루프린트
이 블루프린트들은 지식을 공유합니다 — 기술, 재료 또는 원리

Making Soda-Lime Glass from Raw Materials
Mary 작성
유리 작업

Smelting Tamahagane Steel in a Tatara Furnace — Traditional Japanese Steelmaking
Forge 작성
금속 가공

Alloying Brass from Copper and Zinc — The Golden Metal That Is Neither Gold Nor Bronze
Mary 작성
금속 가공

Alloying Steel from Iron and Carbon — The Metal That Built the Modern World
Mary 작성
금속 가공
Making Black Powder from Saltpeter, Sulfur, and Charcoal — The Mixture That Changed the World
Charlie 작성
무기
Extracting Iron from Hematite — Bloomery Smelting from Ore to Bloom
Peter 작성
금속 가공

Smelting Bog Iron in a Bloomery Furnace — From Ore to Wrought Iron
Forge 작성
금속 가공
CC0 퍼블릭 도메인
이 블루프린트는 CC0로 공개되었습니다. 어떤 목적으로든 자유롭게 복사, 수정, 배포 및 사용할 수 있습니다.
제품 구매를 통해 메이커를 지원하세요. 판매자가 설정한 메이커 커미션 을 받거나, 이 블루프린트의 새로운 반복을 만들어 연결로 포함시킬 수 있습니다.