
타타라 용광로에서 다마하가네 강철 제련 — 일본 전통 제철법
안내
타타라 용광로 만들기
타타라 용광로 만들기
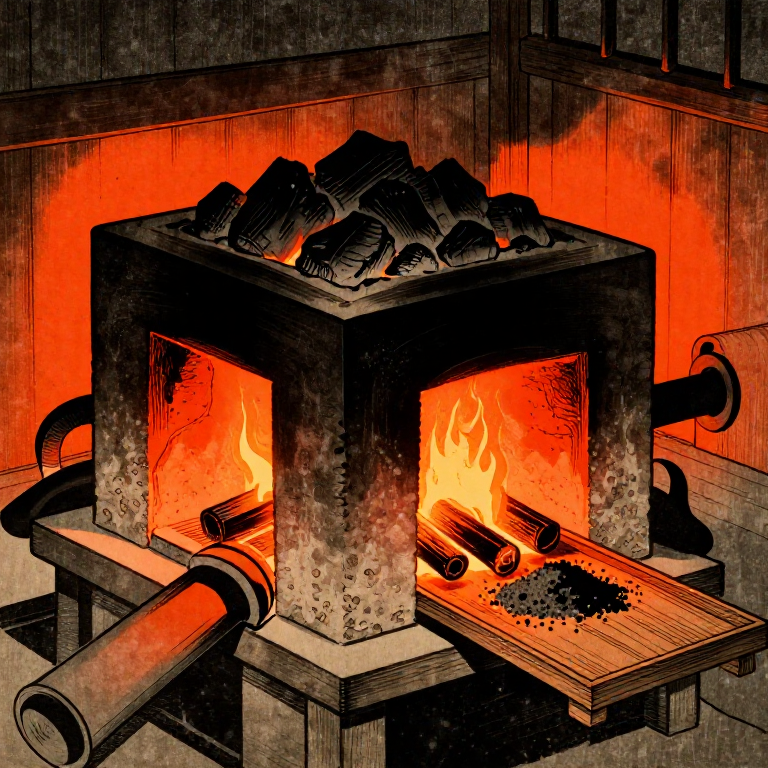
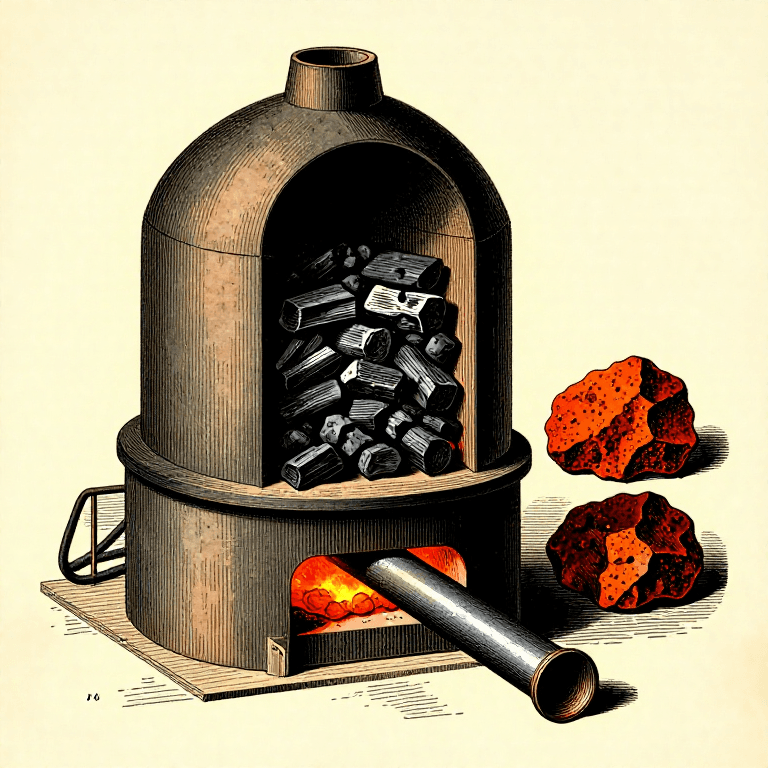
열충격 저항을 위해 볏짚을 섞은 내화 점토로 길이 약 120cm, 너비 40cm, 높이 120cm의 직사각형 상자형 용광로를 쌓으십시오. 벽의 두께는 10-15cm여야 합니다. 소성 중 수증기 폭발을 방지하기 위해 수분이 빠져나갈 수 있도록 높은 모래 기반 위에 용광로를 세우십시오. 양쪽 긴 면을 따라 15-20cm 간격으로, 바닥에서 10-15cm 위에 송풍구(공기 유입구)를 설치하십시오. 이 구멍들은 후이고 풀무의 노즐을 받아들입니다. 잔류 수분으로 인한 균열을 방지하기 위해 첫 소성 전에 용광로를 최소 일주일 동안 충분히 건조시키십시오.
이 단계의 재료:
 숯 (부순 것)12-15 kg kg
 자연 점토50-60 kg for furnace construction kg
 고운 모래20 kg kg
용광로 예열 및 장입
용광로 예열 및 장입
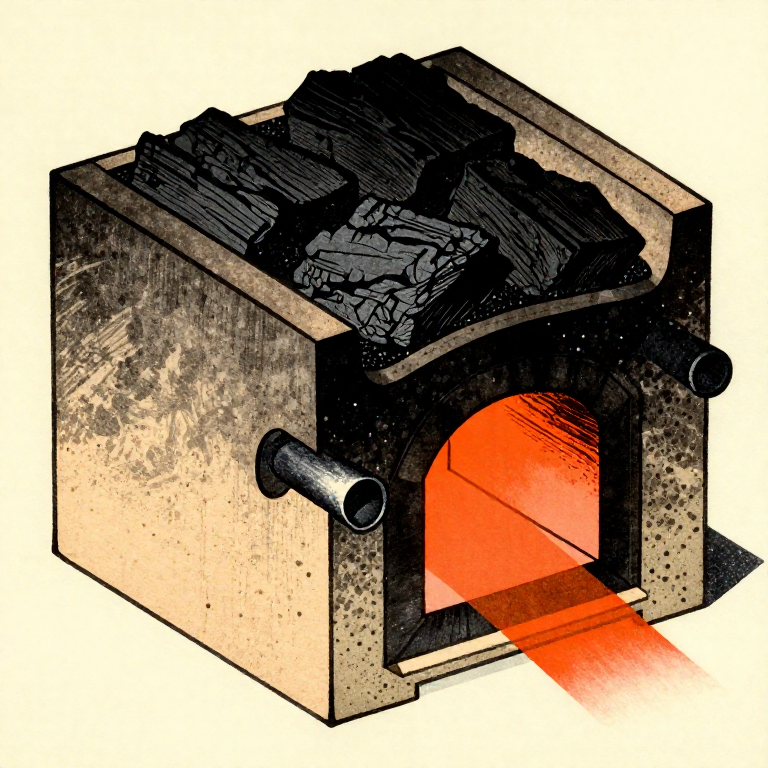
용광로에 숯을 채우고 불을 붙입니다. 풀무를 지속적으로 작동시켜 내부 온도를 1200도 C 이상으로 올립니다. 철 모래를 넣기 전에 숯층이 백열 상태로 빛나야 합니다. 열린 상단을 통해 부순 숯과 사철(satetsu) 철 모래를 번갈아 층층이 쌓으며 장입을 시작합니다. 장입 한 회당 철 모래 약 2-3 kg을 넣고, 그 위에 숯 한 층을 덮습니다. 각 장입 주기는 대략 30분이 걸립니다. 타는 숯에서 생성된 일산화탄소가 모래 속 산화철(Fe2O3)을 금속 철로 환원시키며, 이 철은 용광로를 내려가면서 숯으로부터 탄소를 흡수합니다.
3일 동안 제련 유지하기
3일 동안 제련 유지하기
철모래와 숯을 30분마다 추가하면서 약 72시간 동안 중단 없이 장입 작업을 계속합니다. 온도를 유지하려면 풀무를 지속적으로 작동시켜야 합니다. 슬래그(유리질의 철 규산염)는 노 바닥에 고이며, 노 바닥의 구멍을 통해 주기적으로 배출해야 합니다. 슬래그의 색깔은 노의 상태를 나타냅니다. 어둡고 유동성 있는 슬래그는 환원이 잘 되었음을 의미하고, 걸쭉하고 반죽 같은 슬래그는 온도가 너무 낮음을 나타냅니다. 제련이 진행되면서 환원된 철과 강철은 노 바닥에 '께라(kera)'라고 불리는 큰 덩어리로 쌓입니다.
화로 열고 게라 꺼내기
화로 열고 게라 꺼내기
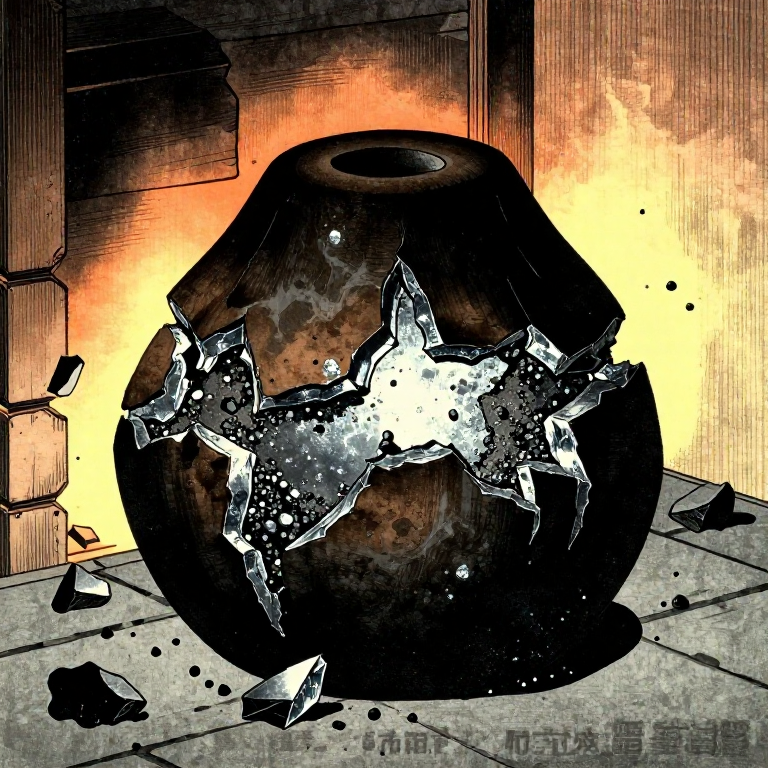
마지막 장입 후 화로를 몇 시간 동안 식힌다. 그런 다음 대형 망치로 앞벽을 부숴 게라를 꺼내는데, 이는 철사 8-10 kg에서 얻은 2-3 kg의 강철과 철이 뒤섞인 거친 덩어리이다. 게라에는 탄소 함량이 다른 부분들이 존재한다. 숯과 가장 많이 접촉했던 상부에서는 고탄소 타마하가네(탄소 1.0-1.5%)가 발견되고, 바닥에는 저탄소 철(호초테쓰)이 모인다. 게라는 대형 망치로 깨뜨려 내부 구조를 드러낸다.
강철 분류 및 등급 나누기
강철 분류 및 등급 나누기
대형 망치로 케라를 주먹 크기 조각으로 부수십시오. 파단면을 살펴 탄소 함량에 따라 강철의 등급을 매기십시오. 고탄소 다마하가네는 밝고 미세한 결정질 파단면과 은백색을 띱니다. 저탄소 철은 더 섬유질이고 회색 파단면을 보입니다. 중탄소강은 이 둘 사이에 해당합니다. 조각들을 등급별로 별도의 더미에 분류하십시오. 고탄소 조각(하가네)은 칼날의 날 부분을 이루고, 저탄소 조각(신가네)은 부드러운 심이 됩니다. 일반적인 타타라 한 회차에서는 원래의 케라로부터 약 1-2kg의 사용 가능한 다마하가네를 얻으며, 이는 칼 단조에 적합한 최고 품질의 강철입니다.
재료
7- 12-15 kg kg플레이스홀더
- 50-60 kg for furnace construction kg플레이스홀더
- 20 kg kg플레이스홀더
- 8-10 kg 개플레이스홀더
- 2-3 kg 개플레이스홀더
- 20 kg 개플레이스홀더
- 1 개플레이스홀더
연결된 블루프린트 재료

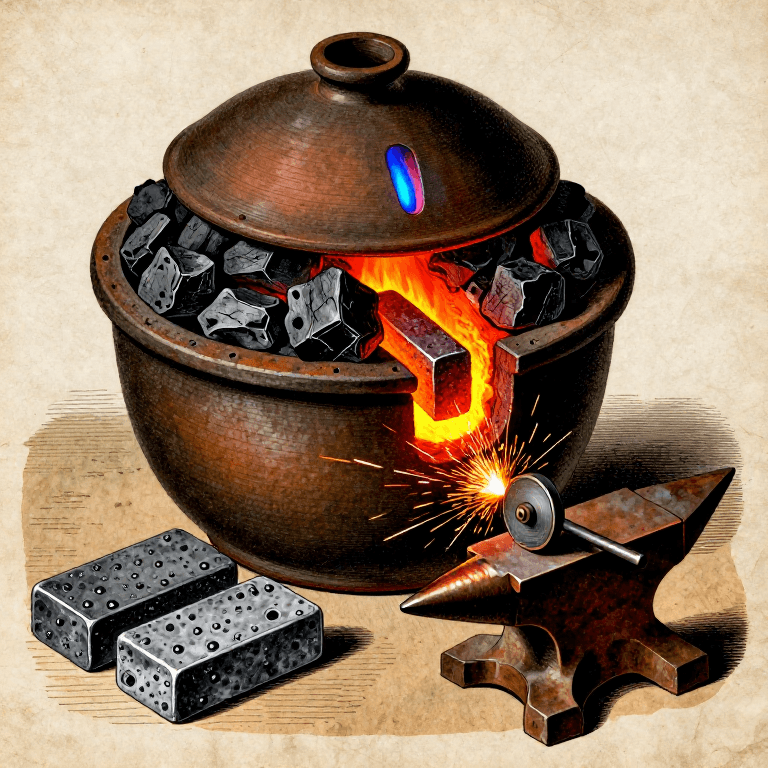

이 블루프린트로 만드는 것
CC0 퍼블릭 도메인
이 블루프린트는 CC0로 공개되었습니다. 어떤 목적으로든 자유롭게 복사, 수정, 배포 및 사용할 수 있습니다.
제품 구매를 통해 메이커를 지원하세요. 판매자가 설정한 메이커 커미션 을 받거나, 이 블루프린트의 새로운 반복을 만들어 연결로 포함시킬 수 있습니다.