협업
예술
뷰티 및 웰니스
공예
문화 및 역사
엔터테인먼트
환경
음식 및 음료
역공학
과학
스포츠
기술
웨어러블
English


맞춤: 헐거운 끼워맞춤, 중간 끼워맞춤, 억지 끼워맞춤 — 차이는 마이크로미터 단위
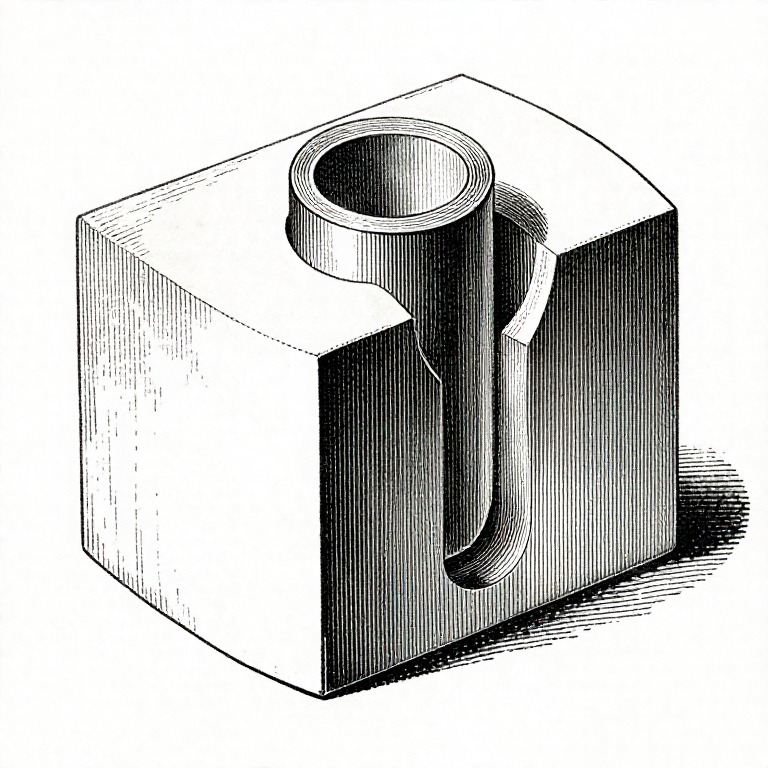
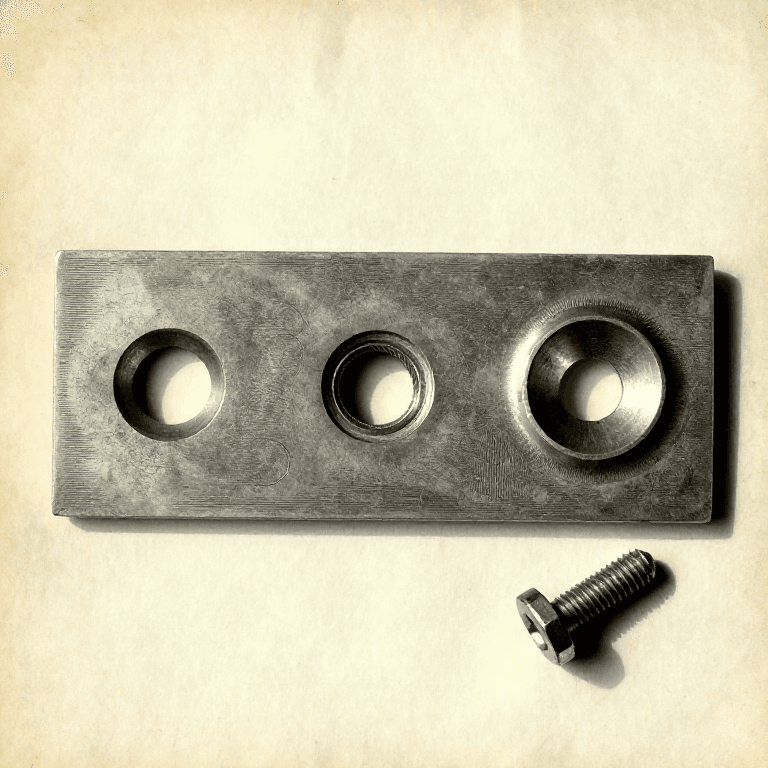
구멍에 미끄러져 들어가는 축과 압입해야 하는 축은 지름 차이가 사람 머리카락 굵기보다 작을 수 있습니다. 어떤 끼워맞춤인지는 몇 마이크로미터로 결정되며, 그 거동의 차이는 전혀 다릅니다.
CLEARANCE 끼워맞춤은 항상 틈새가 있습니다. 부품을 손으로 조립할 수 있고 움직일 수 있습니다. INTERFERENCE 끼워맞춤은 항상 축이 구멍보다 큽니다. 부품을 강제로 밀어 넣어야 하며, 이후 영구적으로 서로를 물고 고정됩니다. TRANSITION 끼워맞춤은 두 부품이 공차 범위 내 어디에 놓이느냐에 따라 둘 중 어느 쪽도 될 수 있습니다.
이 때문에 같은 도면과 같은 부품 통에서 나온 부품이라도 베어링이 축 위에서 회전할 수도 있고, 외륜이 갈라질 수도 있으며, 또는 완벽하게 작동할 수도 있습니다. 끼워맞춤은 설계 결정이며, 무엇이든 절삭하기 전에 수치로 정해집니다.
중급
3시간
안내
1
1
두 부품 모두 측정하되, 제대로 측정하라
두 부품 모두 측정하되, 제대로 측정하라
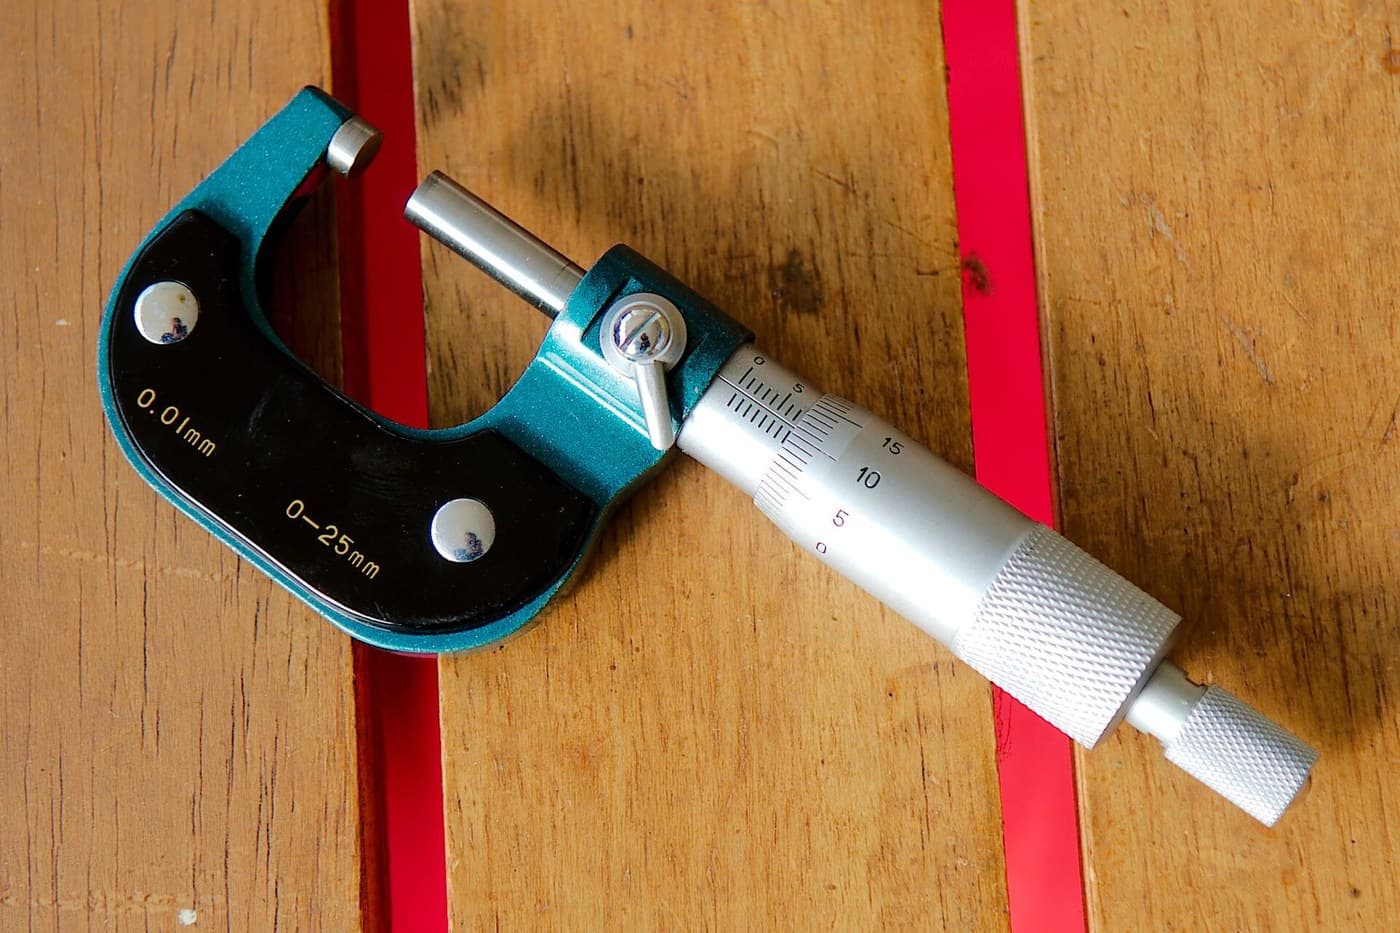
맞춤(끼워맞춤)을 선택하려면 무엇을 가지고 있는지 알아야 합니다. 마이크로미터나 좋은 캘리퍼스로 축과 구멍(보어)의 길이를 여러 지점에서, 그리고 둘레를 따라 여러 각도에서 측정하십시오.
여러 각도에서 측정하는 것이 중요한 이유는 완전히 둥근 것은 없기 때문입니다. 한 방향에서는 19.98 mm, 90도 방향에서는 20.02 mm로 읽히는 축은 진원도가 0.04 mm 어긋난 것이며, 이는 대부분의 끼워맞춤 공차보다 큽니다. 두 값을 평균하면 이 차이가 가려집니다.
먼저 두 부품을 같은 온도가 되도록 하십시오. 강철은 1미터당 1도에 약 11마이크론 팽창하므로, 1분 동안 손으로 잡고 있던 50 mm 부품은 측정하려는 끼워맞춤 값보다 더 커질 수 있습니다. 따뜻한 손은 여기서 실제 오차 원인입니다.
이 단계의 재료:
 강철 축 30 mm1 개
필요한 도구:
 버니어 캘리퍼스
 디지털 캘리퍼스 6인치
2
2
계산 방법과 각 끼워맞춤의 용도
계산 방법과 각 끼워맞춤의 용도
Jupyter 노트북 불러오는 중…
이 단계의 재료:
강철 축 30 mm1 개 볼 베어링1 개
필요한 도구:
버니어 캘리퍼스 데스크톱 컴퓨터
 계산기
3
3
온도는 단순한 오류가 아니라 도구다
온도는 단순한 오류가 아니라 도구다
바깥 부분을 가열하면 팽창하고, 안쪽 부분을 냉각하면 수축한다. 두 가지를 모두 하면 억지 끼움(간섭 끼움)을 손으로도 조립할 수 있고, 온도가 평형에 이르면서 고정된다.
강철은 섭씨 1도당 미터당 약 11마이크론 팽창하므로, 100도로 가열된 100 mm 보어는 약 0.11 mm 커진다 — 이는 일반적인 간섭량보다 훨씬 크다. 120도의 오븐이나 축을 위한 냉동고면 보통 충분하다.
베어링은 약 120도를 넘게 가열해서는 안 된다. 그 이상에서는 경화된 링이 뜨임 처리되기 시작하여 영구적으로 경도를 잃는다. 베어링 근처에서 토치를 사용하면 몇 초 만에 망가진다. 유도 가열기와 뜨거운 오일 욕조는 바로 온도를 제어해야 하기 때문에 존재한다.
이 단계의 재료:
강철 축 30 mm1 개볼 베어링1 개필요한 도구:
디지털 캘리퍼스 6인치 니트릴 고무 장갑
4
4
표면 조도와 진원도도 끼워맞춤의 일부이다
표면 조도와 진원도도 끼워맞춤의 일부이다
측정된 직경은 봉우리와 골이 있는 표면에 대한 평균값이다. 두 거친 표면을 맞대어 누르면 봉우리가 눌려 평평해지므로, 실제 유효 간섭량은 측정값보다 작아진다 — 일반적인 선반 가공품에서는 보통 2~5 마이크론 정도이다.
그래서 베어링 시트는 선삭이 아니라 연삭으로 가공한다. 이는 까다로워서가 아니다. 거친 시트는 조인트에 처음 하중이 걸릴 때 15 마이크론 간섭량의 상당 부분을 눌려 평평해진 봉우리에 빼앗기고, 이후 베어링이 크리프(잔류 변형)를 일으키게 된다.
진원도도 그에 못지않게 중요하다. 0.03 mm 타원형인 보어는 둥근 축을 두 지점에서만 잡고 90도 방향에서는 틈을 남기므로, 압력이 고르게 분담되지 않고 한곳에 집중된다 — 이는 베어링 링을 변형시키고 내부 틈새도 함께 변하게 만든다.
이 단계의 재료:
강철 축 30 mm1 개필요한 도구:
 다이얼 게이지버니어 캘리퍼스
 틈새 게이지 세트
관련 블루프린트
이 블루프린트들은 지식을 공유합니다 — 기술, 재료 또는 원리

CC0 퍼블릭 도메인
이 블루프린트는 CC0로 공개되었습니다. 어떤 목적으로든 자유롭게 복사, 수정, 배포 및 사용할 수 있습니다.
제품 구매를 통해 메이커를 지원하세요. 판매자가 설정한 메이커 커미션 을 받거나, 이 블루프린트의 새로운 반복을 만들어 연결로 포함시킬 수 있습니다.