협업
예술
뷰티 및 웰니스
공예
문화 및 역사
엔터테인먼트
환경
음식 및 음료
역공학
과학
스포츠
기술
웨어러블
English


장착 및 정렬: 런아웃, 축 어긋남 및 접촉 패턴
정밀 등급으로 가공된 기어라도 부주의하게 장착하면, 평범한 기어를 잘 장착한 것보다 성능이 떨어진다. 치형은 한 쌍의 기어가 어떻게 맞물려 작동할지를 결정하는 네 가지 요소 중 하나이며, 나머지 세 가지는 축, 베어링, 하우징에 속한다.
런아웃(기어가 축 위에서 정확히 회전하지 않는 현상)은 1회전마다 중심 거리를 변동시켜, 백래시가 어느 한 지점에서는 빡빡하고 반 바퀴 뒤에는 헐거워지게 만든다. 축 어긋남은 치형을 기울어지게 하여 이의 면 한쪽 끝에만 접촉하게 만들고, 20 mm에 고르게 분산되어야 할 하중이 6 mm 부분에만 걸리게 한다. 두 가지 모두 부품 자체로는 보이지 않는다. 그러나 엔지니어용 블루를 사용하면 5분 안에 확인할 수 있다.
이 단계에서는 각 오차가 얼마나 큰 영향을 미치는지, 그 원인이 무엇인지, 그리고 이 모든 오차를 한꺼번에 보여주는 접촉 패턴을 어떻게 읽는지를 다룬다.
중급
4시간
안내
1
1
기어를 축에 끼우기
기어를 축에 끼우기
**보어와 축.** 여유 끼움(clearance fit)으로 장착된 기어는 매번 그 여유만큼 편심된 상태로 회전합니다. 중간 끼움(transition fit) 또는 가벼운 억지 끼움(light interference fit)을 사용하세요. 일반적인 작업에는 H7/k6 또는 H7/m6을 권장하며, 토크는 끼움이 아니라 키(key)로 전달하도록 위치를 정하세요.
**키는 아무것도 중심을 잡아주지 않습니다.** 키는 토크를 전달할 뿐입니다. 중심은 끼움이 잡아줍니다. 키홈을 너무 깊게 파거나, 키가 기어의 홈 바닥에 닿아 걸리면 기어가 자리에서 들려 올라와 제조 공차보다 훨씬 큰 편차로 흔들리게 됩니다. 키 상단에 여유가 있는지 확인하세요.
**망치로 치지 말고 압입하세요.** 망치로 기어를 밀어 넣으면 기어가 기울어진 채 장착되고 충격이 베어링으로 전달됩니다. 프레스로 압입하거나, 기어를 축보다 80–100 °C 높게 가열한 뒤 끼워 넣으세요.
**숄더에 맞춰 직각을 맞추세요.** 숄더에 맞대어 고정된 기어는 숄더 자체의 직각도만큼만 정확합니다. 숄더 모서리에 반경이 남아 있고 기어 쪽에 릴리프가 없으면 기어가 떠서 기울어집니다.
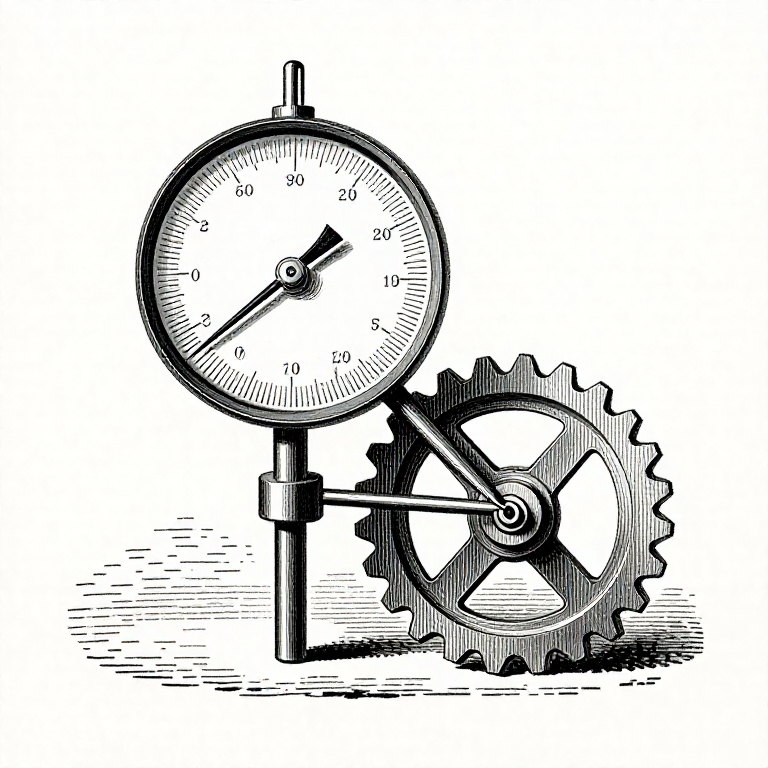
**그다음 조립된 축에서 센터 간 거리로 측정하세요.** 이빨 측면에 다이얼 인디케이터를 대고, 이빨 홈에 핀 또는 볼을 넣은 뒤 한 바퀴 완전히 회전시켜 전체 지시 런아웃(total indicated runout)을 읽으세요. 또한 축 저널에도 인디케이터를 대어, 굽은 축과 편심된 기어를 구분하세요. 두 경우 모두 이빨에서는 같은 값이 나오지만 해결 방법이 서로 다릅니다.
**무언가를 건드리기 전과 후에 수치를 기록하세요.** 변화한 런아웃이 가장 유용한 근거입니다.
이 단계의 재료:
 평기어 세트 (강, 20 이)1 개
 강철 축 30 mm1 개
 볼 베어링2 개
필요한 도구:
 다이얼 게이지
 마이크로미터
2
2
런아웃과 정렬 불량이 초래하는 비용
런아웃과 정렬 불량이 초래하는 비용
Jupyter 노트북 불러오는 중…
필요한 도구:
 데스크톱 컴퓨터
3
3
접촉 흔적 읽기
접촉 흔적 읽기
엔지니어용 블루(engineer's blue) 한 튜브만 있으면 5분 만에 측정 한 시간보다 더 많은 정보를 얻을 수 있습니다. 개별 부품이 아니라 자체 오차를 가진 상태의 조립체를 보여주기 때문입니다.
**방법.** 이빨을 깨끗이 닦으십시오. 피니언의 이빨 서너 개에 금속이 비쳐 보일 만큼 얇고 고르게 블루를 바르십시오. 가벼운 브레이크를 걸고 몇 회전 돌려 치면의 하중을 받게 하십시오. 휠에 전사된 흔적을 읽으십시오.
**양호한 접촉 흔적**은 치면의 중앙에 위치하고, 치폭의 약 70~80%를 덮으며, 양쪽 끝에서 약간 떨어져 있어야 합니다. 양호한 기어는 모서리가 하중을 받지 않도록 끝단을 의도적으로 릴리프 가공하기 때문입니다.
**한쪽 끝에만 접촉**하는 것은 축 정렬 불량을 의미합니다. 어느 쪽 끝인지에 따라 방향을 알 수 있습니다. 하중 방향을 반대로 했을 때 접촉 끝이 바뀐다면, 보어(bore)가 잘못된 것이 아니라 축이 휘고 있는 것입니다.
**양 끝에 접촉하고 가운데에는 접촉이 없는 경우**는 기어가 휘었거나, 간격이 넓은 두 베어링 사이에서 축이 처지고 있는 것입니다.
**이빨의 높은 부분, 즉 팁(tip)에 접촉**하는 경우는 중심거리가 너무 크거나 팁에 릴리프 가공이 필요하다는 뜻입니다.
**낮은 부분, 즉 치근(root)에 접촉**하는 경우는 중심거리가 너무 가깝다는 뜻입니다. 치근 접촉은 굽힘 응력이 가장 높은 곳이므로 특히 위험합니다.
**접촉 흔적이 휠의 이빨마다 자리를 옮겨 가는 경우**는 정렬 불량이 아니라 런아웃(runout) 또는 피치 오차입니다.
**베벨 기어에서는 접촉 흔적 자체가 조정 기준입니다.** 흔적이 중앙에서 약간 토(toe) 쪽에 놓일 때까지 피니언을 심(shim)으로 안팎으로 이동시키고, 심의 적층 구성을 기록하십시오. 그 장착 거리가 설정값이 됩니다.
이 단계의 재료:
평기어 세트 (강, 20 이)2 개필요한 도구:
 확대 루페
 틈새 게이지 세트
 청색 마킹 페이스트
 베벨 기어 세트(강, 1:1)
4
4
접촉 패턴이 보여주는 문제 바로잡기
접촉 패턴이 보여주는 문제 바로잡기
**가공 가능한 하우징의 정렬 불량.** 두 베어링 시트를 한 번의 셋업으로 보링하거나, 공작물을 움직이지 않고 같은 쪽에서 보링하십시오. 두 개의 보링을 따로 하면 평행도는 우연에 의존하게 됩니다.
**가공으로 제거할 수 없는 정렬 불량.** 베어링 하우징에 심(shim)을 넣거나, 한쪽 시트에 편심 부싱을 끼우고 설정 위치까지 회전시키십시오. 이는 대형 개방형 기어에서 표준적으로 사용되는 방법입니다.
**축 처짐.** 베어링을 기어에 더 가깝게 옮기거나, 축 직경을 키우거나, 기어를 외팔보로 돌출시키지 말고 두 베어링 사이 중앙에 배치하십시오. 처짐은 지간의 세제곱에 비례하고 직경의 네제곱에 반비례하므로, 둘 중 어느 하나의 작은 변화도 처짐에는 큰 변화를 가져옵니다.
**의도적인 헬릭스 보정.** 대형 기어에서는 설계 하중에서 알려진 처짐을 상쇄하도록 치형 리드(lead)에 내장된 비틀림을 연삭으로 부여합니다. 이는 한 가지 하중에서만 정확하며, 이것이 바로 타협점입니다.
**크라우닝.** 정렬 불량에 상관없이 접촉이 중앙에 머물도록 치면을 양 끝 방향으로 약간 逃げ(릴리프)시키는 가공입니다. 접촉 면적이 줄어들어 전달 용량도 감소하지만, 위에서 언급한 오차들에 대한 허용성을 높여 줍니다. 이 때문에 다른 사람이 장착할 기어에는 표준으로 적용됩니다.
**길들이기(running in).** 적당한 접촉 패턴은 가벼운 하중에서 처음 몇 시간 동안 높은 부분이 연마되면서 개선됩니다. 불량한 패턴은 개선되지 않고 피팅(pitting)이 생깁니다. 그 차이는 최대 하중이 접촉 피로 한계 위인지 아래인지에 달려 있으며, 정렬이 나쁜 한 쌍을 길들이면 단지 더 빨리 손상될 뿐입니다.
이 단계의 재료:
볼 베어링2 개평기어 세트 (강, 20 이)2 개필요한 도구:
다이얼 게이지틈새 게이지 세트마이크로미터청색 마킹 페이스트재료
3- 플레이스홀더
- 1 개플레이스홀더
- 플레이스홀더
관련 블루프린트
이 블루프린트들은 지식을 공유합니다 — 기술, 재료 또는 원리
CC0 퍼블릭 도메인
이 블루프린트는 CC0로 공개되었습니다. 어떤 목적으로든 자유롭게 복사, 수정, 배포 및 사용할 수 있습니다.
제품 구매를 통해 메이커를 지원하세요. 판매자가 설정한 메이커 커미션 을 받거나, 이 블루프린트의 새로운 반복을 만들어 연결로 포함시킬 수 있습니다.