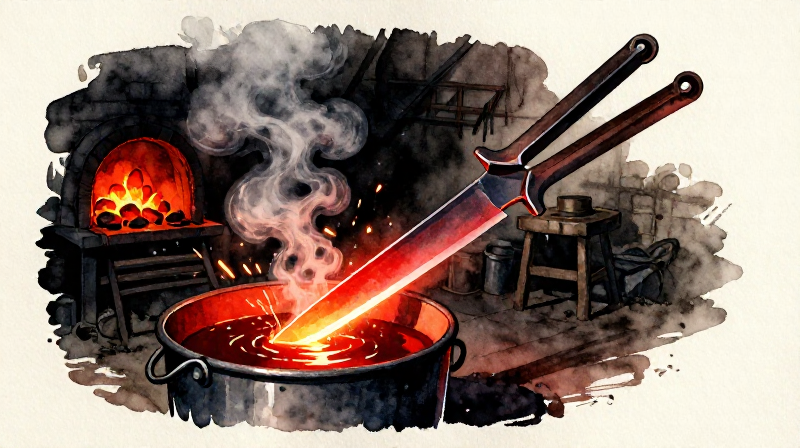


강철 블레이드의 퀜칭 경화 및 템퍼링 — 열처리 기초
대장간에서 막 나온 원강은 질기지만 상대적으로 무르다 — 날을 오래 유지하지 못한다. 열처리는 같은 강철 조각을 머리카락을 면도할 수 있고, 뼈를 베어도 날이 유지되며, 구부러져도 제자리로 튕겨 돌아오는 블레이드로 바꾼다. 그 원리는 놀랍다. 강철이 식는 속도를 조절함으로써 대장장이는 아무것도 첨가하지 않고 분자 수준에서 철 원자의 결정 구조를 재배열한다.
이 과정은 두 단계로 이루어진다. 먼저 퀜칭 경화: 강철을 임계 온도(약 800°C, 밝은 체리 레드색 빛)까지 가열한 뒤 기름이나 물에 담근다. 급속 냉각으로 탄소 원자가 철 결정 격자 안에 갇히며 마르텐사이트가 생성되는데, 이는 유리를 긁을 만큼 단단하지만 도자기처럼 쉽게 부서지는 구조다. 다음으로 템퍼링: 경화된 강철을 더 낮은 온도(200-350°C)로 다시 가열하여 경도는 대부분 유지하면서 인성을 회복할 만큼만 마르텐사이트를 완화한다.
중세의 블레이드 장인들은 연마된 강철이 가열될 때 표면에 생기는 산화막 색으로 온도를 판단했다 — 면도날에는 220°C의 옅은 짚색, 칼에는 260°C의 청동색, 스프링에는 300°C의 청색이 쓰였다. 이 색 기반 방식은 오늘날에도 수작업 대장장이들이 사용하며 온도계가 필요하지 않다.
안내
적합한 강철 블랭크를 선택하세요
적합한 강철 블랭크를 선택하세요
중탄소 또는 고탄소 강철 조각으로 시작하세요. 이는 침탄 처리된 블룸철이나 탄소 함량이 약 0.4~0.8%인 모든 강철일 수 있습니다. 저탄소 연철(탄소 0.3% 미만)은 담금질로 크게 경화되지 않습니다. 숫돌에 강철을 대고 불꽃을 일으켜 테스트하세요. 고탄소 강철은 길고 가지가 뻗은 불꽃을 튀기고, 저탄소 철은 가지가 없는 짧고 흐릿한 주황색 불꽃을 튀깁니다.
이 단계의 재료:
 괴련철(스펀지 철)1 개
필요한 도구:
 사암(연마재)
블랭크를 칼날 모양으로 단조하기
블랭크를 칼날 모양으로 단조하기
숯 화로에서 강철을 밝은 주황-노란색(약 900-1000°C)이 될 때까지 가열하세요. 평평한 돌이나 모루 위에서 두드려 칼날 형태로 늘리세요. 한쪽 끝에는 점점 가늘어지는 탱, 끝으로 갈수록 날 몸통이 넓어지도록 하세요. 양면을 고르게 작업하세요. 등 부분의 두께는 약 3-5 mm, 날 부분은 약 1 mm까지 점점 얇아지도록 하세요. 아직 날을 날카롭게 만들려고 하지 마세요. 지금은 날 부분을 약 1 mm 두께로 남겨 두세요.
이 단계의 재료:
 숯2 kg
필요한 도구:
 단조 망치
 대장간 집게
 평평한 돌판
 풀무
응력을 해소하기 위해 강재를 노말라이징합니다
응력을 해소하기 위해 강재를 노말라이징합니다
단조 후 강재에는 고르지 않은 가열과 망치질로 인한 내부 응력이 생깁니다. 블레이드를 체리 레드색(약 800°C)까지 고르게 가열한 다음 내화벽돌이나 건조한 모래 위에서 정지된 공기 중에 식혀 주십시오. 담금질하지 마십시오. 공랭은 필수적입니다. 이 노말라이징 단계는 결정립 구조를 미세하게 하고 단조 응력을 해소하여 경화를 위한 균일한 출발점을 만듭니다. 최상의 결과를 위해 2-3회 반복하십시오.
이 단계의 재료:
숯1 kg필요한 도구:
대장간 집게풀무칼날 프로파일 줄질 및 매끄럽게 다듬기
칼날 프로파일 줄질 및 매끄럽게 다듬기
노멀라이징된 칼날을 고정하고 금속 줄을 사용해 프로파일을 다듬으세요. 망치 자국을 제거하고, 날의 선을 곧게 펴며, 탕(tang)을 깔끔하게 정리하세요. 칼날은 경화 전에 최종 형태를 갖춰야 합니다. 현대적인 도구 없이는 경화된 강철을 줄질하기가 거의 불가능하기 때문입니다. 한쪽 평면은 사암으로 광택이 나도록 연마하세요. 이 연마된 부분은 템퍼링 중 온도 지표 역할을 합니다.
필요한 도구:
 금속용 줄사암(연마재)
담금액 준비하기
담금액 준비하기
블레이드가 완전히 잠길 깊이까지 담금 통에 기름을 채우세요. 아마씨유, 우지(동물성 기름), 또는 모든 식물성 기름을 사용할 수 있습니다. 기름은 물보다 천천히 식기 때문에 균열이나 뒤틀림의 위험을 줄여주며, 이는 얇은 블레이드에 매우 중요합니다. 기름은 실온이거나 약간 따뜻한 상태(30-40°C)여야 합니다. 얇은 블레이드에는 절대 차가운 물을 사용하지 마세요. 열충격으로 인해 자주 파손이 발생합니다. 담금 통은 대장간에서 팔을 뻗으면 닿는 거리에 두세요.
이 단계의 재료:
 아마인유2 리터
필요한 도구:
 담금질 통
블레이드를 임계 온도까지 가열하기
블레이드를 임계 온도까지 가열하기
블레이드를 대장간에 놓고 고르게 가열하세요. 색을 주의 깊게 살피세요. 목표는 균일한 밝은 체리색 붉은빛으로, 중탄소강의 경우 약 800°C입니다. 어두운 조명에서는 어두운 얼룩 없이 강하게 빛나는 붉은색으로 보입니다. 결정적인 테스트: 자석을 블레이드에 닿지 않게 가까이 대보세요. 강철이 임계 온도에 도달하면 자성을 잃습니다. 자석이 강철을 더 이상 끌어당기지 않는 순간 오스테나이트 변태가 완료되어 블레이드를 담금질할 준비가 된 것입니다.
이 단계의 재료:
숯1 kg필요한 도구:
대장간 집게풀무오일에 칼날 담금질하기
오일에 칼날 담금질하기
재빨리 집게로 칼날의 슝(tang) 부분을 잡고, 한 번의 부드러운 동작으로 칼날 날 쪽을 먼저 오일에 밀어 넣으세요. 곧게 아래로만 밀어야 하며, 기울이거나 휘젓지 마세요. 이는 고르지 않은 냉각과 뒤틀림을 일으킵니다. 오일 표면에서 잠시 불이 붙을 수 있는데, 이는 정상이며 해롭지 않습니다. 칼날을 완전히 잠긴 상태로 유지하고, 지글거리는 소리가 멈출 때까지 10-15초 동안 좌우가 아닌 앞뒤로 부드럽게 움직이세요. 급속 냉각으로 탄소 원자가 철 격자 안에 갇히면서 강철이 도달할 수 있는 가장 단단한 조직인 마르텐사이트가 형성됩니다.
필요한 도구:
대장간 집게담금질 통경도 테스트하기
경도 테스트하기
날을 기름에서 꺼내 깨끗이 닦으세요. 즉시 경도를 테스트하세요: 금속 줄을 날의 가장자리에 대고 문지르세요. 담금질이 성공했다면 줄이 유리 같은 느낌으로 표면 위를 미끄러지며 자국을 남기지 않습니다 — 이때 강철이 줄보다 더 단단해진 것입니다. 줄이 강철을 파고든다면 담금질이 실패한 것입니다 — 날이 충분히 뜨겁지 않았거나, 강철의 탄소 함량이 너무 낮거나, 담금질 속도가 너무 느렸을 수 있습니다. 제대로 담금질된 날은 유리처럼 단단하지만 유리처럼 깨지기도 쉬워서, 떨어뜨리면 부러집니다.
필요한 도구:
금속용 줄템퍼링을 위해 칼날을 세척하고 연마하기
템퍼링을 위해 칼날을 세척하고 연마하기
퀜칭된 칼날의 스케일, 기름 찌꺼기, 어두운 산화막을 모두 제거하려면 사암이나 연마석으로 문질러 닦으십시오. 최소한 한 개의 평평한 면을 밝고 거울 같은 광택이 나도록 연마하십시오. 이 연마된 면은 매우 중요합니다. 템퍼링 중 온도계 역할을 하기 때문입니다. 깨끗한 강철이 가열될 때 형성되는 산화 색상은 내부 온도를 정확히 나타내는 지표이며, 10°C 이내의 정확도를 가집니다. 연마된 면이 없으면 템퍼 색상을 읽을 수 없습니다.
필요한 도구:
사암(연마재)템퍼링 시작 — 등 쪽부터 천천히 가열하기
템퍼링 시작 — 등 쪽부터 천천히 가열하기
칼날을 등이 아래로 가도록 뜨거운 평평한 쇠 위에 올리거나 이글거리는 숯 불씨 위에 놓으십시오(직접적인 불꽃은 피하십시오). 목표는 칼날을 등에서 날 방향으로 천천히 그리고 고르게 가열하는 것입니다. 연마된 표면을 지켜보십시오. 온도가 올라가면 얇은 산화막이 생기며, 이 막은 예측 가능한 순서로 색이 변합니다: 옅은 짚색(220°C), 진한 짚색(240°C), 청동색(260°C), 보라색(280°C), 파란색(300°C), 연한 파란색(320°C), 회색(340°C 이상).
이 단계의 재료:
숯1 kg필요한 도구:
대장간 집게템퍼 색을 읽고 목표 지점에서 담금질하기
템퍼 색을 읽고 목표 지점에서 담금질하기
색 띠가 척추 쪽에서 날 끝 방향으로 이동하는 모습을 지켜보세요. 칼이나 끌의 경우: 날 끝에 어두운 짚색에서 청동색(240-260°C)이 닿으면 담금질하세요. 그러면 날이 날카로움을 유지할 만큼 단단하면서도 이가 빠지지 않을 만큼 질깁니다. 스프링이나 검의 경우: 색이 파란색(300°C)까지 번지도록 두세요. 최대 유연성을 얻을 수 있습니다. 면도날이나 조각칼의 경우: 연한 짚색(220°C)에서 담금질하세요. 최대 경도, 최소 인성을 얻을 수 있습니다. 목표 색이 절삭날에 도달하면 즉시 칼날을 기름에 다시 담그세요.
필요한 도구:
대장간 집게담금질 통담금질한 날 시험하기
담금질한 날 시험하기
이제 날의 날끝은 단단하고 등날은 질긴 상태여야 합니다 — 잘 담금질된 공구의 특징입니다. 자루(탱)를 고정하고 날을 가볍게 휘어 시험하세요. 제대로 담금질된 칼은 약간 휘었다가 제자리로 돌아옵니다. 부러진다면 담금질이 너무 강한 것이므로 6단계부터 더 높은 목표 색으로 다시 진행하세요. 휜 상태로 그대로 있다면 담금질이 너무 약한 것입니다. 단단한 목재에서 얇은 대팻밥을 깎아 날끝을 시험하세요 — 잘 담금질된 날끝은 이가 빠지지 않고 깨끗하게 깎입니다.
숫돌로 하는 마지막 날 세우기
숫돌로 하는 마지막 날 세우기
젖은 사암 숫돌에서 템퍼링된 날을 양쪽 약 15-20도의 일정한 각도를 유지하며 갈아 줍니다. 담금질된 강철은 담금질하지 않은 철보다 훨씬 더 가는 날을 얻을 수 있는데, 이것이 바로 열처리의 전체 목적입니다. 가능하다면 부드러운 가죽에 스트로핑하여 마무리합니다. 이제 칼날이 완성되었습니다. 지속적인 사용에도 날을 유지할 만큼 단단하고, 충격에도 산산이 부서지지 않고 흡수할 만큼 질깁니다.
필요한 도구:
사암(연마재)연결된 블루프린트 재료



이 블루프린트로 만드는 것
관련 블루프린트
이 블루프린트들은 지식을 공유합니다 — 기술, 재료 또는 원리


CC0 퍼블릭 도메인
이 블루프린트는 CC0로 공개되었습니다. 어떤 목적으로든 자유롭게 복사, 수정, 배포 및 사용할 수 있습니다.
제품 구매를 통해 메이커를 지원하세요. 판매자가 설정한 메이커 커미션 을 받거나, 이 블루프린트의 새로운 반복을 만들어 연결로 포함시킬 수 있습니다.