협업
예술
뷰티 및 웰니스
공예
문화 및 역사
엔터테인먼트
환경
음식 및 음료
역공학
과학
스포츠
기술
웨어러블
English


기어 이의 인벌루트: 기어 이가 다른 모양이 아닌 이런 모양인 이유
기어 이는 누군가가 임의로 정한 모양이 아닙니다. 19세기 이후 만들어진 거의 모든 기어는 한 가지 곡선, 즉 **인벌루트**를 사용합니다. 이 곡선이 쓰이는 이유는 특정한 성질 하나를 가진 실용적인 형태가 이것뿐이기 때문입니다.
**한 쌍의 인벌루트 기어는 축 간 거리가 약간 틀려도 일정한 비율로 회전을 전달합니다.** 다른 어떤 이 형태든 축이 정확히 있어야 할 자리에 있지 않는 순간 매끄러움을 잃는데, 실제 기계에서는 항상 그렇습니다.
축 간 거리 오차에 대한 이러한 허용성 덕분에 대량 생산 기어가 가능해졌으며, 이는 무조건 믿기보다 이해할 가치가 있습니다.
고급
3시간
안내
1
1
인볼류트란 무엇인가
인볼류트란 무엇인가
**원 둘레에 줄을 감고, 끝을 잡은 채 팽팽하게 유지하며 풀어 냅니다.** 줄 끝이 그리는 궤적이 그 원의 인볼류트입니다. 이 원은 **기초원**이며, 치형의 형상에 중요한 유일한 원입니다.
바로 뒤따르는 성질은 다음과 같습니다: 모든 순간에 팽팽한 줄은 **기초원에 접하고 곡선에 수직**입니다. 따라서 두 인볼류트가 맞물릴 때 그 사이의 힘의 선은 두 기초원의 공통 접선이 되며, 맞물리는 위치와 관계없이 항상 같은 직선입니다.
이 직선이 **작용선**이며, 이 선이 움직이지 않는다는 사실이 인볼류트가 작동하는 핵심 이유입니다:
**전달비가 일정합니다**. 작용선이 항상 중심선과 같은 점에서 교차하기 때문입니다.
**치면에 작용하는 힘의 방향이 일정하므로**, 각 치가 통과할 때마다 베어링 하중이 변동하지 않습니다.
**중심거리를 벌려도 압력각만 변할 뿐 다른 것은 변하지 않습니다.** 기초원은 변하지 않으므로 작용선은 여전히 두 기초원의 공통 접선이며, 전달비도 여전히 두 기초원의 비율입니다. 이것은 다른 어떤 치형도 갖지 못한 성질입니다.
**사이클로이드 치형**은 시계와 일부 구형 기계에 사용되며, 저하중에서 더 부드럽고 효율적이지만 중심거리 오차에 민감합니다. 이는 시계는 허용할 수 있으나 기어박스는 허용할 수 없는 절충입니다.
이 단계의 재료:
 평기어 세트 (강, 20 이)1 개
필요한 도구:
 확대 루페
 각도기
2
2
압력각: 숫자가 결정하는 것
압력각: 숫자가 결정하는 것
**압력각**은 작용선과 피치원에 공통으로 접하는 접선 사이의 각으로, 사실상 힘이 얼마나 가파르게 밀어내는지를 나타냅니다.
**14.5도**는 예전의 표준으로, 아직도 많은 구형 기계에 남아 있습니다. 더 부드럽고 조용하지만, 언더컷을 피하려면 최소 32개의 이빨이 필요합니다.
**20도**는 거의 모든 분야에서 현재의 표준입니다. 이빨이 더 강하고 뿌리 부분이 더 두꺼우며, 피니언은 17개의 이빨까지 줄일 수 있습니다.
**25도**는 하중이 큰 기어에 사용됩니다. 더욱 강하지만 소음이 더 크고 베어링 하중도 더 높습니다.
**트레이드오프는 직접적입니다:** 압력각이 클수록 이빨 뿌리가 더 두껍고 강해지지만, 축을 서로 밀어내는 힘이 더 커집니다. 이빨에 작용하는 힘은 실제 일을 하는 접선 성분과, 베어링에 하중만 주는 반경 성분으로 나뉘며, 반경 성분은 접선 성분에 압력각의 탄젠트를 곱한 값입니다. 20도에서는 유효 힘의 36%, 25도에서는 47%에 해당합니다.
**두 기어는 모듈뿐만 아니라 압력각도 같아야 합니다.** 같은 모듈의 20도 기어와 14.5도 기어는 맞물림이 나쁘고, 빨리 마모되며, 소음이 크지만 물리적으로는 서로 결합되어 버리는데, 이것이 바로 이 점을 함정으로 만드는 이유입니다.
이 단계의 재료:
평기어 세트 (강, 20 이)2 개필요한 도구:
각도기확대 루페3
3
접촉비: 하나 이상의 이가 맞물려야 하는 이유
접촉비: 하나 이상의 이가 맞물려야 하는 이유
**접촉비**는 임의의 순간에 맞물려 있는 이 쌍의 평균 개수로, 1보다 커야 하며 그렇지 않으면 이들 사이에서 동력 전달이 멈춥니다.
**접촉비가 1.6**이라는 것은 시간의 60% 동안은 두 쌍이 하중을 담당하고 40% 동안은 한 쌍만 하중을 담당한다는 뜻입니다. 이는 표준 20도 평기어 쌍에서 일반적이며, 이 때문에 이는 하중의 절반이 아닌 전체 하중을 견디도록 설계되는 이유이기도 합니다.
**높을수록 좋습니다**. 부드러움과 소음 측면에서 그렇습니다. 이는 이의 개수를 늘리거나, 압력각을 작게 하거나, 이끝 높이를 길게 하면 증가합니다.
**1.2 미만이면 기어가 거칠어집니다**. 겹치는 부분 없이 한 쌍에서 다음 쌍으로 하중이 갑자기 전달되기 때문입니다.
**헬리컬 기어는 이 문제를 다르게 해결합니다.** 이를 각도를 두고 깎기 때문에 접촉이 이의 한쪽 끝에서 시작되어 가로질러 퍼져 나가며, 맞물림이 점진적으로 이루어지고 항상 여러 이가 동시에 접촉합니다. 이 때문에 헬리컬 기어링은 훨씬 조용하지만, 그 대가로 베어링이 받아야 하는 축을 따라 작용하는 **축방향 스러스트**가 발생합니다.
**이중 헬리컬(헤링본)**은 서로 반대 방향의 두 나선을 사용하여 스러스트가 상쇄되도록 합니다. 조용함은 그대로 유지하면서 스러스트는 없지만, 가공이 훨씬 어려운 기어입니다. 그래서 대형 고가 구동장치에서만 사용되며 다른 곳에서는 찾아보기 어렵습니다.
이 단계의 재료:
평기어 세트 (강, 20 이)1 개필요한 도구:
확대 루페 베벨 기어 세트(강, 1:1)
4
4
어떻게 실제로 형상이 만들어지는가
어떻게 실제로 형상이 만들어지는가
인볼류트는 복사되는 것이 아니라 생성되며, 그렇기 때문에 카탈로그에 실린 기어 절삭기가 지금의 모습을 하고 있습니다.
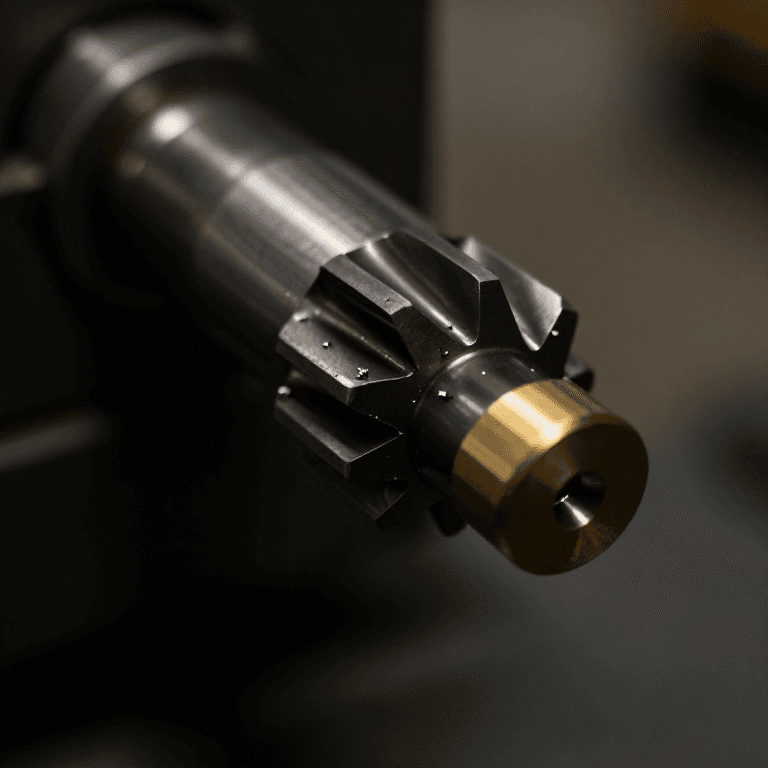
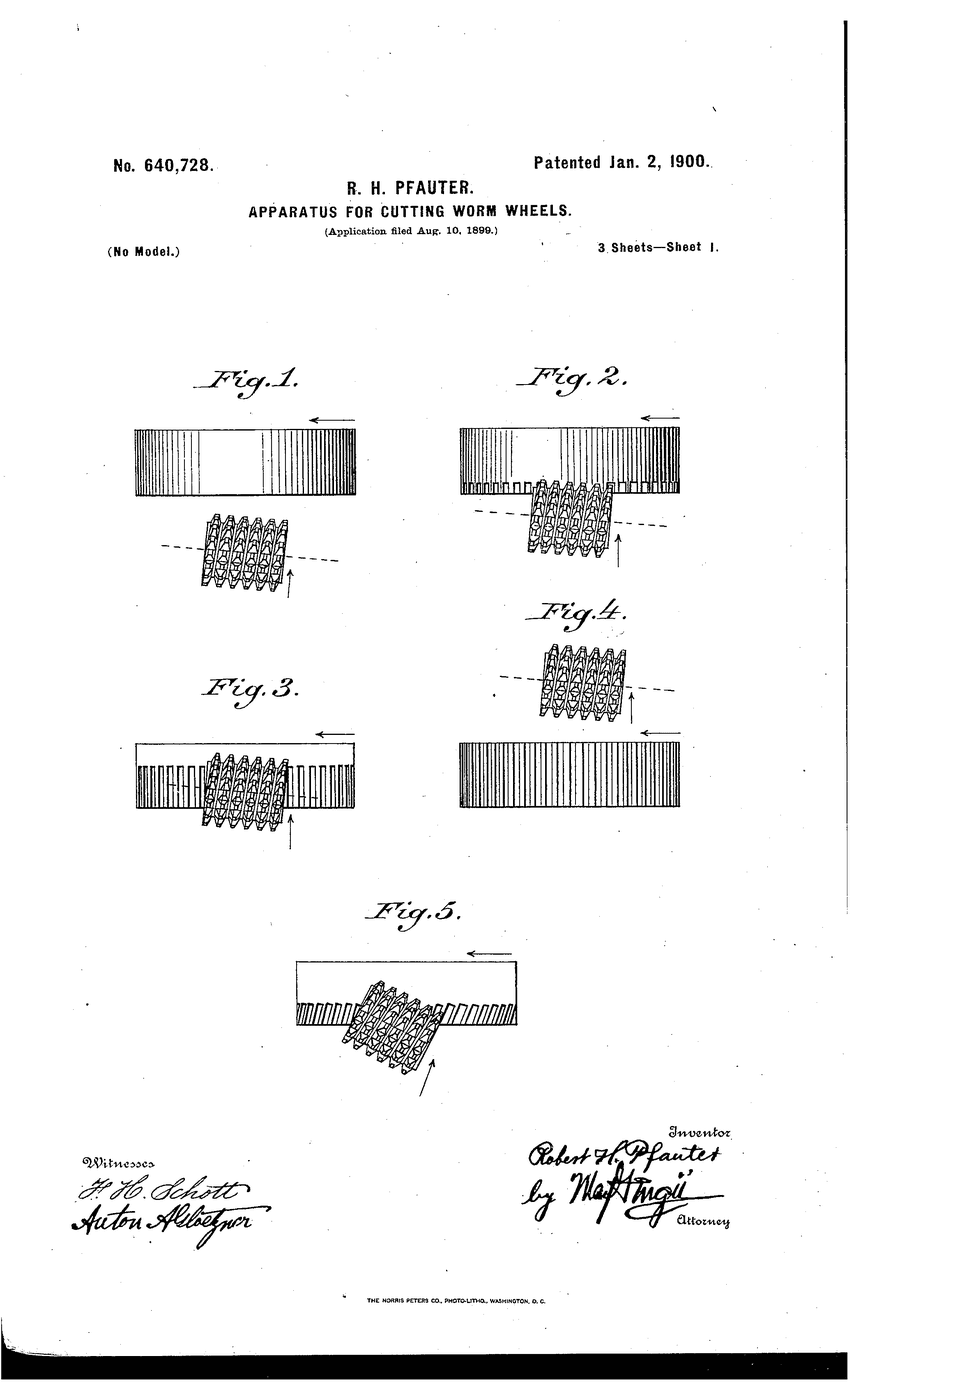
**호빙.** 호브는 본질적으로 절삭날이 달린 웜으로, 두 부품이 고정된 비율로 회전하는 동안 가공물에 맞대어 굴려집니다. 치형은 커터가 거치는 모든 위치의 包絡선(엔벨로프)이며, 인볼류트는 굴림 운동의 결과로 나타나는 것이지 직접 절삭되는 것이 아닙니다. 하나의 호브로 같은 모듈의 모든 잇수를 가공할 수 있으며, 이것이 실용적으로 엄청난 장점입니다.
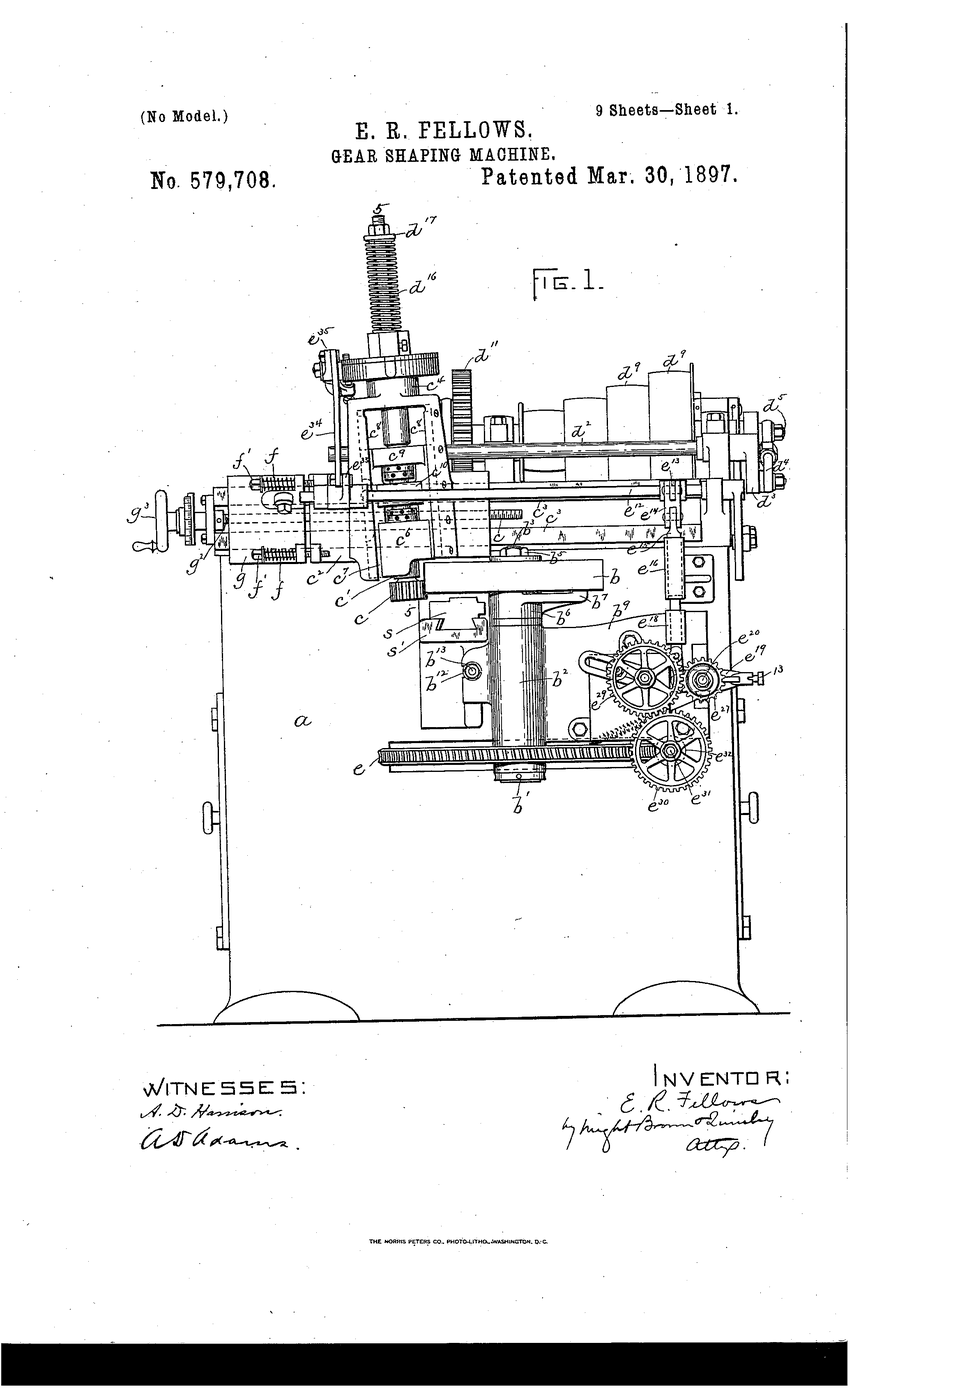
**셰이핑.** 펠로우즈 셰이퍼는 기어 모양의 커터를 사용하며, 커터와 가공물이 함께 회전하는 동안 커터가 왕복운동을 합니다. 같은 엔벨로프를 생성하며, 호브로는 할 수 없는 내접기어와 어깨에 맞닿은 기어도 절삭할 수 있습니다.
**성형 밀링**은 치 사이의 공간 모양과 같은 형상의 커터로 치 사이 공간을 절삭합니다. 단순하며 어떤 밀링 머신에서든 작동하고, 잇수 범위마다 다른 커터가 필요합니다(8개 한 세트 커터). 올바른 형상이 잇수에 따라 변하기 때문입니다. 이는 근사치이지만 많은 용도에는 충분합니다.
**강도를 위해서는 마무리가 형상만큼 중요합니다.** 연삭 또는 셰이빙 처리된 치면은 그대로 절삭된 치면보다 훨씬 큰 하중을 견딥니다. 표면 거칠기의 봉우리에서 피팅이 시작되기 때문입니다.
이 단계의 재료:
평기어 세트 (강, 20 이)1 개필요한 도구:
확대 루페 디지털 캘리퍼스 6인치
 교환 기어 세트
관련 블루프린트
이 블루프린트들은 지식을 공유합니다 — 기술, 재료 또는 원리


CC0 퍼블릭 도메인
이 블루프린트는 CC0로 공개되었습니다. 어떤 목적으로든 자유롭게 복사, 수정, 배포 및 사용할 수 있습니다.
제품 구매를 통해 메이커를 지원하세요. 판매자가 설정한 메이커 커미션 을 받거나, 이 블루프린트의 새로운 반복을 만들어 연결로 포함시킬 수 있습니다.